第2章 生産の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見るどんなに丁寧に計画を立てても、現場はそのとおりには動きません。機械は止まり、材料は届かず、不良は出ます。計画とのずれを見つけて、その場で手を打ち、計画の線まで引き戻す。これが生産統制の仕事です。統制には進捗・現品・余力という3つの顔があり、それぞれが生産計画のどの部分と向き合っているのかを押さえると、全体が一本の線でつながります。


簡単にいうと
生産統制は、計画どおりに進んでいるかを見張って手を打つ活動です。見張る対象は「日程」「物」「工数」の3つ。それぞれに、進捗管理・現品管理・余力管理という担当がついています。
生産統制とは、生産計画どおりに実施できるように生産活動を制御(管理と是正処置)していくことです。計画に対して生産の進行状況を把握し、差異がある場合には即座に対応策を実施して差異を解消させます。
具体的な手としては、次のようなものがあります。
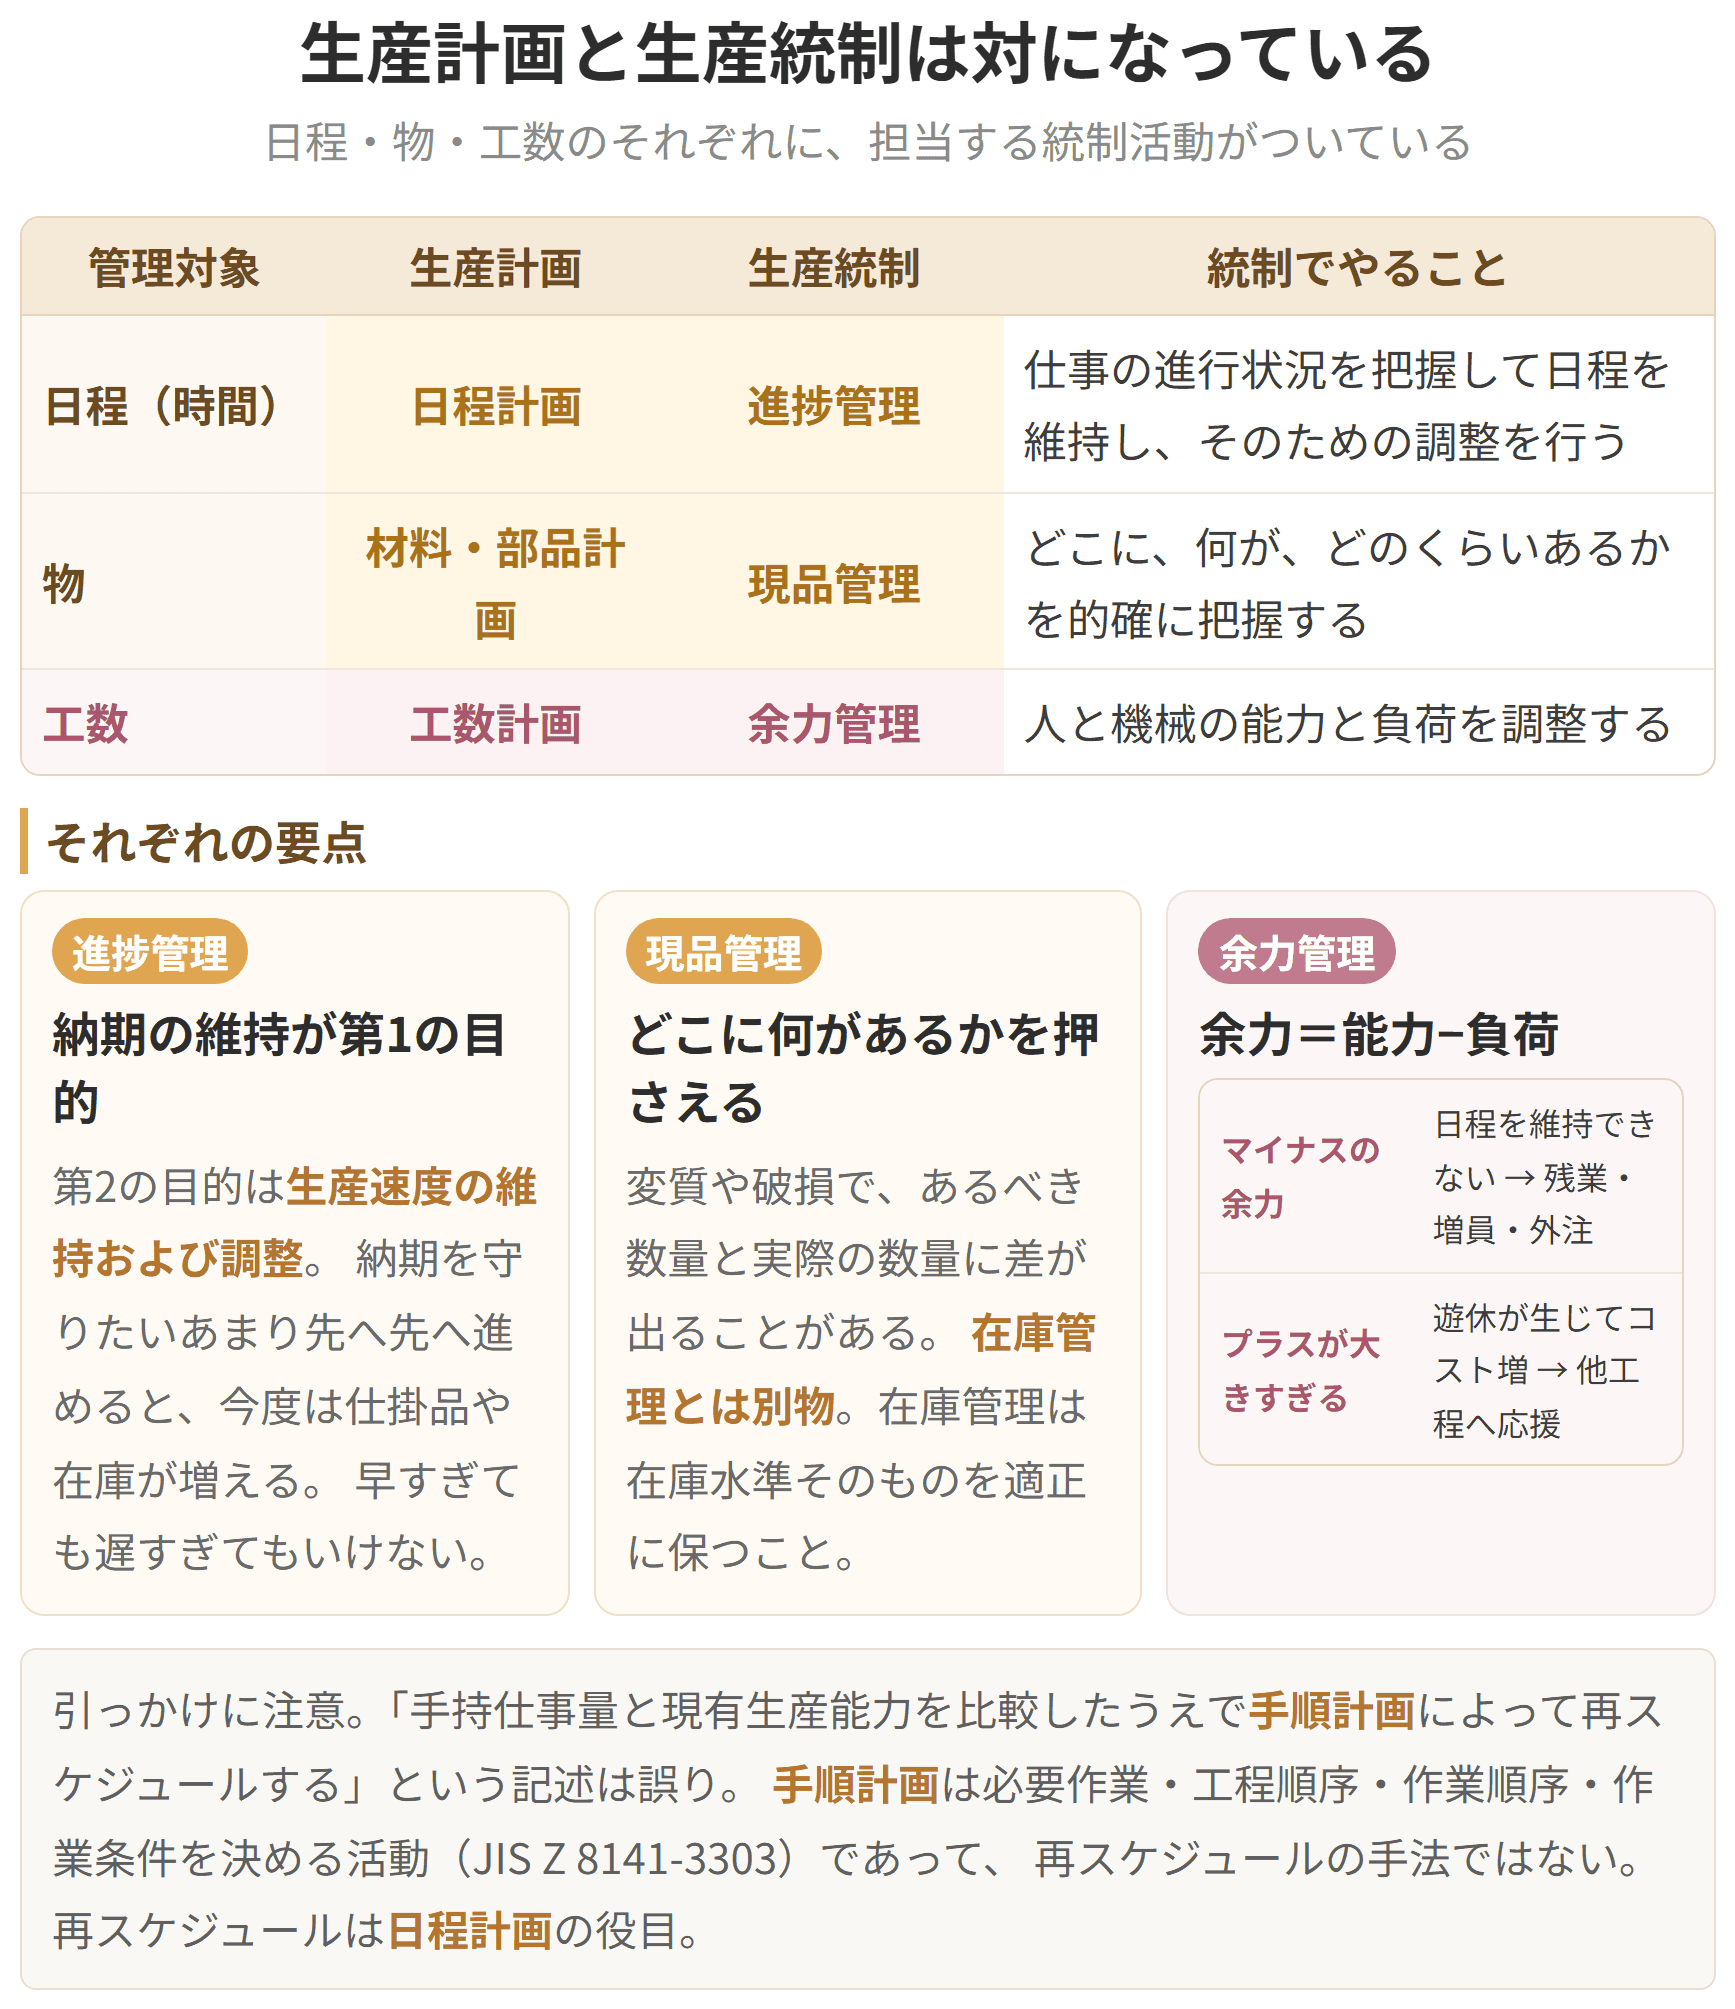
生産統制は進捗管理・現品管理・余力管理の3つに分かれますが、この3つは、それぞれ生産計画のどの部分を受け持つかで決まっています。計画と統制が対になっている、という構図で覚えるのがいちばん頭に残ります。
| 管理対象 | 生産計画 | 生産統制 | 統制でやること |
|---|---|---|---|
| 日程(時間) |
具体例
ある部品加工工場の朝礼を覗いてみましょう。3つの管理がそれぞれどう顔を出すかが見えてきます。
進捗管理 「第2工程が昨日の予定より120個遅れています。このままだと金曜の出荷に間に合わないので、今日は第2工程に第3工程から2名応援に入ってください」
現品管理 「仕掛置き場のA部品が、帳簿では800個なのに実棚は780個でした。20個の差の原因を今日中に調べます。破損なのか、別ラインに流れたのか」
余力管理 「来週は受注が2割増える見込みです。第1工程は能力に対して負荷が1.3倍になるのでマイナスの余力になります。残業でしのぐか、一部を外注に出すかを今日決めます。逆に第4工程は負荷が7割しかなく遊休が出るので、第1工程の応援に回せないか検討してください」
なお、余力管理でよく問われる引っかけがあります。「手持仕事量と現有生産能力を調査・比較したうえで、手順計画によって再スケジュールする」という記述は誤りです。手順計画は「製品を生産するにあたり、その製品の設計情報から、必要作業、工程順序、作業順序、作業条件を決める活動」(JIS Z 8141-3303)であって、手持仕事量と能力に応じて再スケジュールするような性質のものではありません。再スケジュールは日程計画の役目です。
生産統制の3つの機能と生産計画との対応

試験のポイント

簡単にいうと
進捗を追いかける具体的なしくみが2つあります。番号を振って累計で追う追番管理と、作業伝票を納期順に箱へ並べるカムアップシステムです。どちらも仕掛けは素朴ですが、効き目があります。
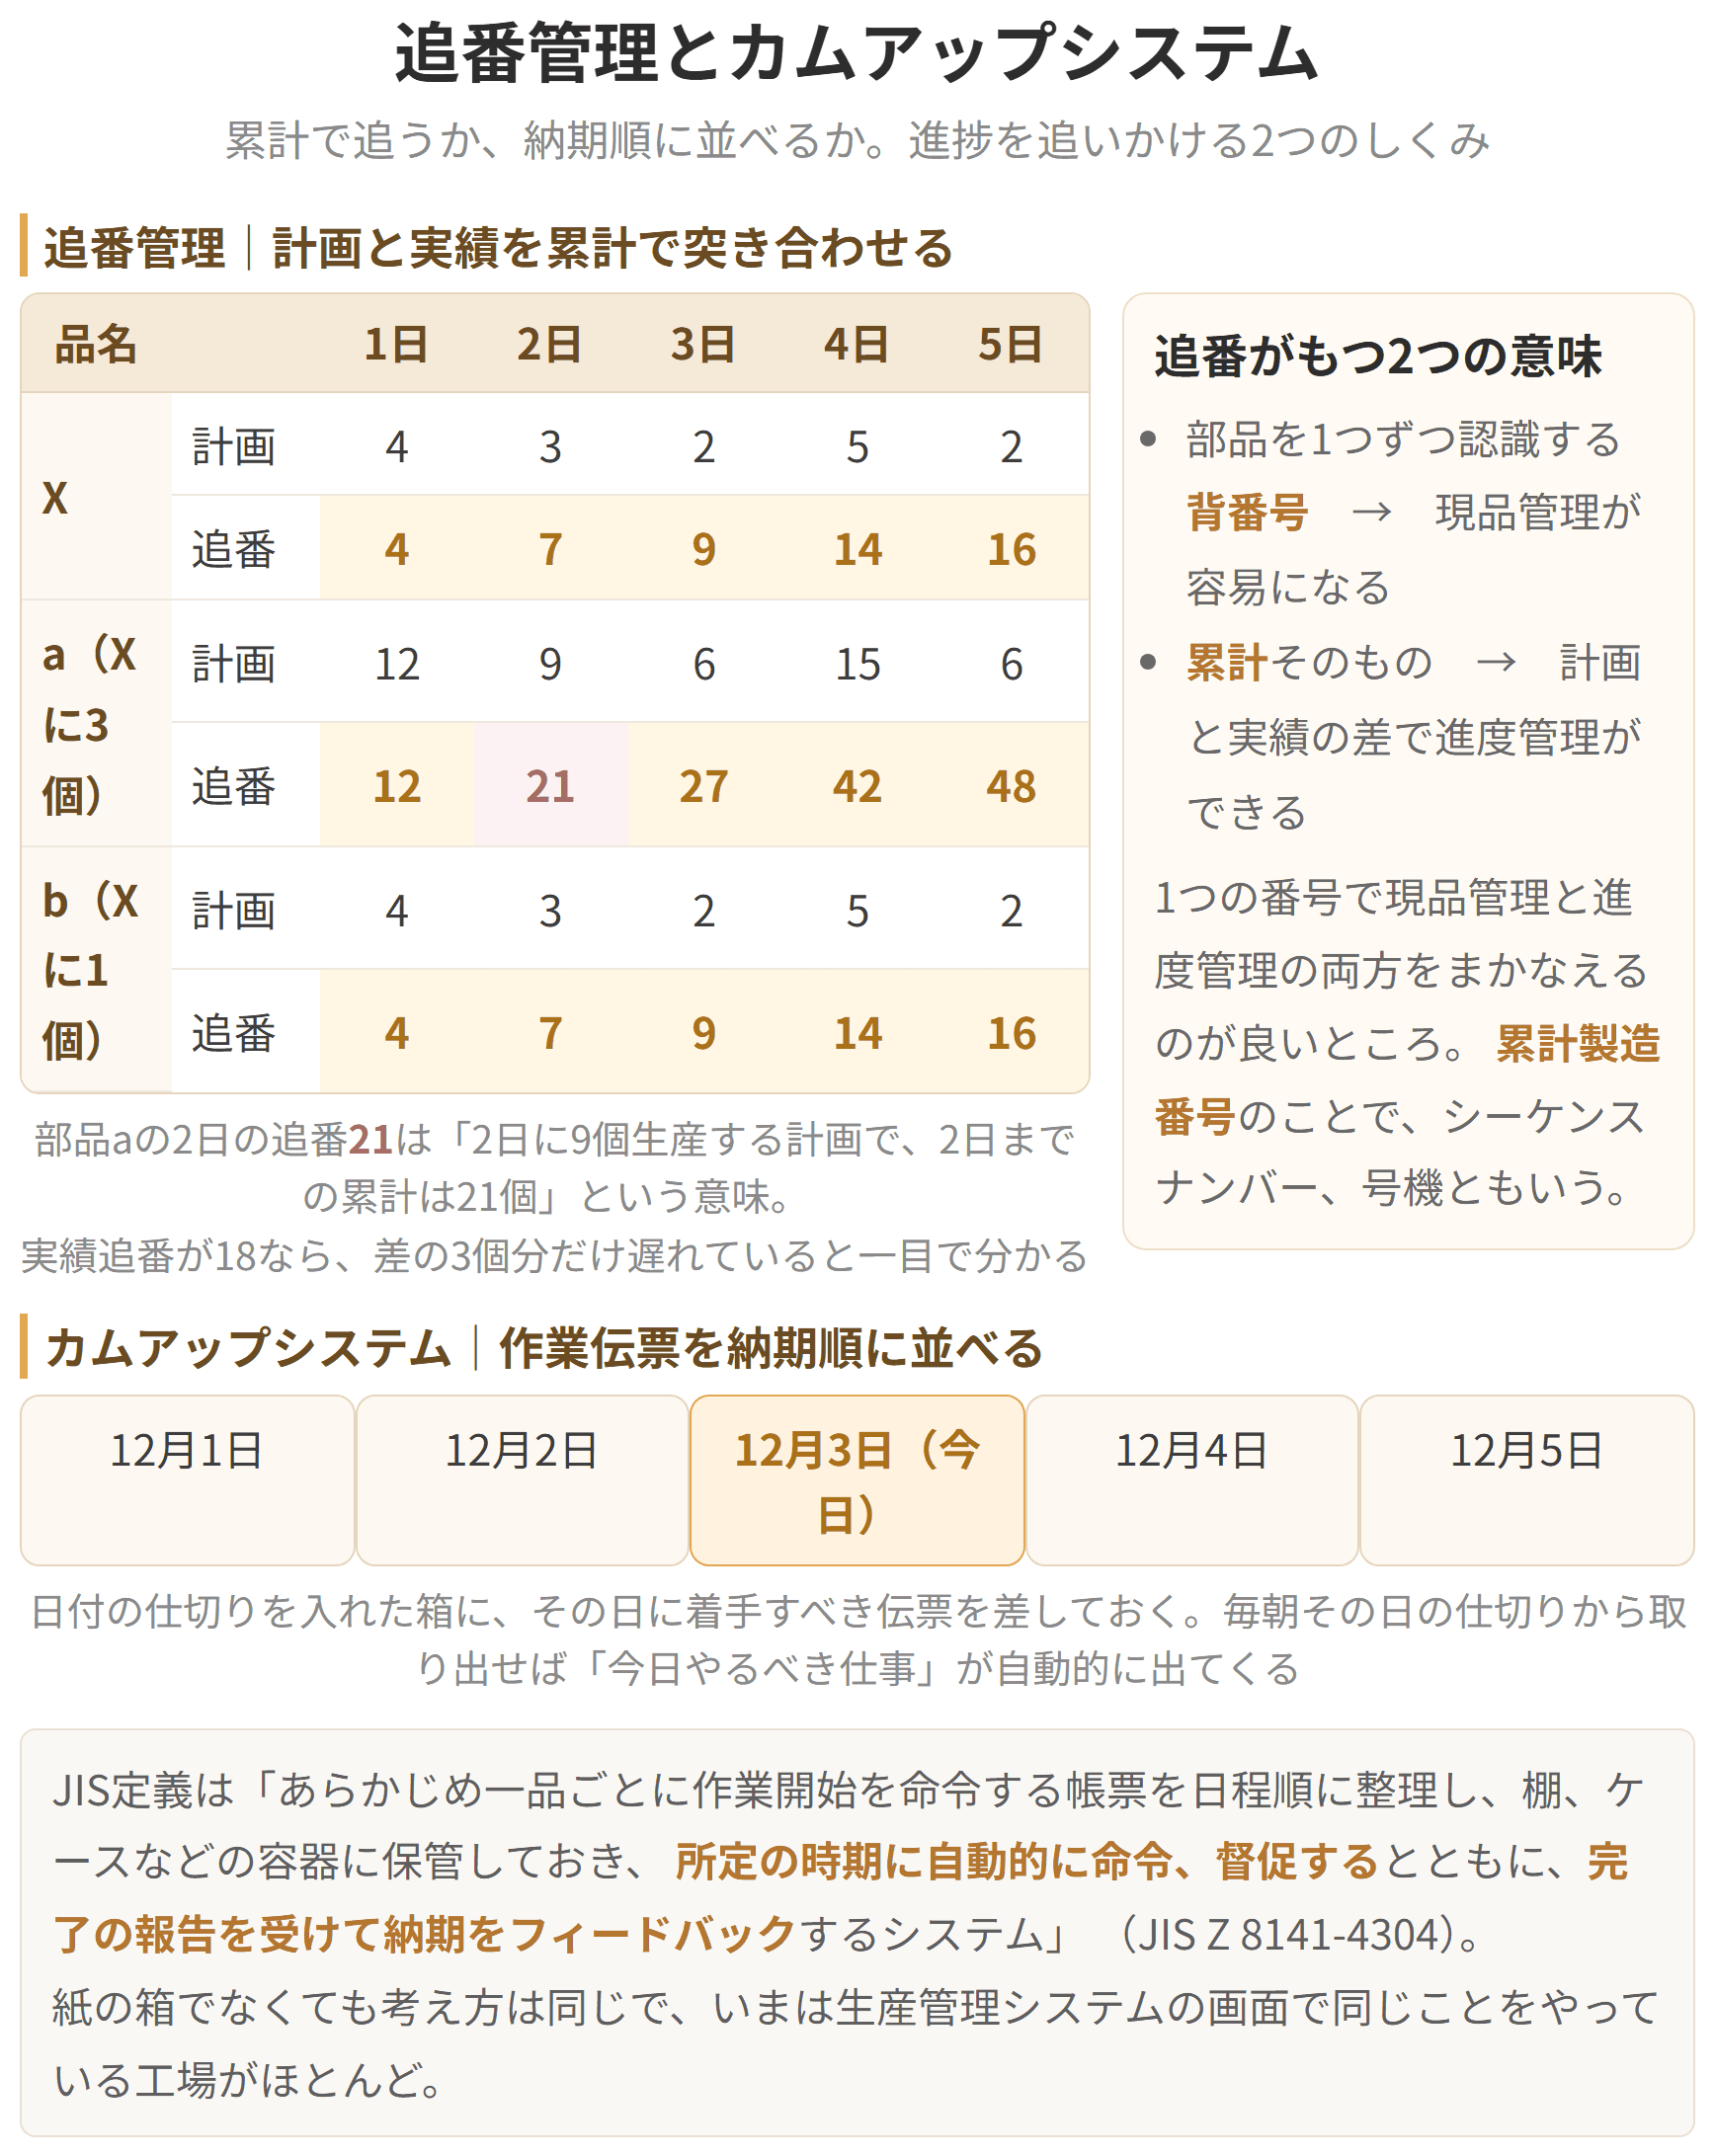
追番(おいばん)とは、繰り返し生産の場合に、製品・部品などの生産すべき数あるいは生産された数を累計で記録したもので、累計製造番号のことです。シーケンスナンバー、号機ともいいます。
追番管理は、生産の計画と実績にそれぞれ追番を付け、その差で手配計画および進度管理を行うものです。生産計画には計画追番を、実績には実績追番を付け、両者の差によって進度を管理します。
この番号には2つの意味があります。
1. 部品を1つひとつ認識する背番号としての意味。これにより
簡単にいうと
入ってきた累計と、出ていった累計を、同じグラフに重ねて描く。たったそれだけで、仕掛品がどれだけ溜まっているかと、1個の部品が何日待たされたかが同時に読めてしまいます。
流動数分析は、同じ品を作り続ける現場で、進み具合を追ったり、詰まっている工程を見つけたりするために使う手法です。
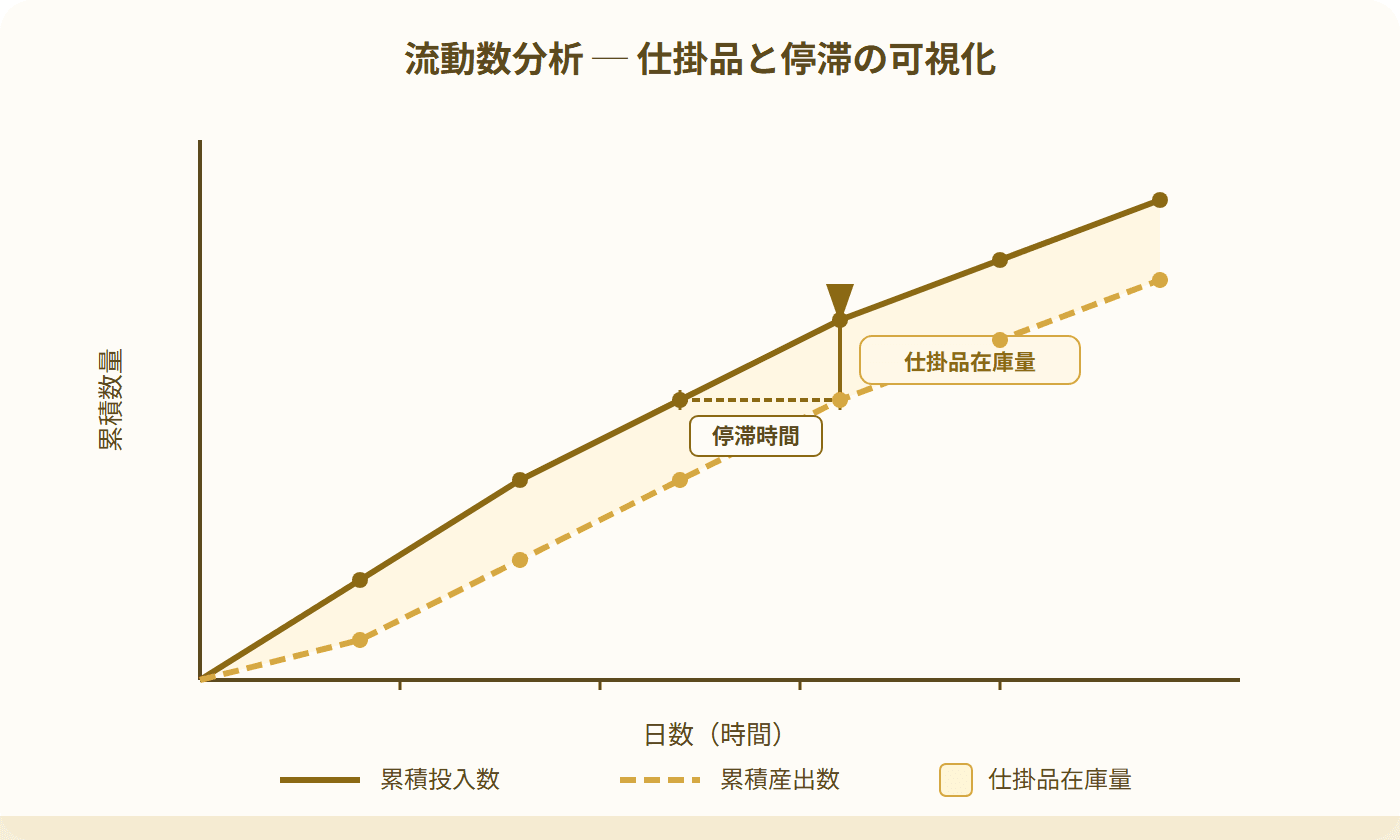
見るのは2つの累計です。前工程から受け取った数の累計と、後工程へ渡した数の累計。この2つを日付に沿って並べ、開きを読むことで、どれだけ溜まっているか・足りているか・どれだけ待たされたかが分かります。
工程のあいだの進み具合を見るときは、縦に作った数の累計、横に日付をとった面の上に、次の2本の線を引きます。
| 曲線 |
|---|

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
| 進捗管理 |
| 仕事の進行状況を把握して日程を維持し、そのための調整を行う |
| 物 | 材料・部品計画 | 現品管理 | どこに、何が、どのくらいあるかを的確に把握する |
| 工数 | 工数計画 | 余力管理 | 人と機械の能力と負荷を調整する |
進捗管理は「仕事の進行状況を把握し、日々の仕事の進み具合を調整する活動」(JIS Z 8141-4104)です。
第1の目的は納期の維持です。ただし、納期を守りたいあまり作業を計画より先へ先へと進めると、今度は仕掛品や在庫が増えてしまいます。そこで生産速度の維持および調整が第2の目的になります。早すぎても遅すぎてもいけない、というのが進捗管理の難しいところです。
進捗を調べ、管理する方法としては、追番管理やカムアップシステムなどがあります。
現品管理は「資材、仕掛品、製品などの物について運搬・移動又は停滞・保管の状況を管理する活動。現品の経済的な処理ならびに数量及び所在の確実な把握を目的とする。現物管理ともいう」(JIS Z 8141-4102)ことです。
生産活動では、変質や破損などによって、あるべき数量と実際の数量に差が出ることがあります。これを放っておくと計画数量や在庫量に過不足が生じるので、どこに何が何個あるのかを的確に把握し、過不足があれば原因を調べて手当てします。
現品管理と在庫管理は別物である点に注意してください。在庫管理は「必要な資材を、必要なときに、必要な量を、必要な場所へ供給できるように、各種品目の在庫を好ましい水準に維持するための諸活動」(JIS Z 8141-7301)と定義されます。現品管理がいまどこに何があるかを押さえることなのに対し、在庫管理は在庫水準そのものを適正に保つことだという違いがあります。
余力管理は「各工程又は個々の作業者について、現在の負荷状態と現有能力とを把握し、現在どれだけの余力又は不足があるかを検討し、作業の再配分を行って能力と負荷とを均衡させる活動」(JIS Z 8141-4103)です。
ここでいう余力とは、負荷と能力との差を指します。
| 状態 | 起きること | 打つ手 |
|---|---|---|
| マイナスの余力(能力 < 負荷) | 指示された日程を維持できなくなる | 就業時間の延長、作業員の増員、外注の利用、機械・設備の増強 |
| プラスの余力が大きすぎる | 遊休が生じてコストが増大する | 他工程からの仕事の移管、応援への振り向け |
余力はゼロに近いのが理想という単純な話ではなく、能力と負荷の釣り合いを保ち続けることが余力管理の目的です。
2. 累計そのものとしての意味。計画と実績を累計で突き合わせることで進度管理ができる
1つの番号で現品管理と進度管理の両方をまかなえるのが、追番管理の良いところです。
カムアップシステムは「あらかじめ一品ごとに作業開始を命令する帳票を日程順に整理し、棚、ケースなどの容器に保管しておき、所定の時期に自動的に命令、督促するとともに、完了の報告を受けて納期をフィードバックするシステム」(JIS Z 8141-4304)と定義されます。
かみくだけば、作業伝票を納期順に箱の中に立てて並べて管理する手法です。12月1日、12月2日、12月3日…と日付の仕切りを入れた箱をつくり、その日に着手すべき伝票をそこへ差しておきます。毎朝その日の仕切りから伝票を取り出せば、「今日やるべき仕事」が自動的に手元に出てくる、というしくみです。
紙の箱でなくても考え方は同じで、いまは生産管理システムの画面で同じことをやっている工場がほとんどです。ポイントは所定の時期に自動的に命令・督促が出ることと、完了報告を受けて納期にフィードバックすることの2つです。
具体例
追番管理がどう働くのか、具体例で追ってみましょう。製品Xは、部品aを3個、部品bを1個使って組み立てられます。8月度の生産計画は次のとおりです(下段の網掛けが累計=追番)。
| 品名 | 1日 | 2日 | 3日 | 4日 | 5日 | |
|---|---|---|---|---|---|---|
| X | 計画 | 4 | 3 | 2 | 5 | 2 |
| 追番 | 4 | 7 | 9 | 14 | 16 | |
| a | 計画 | 12 | 9 | 6 | 15 | 6 |
| 追番 | 12 | 21 | 27 | 42 | 48 | |
| b | 計画 | 4 | 3 | 2 | 5 | 2 |
| 追番 | 4 | 7 | 9 | 14 | 16 |
部品aは製品X 1個につき3個要るので、計画数はXの3倍(1日目なら4×3=12個)になります。部品bは1個なのでXと同じ数です。
部品aの8月2日の追番は21です。これは「8月2日に9個生産する計画で、8月2日までの累計としては21個になる分」という意味を持ちます。
ここへ実績の追番を並べます。たとえば8月2日終了時点で部品aの実績追番が18だったとすると、計画追番21との差は3。3個分の遅れが出ていると一目で分かります。日ごとの生産数を見比べるより、累計で見るほうが遅れの積み上がりに気づきやすいのです。
追番管理とカムアップシステム
試験のポイント
| 累積受入曲線(上側) | 前工程からその工程が受け入れた数の累計 |
| 累積払出曲線(下側) | その工程から後工程へ払い出した数の累計 |
受け入れた分より払い出した分が多くなることはないので、累積受入曲線は必ず累積払出曲線の上(または重なる位置)を通ります。
① 縦の差=仕掛品在庫量
ある時点で垂直に線を引き、2本の曲線の縦の間隔を測ると、その時点の仕掛品の在庫量が分かります。
② 横の差=停滞時間
ある数量の高さで水平に線を引き、2本の曲線の横の間隔を測ると、その番目の品物が何日待たされたかという停滞時間が分かります。
縦に読めば「いまどれだけ溜まっているか」、横に読めば「1個がどれだけ待たされたか」。この読み分けが流動数分析の勘どころです。
なお、使いどころは工程の進度管理に限りません。不良がどれだけ出てどれだけ片づいたかを追うときや、売り上げた額とそのうち回収できた額を並べるときにも、同じ読み方が通ります。「累積で入ってくるもの」と「累積で出ていくもの」の組であれば、何にでも当てはめられるからです。
具体例
流動数曲線を数字で追ってみましょう。ある工程の6日間の累積受入と累積払出が、おおよそ次のように推移したとします。
| 日付 | 累積受入数量 | 累積払出数量 | 仕掛品在庫 |
|---|---|---|---|
| 1日 | 15 | 0 | 15 |
| 2日 | 30 | 10 | 20 |
| 3日 | 65 | 30 | 35 |
| 4日 | 65 | 36 | 29 |
| 5日 | 85 | 56 | 29 |
| 6日 | 90 | 65 | 25 |
縦に読む 2日目の仕掛品在庫は、累積受入数量30 − 累積払出数量10 = 20個です。
横に読む 65個目の品物に注目します。累積受入が65に達するのが3日、累積払出が65に達するのが6日。したがって65個目の仕掛品の停滞時間は、
この工程で3日間も待たされていたことになります。
2本の曲線の開き具合が大きいほど、その工程に仕事が溜まっているということです。工場のいくつかの工程についてこのグラフを並べれば、どこがボトルネックになっているかがひと目で分かります。3日目にかけて受入が一気に35個増えたのに払出が20個しか伸びていない、というような箇所が見つかれば、そこが手を打つべき工程です。
流動数分析で見る仕掛品と停滞
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
