第3章 作業の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!(この節は全2パート)
プレミアムで見る方法研究は、作業のやり方そのものを見直して、同じ物をもっと楽に、もっと速くつくれるようにする手法の集まりです。「作業者を急がせる」のではなく「作業の組み立て方を変える」のが狙いなので、現場で実際に効き目が出るのはこちらだと言われます。工程の並びを見る工程系と、人の体の動きを見る作業系。この2本の系統を行き来しながら、記号・指標・原則を順に押さえていきましょう。工程図記号と活性示数は、そのまま出題される定番です。


簡単にいうと
方法研究は大きく2つに分かれます。物が工場のなかをどう流れているかを見る工程系と、人がどう体を動かしているかを見る作業系です。まずこの枝分かれを頭に入れておくと、この後の手法が迷子になりません。
方法研究とは「作業又は製造方法を分析して、生産要素を有効に活用して目的を達成する作業方法又は製造工程を設定するための手法体系」(JIS Z 8141-5103)です。
IE(Industrial Engineering:経営工学)は、この方法研究と、次節で学ぶ作業測定の2本柱でできています。方法研究で「どうやるか(作業方法)」を決め、作業測定で「どれだけ時間がかかるか(標準時間)」を決める、という分担です。順番としては、まず方法を良くしてから時間を測る、というのが筋になります。悪いやり方のまま時間を測っても、その時間を標準にはできないからです。
方法研究は、工程(加工の実施単位)系と作業(生産や運搬などの活動)系に分類できます。
| 系統 | 別名 | 見るもの | 主な手法 |
|---|---|---|---|
| 工程系 | 工程分析 | 物が工場のなかをどう流れるか | 工程分析、運搬分析 |
具体例
部品加工工場で「納期が守れない」という相談を受けたとしましょう。方法研究の道具を、粗いほうから順に当てていきます。
まず製品工程分析 工程図記号で流れを書き出すと、加工が5つに対して運搬が8つ、停滞が3つありました。付加価値を生んでいるのは加工だけなので、残りは減らす余地があります。
次に流れ線図 レイアウト図に流れを重ねると、材料が工場の端から端まで2往復していることが分かりました。機械の配置を入れ替えれば運搬距離を減らせそうです。
運搬活性分析 部品が床にバラ置きされている箇所が3つあり、そのたびに「まとめる・起こす・持ち上げる・持っていく」の4手間がかかっています。パレット化すれば手間を2つ省けます。
連合作業分析 作業者が機械の加工終了を33秒間ただ待っていました。その間に別の機械を受け持てないかを検討します。
このように、粗い分析でおおまかな無駄を取り除いてから、細かい動作の改善へ降りていくのが定石です。
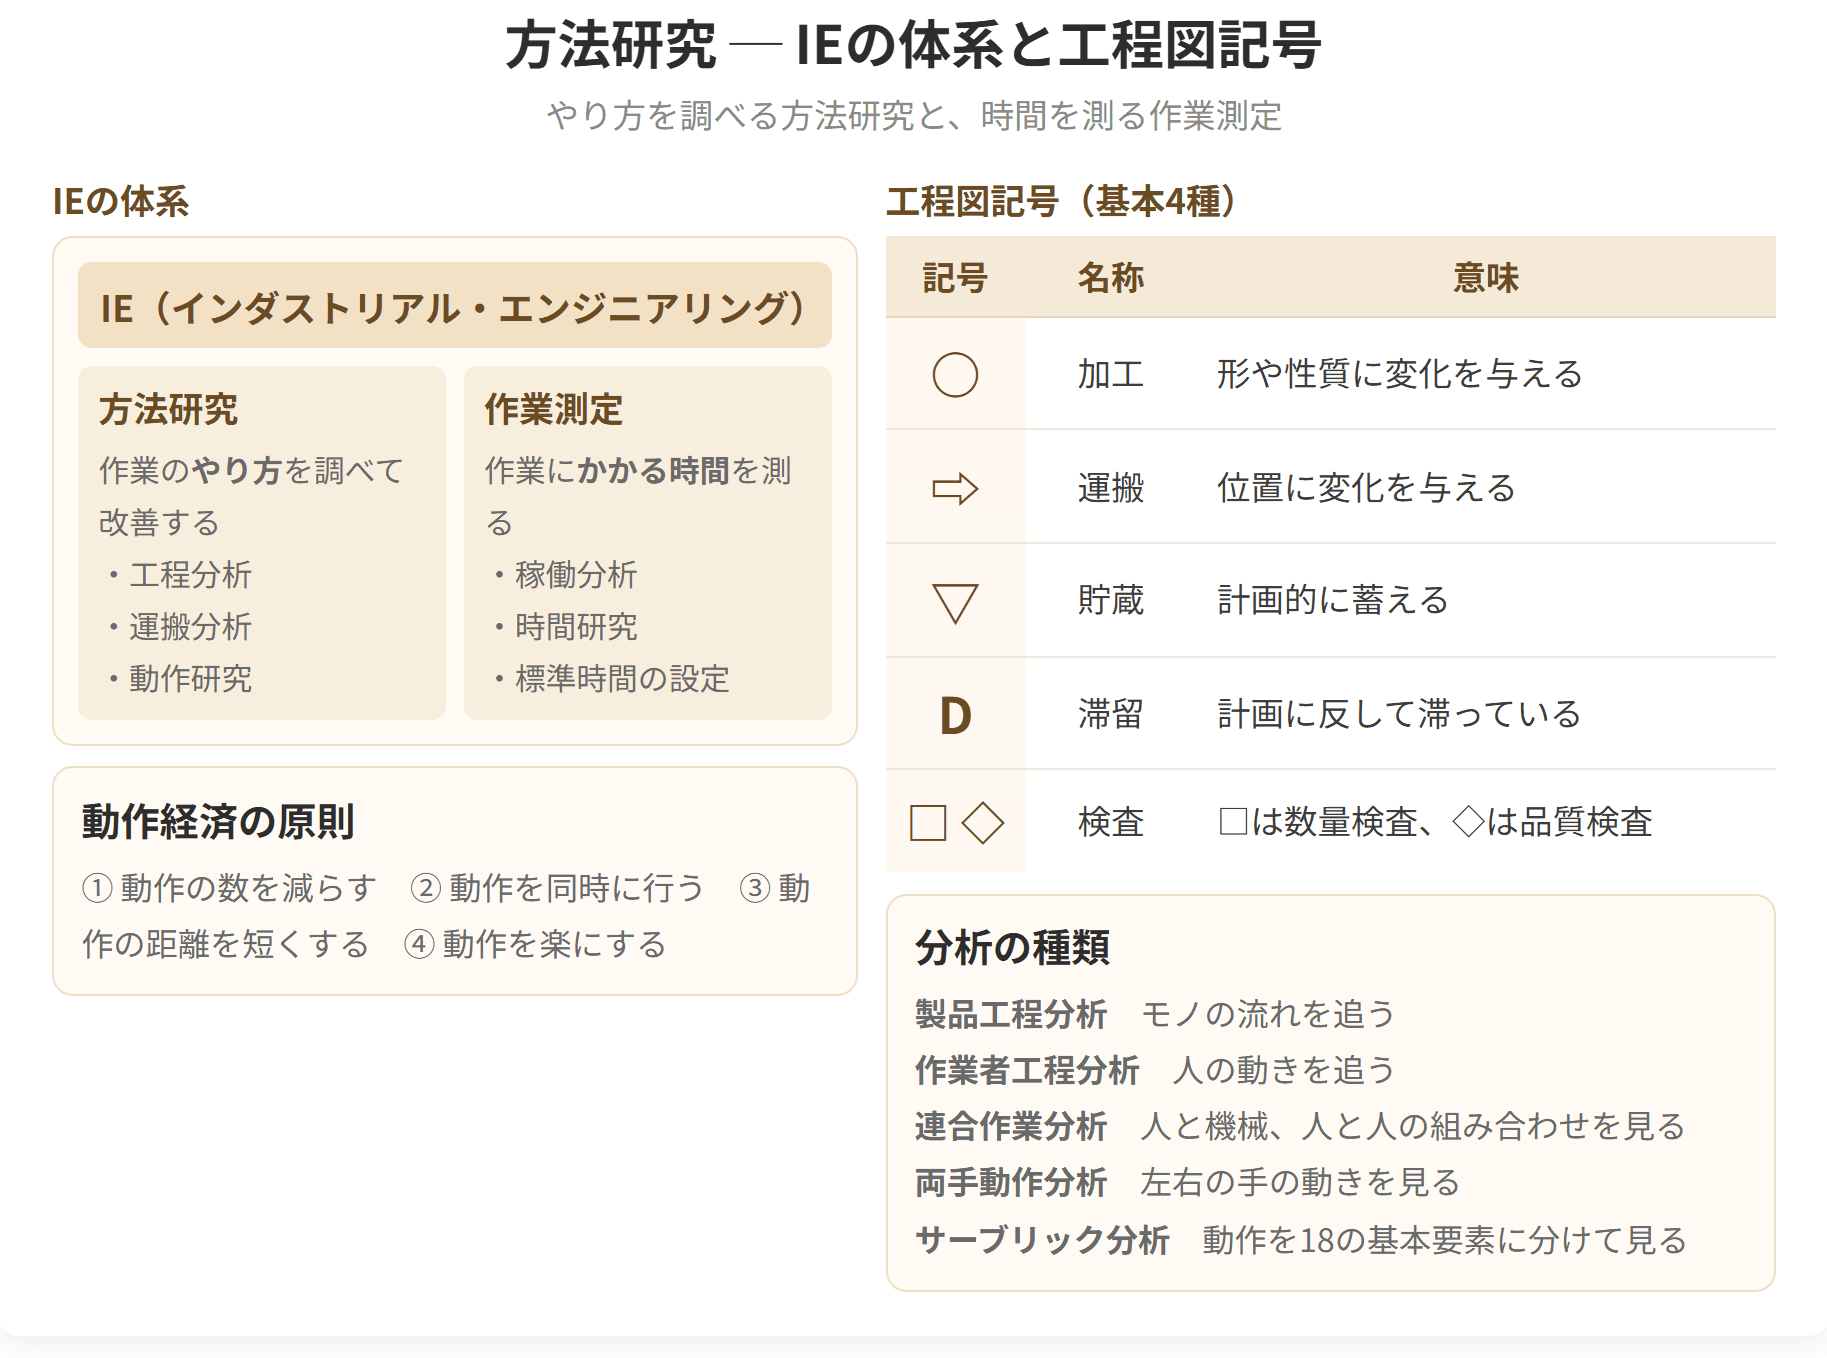
IEの体系と方法研究の位置づけ

試験のポイント

簡単にいうと
工場の流れを、丸と三角と四角で書き表す。それだけのことですが、書いてみると「運搬と停滞ばかりで、実は加工していない時間がほとんどだ」と分かります。記号はそのまま出題されるので、形と意味をセットで覚えてしまいましょう。
工程分析とは「生産対象物が製品になる過程、作業者の作業活動、及び運搬過程を、対象に適合した図記号で表して系統的に調査・分析する手法」(JIS Z 8141-5201)です。
作業を加工・運搬・検査・停滞の4つの基本要素(工程)でとらえ、その組み合わせ方を見直すことで作業の改善を図ります。
工程図記号はJIS Z 8206で定められており、生産対象物に変化を与える過程をこの記号で系統的に示した図を工程図といいます。記号は基本図記号と補助図記号などに分類されます。
| 要素工程 |
|---|
簡単にいうと
物をつくるかぎり、運ぶ作業は必ず発生します。しかも運搬そのものは価値を生みません。なくせないけれど価値も生まない。だからこそ「いかに手間をかけずに運ぶか」が問われます。
物をつくる際には、物の移動や運搬が必ず発生します。通常、運搬そのものは付加価値を生まないため、ロスのひとつとして取り上げられます。しかし運搬は必要不可欠でもあるため、いかに効率的な運搬の仕組みをつくるかが課題になります。
運搬工程分析は、観測対象となる品物が加工され製品へと流れていく過程(工程系列)を系統的に調べ、「図表」や「運搬分析の基本記号」を用いて記録し、分析・検討する方法です。
基本記号は品物の扱われ方による作業の区分を示すもので、工程分析と異なるのは、運搬が「移動」と「取扱い」に分かれる点です。
| 記号の形 | 名称 |
|---|
簡単にいうと
同じ作業でも、上手な人の動きには無駄がありません。その「無駄のなさ」を経験則としてまとめたのが動作経済の原則です。根性で速くするのではなく、楽にすることで速くする、という発想が肝です。
動作研究とは「作業者が行う作業を構成する動作を分析して、最適な作業方法を求めるための手法の体系」(JIS Z 8141-5206)です。作業する人間の身体動作や目の動きを分析し、非効率な動作の排除や動作の組み替えなどで改善を図ります。
作業動作の改善では、作業者自身の意識が非常に大切になります。「作業方法又は動作方法について、その問題点が判断でき、より能率的な方法を探求し続ける心構え」(JIS Z 8141-5304)のことをモーションマインドといいます。
動作研究は、次の3つの領域について問題点を洗い出し、それぞれ最適な方法へ改善するために行われます。
1. 作業方法(身体の動き)
2. 治工具の使用
3. 作業域
最適な方法は、動作経済の原則
簡単にいうと
左右の手が何をしているかを並べて書くのが両手動作分析。さらに細かく、18種類の動素まで分解するのがサーブリッグ分析です。分解してみると、価値を生んでいる動きが驚くほど少ないことに気づきます。
動作研究には、動作レベルで分析する両手動作分析と、動素レベルで分析するサーブリッグ分析があります。両手動作分析のほうが粗く、サーブリッグ分析のほうが細かい、という関係です。
両手動作分析では、作業を観察し、両手の動作の順序や仕方を両手と関連づけて把握し、工程図記号の基本図記号またはサーブリッグ記号を用いて図表化します。動作の順序や方法の問題点、手待ち、ムリ・ムダな動作などを発見して改善するための手法です。
両手動作分析で工程図記号を使う場合、次のように読み替えます。
| 記号 | 名称 |
|---|
簡単にいうと
人が機械の加工終了をじっと待っている。逆に、機械が人の段取りを待って止まっている。この「待ち」を時間軸に並べて見えるようにするのが連合作業分析です。
連合作業分析とは「人と機械、又は二人以上の人が協同して作業を行うとき、その協同作業の効率を高めるための分析手法」(JIS Z 8141-5212)です。
1人の人が機械を用いずに行う単独作業と比べて、人と機械、または人と人が協同作業を行う場合には、相手の作業終了を待つなどのロスが発生しやすくなります。両者の作業を時系列で分析し、ロスの少ない作業方法へ組み替える改善を行います。
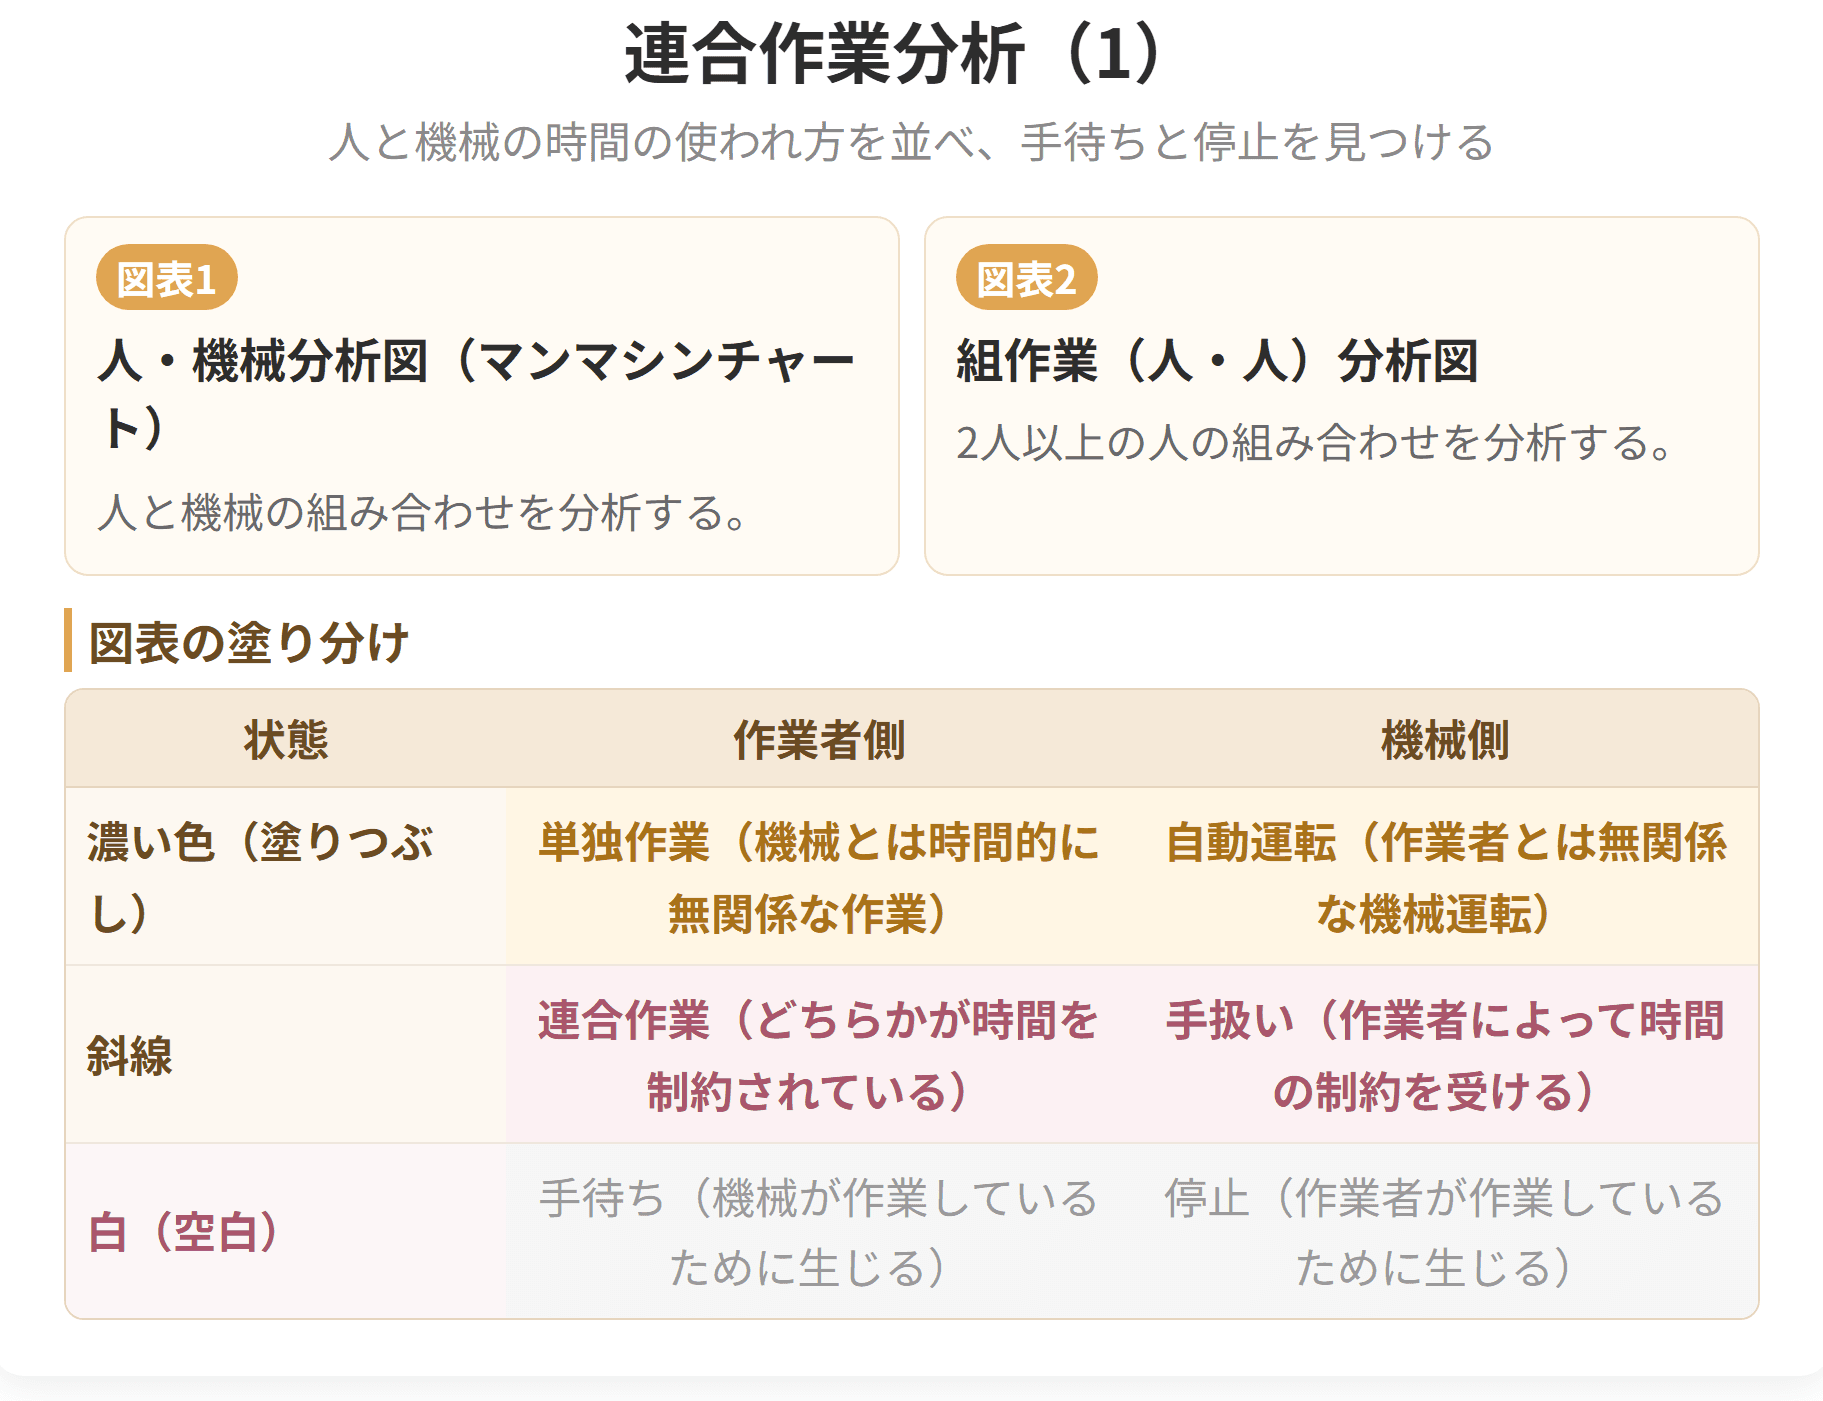
この分析で用いられるのが連合作業分析図表で、次の2種類があります。
| 図表 | 対象 |
|---|---|
| 人・機械分析図(マンマシンチャート) |
簡単にいうと
「作業」といっても、指先のひと動きから工程全体まで、粒度はさまざまです。この粒度を6段階に整理しておくと、どの手法をどのレベルで使うのかが自然に決まります。
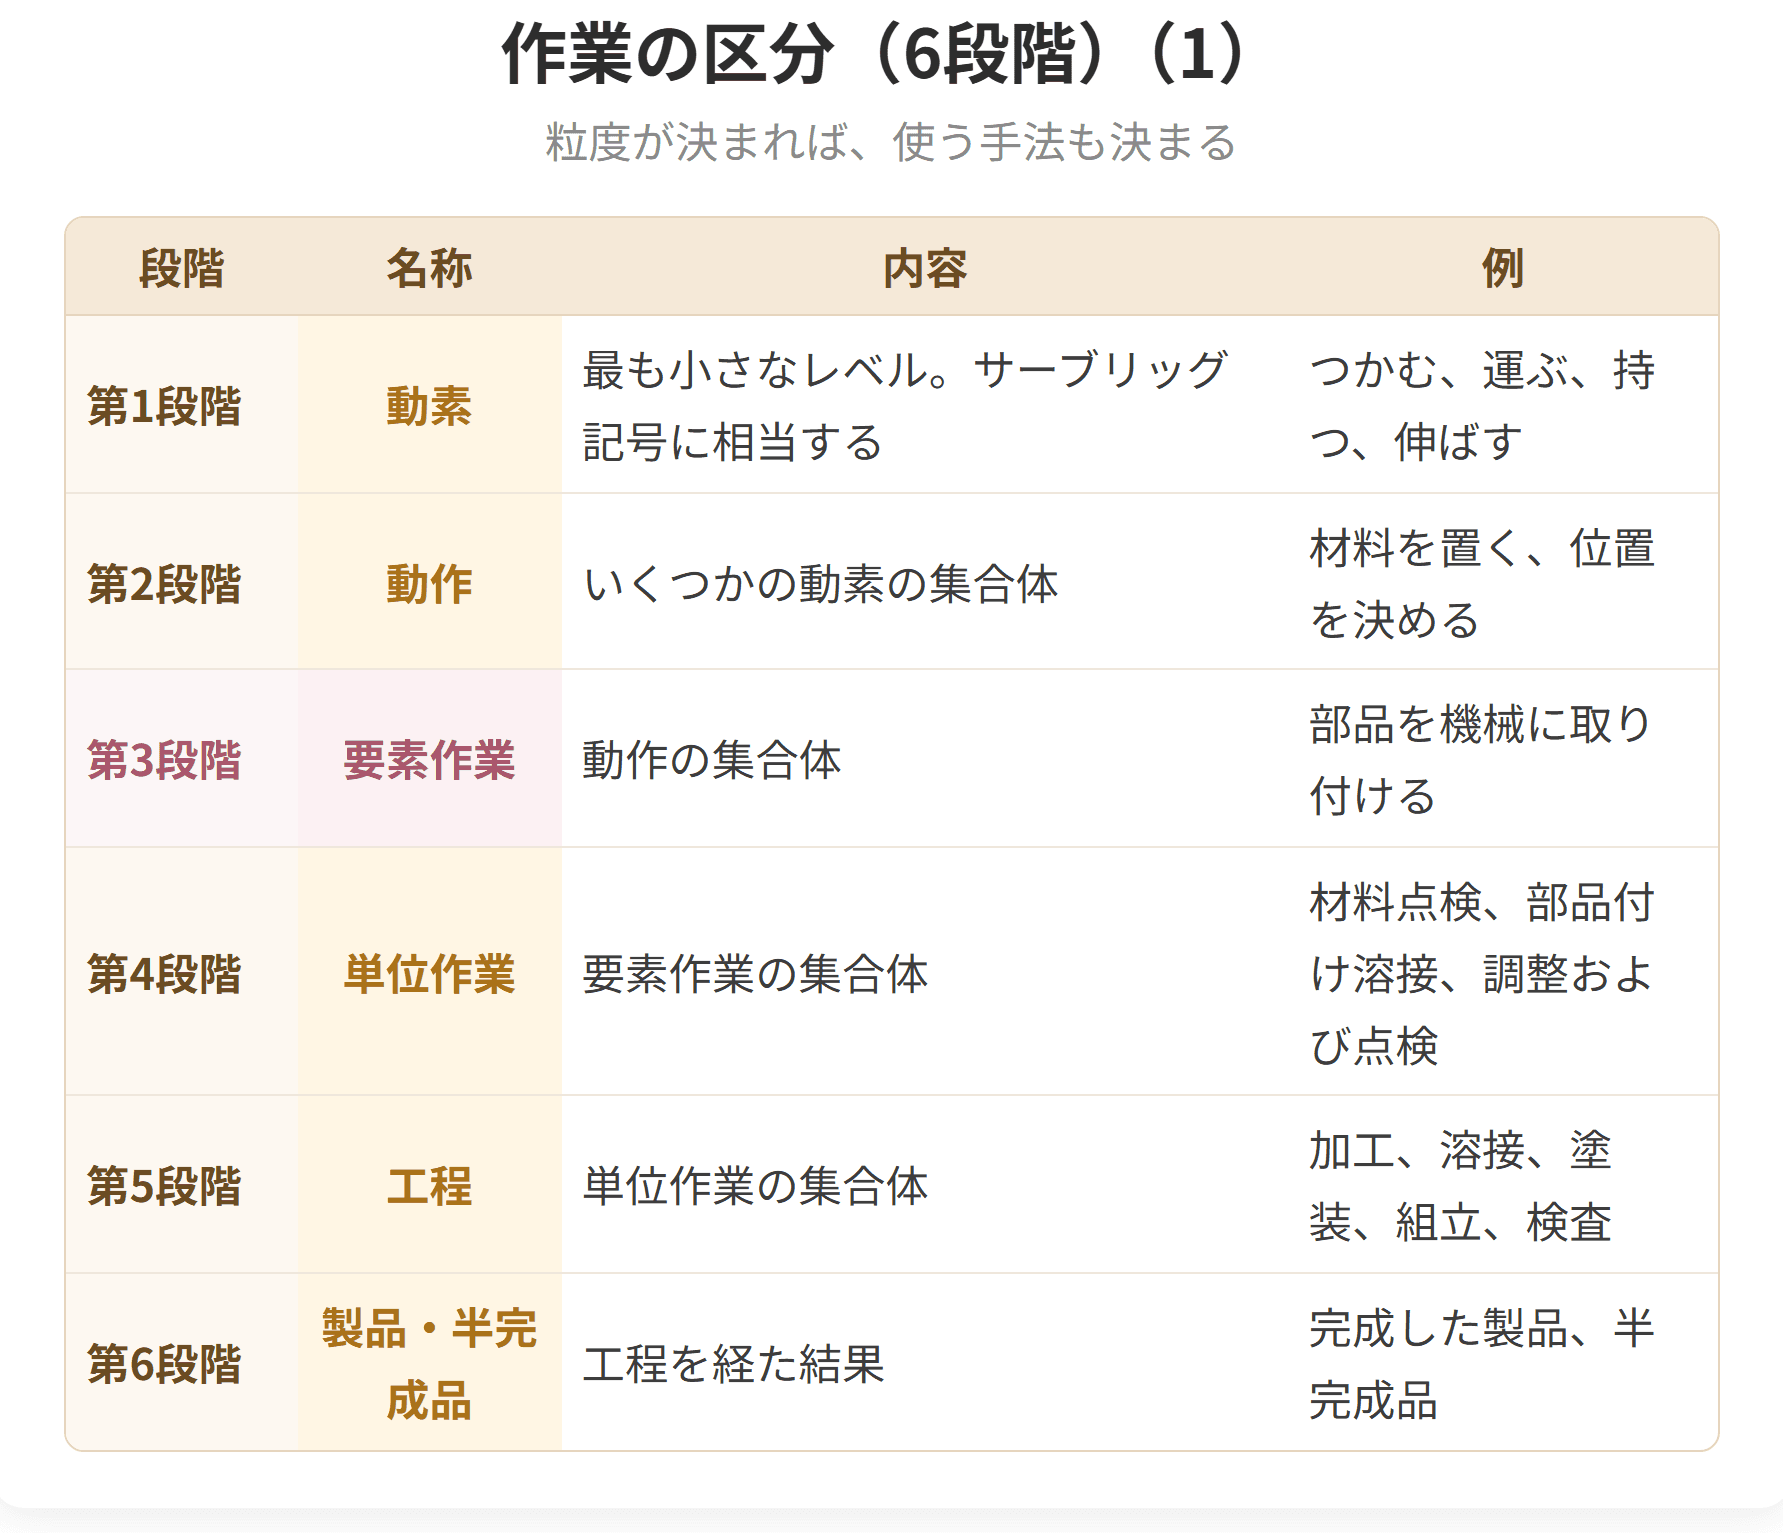
作業は、細かいほうから順に次の6段階に区分されます。
| 段階 | 名称 | 内容 | 例 |
|---|---|---|---|
| 第1段階 | 動素 | 最も小さなレベル。サーブリッグ記号に相当する |

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
| 動作研究 |
| 人がどう体を動かすか |
| 連合作業分析、動作研究 |
さらに枝分かれさせると、全体像はこうなります。
工程系(工程分析)
作業系(動作研究)
手法の名前が多くて混乱しやすいので、何を単位に見ているかの大きさで並べ直すと整理しやすくなります。
| 粗い ←→ 細かい | 手法 | 単位 |
|---|---|---|
| いちばん粗い | 製品工程分析 | 工程(加工・運搬・検査・停滞) |
| 作業者工程分析 | 作業者の行動 | |
| 連合作業分析 | 人と機械の時間の使われ方 | |
| 両手動作分析 | 左右の手の動作 | |
| いちばん細かい | サーブリッグ分析 | 動素(18種類) |
現場を改善するときは、たいてい粗いところから入ります。工程の並びを直せば大きな効果が出ますし、いきなり指先の動きから手をつけても、全体は良くならないからです。
| 記号の形 |
|---|
| 意味 |
|---|
| 加工 | 加工 | 大きい円 ○ | 原料・材料・部品または製品の形状、性質に変化を与える過程 |
| 運搬 | 運搬 | 小さい円 ○(加工記号の直径の1/2〜1/3)または矢印 ⇨ | 原料・材料・部品または製品の位置に変化を与える過程 |
| 停滞 | 貯蔵 | 逆三角形 ▽ | 原料・材料・部品または製品を計画により蓄えている過程 |
| 停滞 | 滞留 | 半円(Dの形) | 原料・材料・部品または製品が計画に反して滞っている状態 |
| 検査 | 数量検査 | 正方形 □ | 量または個数を測って、その結果を基準と比較して差異を知る過程 |
| 検査 | 品質検査 | ひし形 ◇ | 品質特性を試験し、その結果を基準と比較してロットの合格・不合格または個品の良・不良を判定する過程 |
ここでいちばん大事なのは、付加価値を生むのは加工だけだという点です。運搬も検査も停滞も、お客様から見れば価値を生んでいません。工程図を描く目的は、この「加工以外」をどれだけ減らせるかを見つけることにあります。
補助図記号には「流れ線(実線)」「区分(波線)」「省略(二重線)」などがあります。
2つの要素工程がもつ機能または状態が、1つの要素工程で同時にとられる場合には、それぞれの要素工程の記号を複合して図示できます。このとき、主となる要素工程の記号を外側に、従となる要素工程の記号を内側に示します。
| 複合記号 | 意味 |
|---|---|
| ひし形の中に正方形 | 品質検査を主として行いながら数量検査もする |
| 円の中に矢印 | 加工を主として行いながら運搬もする |
なお、複合記号においては、運搬記号は矢印 ⇨ を用います(小さい円ではありません)。「外側が主・内側が従」という約束は、そのまま問われます。
工程分析(プロセスチャート)には、見る主語のちがいで2種類あります。
製品工程分析は「原材料、部品などの生産対象物が製品化される過程を工程図記号で表して調査・分析する手法」(JIS Z 8141-5202)です。材料や部品が加工されながら完成品に変化していく工程の流れを、加工・運搬・検査・停滞の記号で記述したものを製品工程分析図といいます。
作業者工程分析は「作業者を中心に作業活動を系統的に工程図記号で表して調査・分析する手法」(JIS Z 8141-5203)です。作業者の行動を製品の流れと同じように考え、製品工程分析と同じ工程図記号を用いて記述します。
ただし記号の読み替えが必要です。
| 工程図記号 | 製品工程分析での意味 | 作業者工程分析での意味 |
|---|---|---|
| 加工 | 加工 | 作業 |
| 検査 | 検査 | 検査 |
| 運搬 | 運搬 | 移動 |
| 停滞 | 停滞 | 手待ち |
作業者工程分析は、作業台のレイアウト、作業手順や作業動作などの改善を目的として行われることが多い手法です。
流れ線図とは、設備や建物の配置図に工程図記号を記入したものをいい、各工程図記号の位置関係を示します。配置図に対象物や人の動きを工程図記号とそれを結ぶ流れ線で書くと、物や人の流れ、逆行した流れ、無用な移動などが視覚的に把握できます。
このように流れ線図を利用して人や物のムダな動きなどを分析する手法を流れ分析といいます。工程図が「順番」を示すのに対し、流れ線図は「どこを通ったか」まで示すのが違いです。
具体例
ある製品の製品工程分析図が、上から順に次のようになっていたとします。
1. 材料倉庫に保管(貯蔵)
2. 台車(運搬)
3. 機械Aで加工(加工)
4. 台車(運搬)
5. 仕掛かり置き場(滞留)
6. 台車(運搬)
7. 機械Bで加工(加工)
8. 台車(運搬)
9. 品質検査室で検査(品質検査)
10. 台車(運搬)
11. 製品倉庫に保管(貯蔵)
この図から読み取れることを確かめてみましょう。
最後の点は引っかけとしてよく出ます。運搬記号を減らしたいなら、工程を近づけて運搬そのものをなくすしかありません。そこで役に立つのが流れ線図です。レイアウト図に流れを描いてみて、機械Aと機械Bを隣り合わせにできれば、運搬が2つと滞留が1つ、まとめて消せるかもしれません。
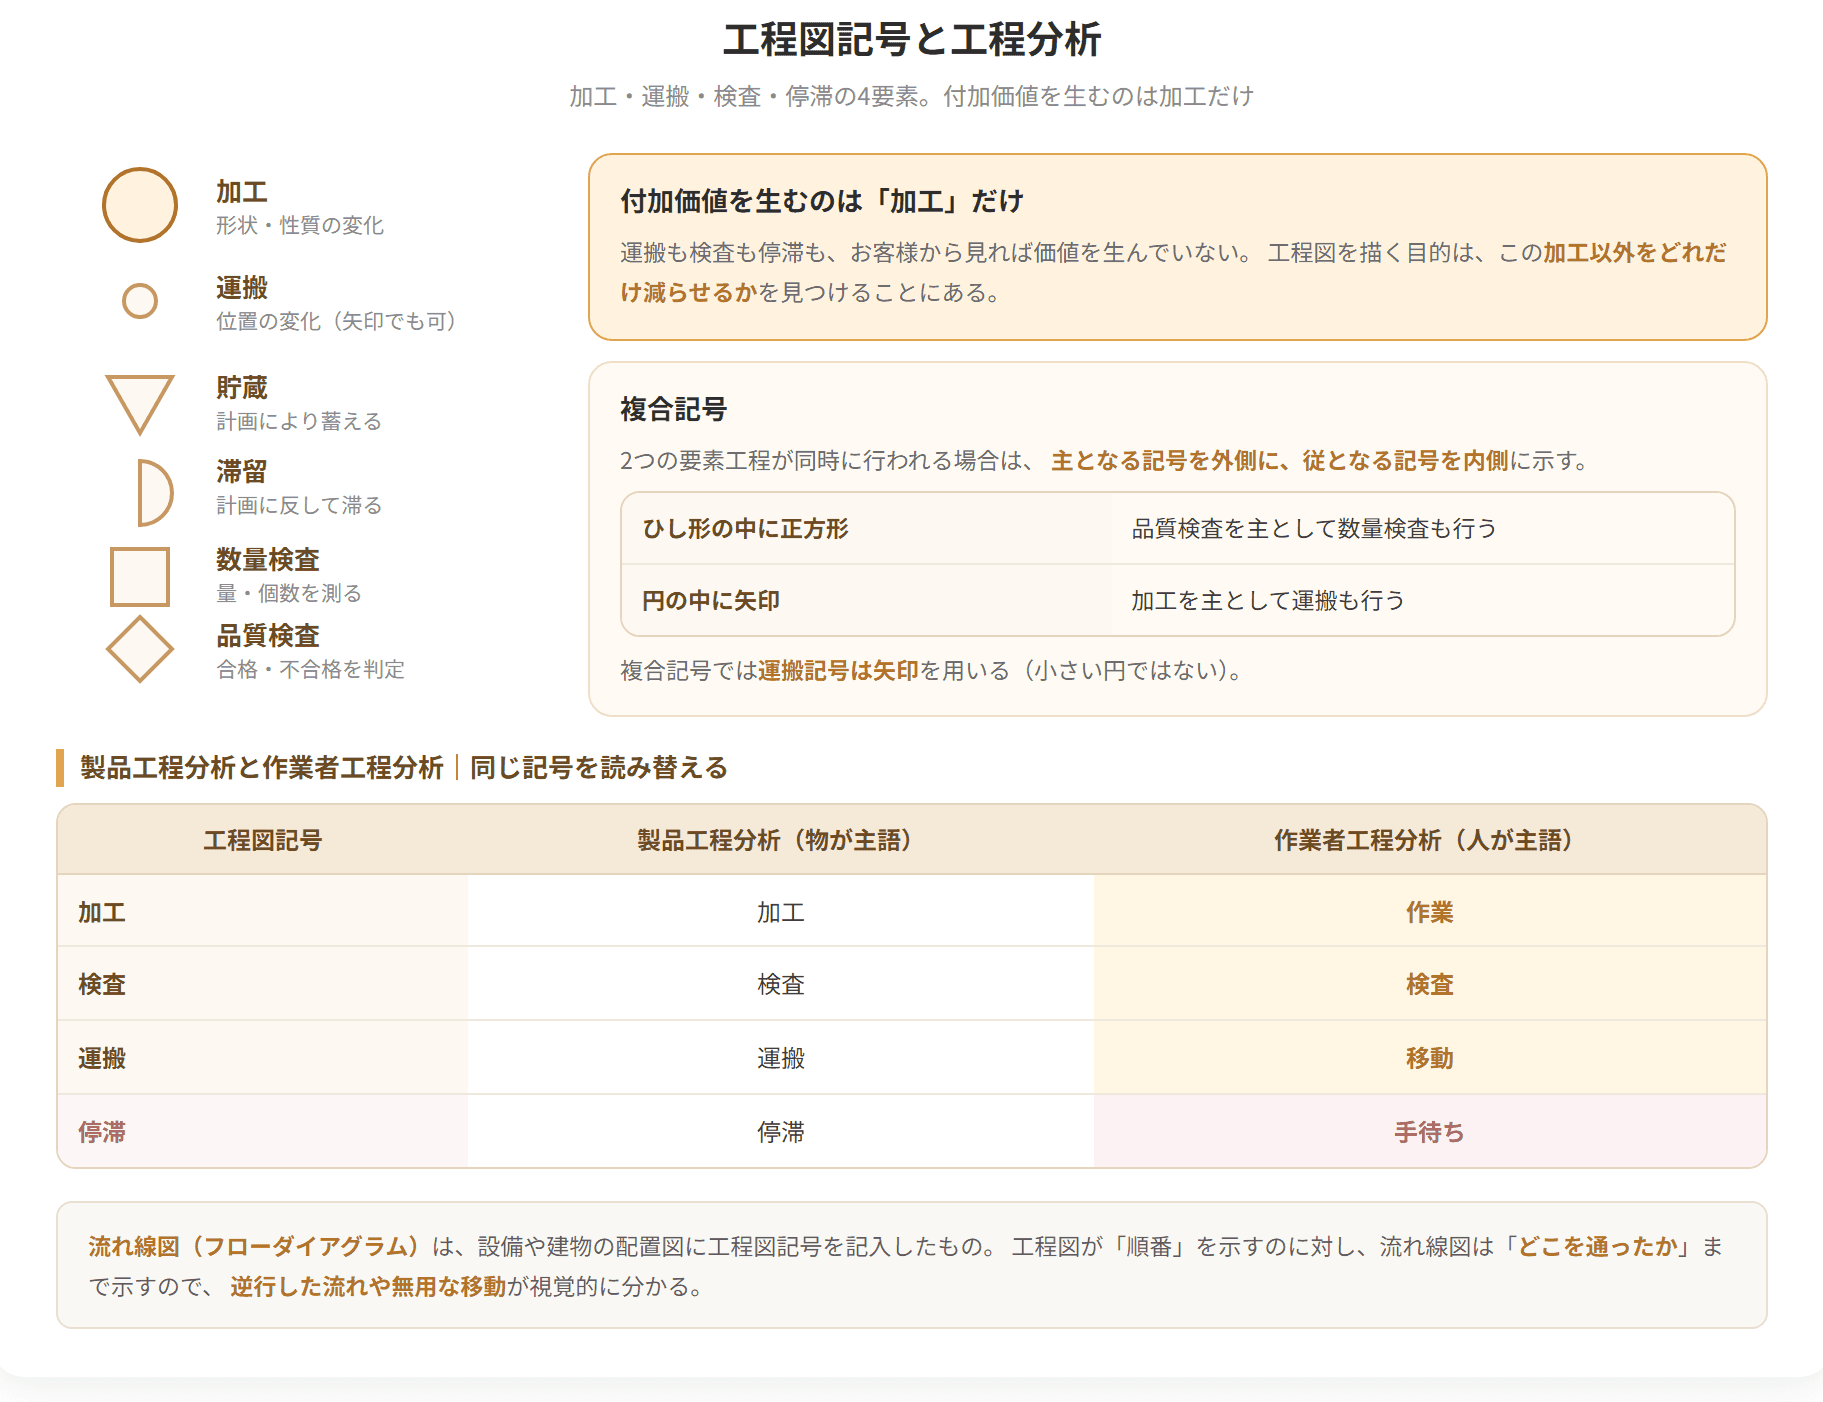
工程図記号と工程分析
試験のポイント
| 品物は |
|---|
| 下向きの半円(お椀形) | 移動 | 品物の位置の変化 | 動く |
| 上向きの半円(山形) | 取扱い | 品物の支持法の変化 | 動く |
| 円 | 加工 | 品物の形状の変化と検査 | 動かない |
| 逆三角形 | 停滞 | 品物に対して変化が起こらない | 動かない |
「移動」は場所が変わること、「取扱い」は持ち方・載せ方が変わること(積み込み、積み替えなど)です。工程分析ではどちらも「運搬」でひとくくりでしたが、運搬分析では、どちらに手間がかかっているのかを分けて見ます。
台記号は品物の置かれた状態を示し、運び出しやすさを区分するものです。基本記号に付記して用います。
| 台記号の形 | 読み方 | 状態 |
|---|---|---|
| 横線 | 平(ひら) | 床、台などにバラで置かれた状態 |
| コの字(下向き) | 箱 | コンテナまたは束などにまとめられた状態 |
| 横線に2本の脚 | 枕 | パレットにのせられた状態 |
| 横線に2つの車輪 | 車 | 車にのせられた状態 |
| 横長の楕円 | コンベア | コンベヤやシュートで動かされている状態 |
運搬活性分析は、活性(対象品の移動のしやすさ)の維持という観点から、品物の置き方や荷姿について分析・検討する方法です。
活性は活性示数を用いて「0」〜「4」の5段階で評価します。活性示数は、物を動かすときに必要な4つの手間(まとめる・起こす・持ち上げる・持っていく)のうち、すでに省かれている手間の数を示します。
「起こす」とは、物を浮かして持ち上げやすくすることです。
| 活性示数 | 状態 | 省かれた手間 |
|---|---|---|
| 0 | 床にバラ置き | なし |
| 1 | 容器・束 | ①まとめる |
| 2 | パレット・スキッド | ①まとめる ②起こす |
| 3 | 車 | ①まとめる ②起こす ③持ち上げる |
| 4 | コンベア・シュート | ①まとめる ②起こす ③持ち上げる ④持っていく |
工程ステップごとに活性示数をプロットしたものが運搬活性分析図で、工程ごとの活性の変化が一目で分かります。この図ができれば、工程全体の平均活性示数を次の式で算出できます。
この示数の値が小さいほど品物の置き方が悪く、移動のために多くの手間を要します。
空運搬とは、品物の移動を伴わずに、人や運搬機器のみが移動することをいいます。空運搬分析では、運搬の状態を分析・検討して空運搬を減少させることを狙いとしています。分析では、品物の移動だけでなく、人や車の動きを調査することも大切です。
空運搬の減少や運搬改善のために、空運搬係数が使われます。
分子は、人が動いたのに品物は動かなかった距離、つまり空で移動した距離です。この値が小さいほど、無駄な往復が少ないということになります。
マテハンとは、物の移動、積み下ろし、取り付け、取り外し、納める、蓄える、取り出すなど、一貫した物品の取り扱いのことをいいます。運搬管理の改善には、レイアウトの改善・運搬方法の改善・運搬制度の改善の3つの方向性があります。
運搬の合理化に役立てるため、実践的な経験の蓄積や基礎的な考察から導かれた改善事項を集成したものをマテハンの原則(運搬の原則)といいます。
| 原則 | 内容 |
|---|---|
| 活性荷物の原則 | 品物を動かしやすい状態に保ち、活性を維持し向上させる。「取扱い」のムダを排除するためのもので、ユニットロードシステムやパレットシステムの活用があてはまる |
| 直線化の原則 | 流れの原則ともいう。運搬経路は逆行・屈曲を避けて極力直線にする。物理的な直線が無理でも、一定方向に物が流れるようにする |
| スペース活用の原則 | バラ置きや床へのじか置きをなくし、床面積を活用する。箱に入れる、パレットに載せて積み上げるなどが具体例 |
| つぎ目の原則 | 移動の終点から次の移動の始点までの間で、積み替え・載せ替え・再取り扱いなどのムダな手間をかけることを極力なくす |
| 自重軽減の原則 | 運搬具の自重を減らす。運搬具は品物と違って往復運搬されるため、その重量の影響は大きい |
具体例
ある工場の10の工程ステップについて、停滞状態の活性示数が0、3、4、0、3、4、3、4、2、4 だったとします。
全体としては2.7とまずまずですが、活性示数が0になっている工程ステップが2つ(1番目と4番目)あります。ここは床にバラ置きの状態なので、動かすたびに4つの手間が全部かかります。
改善の第一歩は、この0の箇所をコンテナ(活性示数1)に入れる、パレット(活性示数2)に載せることを検討することです。平均を上げるより、足を引っ張っている0や1をつぶすほうが効果が大きいのです。
作業者が台車を押して10m先まで品物を運び、空になった台車を押して元の位置まで10m戻ったとします。
空運搬係数は1になります。品物を運んだのと同じ距離だけ、手ぶらで移動しているということです。
この係数を下げるには、帰りに別の品物を運ぶ(帰り便の活用)、そもそも往復しなくて済むようにレイアウトを変える、といった手が考えられます。運搬経路をぐるりと一周する形にして、常に何かを積んだ状態で回るようにするのも定番の改善です。
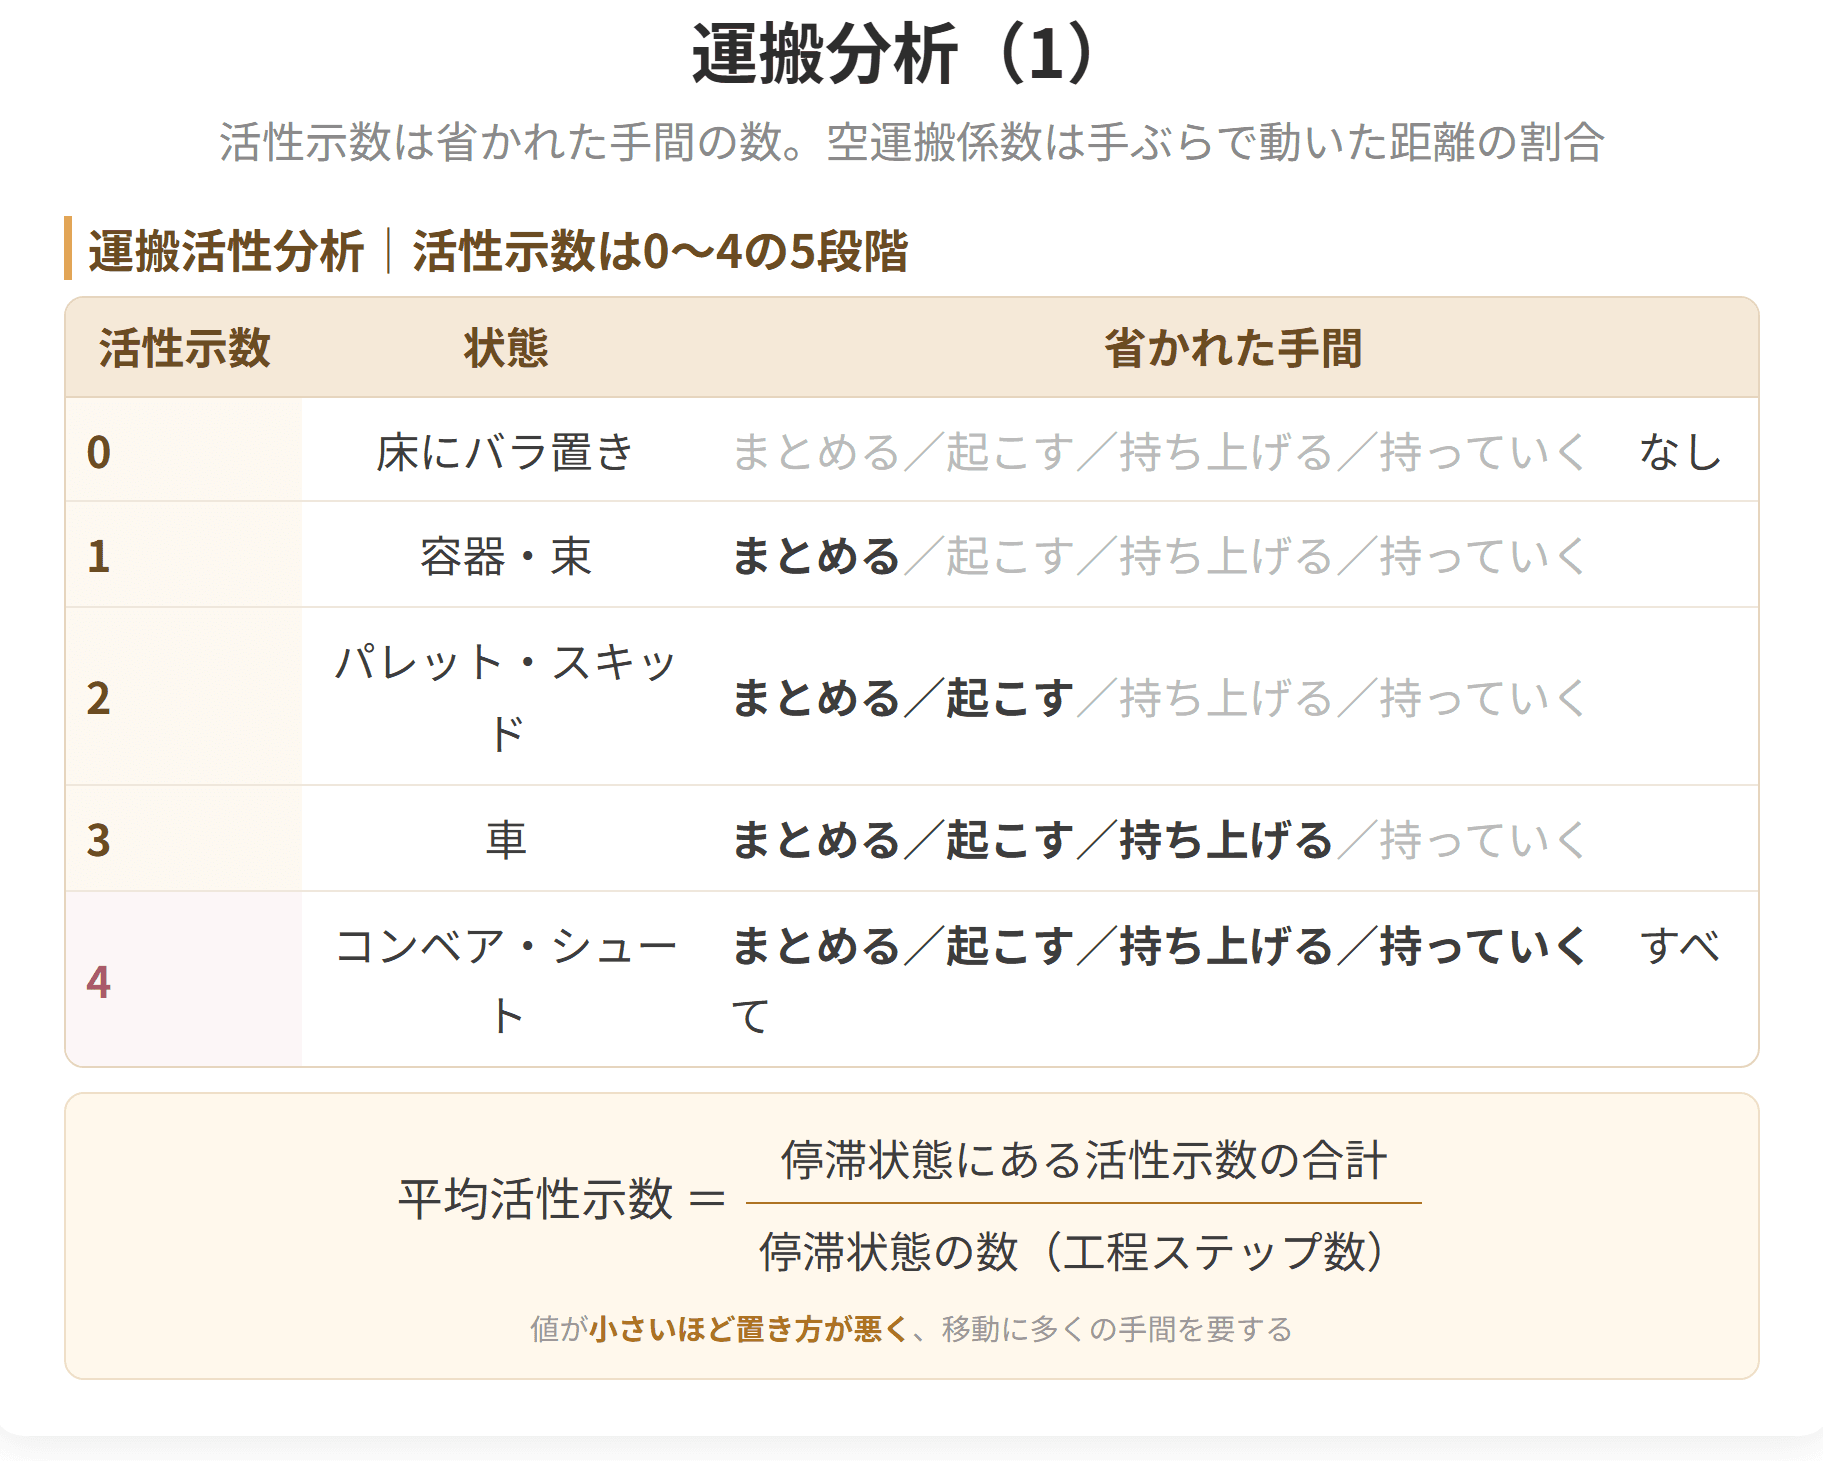
運搬分析(1)
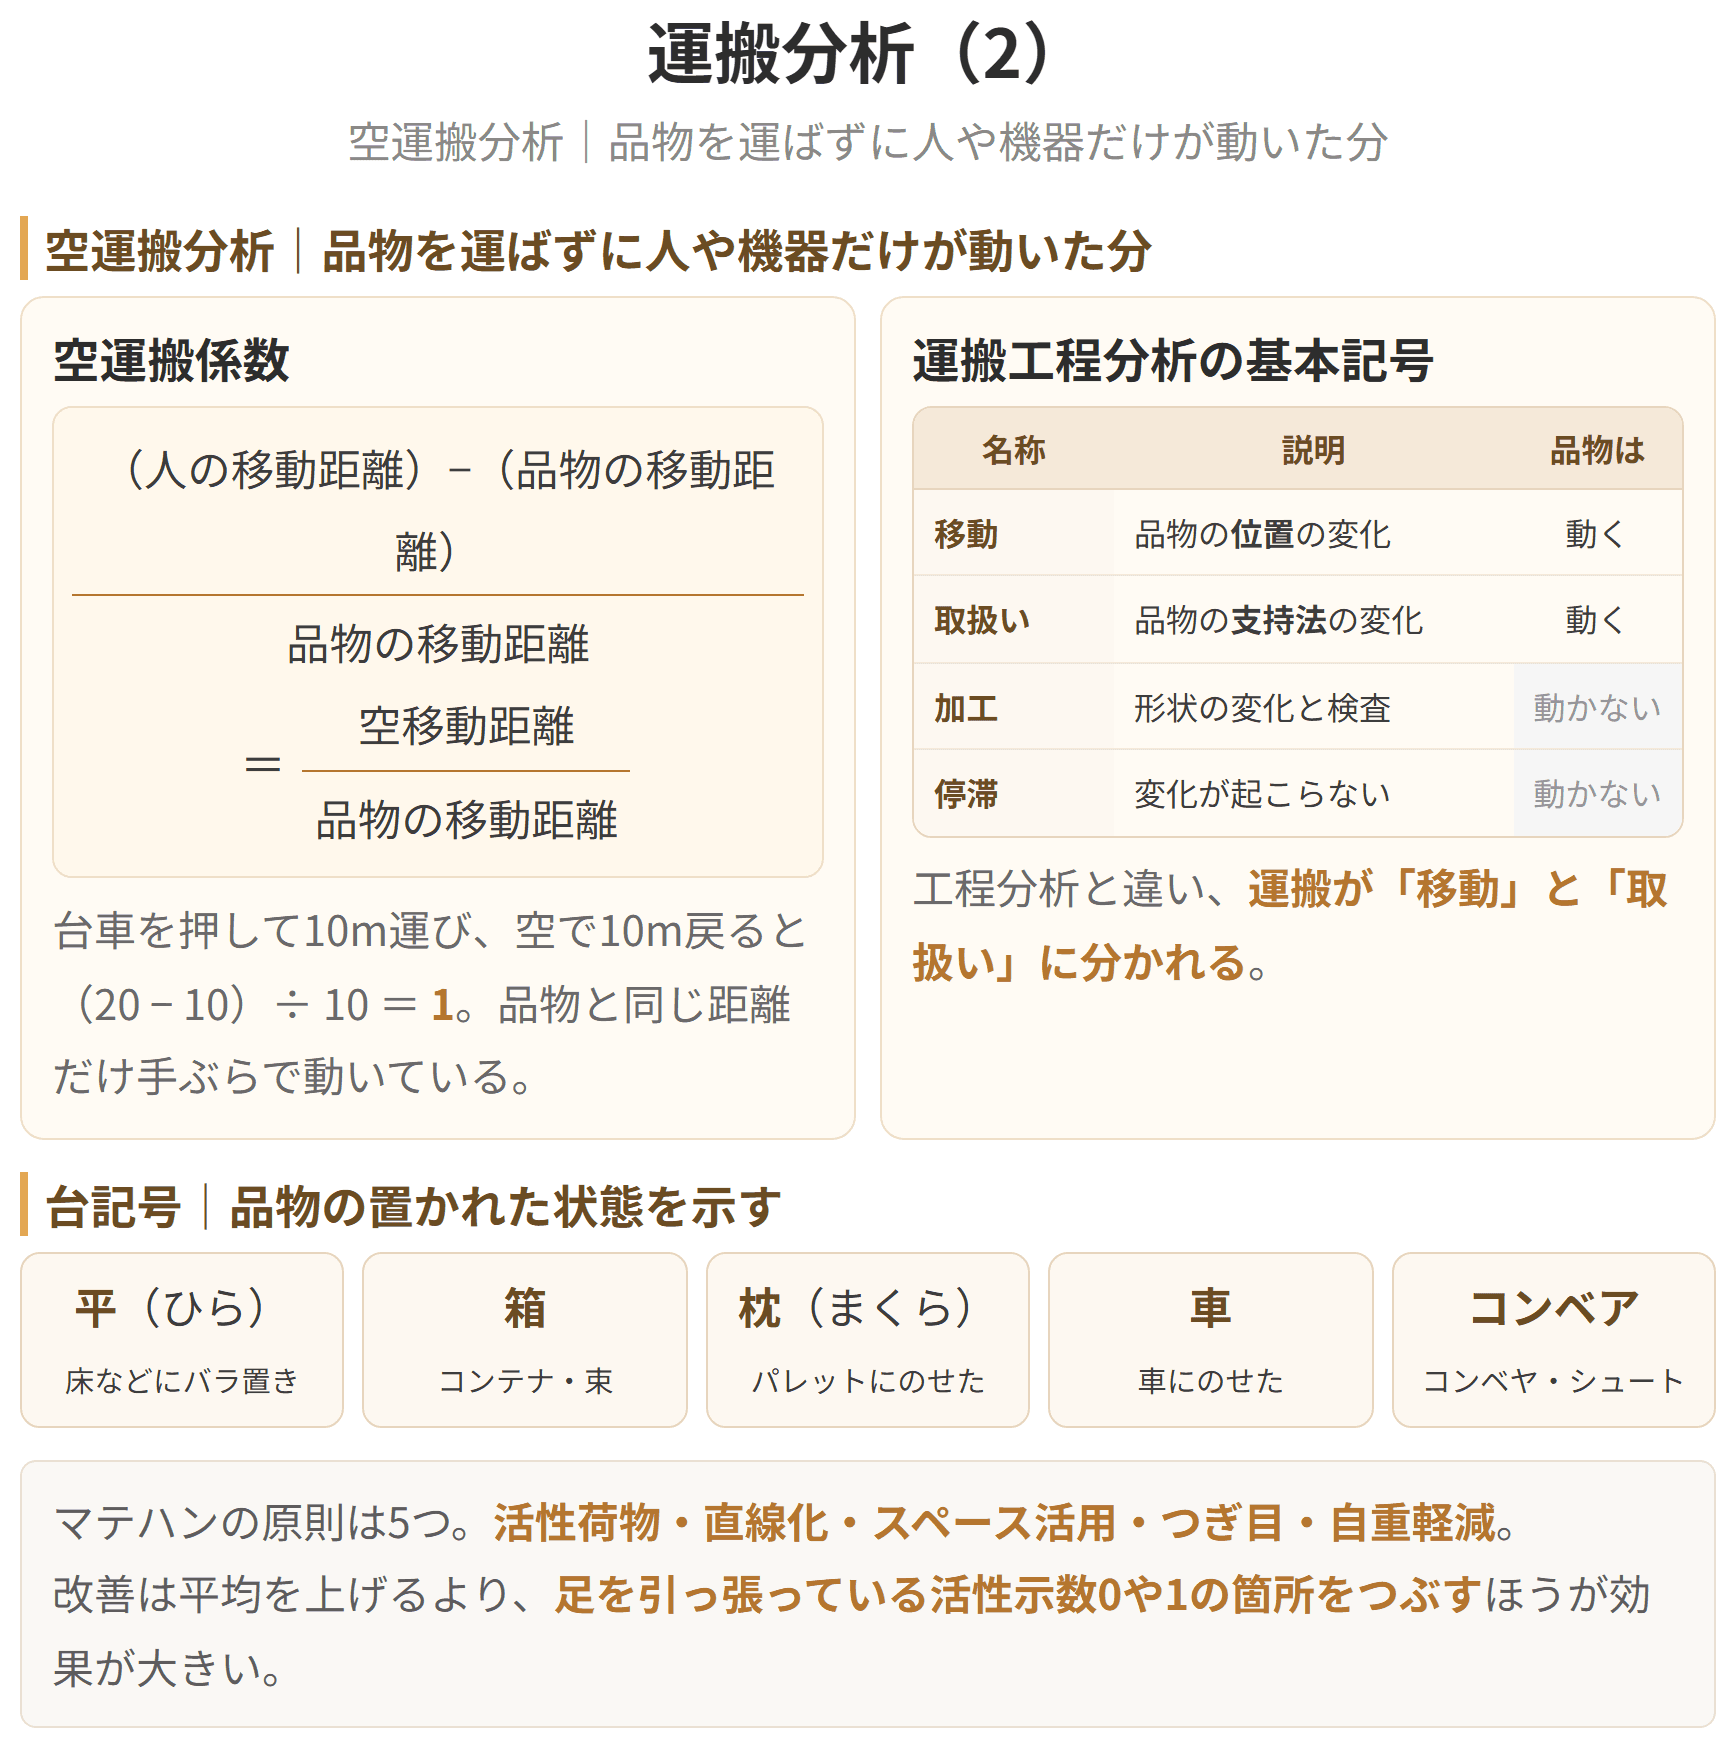
運搬分析(2)
試験のポイント
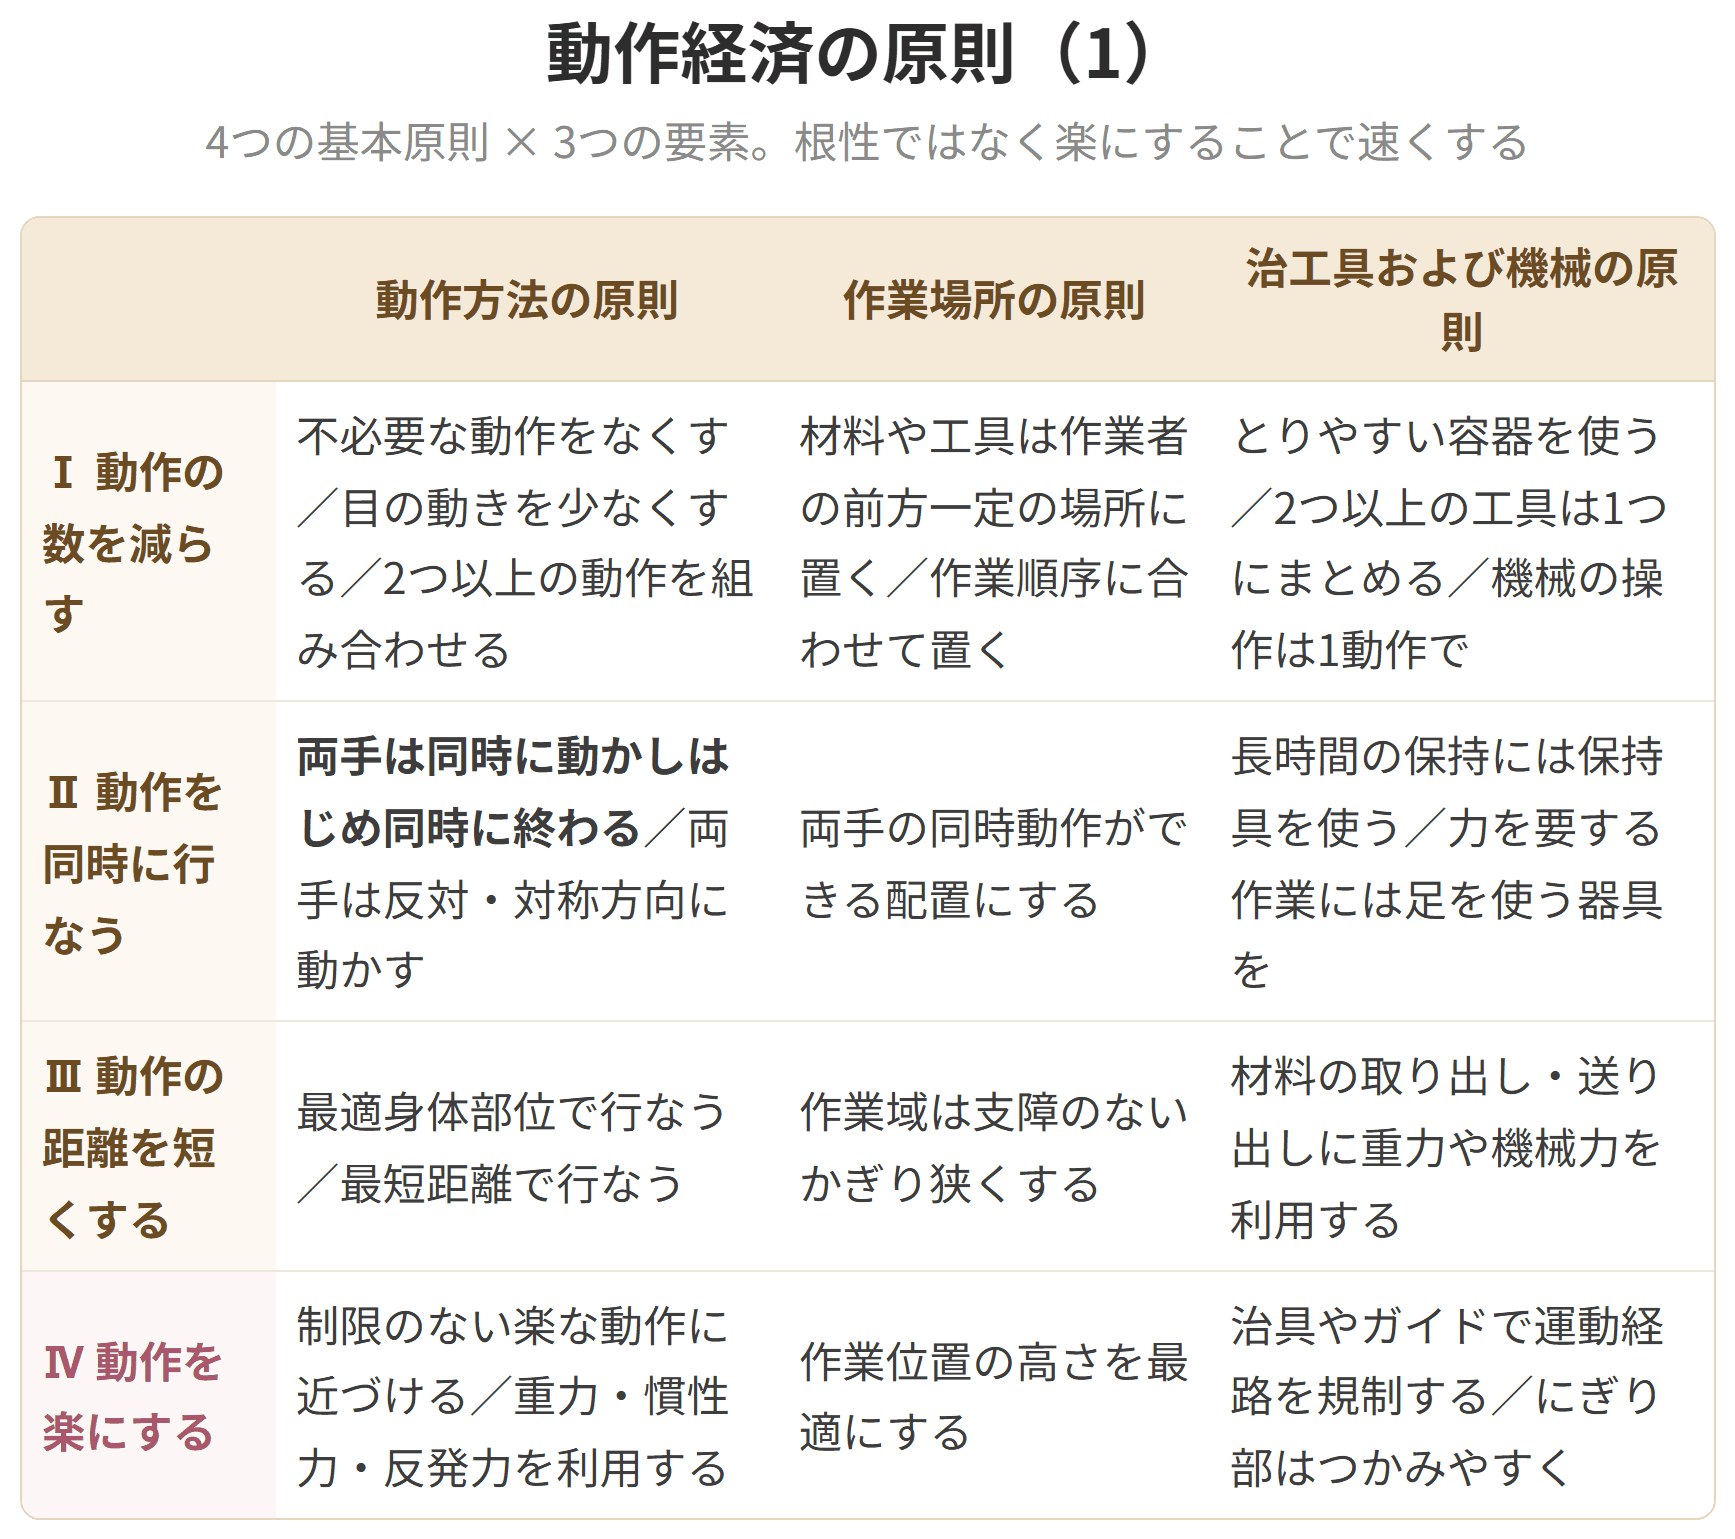
動作経済の原則は「作業者が作業を行うとき、最も合理的に作業を行うために適用される経験則」(JIS Z 8141-5207)です。この原則に反した動作は、疲労を伴い、非能率で、効率が悪いものになります。
原則は、4つの基本原則と3つの要素をかけ合わせた形で整理されます。
4つの基本原則
| 基本原則 | 探すヒント | |
|---|---|---|
| Ⅰ | 動作の数を減らす | さがす、選ぶ、用意するを必要以上に行っていないか |
| Ⅱ | 動作を同時に行なう | 一方の手の手待ち、保持が発生していないか |
| Ⅲ | 動作の距離を短くする | 不必要な大きい動きで行なっていないか |
| Ⅳ | 動作を楽にする | 要素動作の数を減らせないか |
3つの要素ごとの中身
1. 動作方法の原則
2. 作業場所の原則
3. 治工具および機械の原則
全体を通して流れているのは、「両手を遊ばせない」「探させない」「持たせない」という考え方です。片手が物を押さえているだけの状態は、治具に置き換えられないかを疑ってみる。これが動作改善の入口になります。
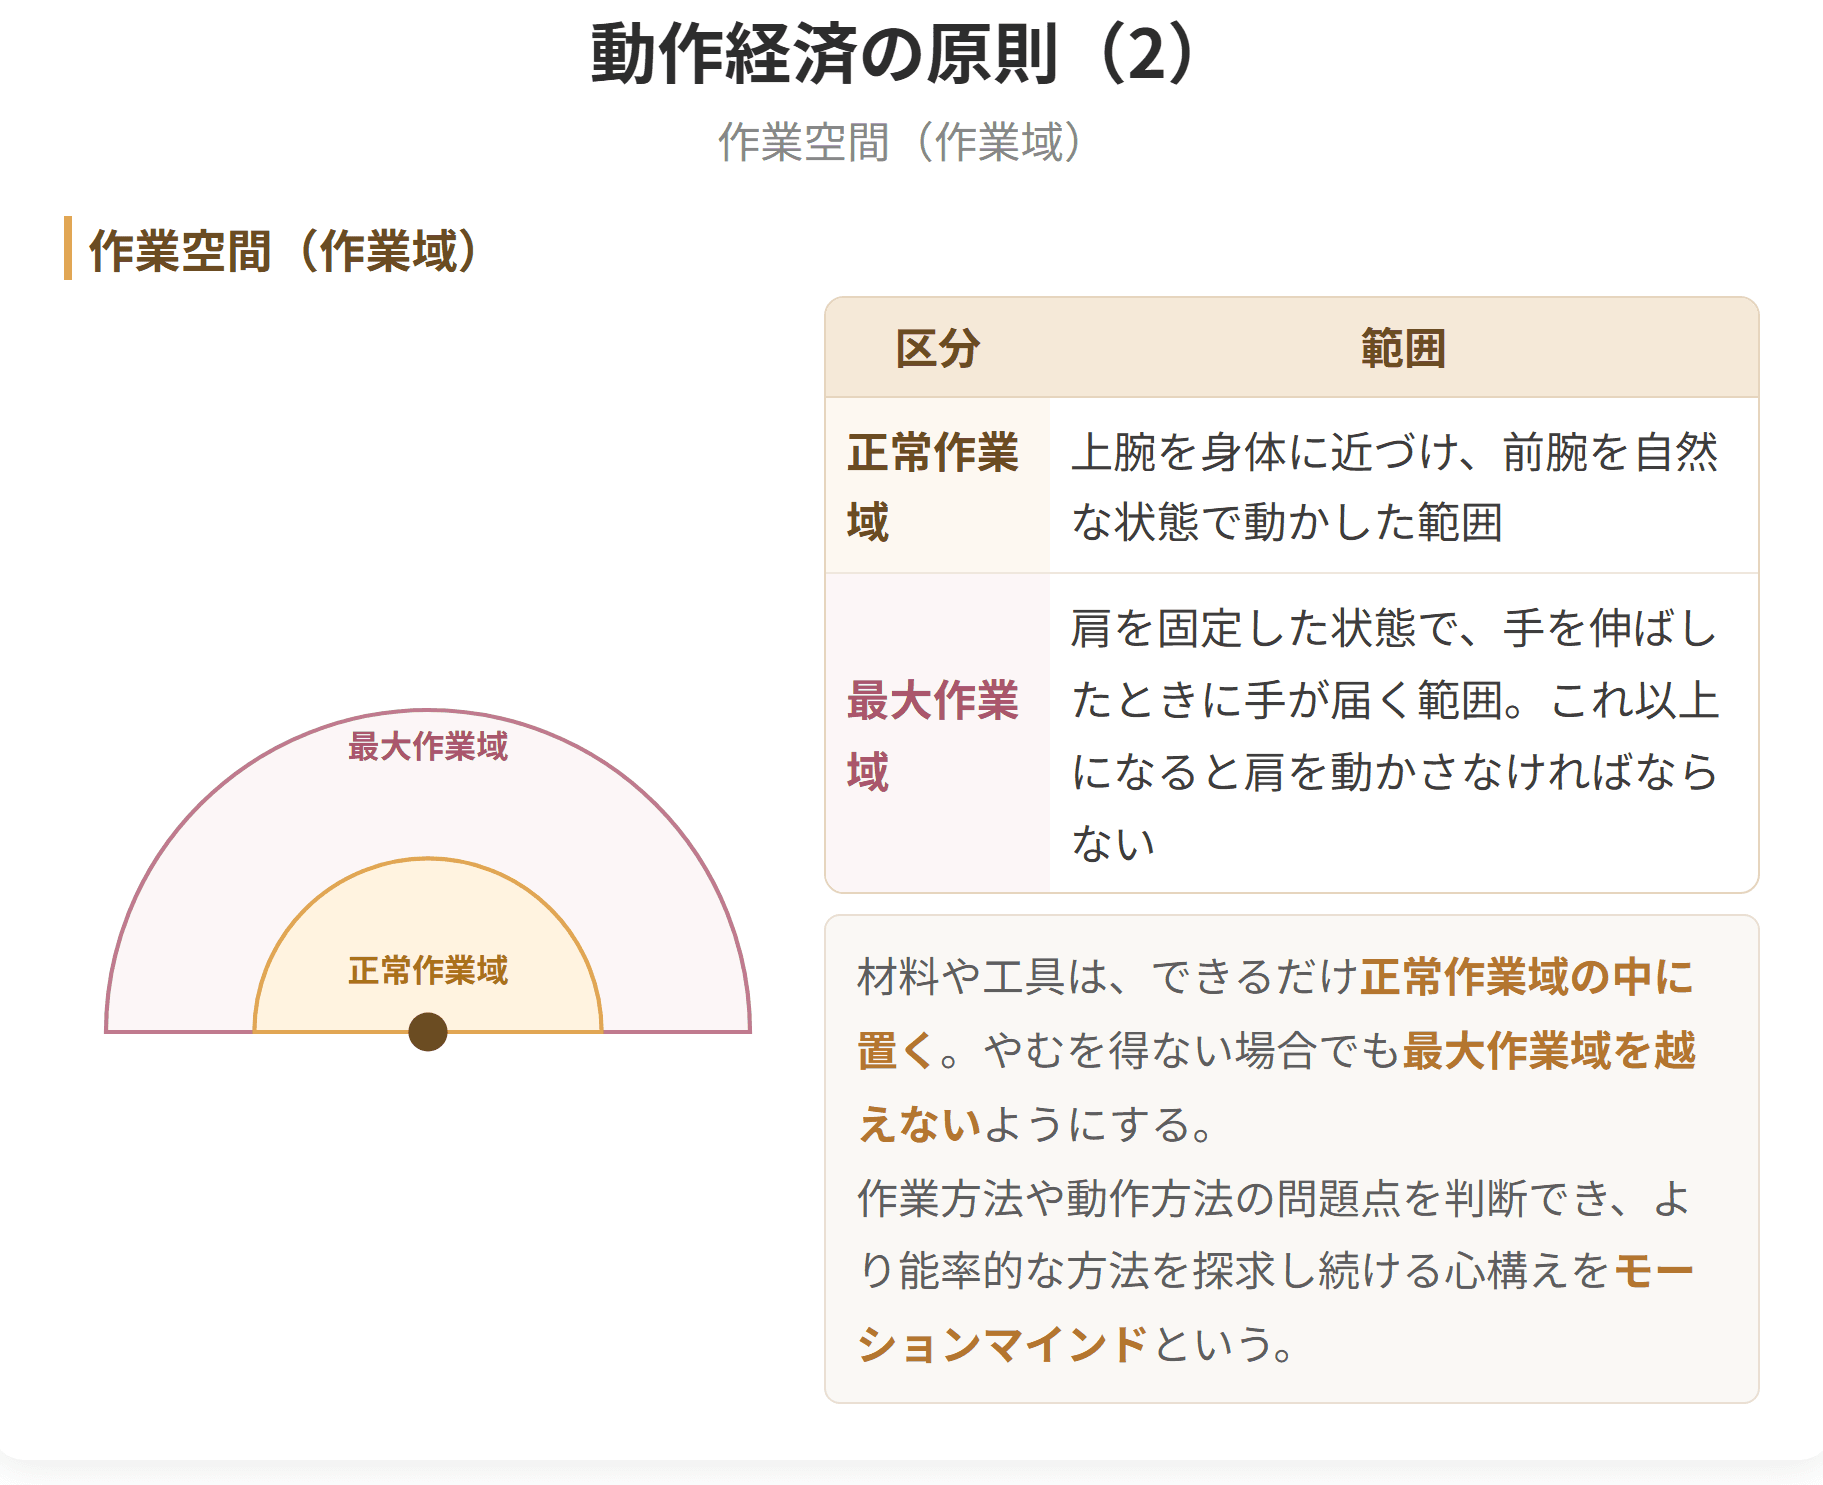
作業を遂行するときに、作業者が身体各部を動かすのに必要な作業範囲を作業空間(または作業域)といいます。作業空間には最大作業域と正常作業域があります。
| 区分 | 範囲 |
|---|---|
| 最大作業域 | 肩を固定した状態で、手を伸ばしたときに手が届く範囲。これ以上の範囲になると肩を動かさなければならない |
| 正常作業域 | 上腕を身体に近づけ、前腕を自然な状態で動かした範囲 |
材料や工具は、できるだけ正常作業域の中に置くよう心がけ、やむを得ない場合でも最大作業域を越えないようにすることが望ましいとされます。正常作業域は最大作業域よりずっと狭い範囲である、という点を押さえておいてください。
具体例
電子部品の組立作業を、動作経済の原則にあてはめて見直してみましょう。
改善前の様子
作業者は、右手で基板を押さえたまま、左手で部品箱を探って部品をつまみ出しています。部品箱は作業台の右奥にあり、手を伸ばさないと届きません。似た形の部品が2種類同じ箱に入っているので、毎回どちらか確かめてから取っています。
動作経済の原則をあてる
結果
作業台の上を並べ替え、治具を1つ足し、箱を傾けただけです。作業者に「速くしろ」とは一言も言っていません。それでも、探す・選ぶ・押さえる・手を伸ばすという動作が消えた分、作業時間は確実に短くなります。しかも作業者は前より楽になっています。これが動作経済の原則のねらいです。
動作研究と動作経済の原則(1)
動作研究と動作経済の原則(2)
試験のポイント
| 円 | 作業 | 手が作業を行っている状態 |
| 矢印 | 移動 | 手を伸ばしたり、物を運んでいる状態 |
| 半円(D) | 保持 | 作業のため、物を持っている状態 |
| 半円(D)/縦線 | 手待 | 手が何もしていない状態 |
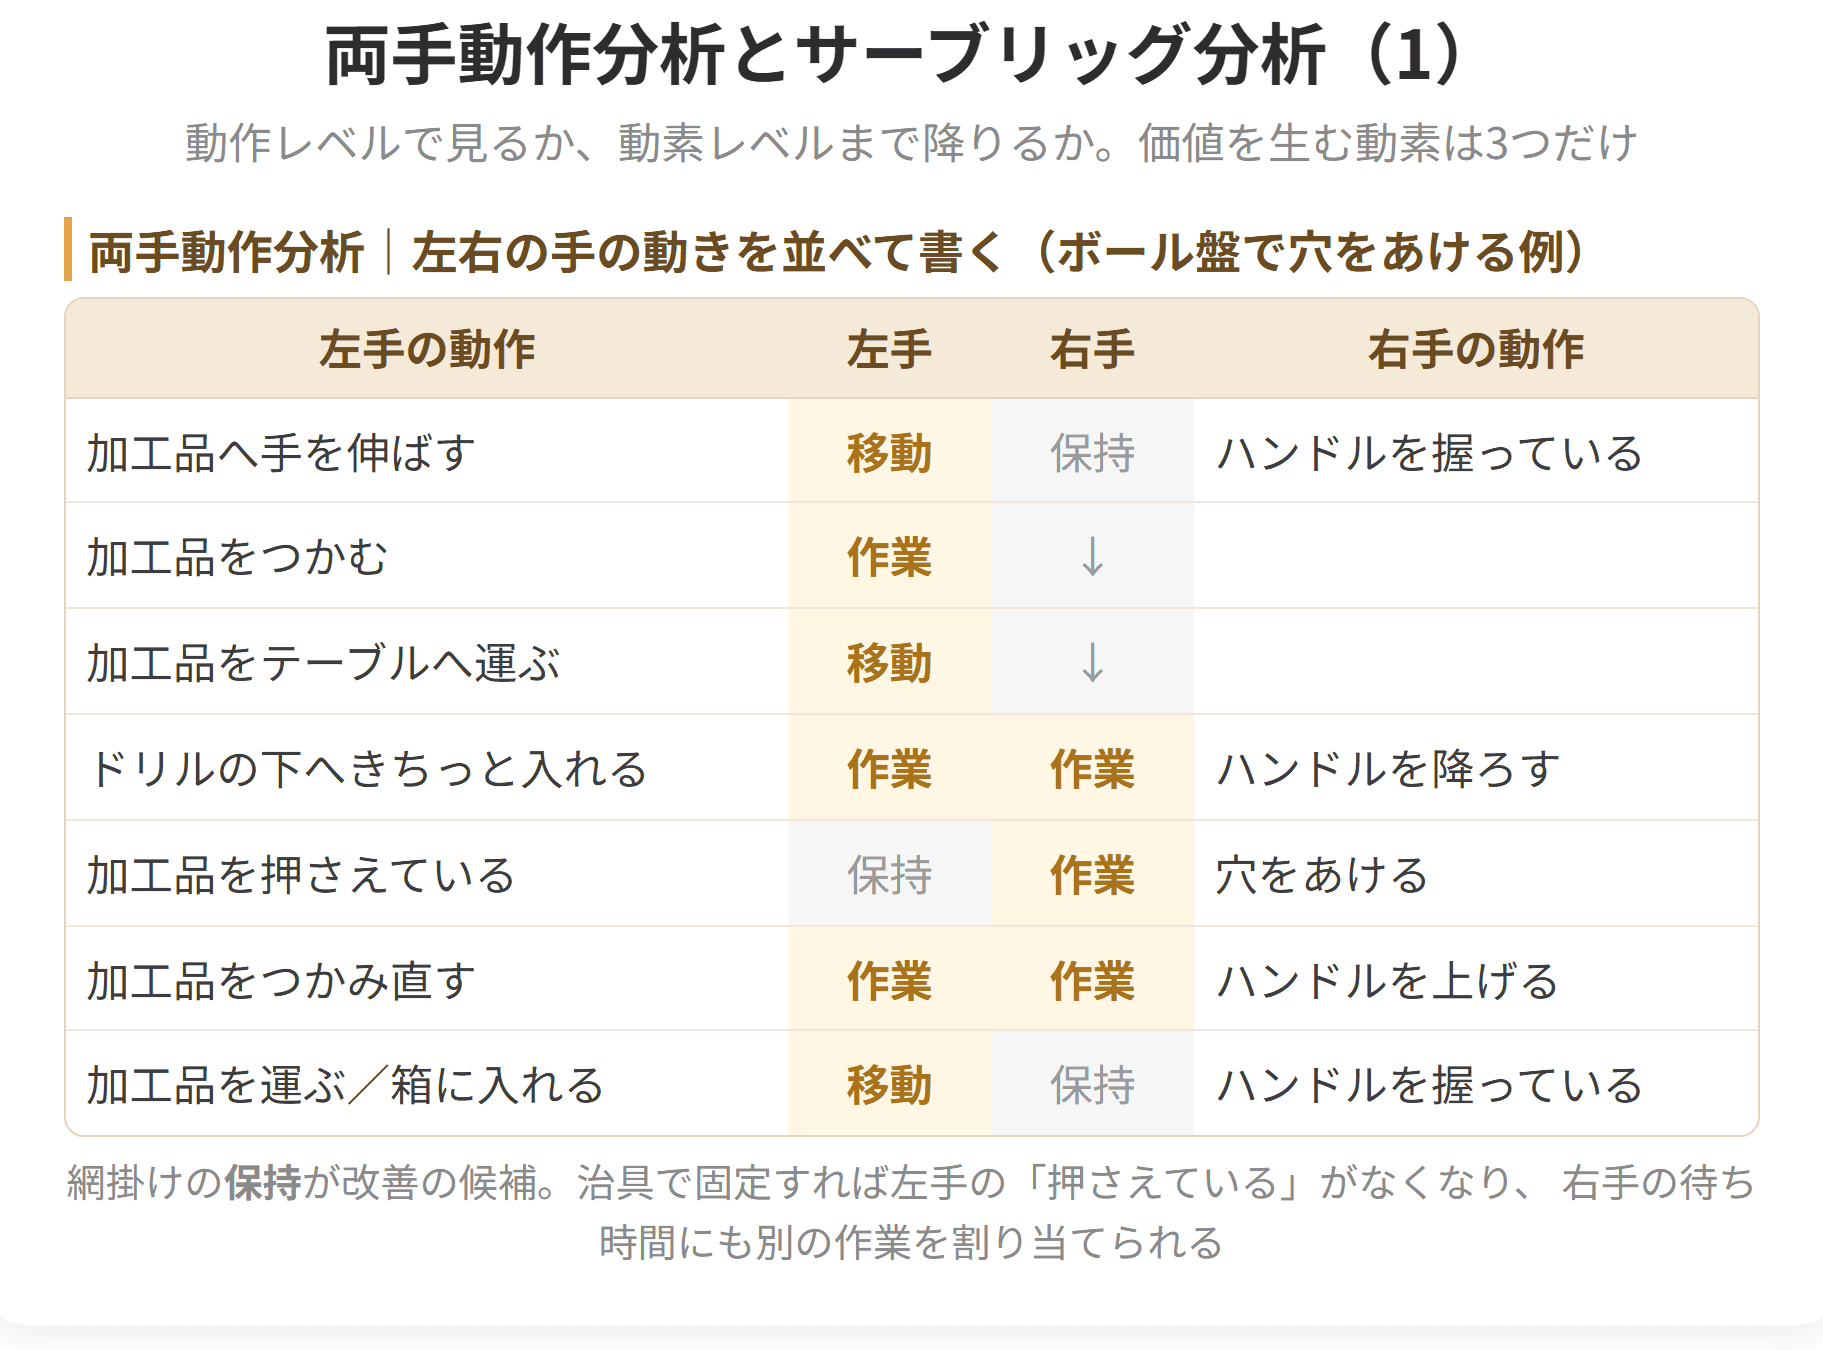
左手の欄と右手の欄を縦に並べて書くと、片方の手がずっと「保持」や「手待」になっている箇所が一目で分かります。そこが改善の候補になります。
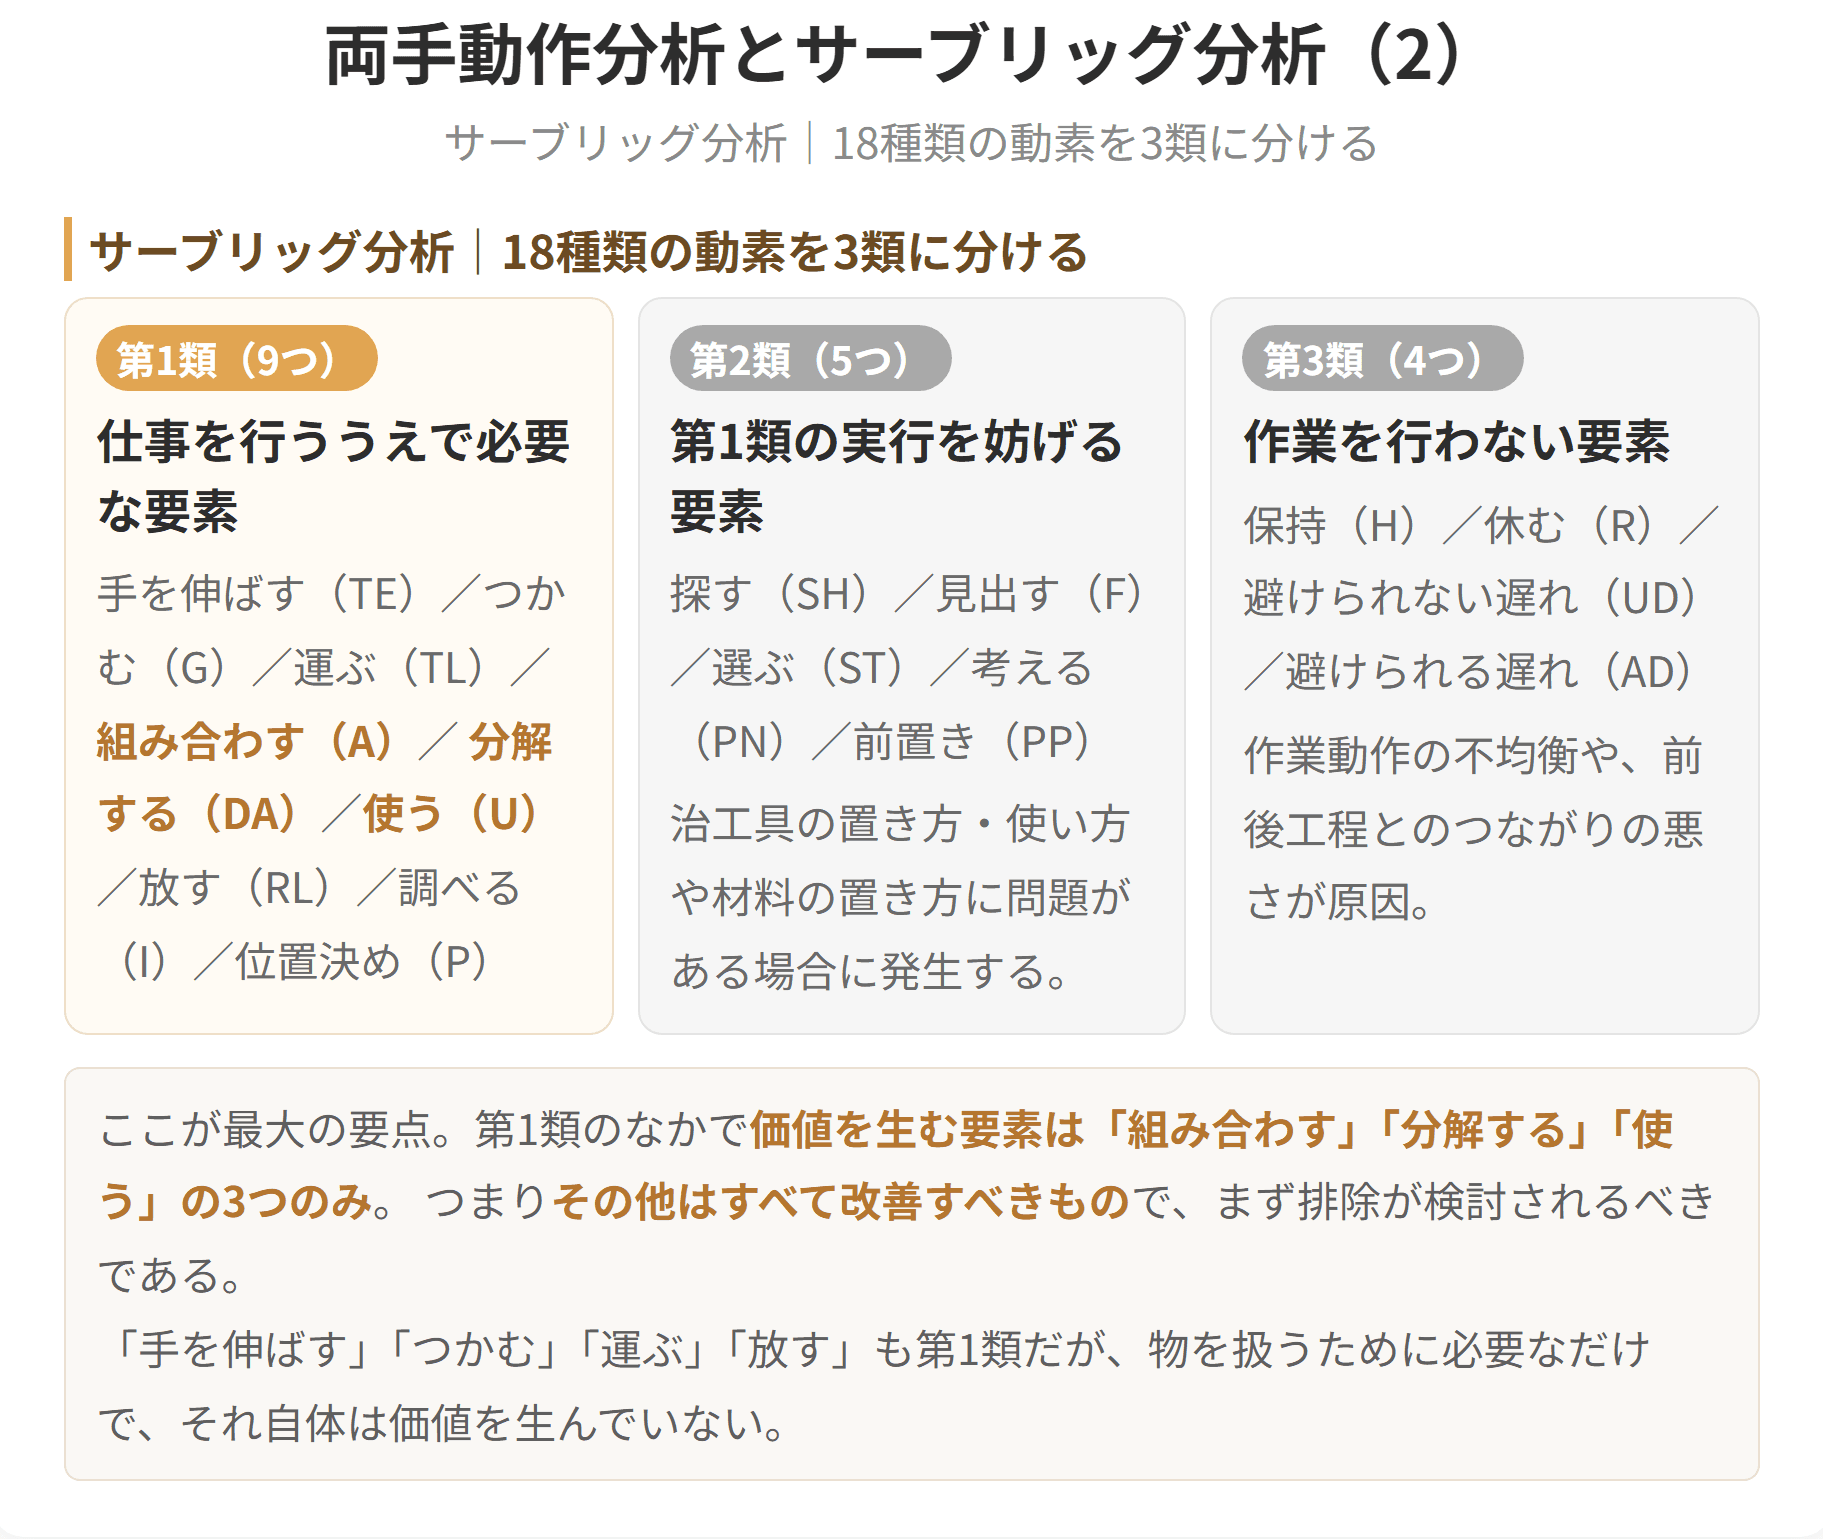
サーブリッグ分析は、ギルブレス(F.B.Gilbreth)が考案した方法で、微動作分析ともよばれます。あらゆる作業に共通する基本動作を18種類の動素(サーブリッグ)に分解して分析します。サーブリッグ記号は、要素動作を分析するためにギルブレスが考案した記号です。
サーブリッグ記号は、有用度によって次の3類に分類されます。
| 分類 | 位置づけ | 内容 |
|---|---|---|
| 第1類 | 仕事を行ううえで必要な要素 | 動作の基本となるもので、仕事そのものと物の取り扱いからなる |
| 第2類 | 第1類の作業の実行を妨げる要素 | 第1類の動作を遅れさせる要素。治工具の置き方・使い方や材料の置き方に問題がある場合に発生する |
| 第3類 | 作業を行わない要素 | 仕事が進んでいない状態。作業動作の不均衡(特に両手)や前後工程とのつながりの悪さなどが原因で発生する |
第1類(9つ) 手を伸ばす(TE)/つかむ(G)/運ぶ(TL)/組み合わす(A)/分解する(DA)/使う(U)/放す(RL)/調べる(I)/位置決め(P)
第2類(5つ) 探す(SH)/見出す(F)/選ぶ(ST)/考える(PN)/前置き(PP)
第3類(4つ) 保持(H)/休む(R)/避けられない遅れ(UD)/避けられる遅れ(AD)
ここが試験でいちばん狙われるところです。第1類のなかで、価値を生む要素は「組み合わす」「分解する」「使う」の3つのみです。
つまり、第1類の価値を生む仕事そのものの3つの動素を除くと、その他はすべて改善すべきものといえます。そのため、それらはまず排除が検討されるべきである、というのがサーブリッグ分析の使い方です。
「手を伸ばす」「つかむ」「運ぶ」「放す」も第1類ですが、これらは物を扱うために必要なだけで、それ自体は価値を生んでいません。第2類や第3類にいたっては、なくせるものばかりです。
具体例
ボール盤で加工品に穴をあける作業を、両手動作分析で書き出してみましょう。
| 左手の動作 | 左手 | 右手 | 右手の動作 |
|---|---|---|---|
| 加工品へ手を伸ばす | 移動 | 保持 | ハンドルを握っている |
| 加工品をつかむ | 作業 | ↓ | |
| 加工品をテーブルへ運ぶ | 移動 | ↓ | |
| 加工品をドリルの下へきちっと入れる | 作業 | 作業 | ハンドルを降ろす |
| 加工品を押さえている | 保持 | 作業 | 穴をあける |
| 加工品をつかみ直す | 作業 | 作業 | ハンドルを上げる |
| 加工品を運ぶ | 移動 | 保持 | ハンドルを握っている |
| 加工品を箱に入れる | 作業 | ↓ | (以下繰り返し) |
| 手を戻す | 移動 | ↓ |
この表から読み取れることは明らかです。
右手は、ハンドルを握っているだけの「保持」の時間が長い。左手は、加工品を押さえるだけの「保持」が入っている。
改善の方向は2つ考えられます。ひとつは、加工品を固定するクランプ(治具)をつけて、左手の「押さえている」をなくすこと。もうひとつは、右手がハンドルを握っているだけの間に、次の加工品を用意する動作を割り当てることです。
サーブリッグ分析までさらに細かく降りると、「加工品へ手を伸ばす(TE)」「つかむ(G)」「運ぶ(TL)」「位置決め(P)」「放す(RL)」といった動素が並びます。このなかで価値を生んでいるのは、ドリルで穴をあける「使う(U)」だけです。残りは全部、減らせないかを疑う対象になる、というわけです。
両手動作分析とサーブリッグ分析(1)
両手動作分析とサーブリッグ分析(2)
試験のポイント
| 組作業(人・人)分析図 | 2人以上の人の組み合わせ |
人や機械の手待ちロス、停止ロス(機械干渉)を明確にして、改善の原則(ECRSの原則)などを適用し、そのロスを減少させながら、次の4つを図ることが目的になります。
1. 作業周期の時間短縮
2. 人や機械の稼働率向上
3. 担当機械台数の適正化
4. 配置人員の削減
機械干渉とは、1人の作業者が複数台の機械を受け持つとき、ある機械の手扱いをしている間に別の機械が止まってしまうことをいいます。受け持ち台数を増やすほど稼働率は上がりますが、機械干渉も増えます。そのちょうどよい台数を探るのが、担当機械台数の適正化です。
縦軸に時間をとり、作業者の欄と機械の欄を左右に並べて、それぞれの状態を色分けした帯で表します。
| 塗り分け | 作業者側 | 機械側 |
|---|---|---|
| 濃い色(塗りつぶし) | 単独作業(機械とは時間的に無関係な作業) | 自動運転(作業者とは無関係な自動による機械運転) |
| 斜線 | 連合作業(機械と一緒に作業し、どちらかが時間を制約されている作業) | 手扱い(段取、取付け・取外しなどの作業者によって時間の制約を受ける作業) |
| 白(空白) | 手待ち(機械が作業しているために生じる手待ち) | 停止(作業者が作業しているために生じる機械の停止、空転) |
改善のポイントは次の2つです。
1. 手待ちや停止などの非稼働に着目し、これを短縮する
2. そのために非稼働の相手側の作業を改善する(ECRSなど)
「手待ちが多いから作業者を減らそう」と短絡せず、手待ちを生んでいる相手側(機械の自動運転時間など)を先に見る、という順序が大事です。
具体例
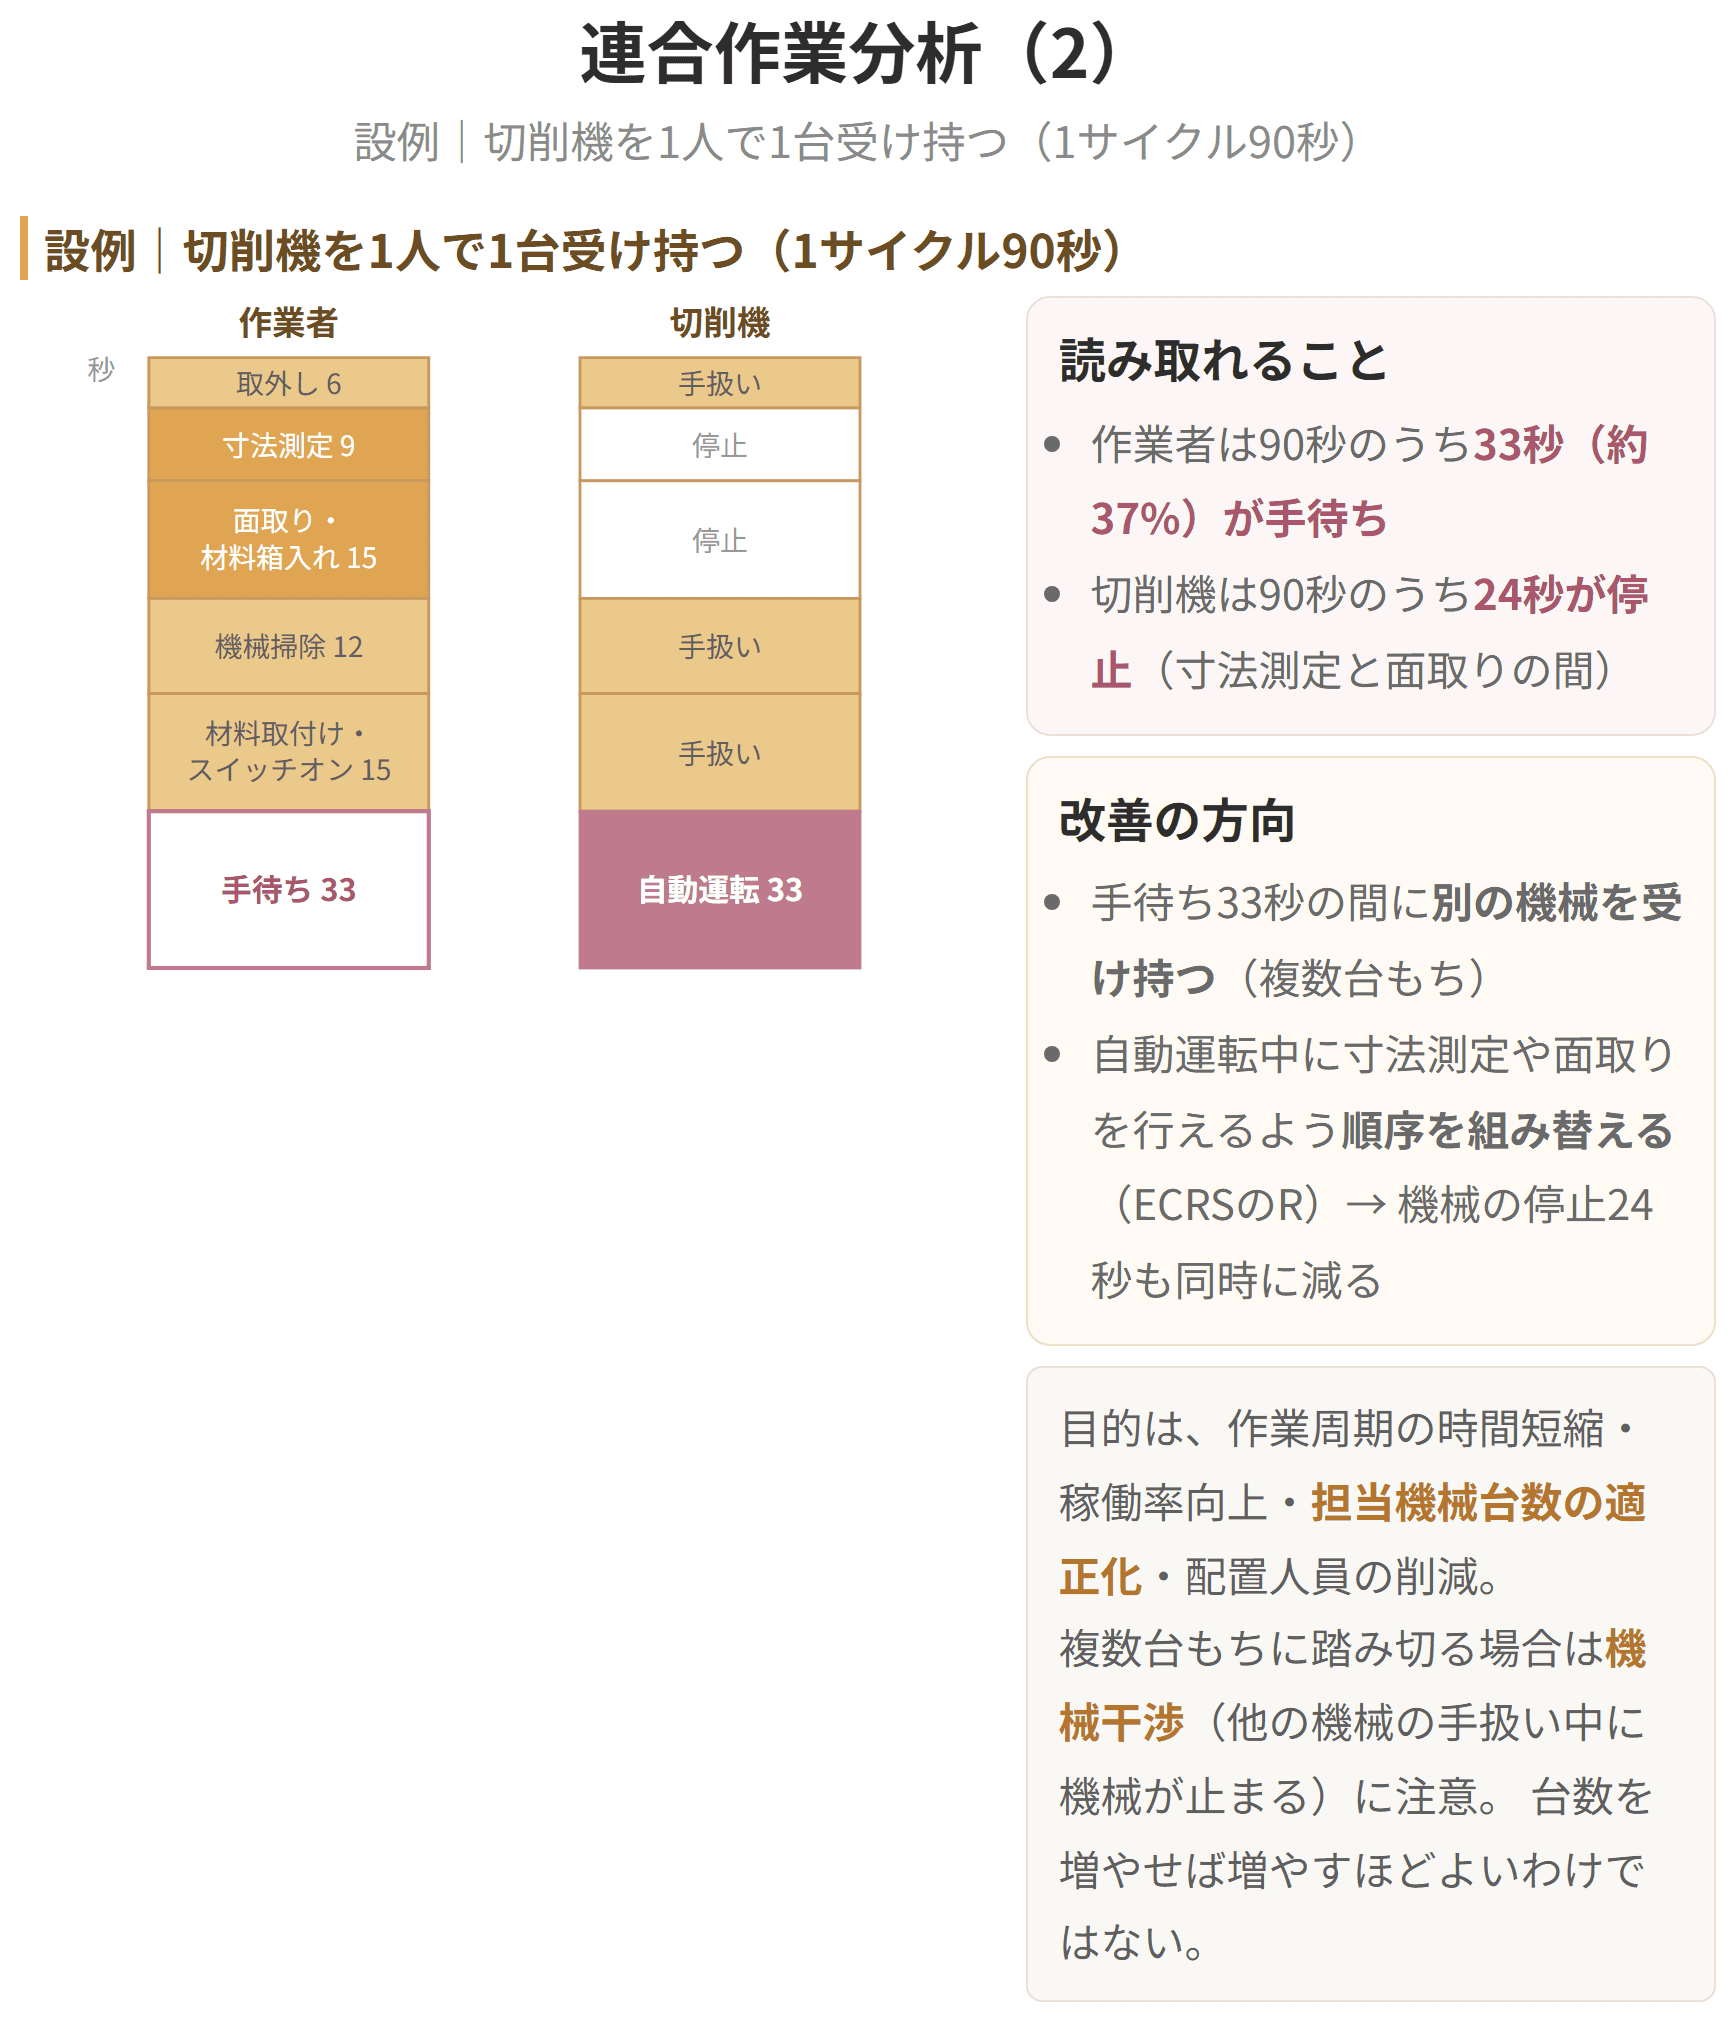
切削機を1人で1台受け持っている作業を、マンマシンチャートに書き出してみます。1サイクルは90秒です。
| 時間(秒) | 作業者 | 切削機 |
|---|---|---|
| 6 | 加工品の取外し(連合作業) | 手扱い |
| 9 | 寸法測定(単独作業) | 停止 |
| 15 | 手作業による面取り作業および材料箱入れ(単独作業) | 停止 |
| 12 | 機械掃除(連合作業) | 手扱い |
| 15 | 材料取付け・機械スイッチオン(連合作業) | 手扱い |
| 33 | 手待ち | 自動運転 |
読み取れること
改善の方向
① 作業者の手待ち33秒を埋める もう1台の機械を受け持たせる(複数台もち)、あるいは、この33秒の間に寸法測定や面取りを行えるように作業の順序を組み替える。後者なら、機械の停止24秒も同時に減らせます。
② 機械の停止24秒を減らす 寸法測定と面取りは、機械が動いているあいだにできるはずの作業です。ECRSでいえば、機械の停止中に行っているこれらの単独作業を、自動運転中に結合(Combine)・順序変更(Rearrange)するということになります。
なお、複数台もちに踏み切る場合は機械干渉に注意が必要です。2台目の手扱いをしている最中に1台目の自動運転が終わってしまえば、1台目はその間ずっと止まったままになります。受け持ち台数を増やせば増やすほど良いわけではない、というのはこのためです。
連合作業分析(1)
連合作業分析(2)
試験のポイント
| 第2段階 | 動作 | いくつかの動素の集合体 | 材料を置く、位置を決める |
| 第3段階 | 要素作業 | 動作の集合体 | 部品を機械に取り付ける、部品を作業台に置く |
| 第4段階 | 単位作業 | 要素作業の集合体 | (溶接作業なら)材料点検、部品付け溶接、調整および点検、次工程への運搬 |
| 第5段階 | 工程 | 単位作業の集合体 | 加工、溶接、塗装、組立、検査 |
| 第6段階 | 製品・半完成品 | 工程を経た結果 | 完成した製品、半完成品 |
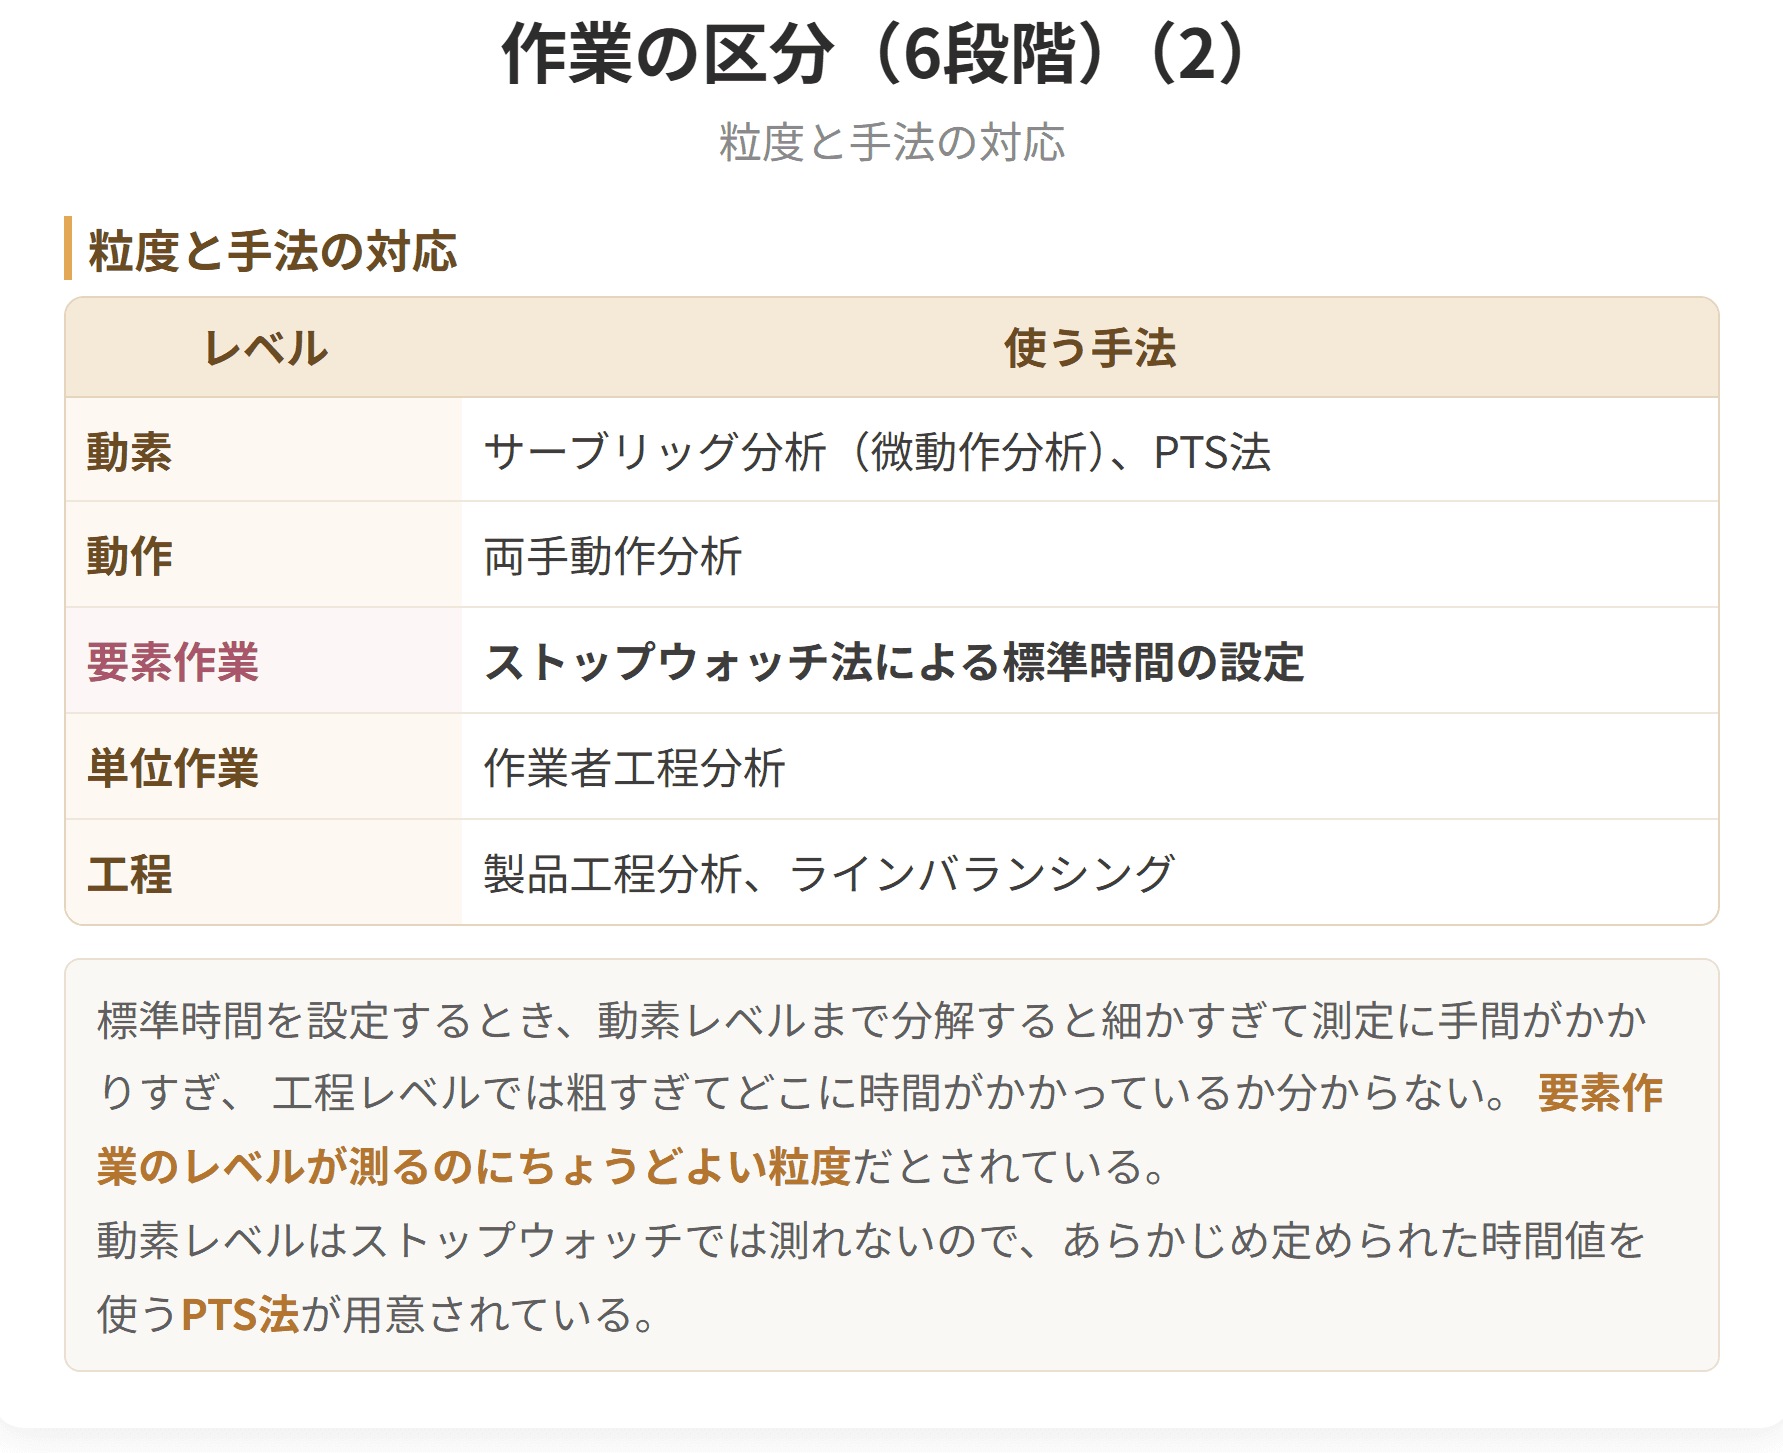
この6段階は、覚えること自体が目的ではありません。どの手法がどのレベルを扱うのかを結びつけておくと、実際に役立ちます。
| レベル | 使う手法 |
|---|---|
| 動素 | サーブリッグ分析(微動作分析) |
| 動作 | 両手動作分析 |
| 要素作業 | ストップウォッチ法による標準時間の設定、PTS法 |
| 単位作業 | 作業者工程分析 |
| 工程 | 製品工程分析、ラインバランシング |
たとえば標準時間を設定するとき、動素レベルまで分解すると細かすぎて測定に手間がかかりすぎますし、工程レベルでは粗すぎて、どこに時間がかかっているのか分かりません。要素作業のレベルが、測るのにちょうどよい粒度だとされています。
改善のときも同じです。「この工場のどこが問題か」を探す段階では工程レベル、「この作業の何が無駄か」を詰める段階では動作・動素レベル、というように粒度を降りていきます。
具体例
溶接作業を、6段階で分解してみましょう。
第5段階 工程 … 「溶接」という工程
第4段階 単位作業 … 「材料点検」「部品付け溶接」「調整および点検」「次工程への運搬」の4つ
第3段階 要素作業 … 「部品付け溶接」を分解すると、「部品を治具に取り付ける」「トーチを構える」「溶接する」「部品を治具から外す」など
第2段階 動作 … 「部品を治具に取り付ける」を分解すると、「部品を持ち上げる」「治具の上に位置を決める」「クランプを締める」など
第1段階 動素 … 「部品を持ち上げる」を分解すると、「手を伸ばす(TE)」「つかむ(G)」「運ぶ(TL)」など
標準時間を設定するなら、第3段階の要素作業ごとにストップウォッチで測ります。「溶接する 45秒」「部品を治具に取り付ける 12秒」というように記録すれば、どの要素作業に時間がかかっているかが分かり、次の改善対象も見えてきます。
逆に、第1段階の動素まで測ろうとすると「手を伸ばす 0.4秒」といった単位になり、ストップウォッチでは現実的に測れません。だからこそ、動素レベルの時間には、あらかじめ定められた時間値を使うPTS法が用意されているのです。
作業の区分(6段階)(1)
作業の区分(6段階)(2)
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
