第5章 物の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見る品質管理には、QC7つ道具・新QC7つ道具以外にも多くの手法や制度があります。検査方式の違い(全数検査vs抜取検査)、食品安全のHACCP、品質マネジメントシステムのISO9001、工程の実力を数値化する工程能力指数などを理解しましょう。


簡単にいうと
簡単にいうと、全数検査は「全部調べる」、抜取検査は「一部だけ調べて全体の良し悪しを判断する」方法です。
全数検査は、ロット内のすべての製品を検査する方式です。以下の場合に適用します。
抜取検査は、ロットからサンプルを抜き取って検査し、その結果でロット全体の合否を判定する方式です。以下の場合に適用します。
抜取検査では、本来合格のロットを不合格とする誤り(生産者危険α、通常5%)と、本来不合格のロットを合格とする誤り(消費者危険β、通常10%)があります。
無検査は、品質が十分に安定している場合や、不良品の影響が軽微な場合に検査を省略することです。
検査には以下の3つの機能・目的があります。
1. 不良品の流出防止:不良品が次工程や顧客に渡ることを防止する
2. 品質情報の提供:不良の発生状況をデータとして製造工程にフィードバックする
3. 品質意識の向上:検査の存在自体が作業者の品質に対する意識を高める
| 分類 | 実施時期 | 目的 |
|---|---|---|
| 受入検査 | 購入品の受入時 | 購入品の品質確認 |
| 購入検査 | 外部調達品の受入時 | 調達品が仕様を満たすか確認 |
| 工程間検査 | 工程と工程の間 | 次工程への不良品流出防止 |
| 完成品検査 | 製品完成後 | 完成品の品質が基準を満たすか確認 |
| 出荷検査 | 出荷前 | 顧客への不良品流出の最終防止 |
具体例
自動車のブレーキ部品は安全に直結するため全数検査を実施します。一方、ネジの強度試験は破壊検査(引っ張って壊す)なので全数検査はできず、抜取検査を行います。
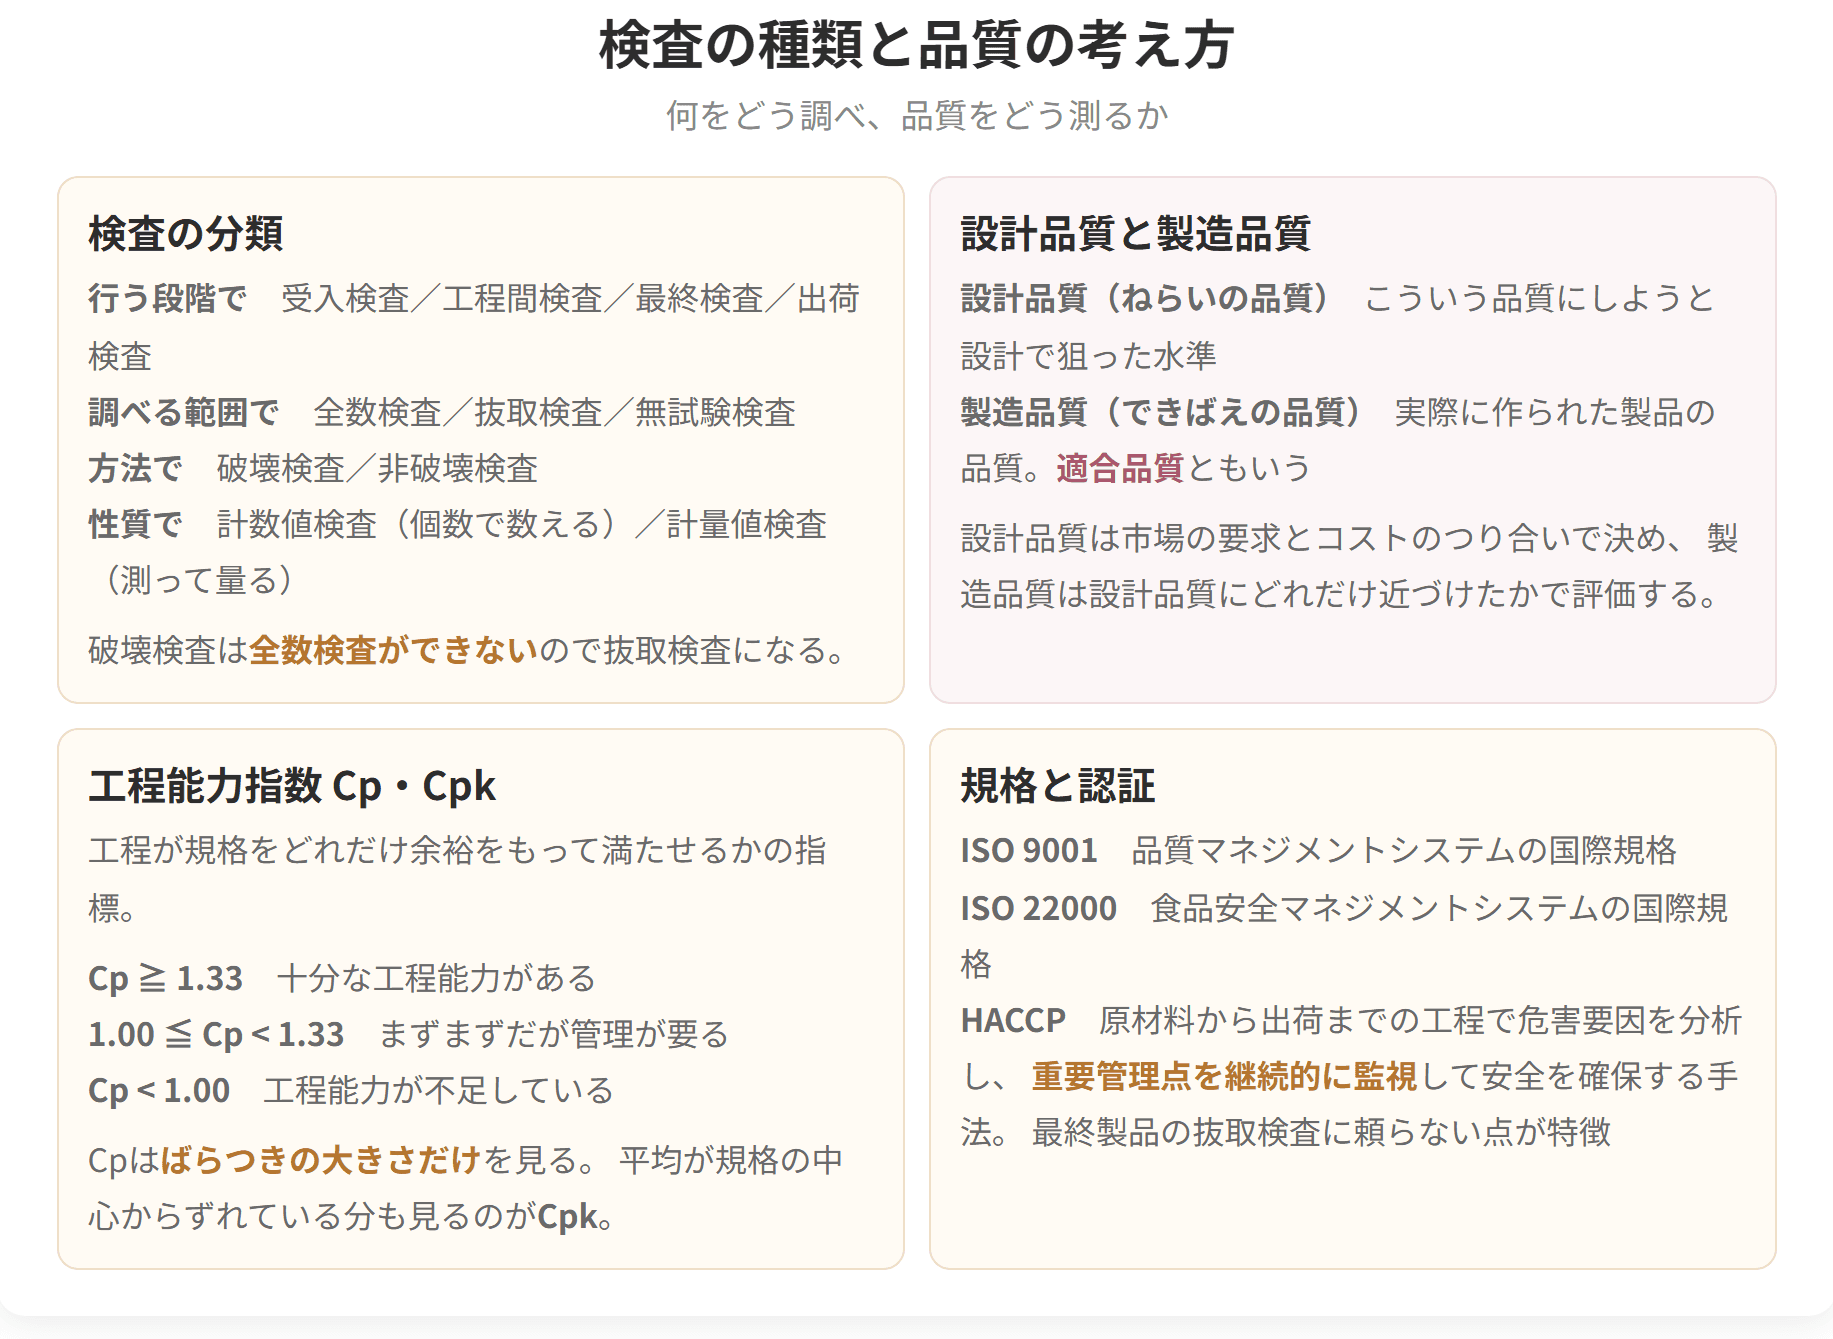
検査の種類と品質のとらえ方

試験のポイント

簡単にいうと
簡単にいうと、HACCPは「食品の安全を守るために、危険なポイントを事前に決めて集中的に管理する仕組み」です。
HACCP(Hazard Analysis and Critical Control Point:危害分析重要管理点)は、食品の安全性を確保するための衛生管理手法です。
従来の最終製品の検査に頼る方式ではなく、原材料の受入から最終製品の出荷までの全工程で、食品の安全に関わる危害要因(Hazard)を分析し、特に重要な工程を重要管理点(CCP:Critical Control Point)として設定して、継続的に監視・記録する手法です。
HACCPの7原則12手順が基本の枠組みです。
2021年6月から、日本では原則としてすべての食品等事業者にHACCPに沿った衛生管理が義務化されています。
HACCP(Hazard Analysis and Critical Control Point)は、食品の安全性を確保するための管理手法です。以下の7原則12手順で構成されます。
簡単にいうと
簡単にいうと、ISO9001は「品質管理の国際ルール」、工程能力指数は「工程がどれだけ正確にモノを作れるかを数値で表す指標」です。
ISO(International Organization for Standardization:国際標準化機構) は、製品やサービスの 国際的な取引をしやすくする ことを目的に設けられた組織です。あわせて、知識・科学・技術・経済の各分野での国際協力を進め、規格の標準化を促す役割も担っています。
ISO9000シリーズ(ファミリー規格) は、組織が 顧客の要求事項と、法令上・公的な規制の要求事項を満たす製品やサービスを、継続して供給できるか を測るための物差しです。顧客満足の向上を目指すうえで必要な品質マネジメントシステムが備わっているか、その運用が適切かを確かめます。
そのうち ISO9001 は、品質マネジメントシステムの要求事項を定めた国際規格 です。製品の品質保証にとどまらず、顧客満足や改善を含む 組織の管理そのもの にまで踏み込んでいます。
簡単にいうと
簡単にいうと、品質には「設計で目指した品質(ねらい)」と「実際に作った結果の品質(できばえ)」の2種類があります。また、検査の目的や種類、食品安全のHACCPについても整理します。
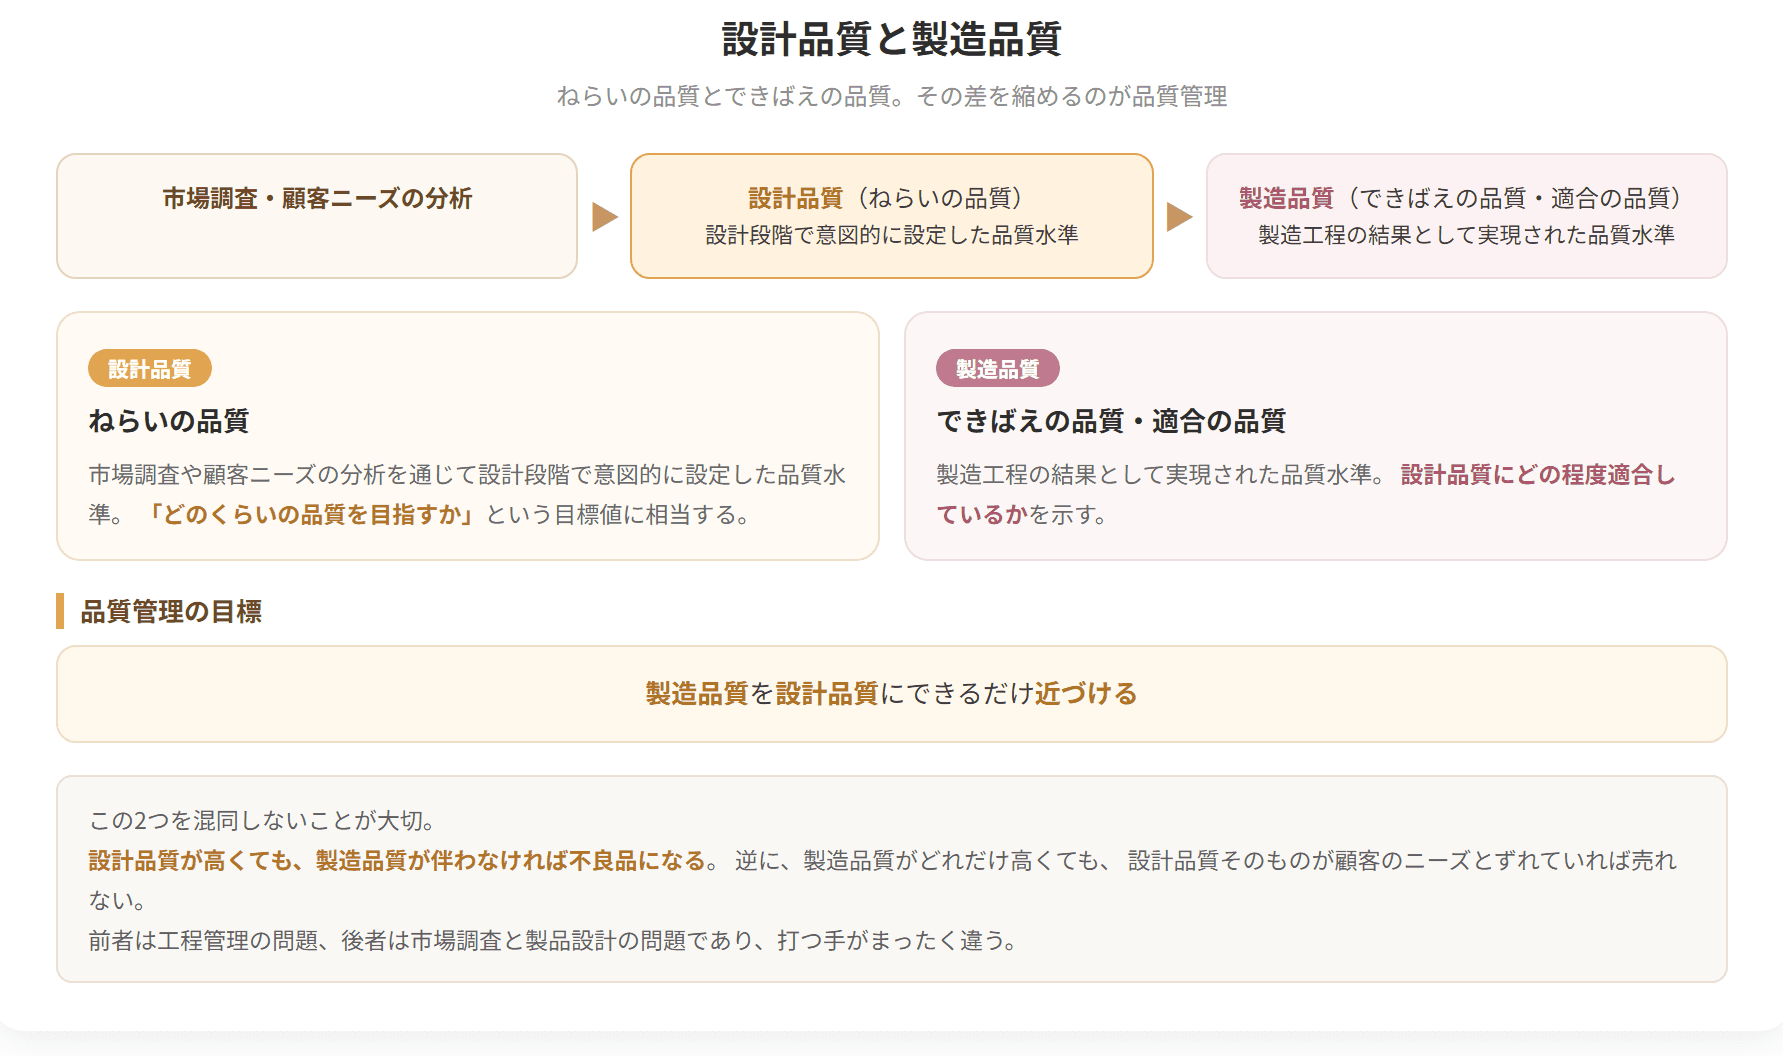
品質という言葉は、どの段階のものを指すか で2つに分かれます。ここを区別できないと、品質の問題がどこで起きているのか突き止められません。
| 区分 | 別名 | 何を表すか |
|---|---|---|
| 設計品質 | ねらいの品質 | どんなものを作ろうとしたか。設計図の上で定めた品質 |

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
| 内容 |
|---|
| 手順1 | HACCPチームの編成 |
| 手順2 | 製品の記述 |
| 手順3 | 意図する用途の確認 |
| 手順4 | 製造工程一覧図の作成 |
| 手順5 | 製造工程一覧図の現場確認 |
| 手順6(原則1) | 危害要因の分析(HA) |
| 手順7(原則2) | 重要管理点(CCP)の決定 |
| 手順8(原則3) | 管理基準の設定 |
| 手順9(原則4) | モニタリング方法の設定 |
| 手順10(原則5) | 改善措置の設定 |
| 手順11(原則6) | 検証方法の設定 |
| 手順12(原則7) | 記録と保存方法の設定 |
具体例
ハンバーグ工場では、加熱工程がCCP(重要管理点)に設定されます。中心温度75℃以上で1分以上加熱することを基準とし、温度計で連続監視・記録します。基準を逸脱した場合は直ちにラインを停止して是正措置を取ります。
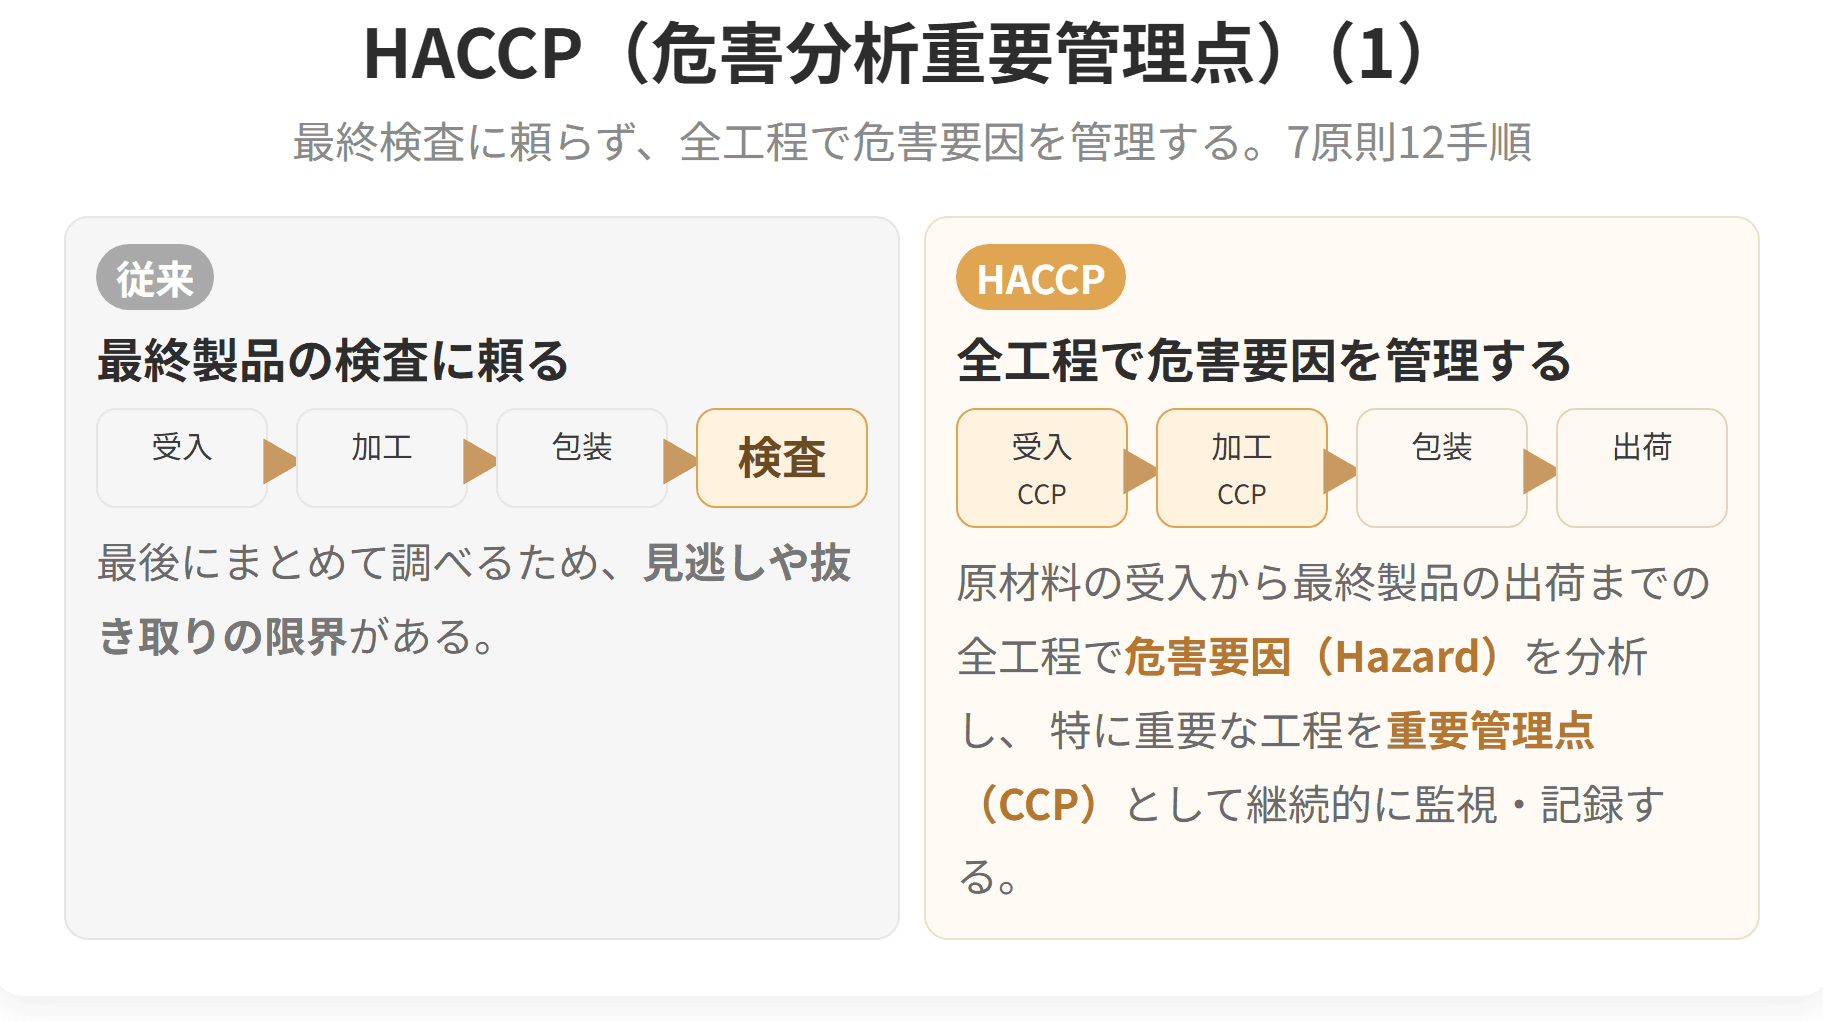
HACCP(1)
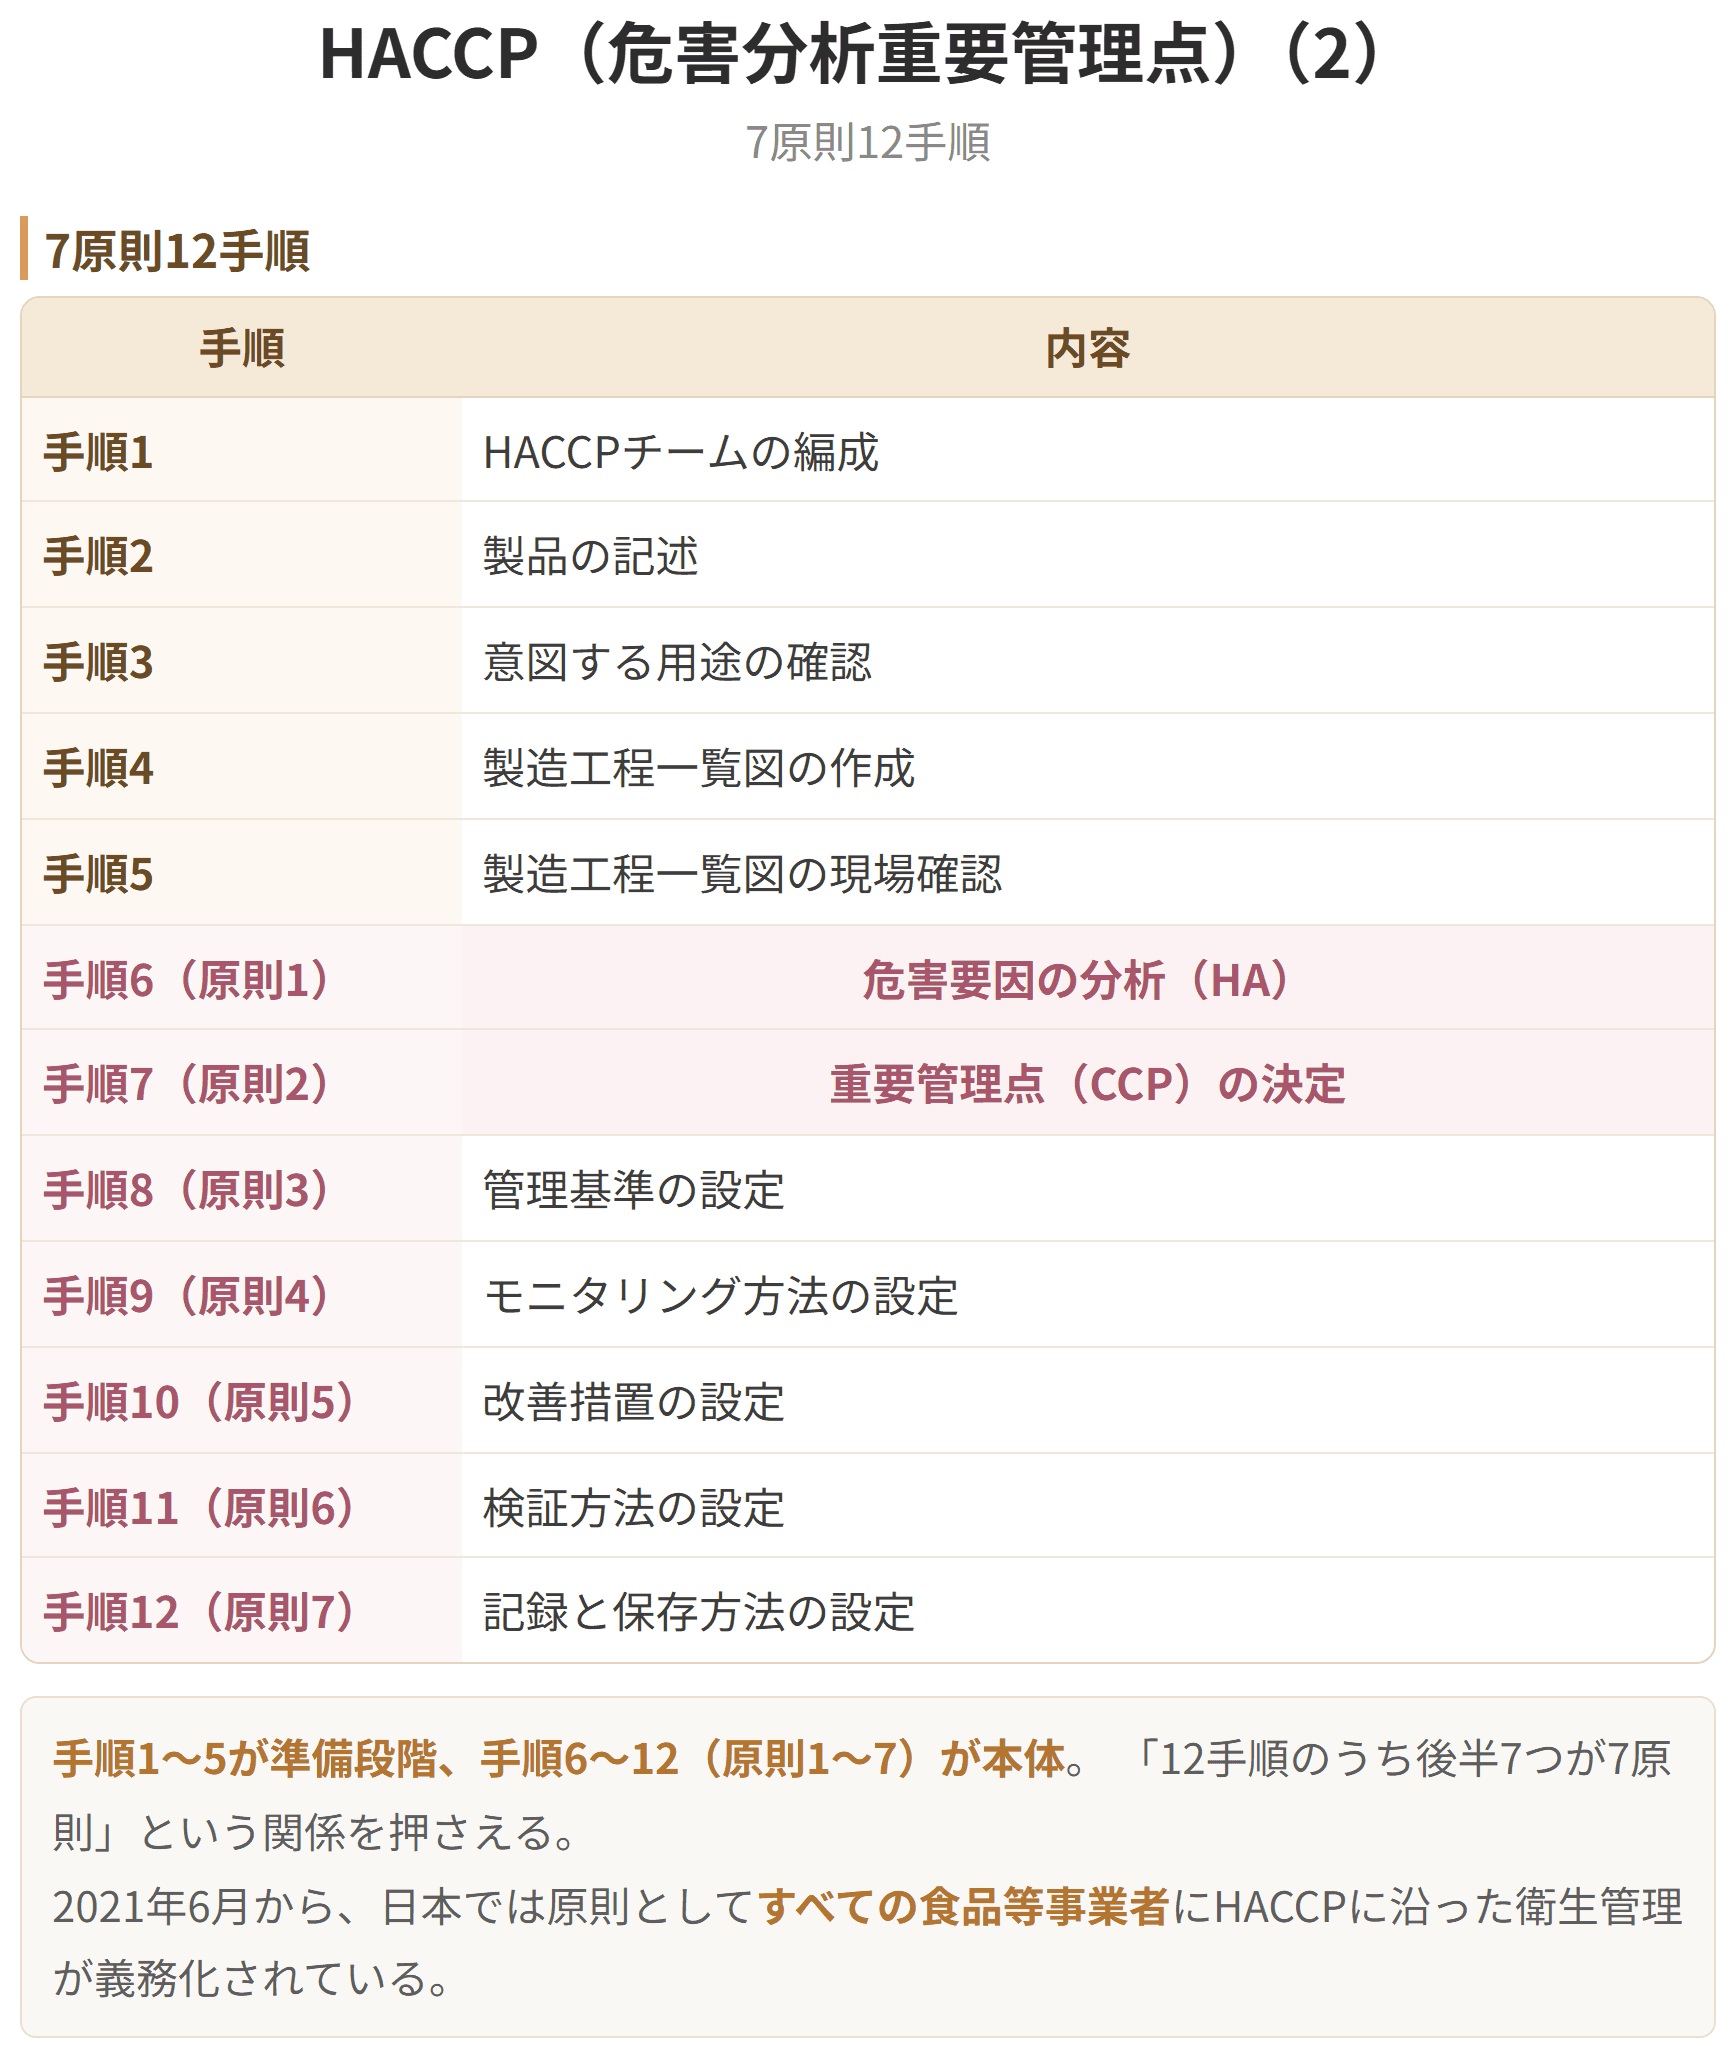
HACCP(2)
試験のポイント
ここが最も問われる点です。
ISO9001の認証を取っても、その時点の品質が保証されるわけではありません。
意味するのは、品質の維持・向上を継続して図れるマネジメントシステムが確立されている ということです。保証の対象は 製品ではなく、仕組みのほう にあります。
認証取得で期待される効果は、次のように整理されます。
| 期待効果 | |
|---|---|
| ① | 取引関係者からの 信用の向上 |
| ② | 新たな取引 の開始 |
| ③ | 品質向上による クレーム数の低下 |
| ④ | 従業員の 啓発・教育 |
| ⑤ | 従業員の モチベーション向上 |
| ⑥ | 経営者の考えが 全社へ浸透 する |
①②が対外的な効果、③が品質そのものの効果、④〜⑥が 社内に向けた効果 です。認証を取る過程で手順を文書化し全員で共有するので、組織の引き締めにつながる、という理屈になります。
食品安全を目的とした、初めてのISOマネジメント規格 です。2005年9月1日に発行 されました。
CODEX-HACCPを土台としたマネジメント規格 で、食品に関わる企業が持続的に発展できるよう、リスクマネジメントやコンプライアンスといった要素を組み込んでいます。
ここで出てくる CODEX(コーデックス) とは、国連の 食糧農業機関(FAO) と 世界保健機関(WHO) が合同で設けた 食品規格委員会 のことです。
| 規格 | 対象 | 覚えどころ |
|---|---|---|
| ISO9001 | 品質 | 保証するのは製品ではなく仕組み |
| ISO14001 | 環境 | PDCAで継続的に改善する |
| ISO22000 | 食品安全 | HACCPを土台にした初の食品安全規格 |
製品には寸法や性能について 規格(許容範囲) が決められています。作ったものがその枠に収まるかどうかは、品質管理の要になります。
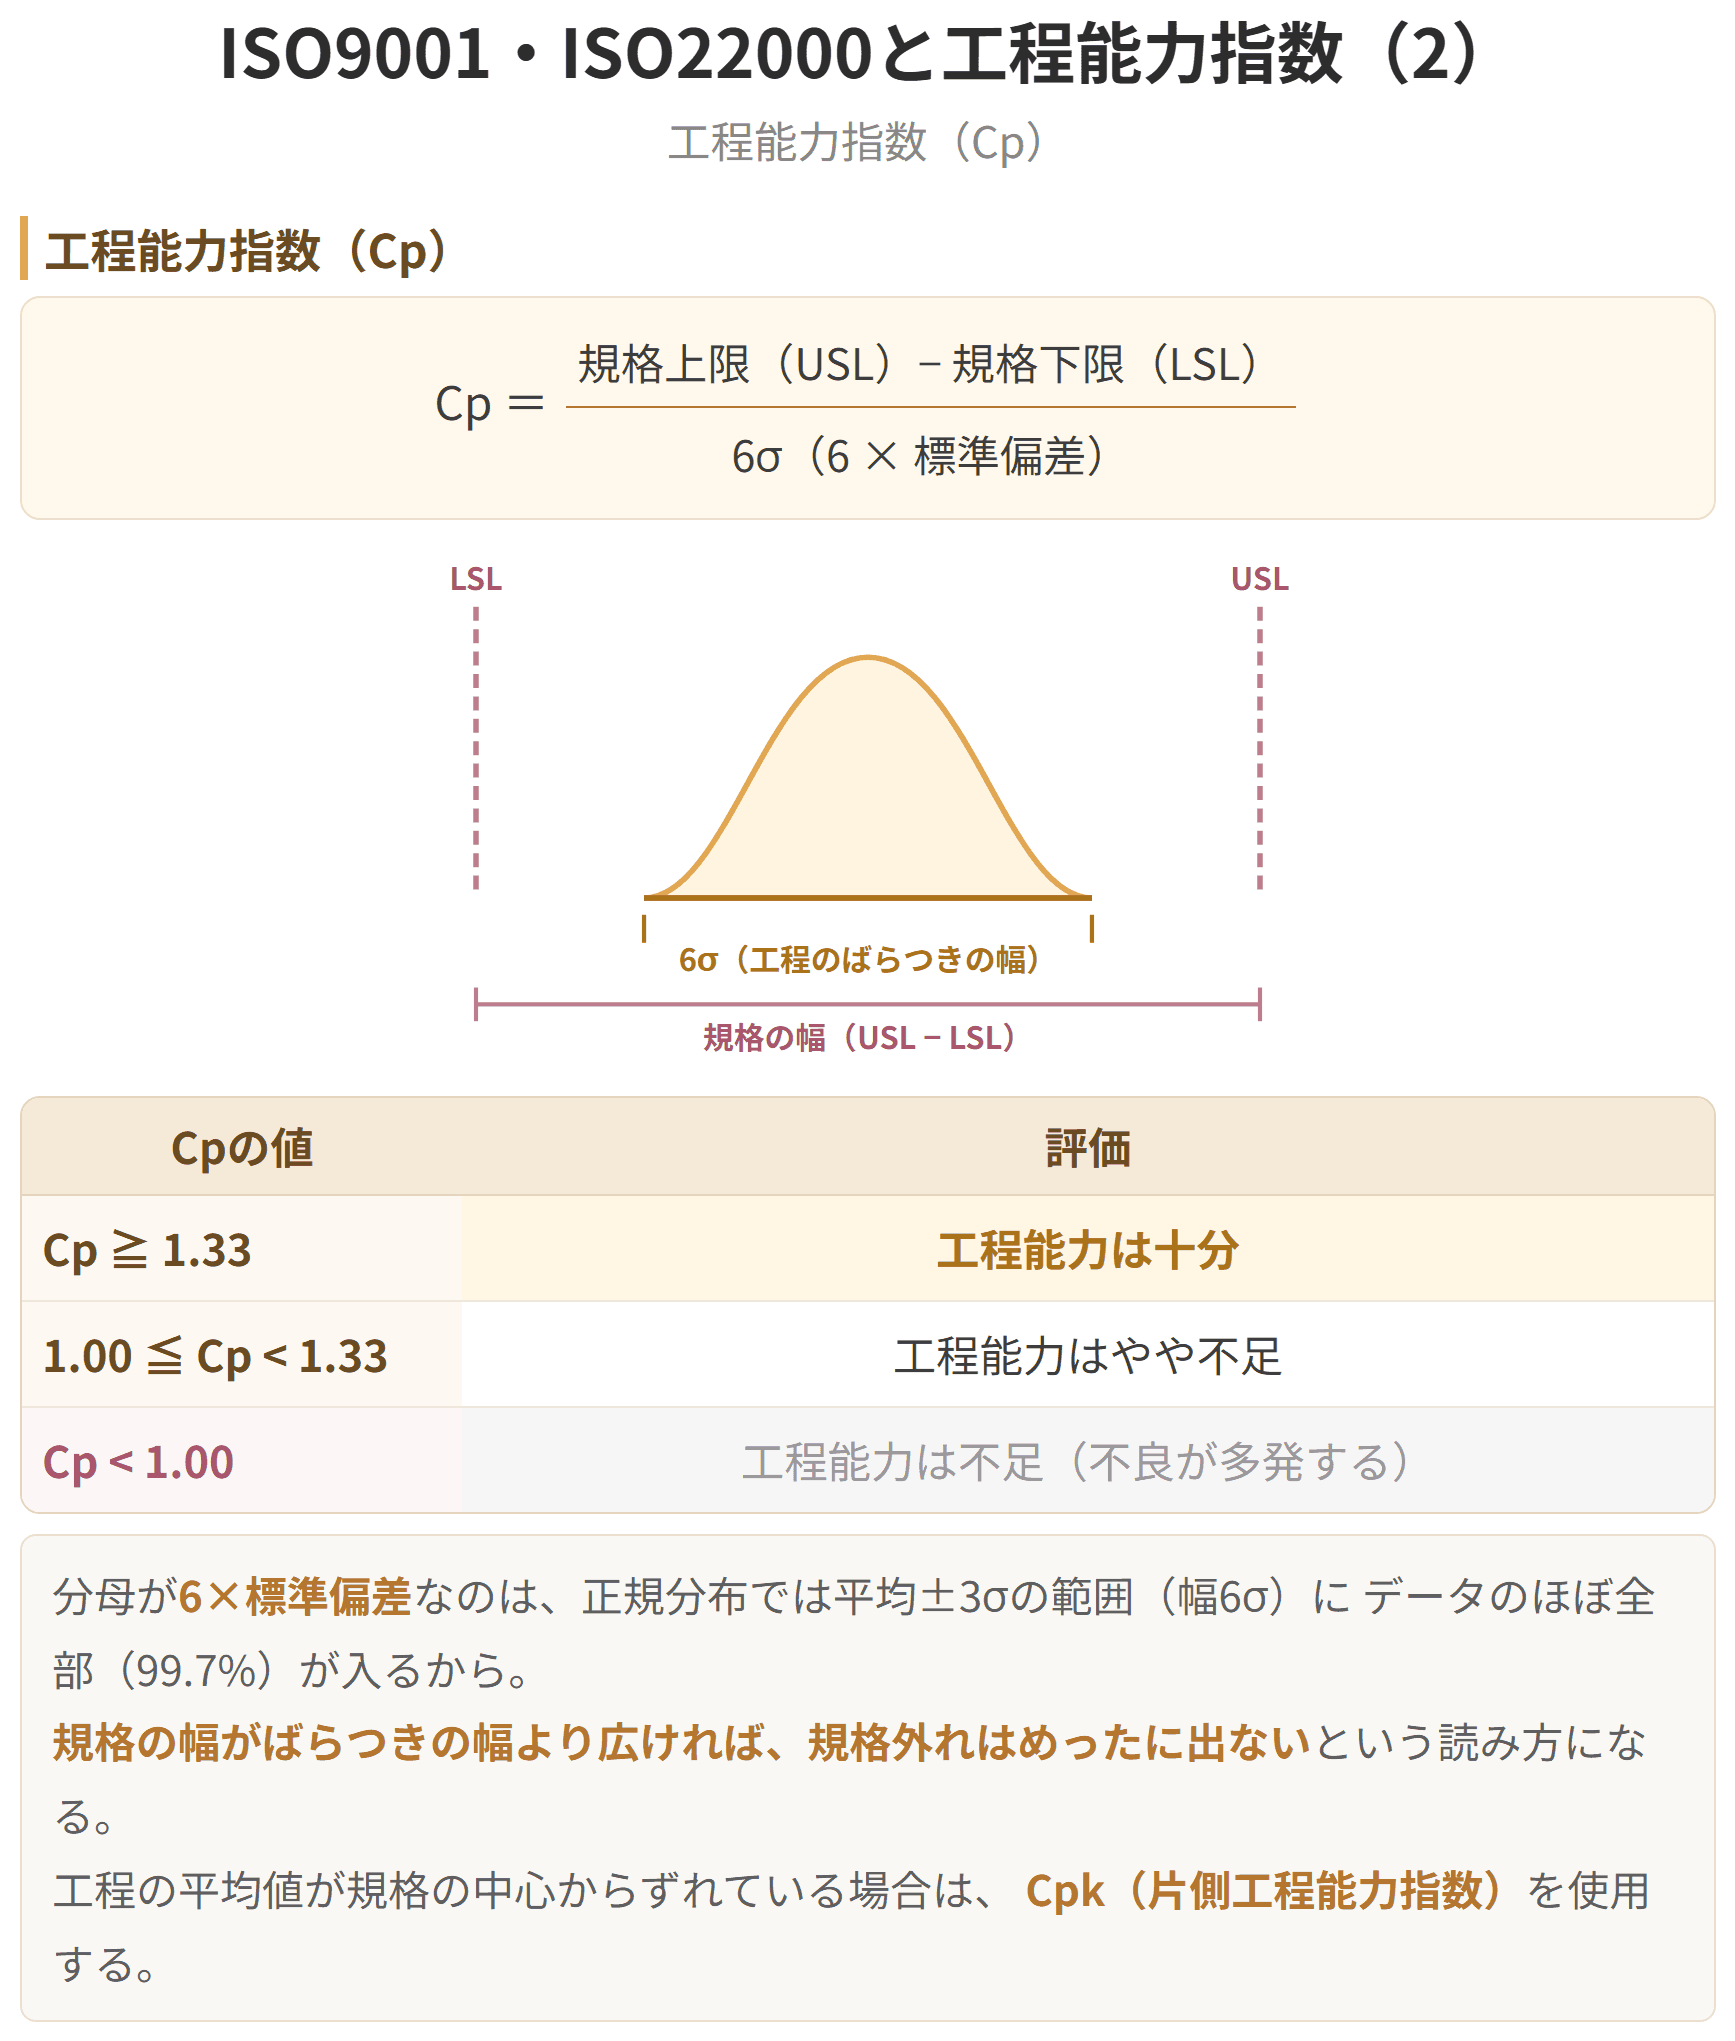
工程能力指数 は、その工程が 規格に収まる品質を安定して出し続けられるか を数値で表したものです。見ているのは 規格の幅と、工程のばらつきの幅の比 で、値が大きいほど余裕がある ことを意味します。
両側規格(上限値と下限値の両方がある)の場合
片側規格(上限値か下限値の一方しかない)の場合
分母が6σと3σで変わるのは、両側なら規格幅を両方向へ振り分ける のに対し、片側なら一方向しか見ないためです。
| の値 | 評価 |
|---|---|
| 1.67以上 | 工程能力は十分すぎる |
| 1.33以上〜1.67未満 | 工程能力は十分である |
| 1.00以上〜1.33未満 | 十分とはいえない |
| 1.00未満 | 不足している |
実務では 1.33以上 を目安に置くことが多くなります。そして 1.67を超えたら「十分すぎる」、つまり 過剰品質にコストをかけすぎていないか を疑う段階に入ります。
精度を上げるには手間も費用もかかります。規格に対して必要以上に正確に作ることは、それ自体がムダになりうる ── この視点が評価基準の上限側に表れています。
具体例
製品の長さの規格が10.0±0.3mm(USL=10.3, LSL=9.7)で、工程のσ=0.08mmの場合:
Cp=(10.3-9.7)/(6×0.08)=0.6/0.48=1.25
Cpは1.25でやや不足気味ですが、改善の余地があります。
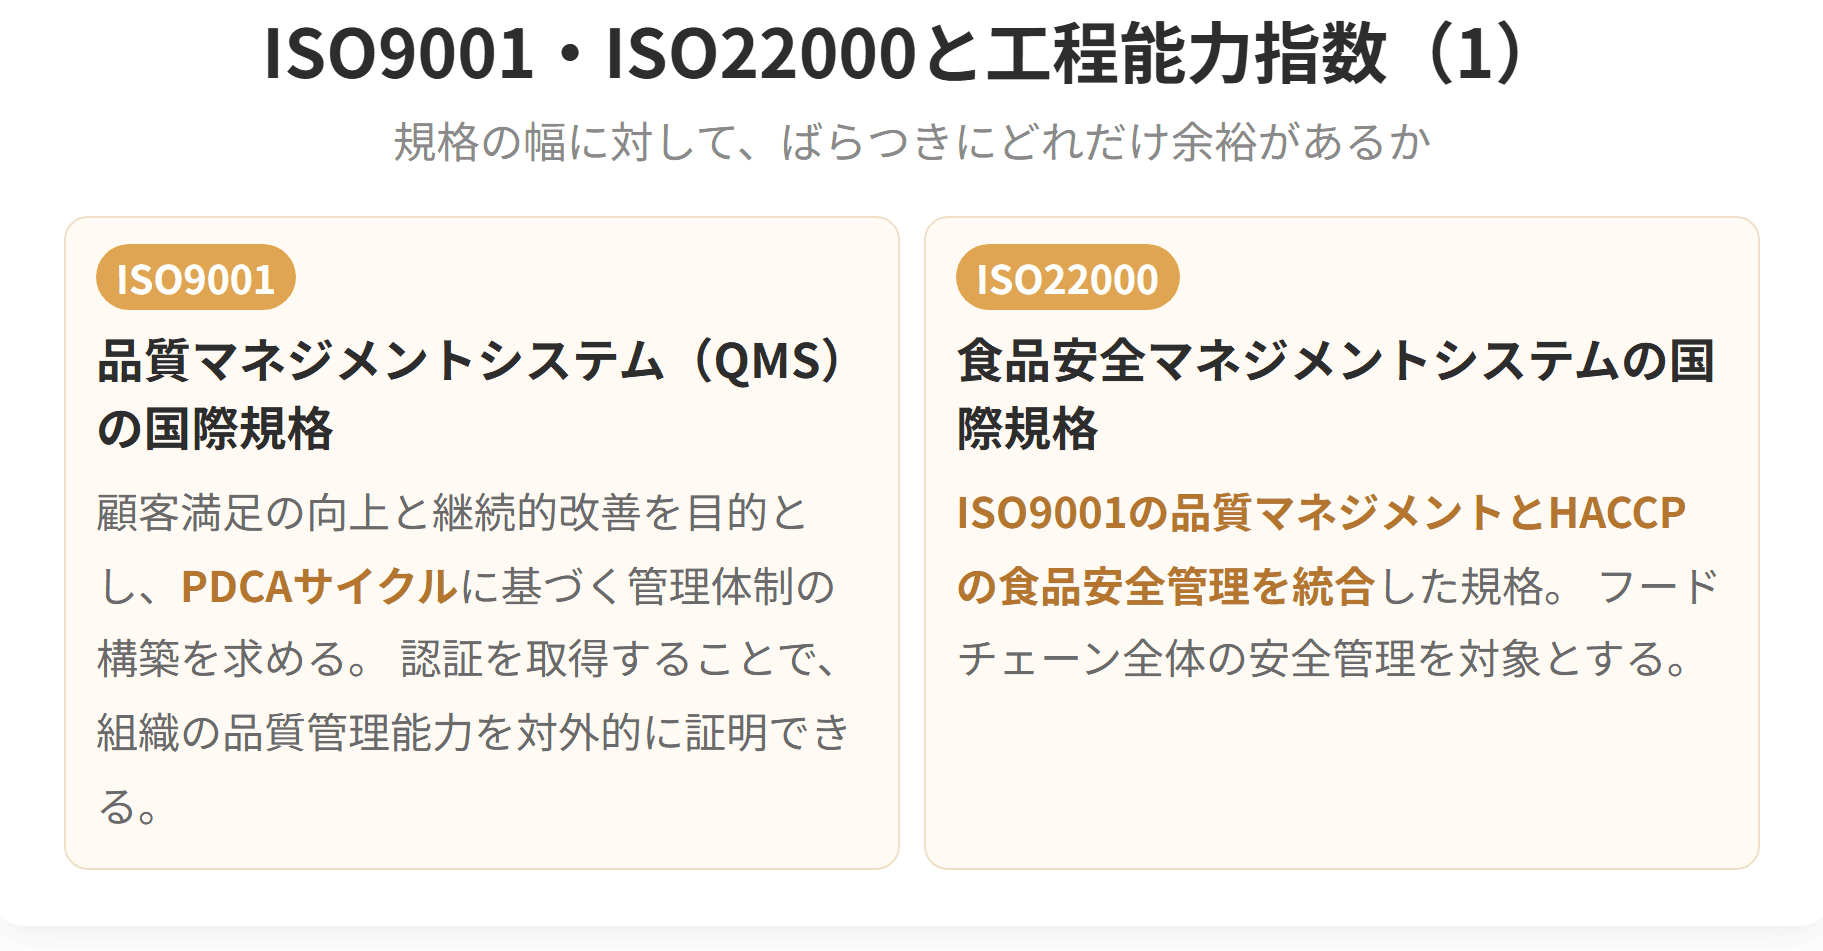
ISO9001・ISO22000と工程能力指数(1)
ISO9001・ISO22000と工程能力指数(2)
試験のポイント
| できばえの品質、適合の品質 |
| 実際にどう作れたか。でき上がったものが示す品質 |
設計品質と製造品質の差が、そのまま品質の問題 になります。
図面どおりに作れていなければ、どれほど優れた設計でも意味がありません。逆に、どれだけ正確に作れていても、設計そのものが客の求めるものとずれていれば、やはり売れません。
ここから、品質の問題は2通りに切り分けられる ことが分かります。
| どこがずれているか | 問題の所在 | 打つ手 |
|---|---|---|
| 客の要求と 設計品質 がずれている | 設計 の問題 | 市場調査、製品企画、設計の見直し |
| 設計品質と 製造品質 がずれている | 製造 の問題 | 工程管理、作業標準の整備、設備の保全 |
不良が出たときに、工程だけを疑っても解決しない場合がある のはこのためです。そもそも設計に無理があって作れないのかもしれません。
前のテーマで見た工程能力指数は、この2つの品質の距離を測る道具 でもあります。
規格(=設計品質が定めた許容範囲)に対して、実際の工程のばらつき(=製造品質)がどれだけ収まっているか。 が1.00を下回るということは、設計が求める精度に製造が追いついていない ということです。
このとき取れる道は2つしかありません。製造の精度を上げる か、設計の許容範囲を見直す かです。
品質管理の仕事は、しばしば製造品質を設計品質へ近づけることだと理解されます。それは正しいのですが、半分でもあります。
設計品質そのものが適切かどうか ── つまり、客が求めているものを正しく写し取れているか。ここを問い続けなければ、「図面どおりに作れているのに売れない」という事態を防げません。
ねらいが正しいか、できばえがねらいに届いているか。品質を見るときは、この2段構えで考えてください。
具体例
高級腕時計の設計品質が「日差±5秒以内」と設定されていても、製造工程のばらつきが大きく実際には「日差±15秒」(製造品質)になっている場合、製造品質が設計品質に適合していないことになります。工程能力の改善が必要です。
設計品質と製造品質
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
