第3章 作業の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見る「この作業は何分でできるはずだ」という基準の時間がなければ、見積りも人員計画も日程計画も立ちません。その基準になるのが標準時間で、それを決めるための手法の集まりが作業測定です。作業測定は、稼働率を調べる稼働分析と、時間を測る時間研究の2本立てでできています。レイティング・余裕率・標準時間の計算は、毎年のように問われる得点源です。式の形だけでなく、なぜその式になるのかまで押さえておきましょう。


簡単にいうと
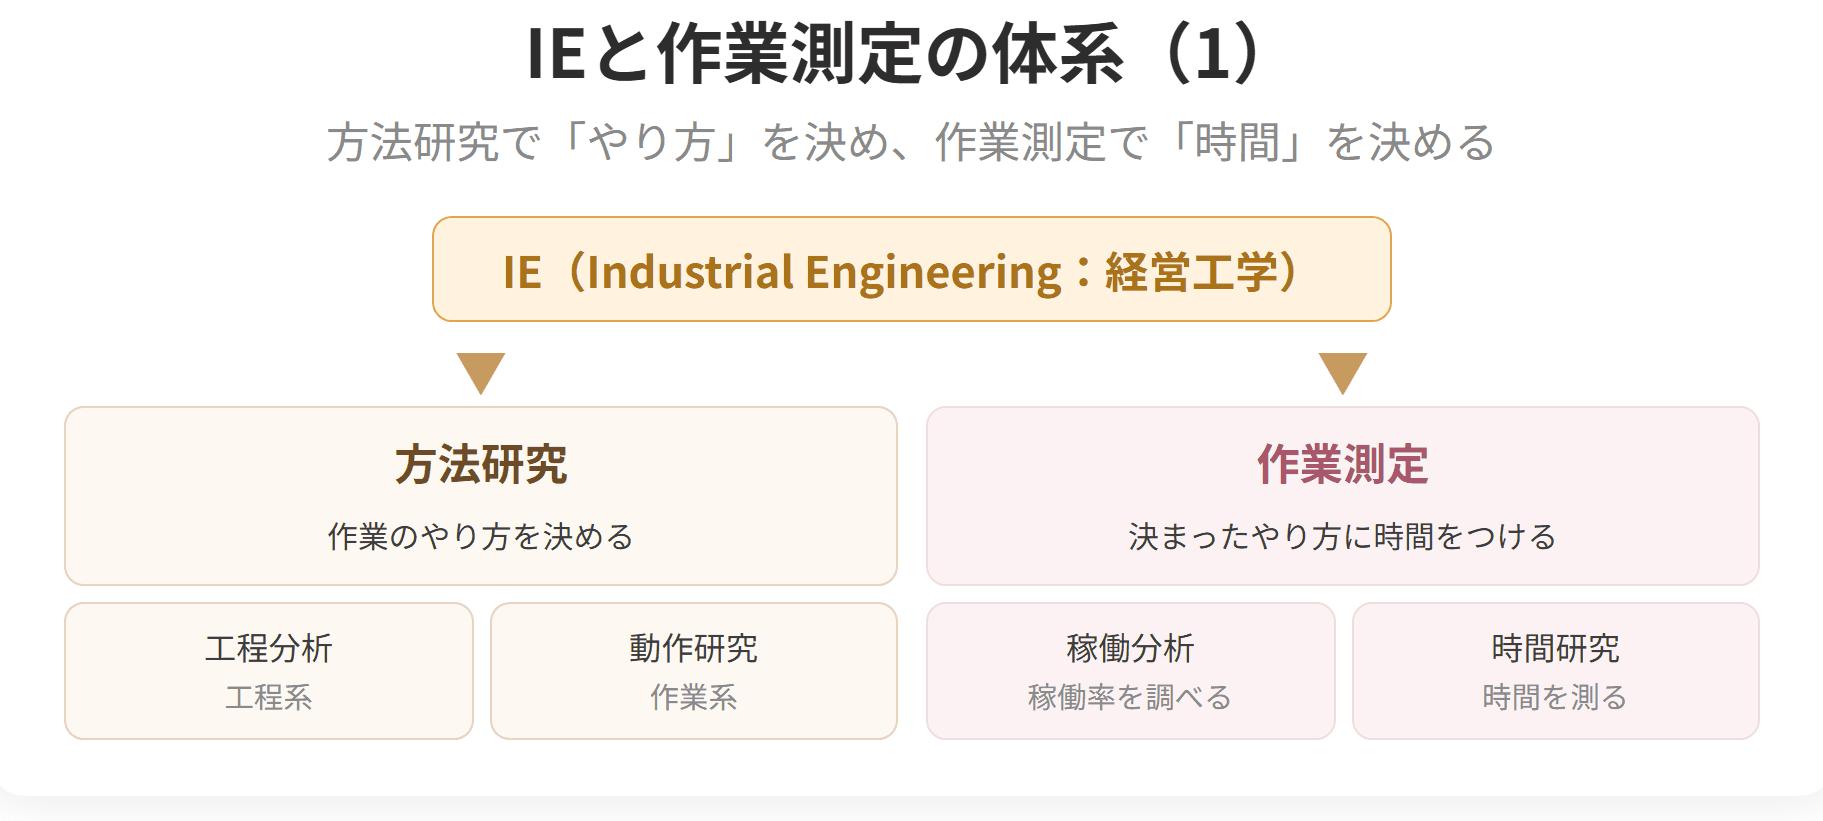
作業測定には2つの入口があります。「いま何をしているか」を観察して稼働率を出す稼働分析と、「どれだけ時間がかかるか」を測る時間研究です。この枝分かれを先に押さえると、手法名の洪水に流されません。
作業測定とは「作業又は製造方法の、実施効率の評価及び標準時間を設定するための手法」(JIS Z 8141-5104)です。
作業測定は、テイラーが確立した時間研究をベースに発展したものと、ワークサンプリングなどによる稼働分析から構成されます。
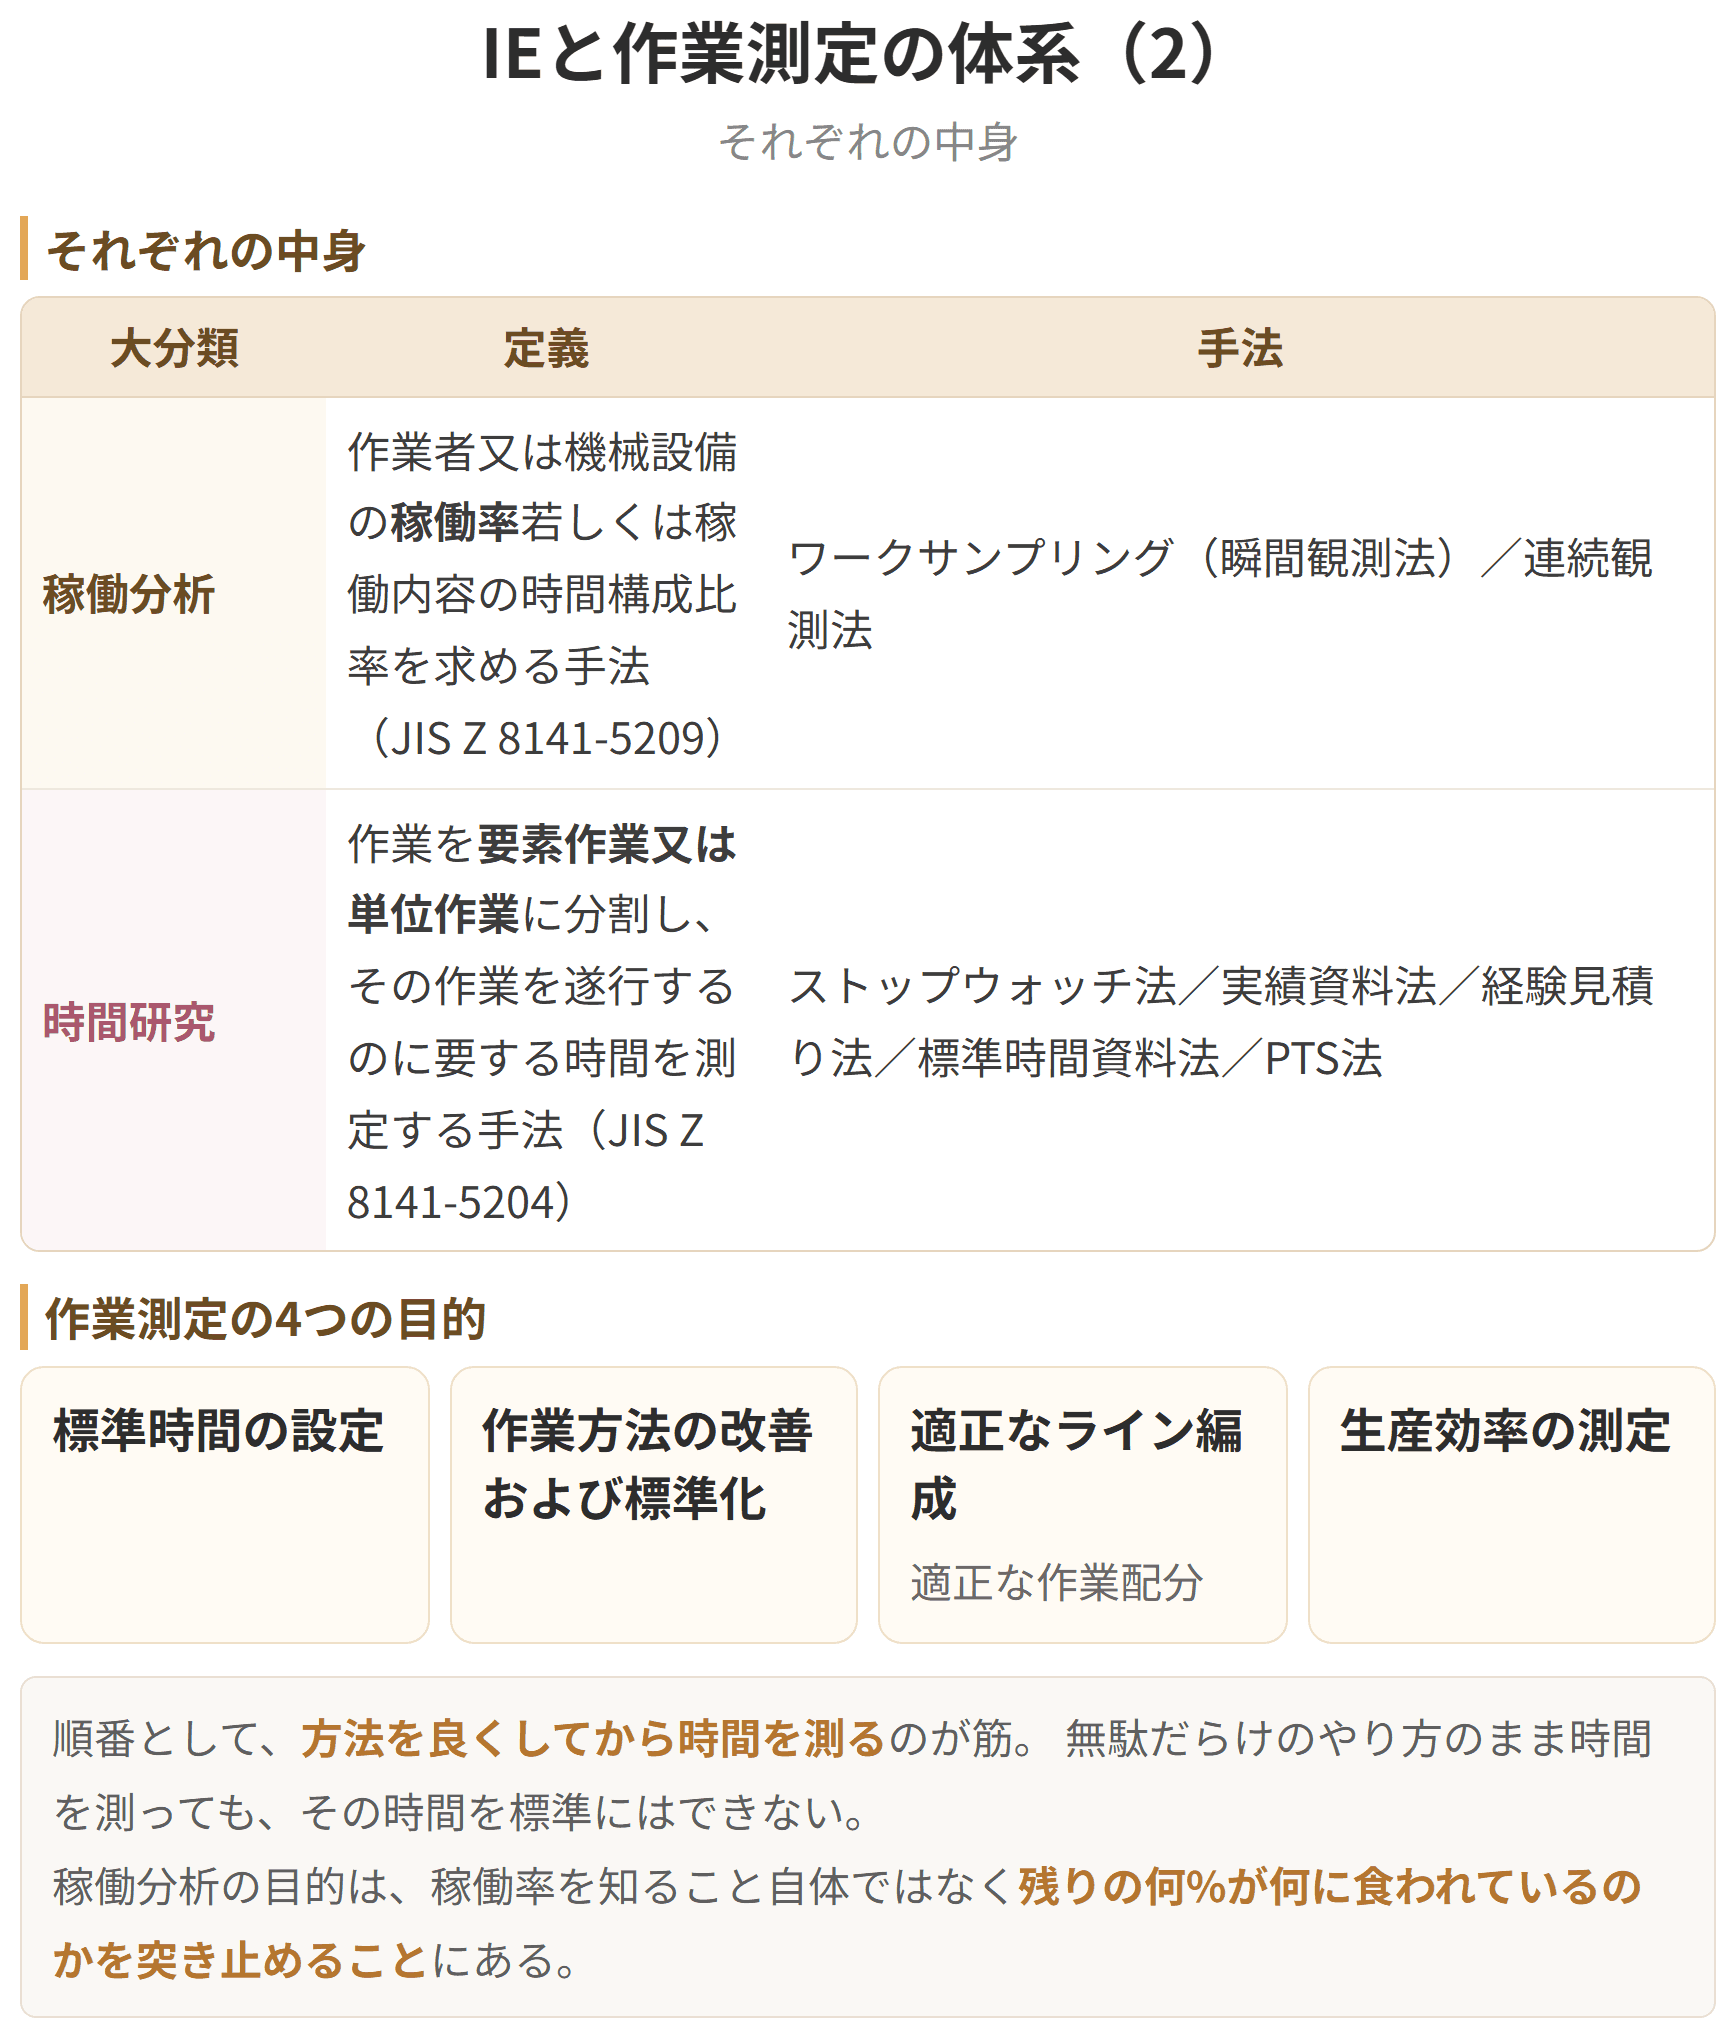
作業測定には次のような目的があります。
| 大分類 | 中分類 | 手法 |
|---|---|---|
| 稼働分析 | − | ワークサンプリング/連続観測法 |
| 時間研究 |
具体例
ある組立職場で「もっと生産量を上げたい」という話が出たとします。作業測定の2つの入口を、それぞれ使ってみましょう。
稼働分析から入る場合
1日8時間のうち、作業者が実際に組立をしているのは何%か。ランダムな時刻に何度も観察して集計したところ、主作業55%、付随作業15%、準備段取10%、余裕12%、非作業8%という結果になりました。
ここで目に留まるのは、準備段取の10%と非作業の8%です。段取りを短くする、非作業の中身(雑談、手休め)を減らす、といった手を打てば、主作業の時間を増やせます。
時間研究から入る場合
組立作業を要素作業に分けてストップウォッチで測ったところ、「部品Aを取り付ける」だけで全体の4割の時間を使っていることが分かりました。ここを治具で短縮できれば、1個あたりの時間が大きく縮みます。
どちらから入っても構いませんが、稼働分析で「どこに時間が食われているか」の当たりをつけてから、時間研究で「その作業に何分かかっているか」を詰める、という順が自然です。
作業測定の体系(1)
作業測定の体系(2)

試験のポイント

簡単にいうと
ずっと張りついて記録するか、抜き打ちでちらっと見るか。稼働分析にはこの2つのやり方があります。どちらが良いかは、その作業が繰り返しかどうかで決まります。
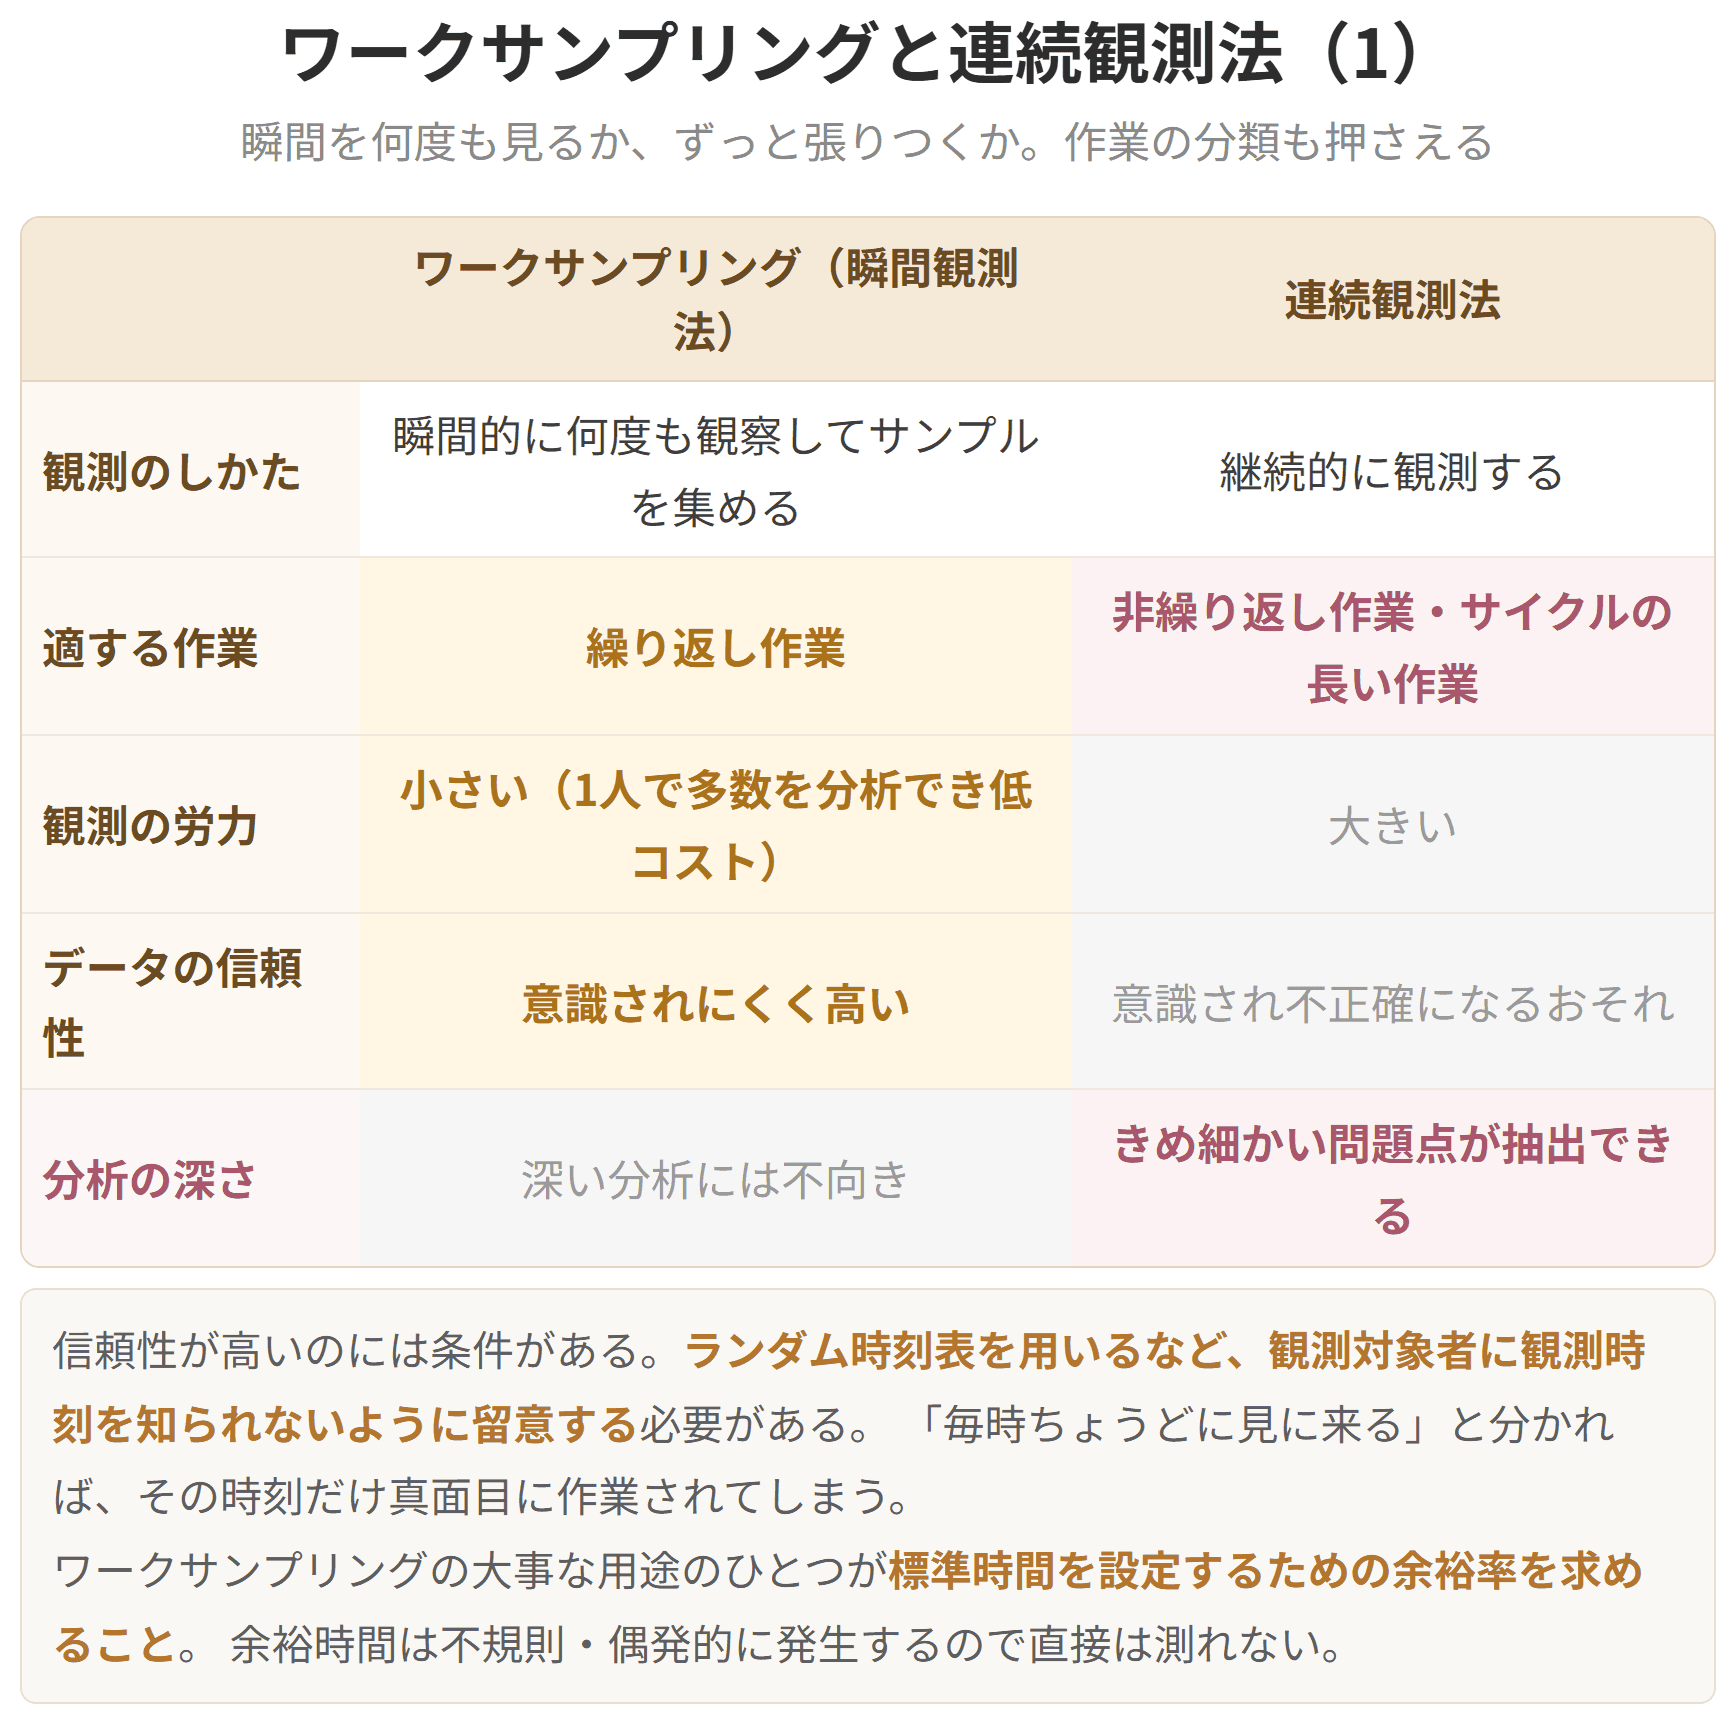
ワークサンプリングとは、瞬間的に作業者や機械が「何をしているか」を観察して記録・集計し(サンプルを収集し)、そのデータにもとづいて作業状態の発生の割合を統計的な考え方により分析するもので、繰り返し作業に適した手法です。
主な目的は次の3つです。
1. 生産を阻害する要因を把握して作業の改善に役立てること
2. 人や機械設備の稼働率を調査し、非稼働要因を発見し改善すること
3. 標準時間を設定するための余裕率を求めること
3つ目が大切です。余裕時間は不規則・偶発的に発生するので直接は測れません。そこでワークサンプリングで発生割合を調べ、余裕率として与えるのです。
簡単にいうと
標準時間は「速い人が全力で出せる時間」ではありません。習熟した人が、必要な余裕を取りながら、無理のないペースで働いたときの時間です。ここを取り違えると、余裕率の話が全部ぶれてしまいます。
作業見積りや割当てを行うためには、その基準となる時間が必要です。それが標準時間です。
標準時間とは「その仕事に適性をもち、習熟した作業者が、所定の作業条件の下で、必要な余裕をもち、正常な作業ペースによって仕事を遂行するために必要とされる時間」(JIS Z 8141-5502)です。
この定義には4つの条件が入っています。どれが欠けても標準時間になりません。
| 条件 | 意味 |
|---|---|
簡単にいうと
余裕率には分母の取り方が2通りあります。余裕時間を分母に含めるのが内掛け法、含めないのが外掛け法。式は違いますが、行き着く標準時間は同じです。ここが面白いところです。
余裕率は「標準時間に占める余裕時間の割合を余裕率という。一単位の作業に対する余裕時間を個別に直接求めることはできないので、標準時間を求める際には、余裕率として与える」(JIS Z 8141-5504 注釈1)と定義されます。
標準時間は作業者に「必要な余裕」を持たせた仕事の遂行時間でなければなりません。したがって標準時間の算定には、レイティングにより得られた正味時間に対し、余裕時間を加える必要があります。
しかし余裕時間は不規則・偶発的に発生し、直接の観測によって求めることが困難です。そこで稼働分析(ワークサンプリングなど)により余裕率を求めて間接的に設定し、標準時間を算定します。
余裕率の算出法は2つあり、どちらの方法を使用しているか明示する必要があります。
| 方法 |
|---|
簡単にいうと
ストップウォッチで測れる作業ばかりではありません。一品物で二度と繰り返さない作業もあれば、0.4秒の動作のように短すぎて測れないものもあります。場面に応じた4つの代替手段を押さえましょう。
「作業の実績記録を基にした時間資料を用い、作業の類似性を考慮して作業時間を見積もる方法」(JIS Z 8141-5505 注釈1)と定義され、作業日報などの過去の実績資料を基礎に標準時間を見積もる方法です。
個別生産で繰り返しの少ない作業に適しています。標準時間を求めるための手間や費用は少ないのですが、精度が低いという欠点があります。
「現場経験の豊富な管理者が作業時間を見積もる方法」(JIS Z 8141-5505 注釈1)と定義され、経験者の実績と経験によって標準時間を見積もる方法です。
こちらも個別生産で繰り返しの少ない作業に適しています。ただし主観的であり見積り者のくせが出る、判断基準が変化するなどの欠点があります。

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
| ストップウォッチ法/実績資料法/経験見積り法/標準時間資料法/PTS法 |
前節の方法研究とあわせると、IEの全体像はこうなります。
順番として、方法を良くしてから時間を測るのが筋です。無駄だらけのやり方のまま時間を測っても、その時間を標準にはできません。
稼働分析とは「作業者又は機械設備の稼働率若しくは稼働内容の時間構成比率を求める手法」(JIS Z 8141-5209)です。稼働分析の手法には、ワークサンプリング(瞬間観測法)と連続観測法があります。
稼働分析の目的は、稼働率を把握するとともに「非稼働」を分析し、その要因を排除して稼働率を上げることにあります。稼働率が何%かを知ること自体が目的ではなく、残りの何%が何に食われているのかを突き止めるのが本題です。
時間研究とは「作業を要素作業又は単位作業に分割し、その分割した作業を遂行するのに要する時間を測定する手法」(JIS Z 8141-5204)です。時間研究の目的は、作業の効率化と標準時間の設定にあります。
定義にあるとおり、測る単位は要素作業または単位作業です。動素のレベルまで細かくすると測りきれず、工程のレベルでは粗すぎる。この粒度がちょうどよい、というわけです。
| メリット | 観測が容易(1人の観測者で多数の分析が可能。低コスト)/データの整理が容易/観測されることを意識しないためデータの信頼性が高い |
| デメリット | 深い分析には不向き/サンプル数が少ないと誤差が大きくなる |
3つ目のメリットには条件があります。ランダム時刻表を用いるなど、観測対象者に観測時刻を知られないように留意する必要があります。「毎時ちょうどに見に来る」と分かってしまえば、その時刻だけ真面目に作業されてしまうからです。
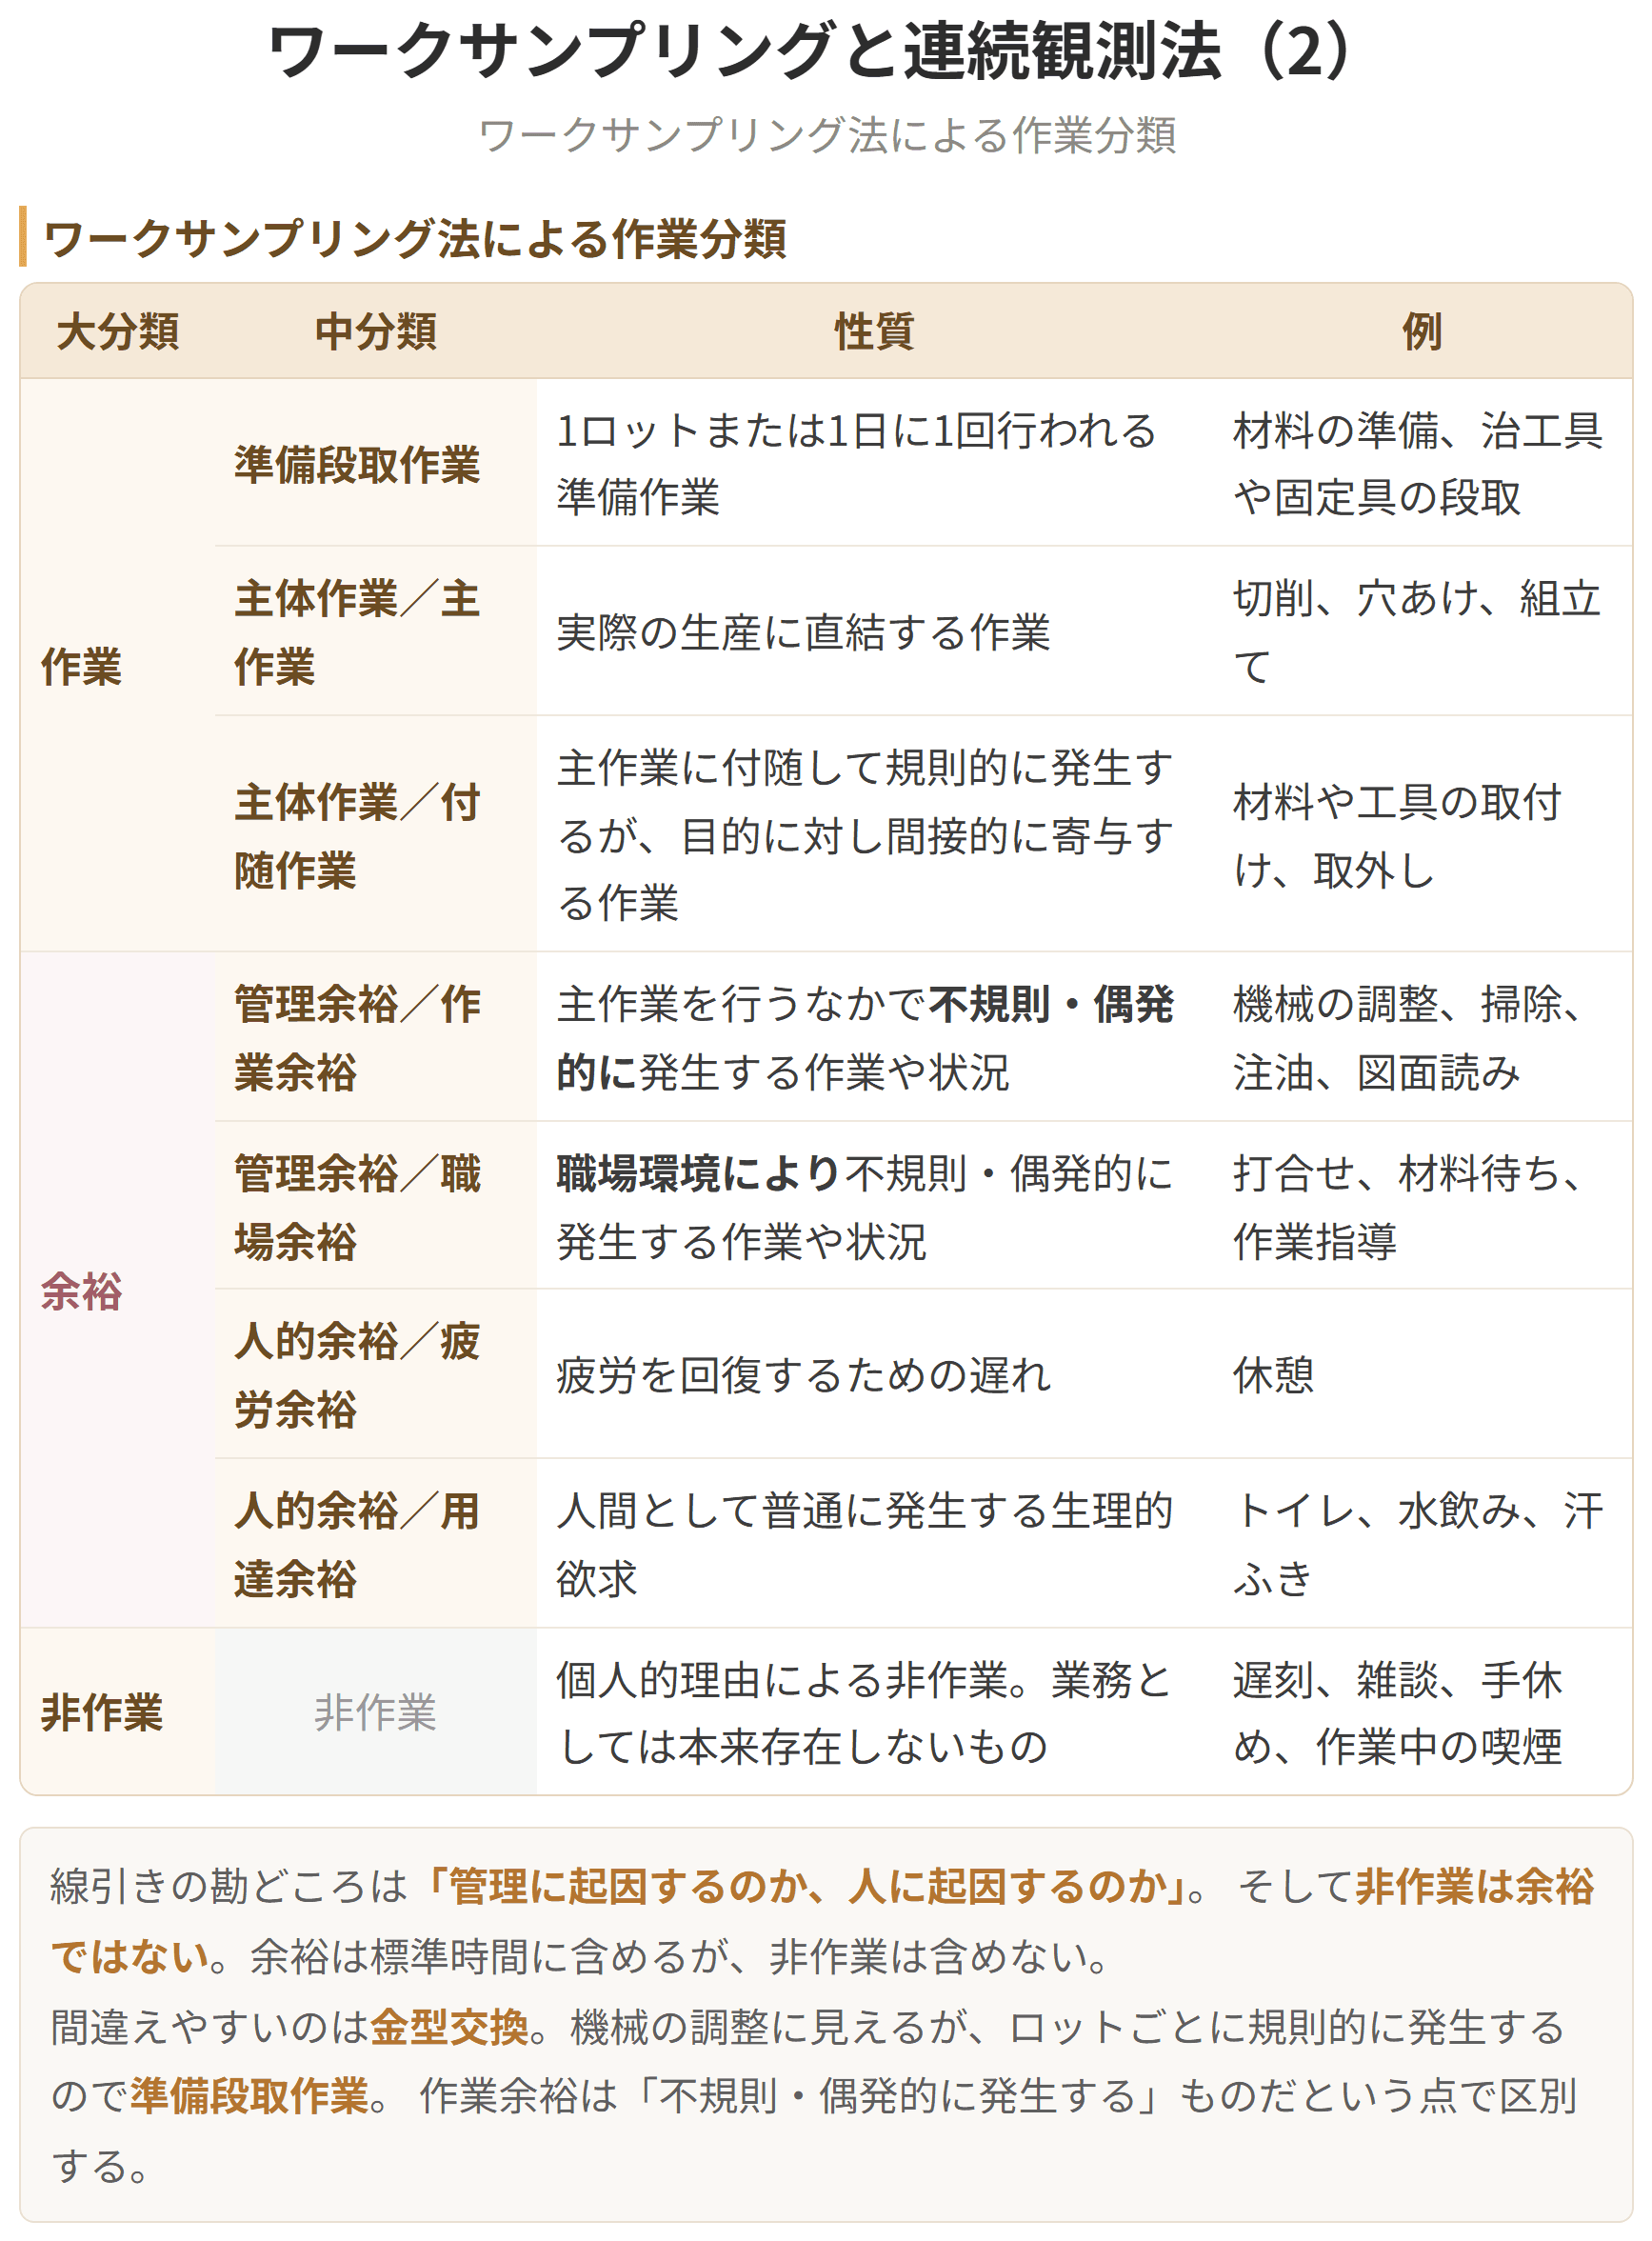
観測項目は観測目的によって異なりますが、作業改善点の発見や余裕率の設定などについては、次のように作業を分類して、それぞれの度数(出現率)を算定して分析します。
作業
| 分類 | 性質 | 例 |
|---|---|---|
| 準備段取作業 | 1ロットまたは1日に1回行われる準備作業 | 材料の準備、治工具や固定具の段取など |
| 主体作業/主作業 | 実際の生産に直結する作業 | 切削、穴あけ、組立てなどの実質的作業 |
| 主体作業/付随作業 | 主作業に付随して規則的に発生するが、仕事の目的に対し間接的に寄与する作業 | 材料や工具の取付け、取外しなど |
余裕
| 分類 | 性質 | 例 |
|---|---|---|
| 管理余裕/作業余裕 | 主作業を行うなかで不規則・偶発的に発生する作業や状況 | 機械の調整、掃除、注油、図面読みなど |
| 管理余裕/職場余裕 | 職場環境により不規則・偶発的に発生する作業や状況 | 打合せ、材料待ち、作業指導など |
| 人的余裕/疲労余裕 | 疲労を回復するための遅れ | 休憩など |
| 人的余裕/用達余裕 | 人間として普通に発生する生理的欲求 | トイレ、水飲み、汗ふきなど |
非作業
| 分類 | 性質 | 例 |
|---|---|---|
| 非作業 | 個人的理由による非作業。業務としては本来存在しないもの | 遅刻、雑談、手休め、作業中の喫煙など |
管理余裕が引き受けるのは、段取りの都合や指示の行き違いなど、工場側の回し方から生まれてしまう待ちです。人的余裕が引き受けるのは、席を立ちたくなることや疲れて手が遅くなることなど、人である以上どうしても出てくる落ち込みです。
この「管理に起因するのか、人に起因するのか」という線引きが、分類のいちばんの勘どころです。そして非作業は余裕ではありません。余裕は標準時間に含めますが、非作業は含めません。
連続観測法は、対象から目を離さずに、何をしているか・動いているかを通しで記録していくやり方です。同じ手順が繰り返されない仕事や、一巡りの長い仕事で力を発揮します。
| 内容 | |
|---|---|
| 利点 | きめ細かい問題点が抽出できる |
| 欠点 | 作業者が観測者の目を意識して不正確なデータとなるおそれがある/労力(コスト)がかかる |
ワークサンプリングと連続観測法は、ちょうど裏返しの関係にあります。繰り返し作業ならワークサンプリング、非繰り返しなら連続観測法。観測されている意識が働きにくいのはワークサンプリング、深く分析できるのは連続観測法、という対比で覚えてください。
具体例
金属加工職場で発生した事象を、作業分類にあてはめてみましょう。分類のしかたを1つずつ確かめると、境目がはっきりします。
| 発生した事象 | 分類 | 理由 |
|---|---|---|
| 運搬作業者が金属材料を運搬する | 主作業 | その人にとって運搬が実際の生産に直結する仕事だから |
| 機械設備の金型交換を行う段取作業 | 準備段取作業 | ロットごと、始業の直後や終業の直前に発生する、主体作業を行うために必要な準備・段取作業だから |
| 機械設備への注油や工具の交換 | 作業余裕 | 主作業を行うなかで不規則・偶発的に発生するから |
| 供給業者からの部品待ちや突発的な設備停止 | 職場余裕 | 職場環境により不規則・偶発的に発生するから |
間違えやすいのは金型交換です。「機械の調整だから作業余裕では」と考えたくなりますが、金型交換はロットごとに規則的に発生する段取作業なので準備段取作業です。作業余裕は「不規則・偶発的に発生する」ものだ、という点で区別します。
注油や工具交換も機械にかかわる作業ですが、こちらはいつ必要になるか決まっていません。だから作業余裕です。同じ「機械まわりの作業」でも、規則的か偶発的かで分かれるわけです。
職場余裕との線引きも同じ発想です。材料待ちや設備停止は、作業者本人ではなく職場の側の事情で起きるので職場余裕。自分の作業のなかで起きる偶発事なら作業余裕、というふうに整理できます。
ワークサンプリングと連続観測法(1)
ワークサンプリングと連続観測法(2)
試験のポイント
| 新人でも達人でもない、一人前の作業者 |
| 所定の作業条件の下で | 決められた設備・治工具・作業方法で |
| 必要な余裕をもち | 休憩やトイレ、機械の調整の時間を含めて |
| 正常な作業ペースによって | 無理なく続けられる速さで |
標準時間は、次のように2通りの切り口で分解できます。
切り口1:作業の中身で分ける
主体作業時間は、さらに主作業時間と付随作業時間に分かれます。
切り口2:正味か余裕かで分ける
| 区分 | 定義 |
|---|---|
| 正味時間 | 主作業、付随作業を遂行するために直接必要な時間(JIS Z 8141-5503)。規則的、周期的に繰り返される作業時間で、余裕時間は含まない |
| 余裕時間 | 作業者において不規則・偶発的に発生し、作業を遂行するために必要と認められる遅れの時間(JIS Z 8141-5504)。管理余裕時間と人的余裕時間に分けられる |
ストップウォッチ法の手順は次の3段階です。観測時間 → 正味時間 → 標準時間という流れを図でイメージしておくと迷いません。
① 作業を複数の要素作業に分割し、要素作業ごとにストップウォッチで作業時間を観測する(=観測時間)
② 観測時間には作業者の個人差があるため、レイティング処理を行い個人差の修正を行う(=正味時間)
③ ワークサンプリング法により余裕率を算出し、正味時間に余裕時間を加える(=標準時間)
レイティングは、観測によって得られた時間を、正常な作業者が正常な速度で行うのに要する時間に修正することです。正味時間はレイティング係数を用いて次の式で表されます。
係数の向きを間違えないようにしましょう。
| 観測された作業速度 | レイティング係数 | 掛ける数 | 結果 |
|---|---|---|---|
| 正常より25%速い(ハイペース) | 125 | 1.25 | 観測時間より長くなる |
| 正常(標準ペース) | 100 | 1.00 | 観測時間のまま |
| 正常より20%遅い(スローペース) | 80 | 0.80 | 観測時間より短くなる |
ペースが速いときはレイティング係数は100より大きくなります。速い人を観測した時間は短すぎるので、標準に戻すには引き伸ばす必要があるからです。直感と逆に感じる人が多いところなので、「速い人の時間 → 長く直す」と声に出して覚えてしまうのが早道です。
具体例
同じ作業を、作業速度の違う2人で観測したとします。
スローペースの作業者(作業速度80%)
観測時間は75秒でした。この人は遅いので、観測時間は長すぎます。
ハイペースの作業者(作業速度125%)
観測時間は48秒でした。この人は速いので、観測時間は短すぎます。
どちらも正味時間は60秒になりました。これがレイティングのねらいです。誰を観測しても、正常なペースに直せば同じ値に落ち着く。だから標準時間は、観測した作業者が誰であっても同じになるのです。
この60秒に余裕時間を加えれば標準時間になります。余裕時間の求め方は、次のテーマで見ていきましょう。
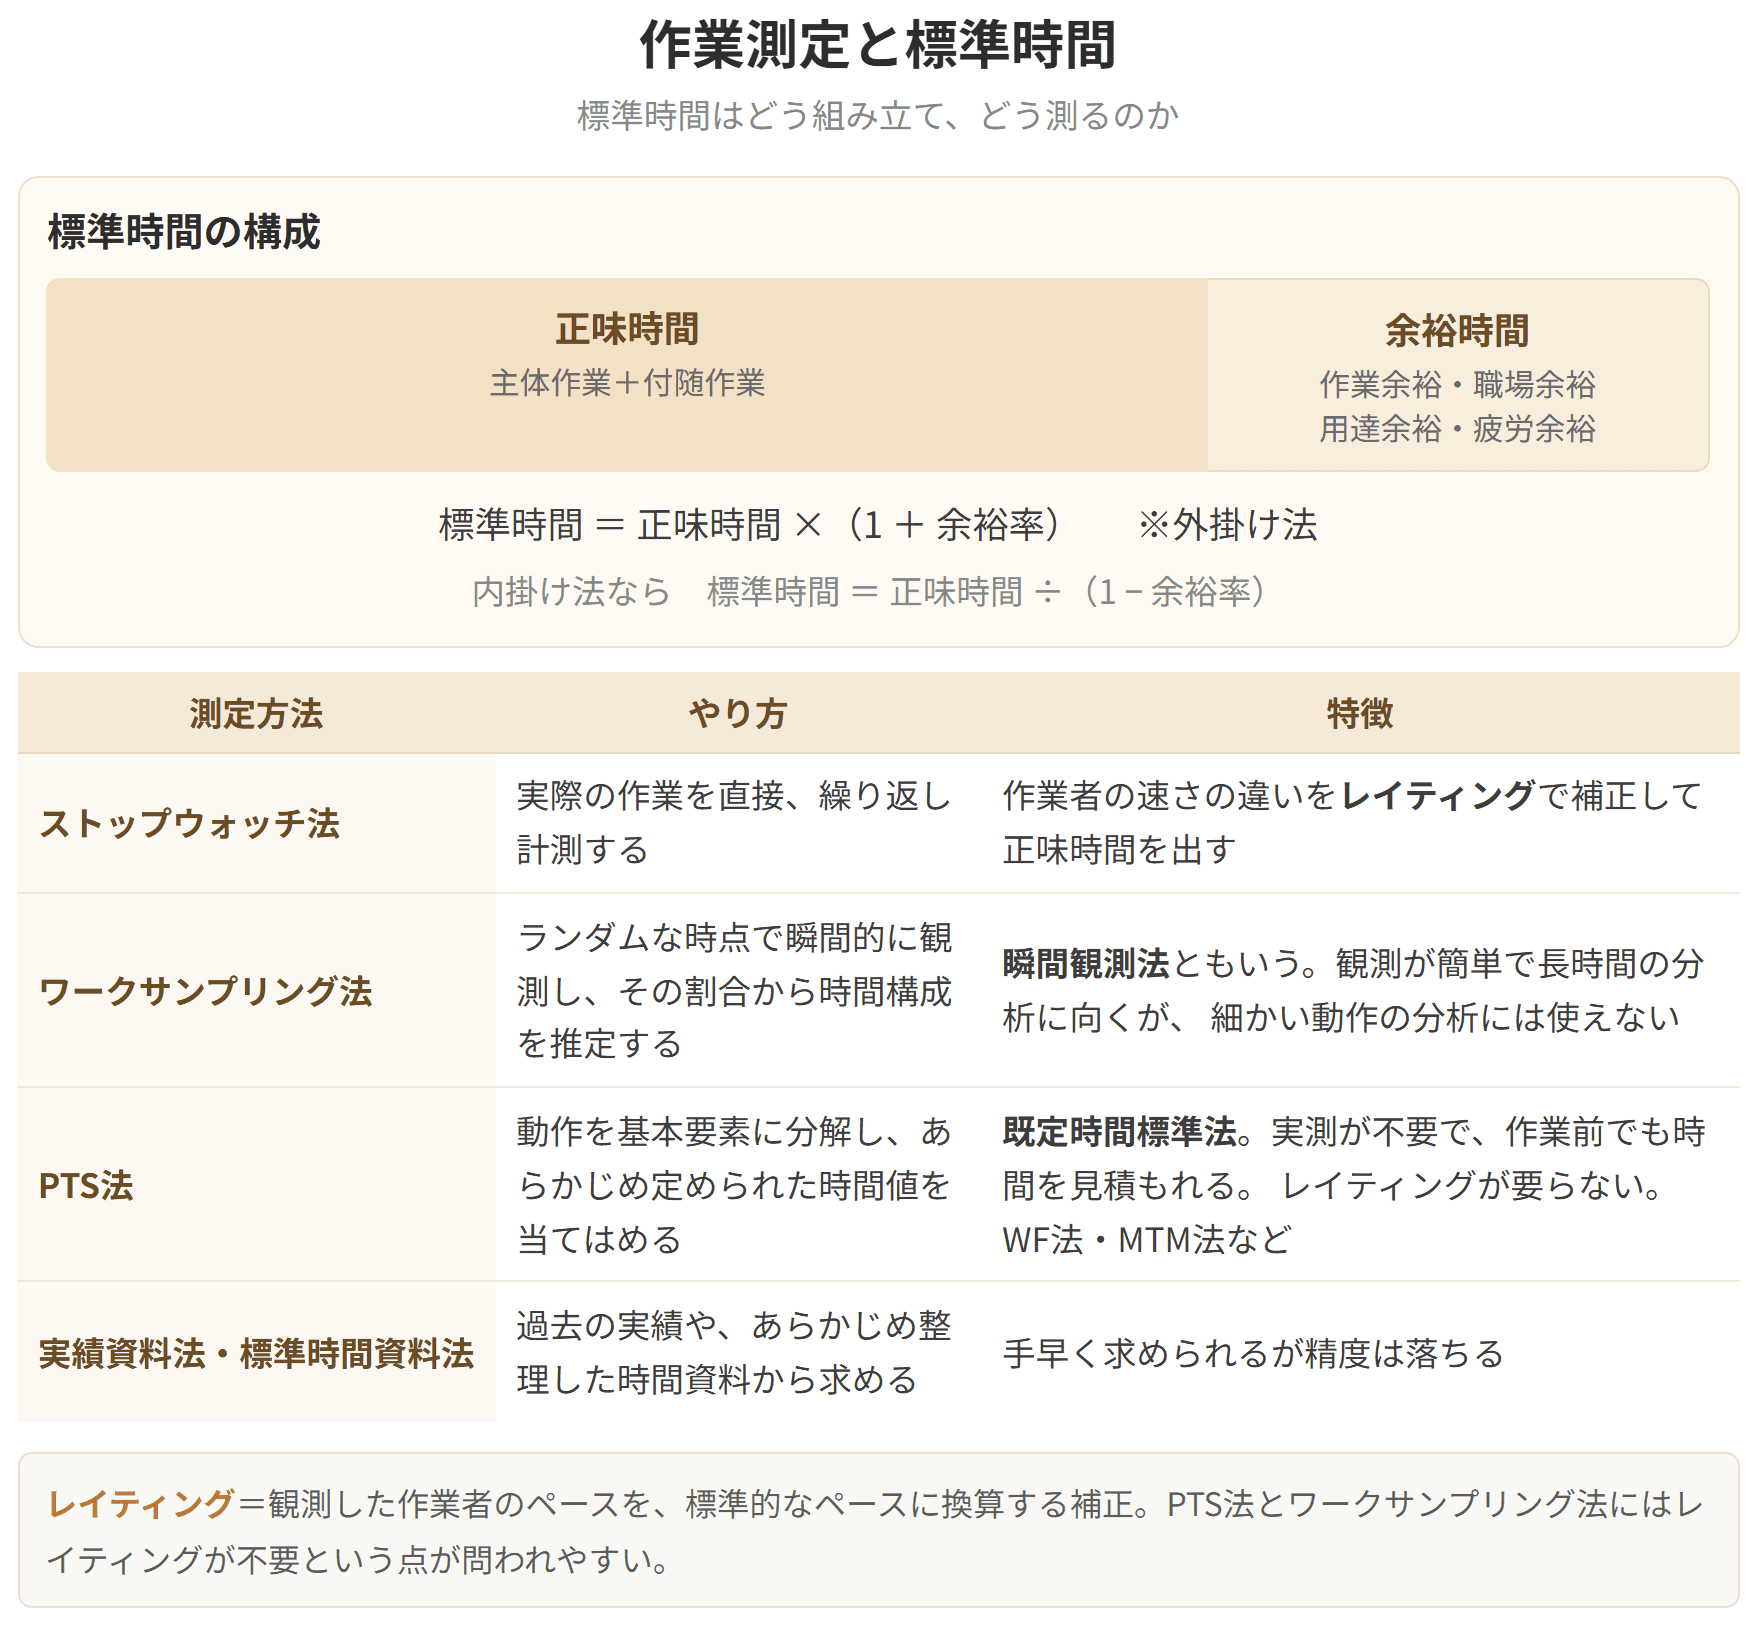
標準時間の構成と作業測定の手法
試験のポイント
| 標準時間 |
|---|
| 内掛け法 | 余裕時間 ÷(余裕時間+正味時間) | 正味時間 × 1 ÷(1−余裕率) |
| 外掛け法 | 余裕時間 ÷ 正味時間 | 正味時間 ×(1+余裕率) |
式で書くと次のようになります。
内掛け法
外掛け法
内掛け法と外掛け法の余裕率の算出法の違いは、分母に余裕時間を含めるか含めないかの違いです。
名前の「内」「外」は、余裕時間が分母の内側にいるか外側にいるかを指しています。ここさえ押さえれば、どちらの式かを取り違えることはありません。
そして大切なのは、内掛け法を用いても外掛け法を用いても、同じ標準時間になるという点です。余裕率の数値は違いますが、最終的な標準時間は一致します。同じ作業の同じ余裕を、違う物差しで測っているだけだからです。
具体例
ワークサンプリングで職場を観測したところ、主体作業80%(主作業65回、付随作業15回)、余裕20%(作業余裕12回、職場余裕8回)という結果が得られました。レイティングまで済ませた正味時間は60秒です。
この20%は、全体(正味+余裕)に占める余裕の割合なので内掛け法の余裕率です。
標準時間は75秒。内訳は正味時間60秒(80%)と余裕時間15秒(20%)です。
同じ状況を外掛け法で見てみましょう。余裕時間は15秒、正味時間は60秒なので、外掛け法の余裕率は次のようになります。
やはり75秒です。余裕率は内掛け法で20%、外掛け法で25%と数字が違いますが、行き着く標準時間は同じになりました。
試験では「余裕率20%」とだけ書かれていて、どちらの方法かを問題文から読み取らせることがあります。見分け方は次のとおりです。
もし明示がなければ、JISの余裕率の定義が「標準時間に占める余裕時間の割合」である以上、内掛け法と考えるのが自然です。ただし問題文に「外掛け法による」と書かれていればそちらに従ってください。
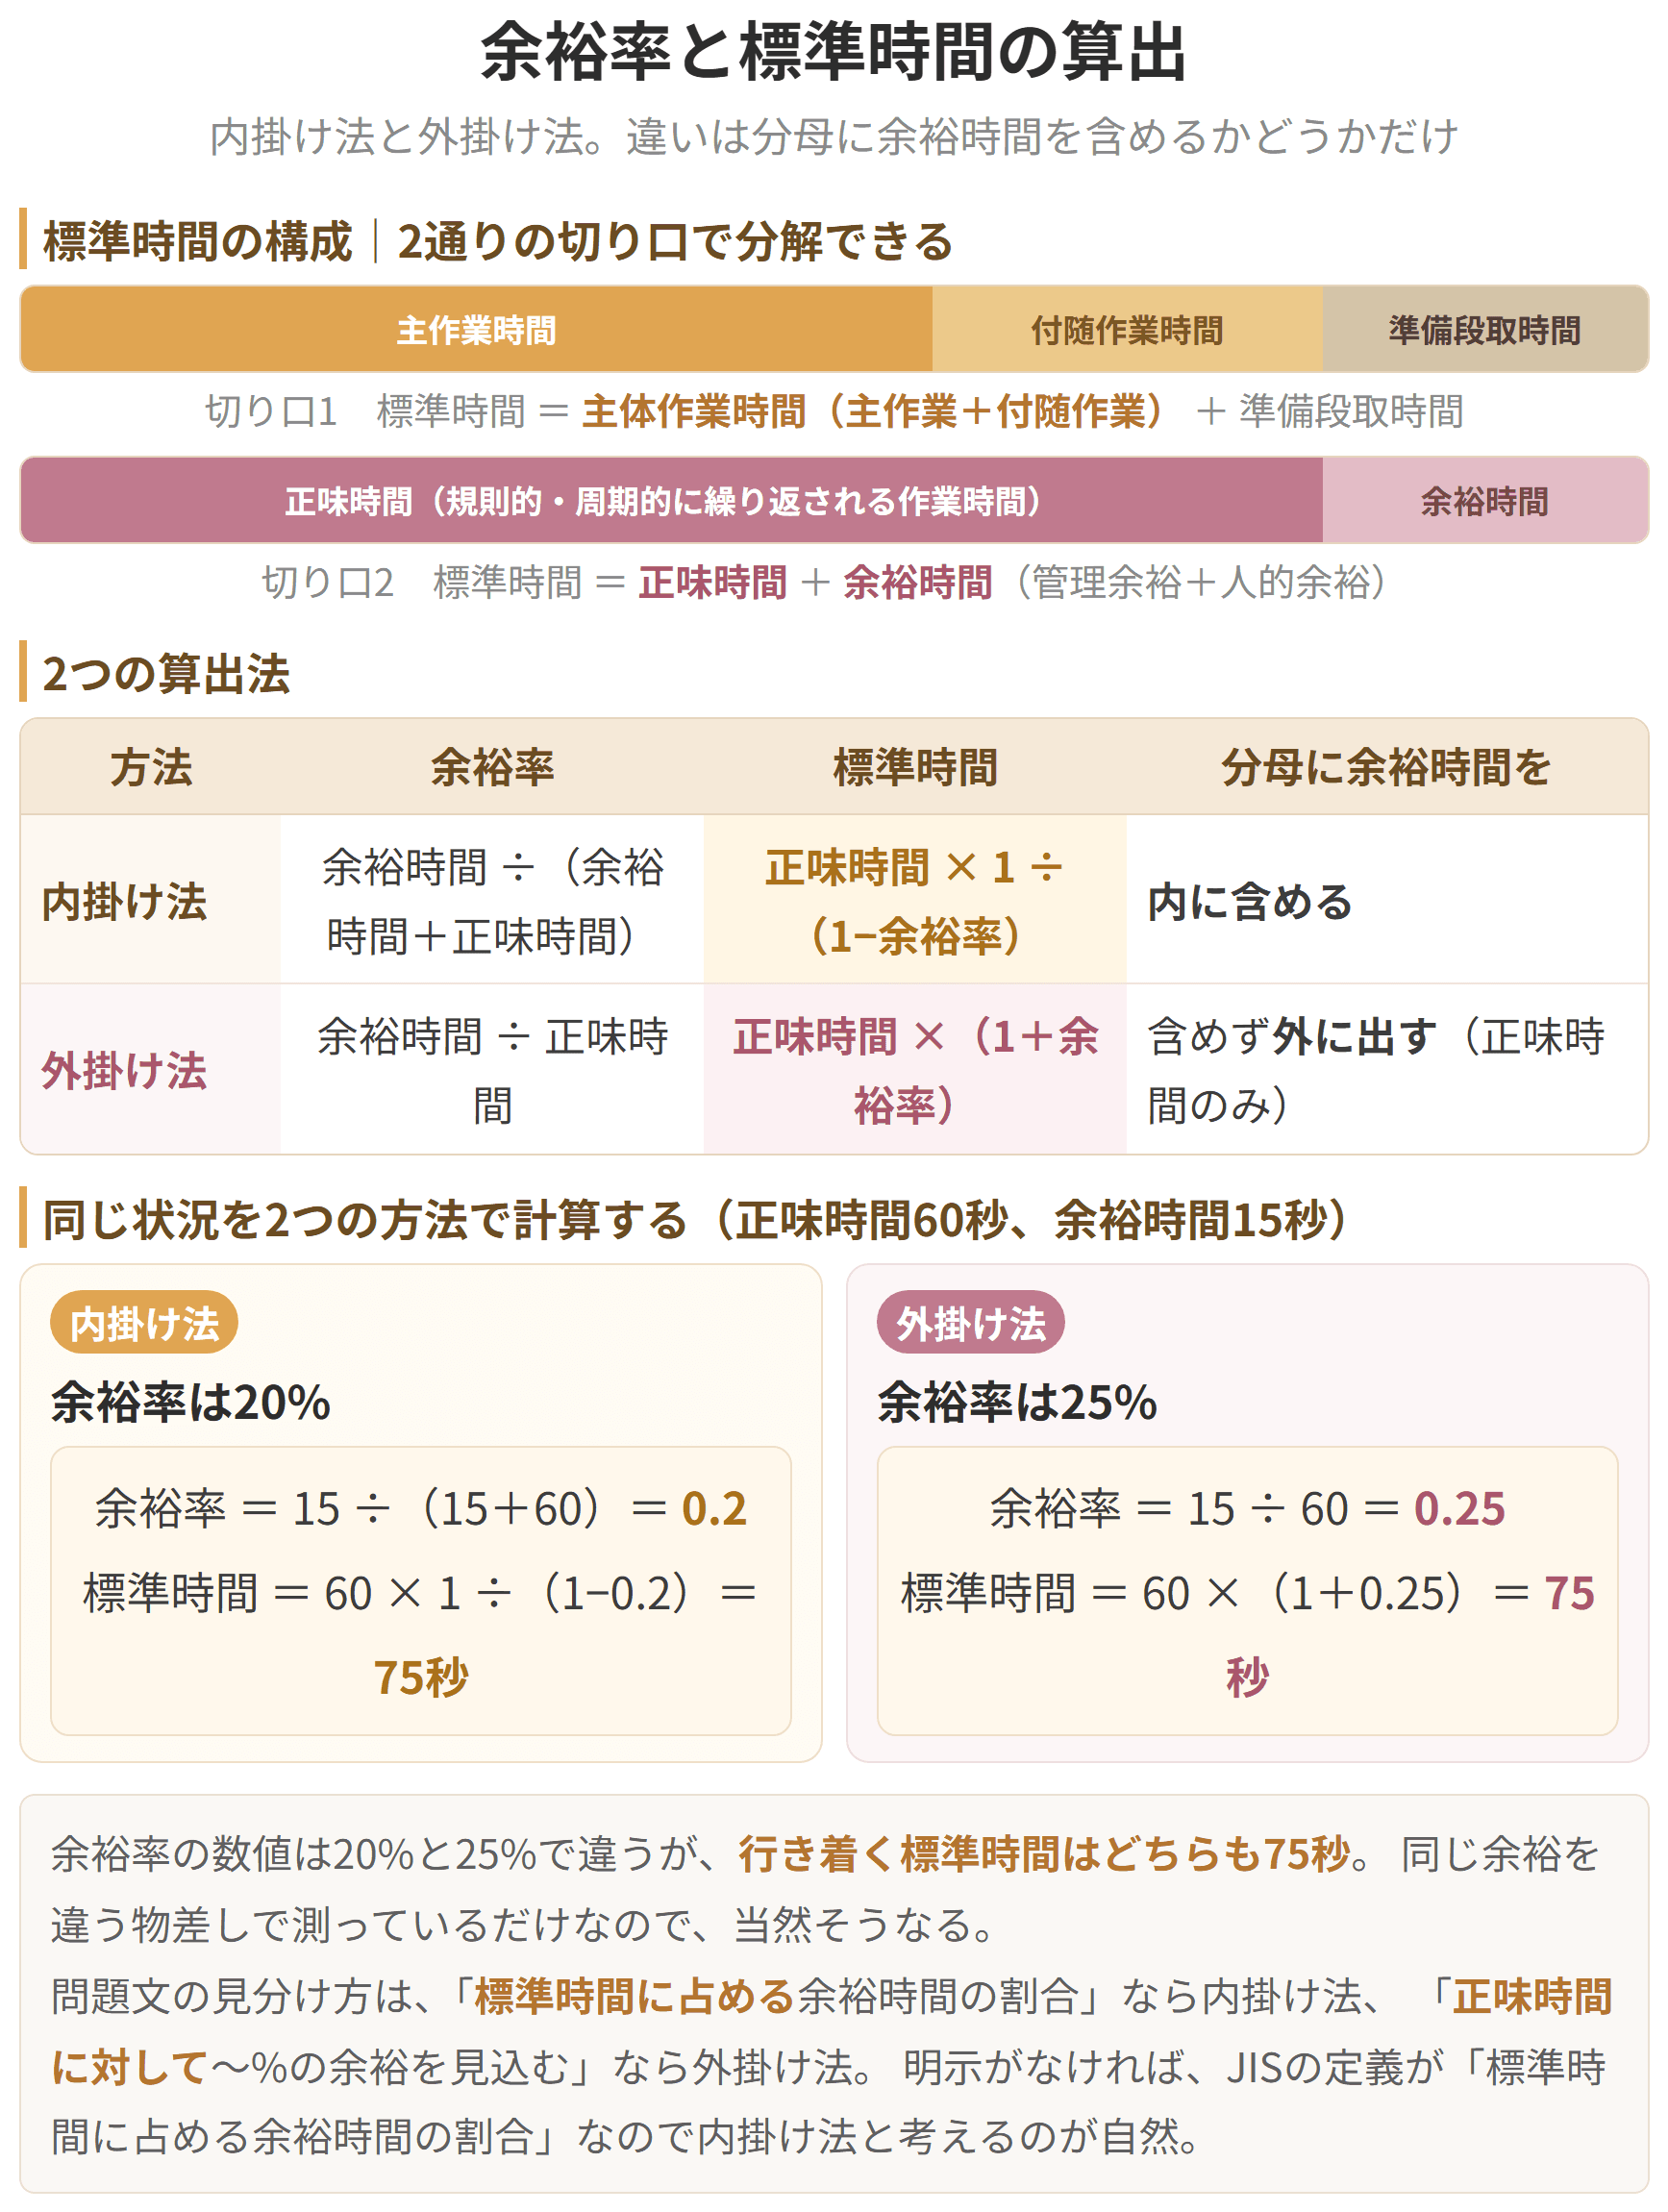
余裕率と標準時間の算出
試験のポイント
「作業時間のデータを分類・整理して、時間と変動要因との関係を数式、図、表などにまとめたものを用いて標準時間を設定する方法」(JIS Z 8141-5506)です。
同一の企業の製造工程では、仕事が異なっても共通する要素作業は多いものです。たとえば機械の始動や停止の作業にかかる時間は、つねに同一と考えられます。また加工時間についても、材料の素材や重量、厚みなどと作業時間には一定の関係を見ることができます。
そこで要素作業ごとの時間をあらかじめ一覧にしておきます。新しい仕事が来ても、必要な要素を拾って足すだけで標準時間が出せる、という段取りです。
作業時間を観測する手間は省けるのですが、標準時間資料をまとめる手間がかかります。最初に資料をつくる労力を払えば、あとは机の上で標準時間が出せる、という性質の方法です。
PTS法(Predetermined Time Standard System)は「人間の作業を、それを構成する基本動作にまで分解し、その基本動作の性質と条件とに応じて、あらかじめ決められた基本となる時間値から、その作業時間を見積もる方法」(JIS Z 8141-5205)です。
PTS法はサーブリッグ法を発展させた手法です。手を伸ばす、つかむ、運ぶ、位置を決める、放す。作業をこうした基本動作の並びに置き直したうえで、動作ごとの時間値を表から引き、足し上げたものを標準時間とします。
PTS法には次のような特徴があります。
レイティングが不要なのは、時間値があらかじめ正常なペースで定められているからです。誰かを観測するわけではないので、個人差を補正する必要がそもそもありません。ここはよく問われます。
| 手法 | 適する作業 | 精度 | レイティング修正 |
|---|---|---|---|
| ストップウォッチ法 | サイクル作業 | 良い | 必要 |
| 実績資料法 | 個別生産で繰り返しの少ない作業 | 悪い | 不要 |
| 経験見積り法 | 個別生産で繰り返しの少ない作業 | 悪い | 不要 |
| 標準時間資料法 | 仕事自体は異なるが、同じ要素作業の発生が多い作業 | 良い | 不要 |
| PTS法 | 短サイクル作業、繰り返しの多い作業 | 良い | 不要 |
レイティング修正が必要なのはストップウォッチ法だけです。実際に人を観測して時間を測るのがこの方法だけだからです。
なお、繰り返し作業(サイクル作業)とは、類似製品を継続的に生産するために同じ作業を繰り返し行うことを指します。
具体例
PTS法の考え方を、身近な場面で追ってみましょう。「机の上の書類を取り上げて隣の提出トレイへ移す」という動きは、次のように分解できます。
1. 書類に手を伸ばす
2. 書類をつかむ
3. トレイまで運ぶ
4. 書類を離す
これらの動作に対して距離や難易度などの条件を加味した時間値をあてはめ、合計すれば標準時間が得られます。「手を伸ばす」なら距離が30cmか60cmかで時間値が変わり、「つかむ」なら対象物が大きいか小さいかで変わる、という具合です。
ストップウォッチで「手を伸ばす 0.4秒」と測るのは現実的ではありません。だからこそ、あらかじめ決められた時間値を使うPTS法が用意されているのです。
| 場面 | 選ぶ手法 | 理由 |
|---|---|---|
| 同じ製品を毎日大量に組み立てている | ストップウォッチ法/PTS法 | 繰り返しがあるので観測も時間値の合成もできる |
| 1台限りの特注機械をつくる | 実績資料法/経験見積り法 | 繰り返しがなく観測できないため、過去の類似実績や経験に頼る |
| 製品は違うが、使う機械と要素作業は共通 | 標準時間資料法 | 要素作業ごとの資料を組み合わせれば算出できる |
| 数秒で終わる細かい手作業 | PTS法 | ストップウォッチでは測れない粒度 |
「繰り返しがあるか」「要素作業が共通しているか」の2つを問えば、たいていの場合は手法が決まります。
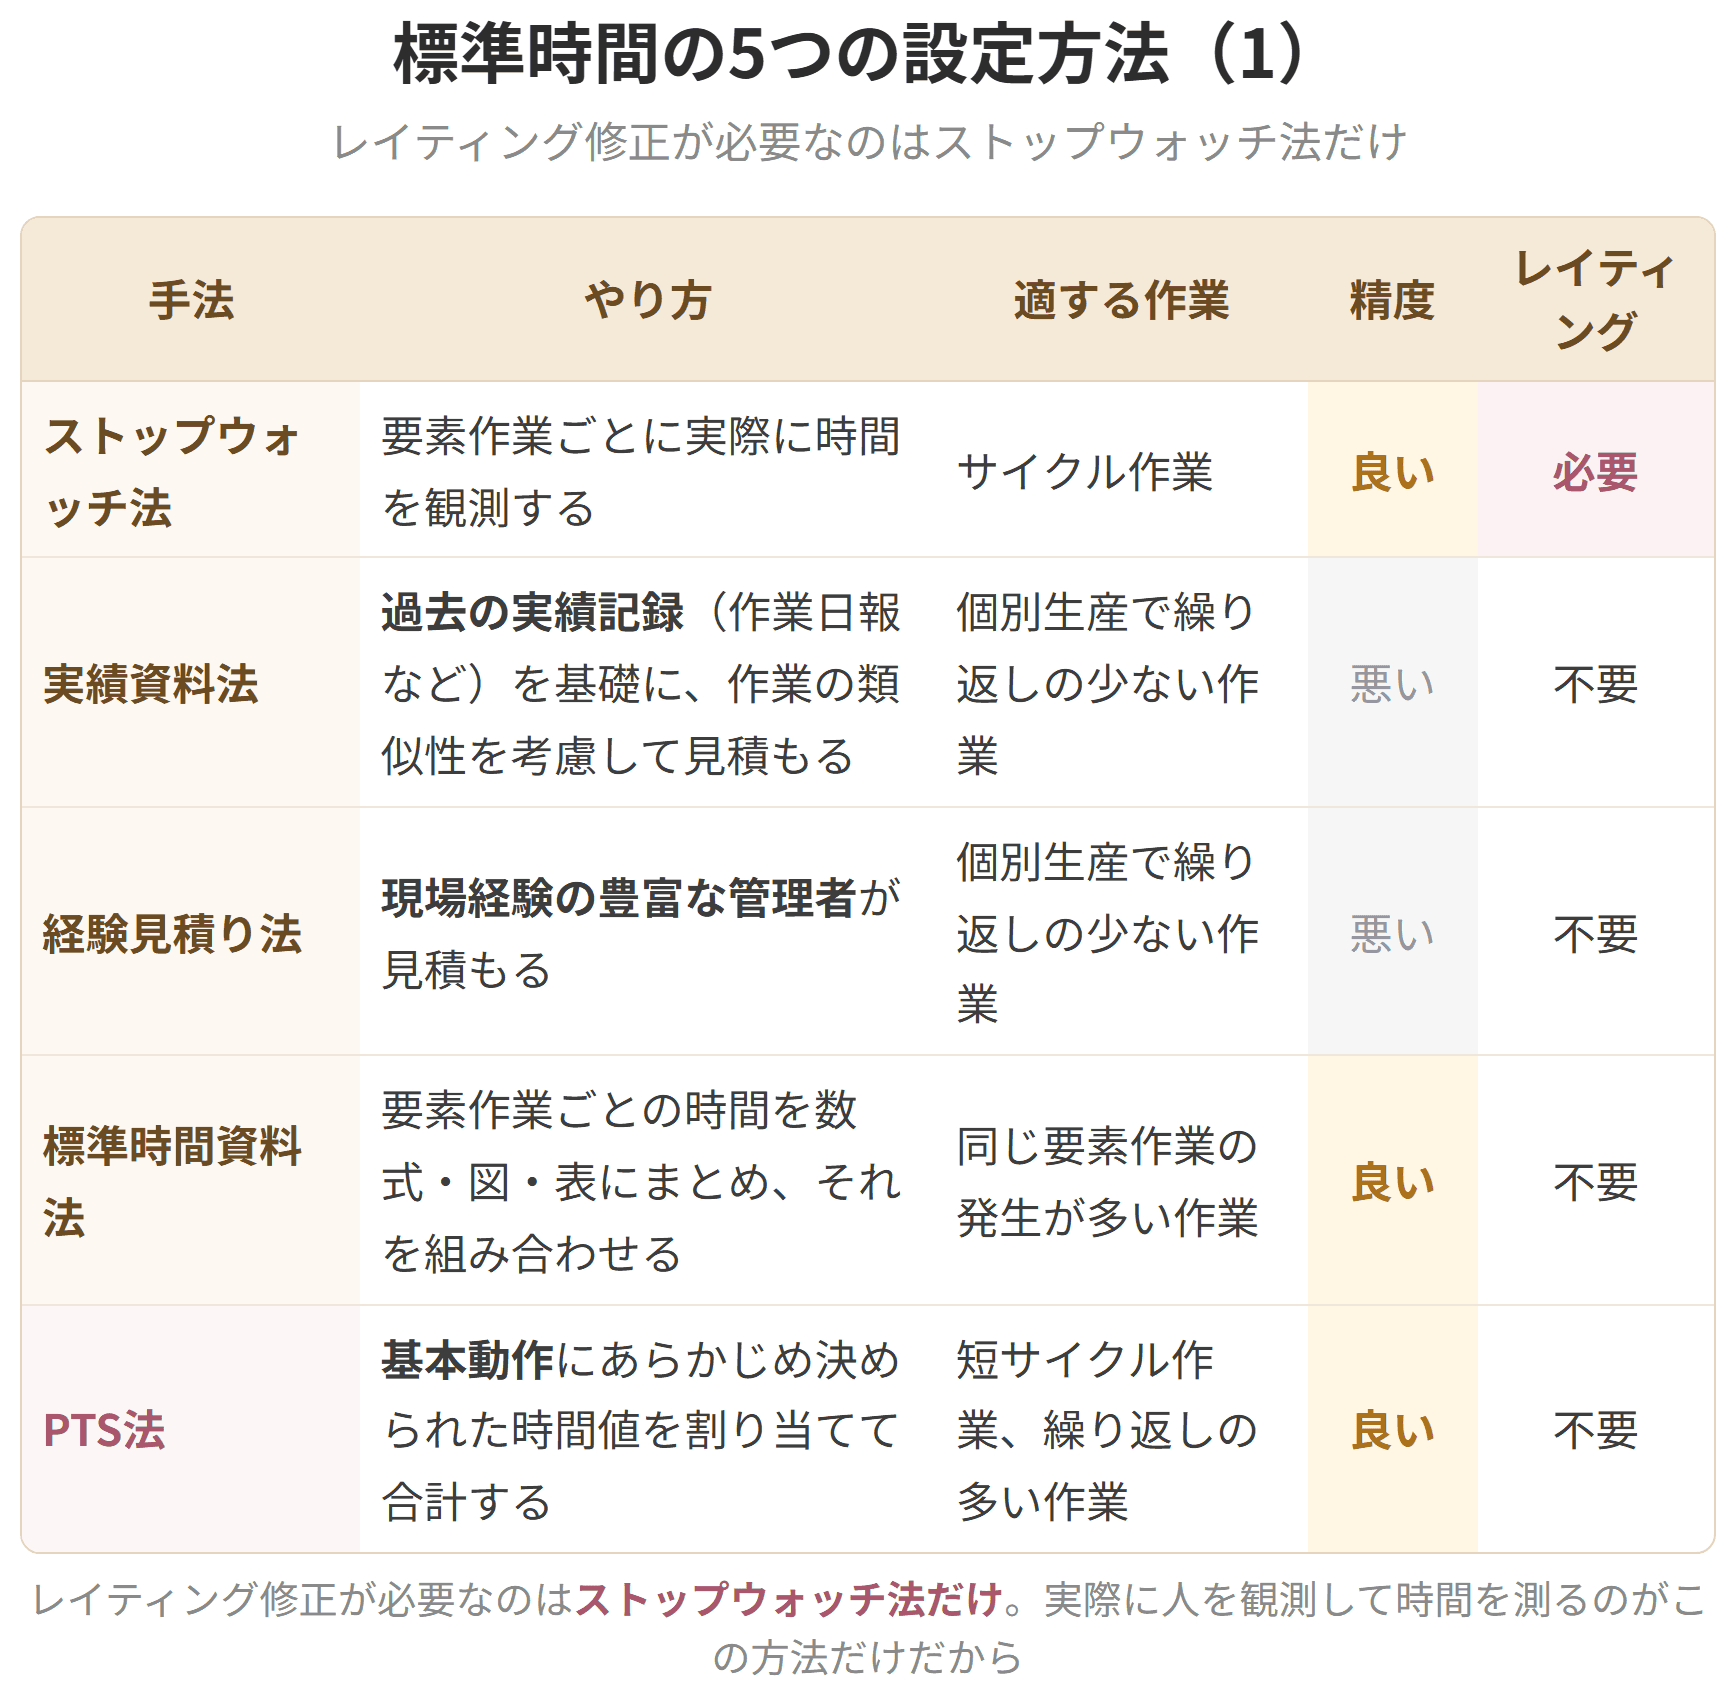
その他の標準時間の設定方法とPTS法(1)
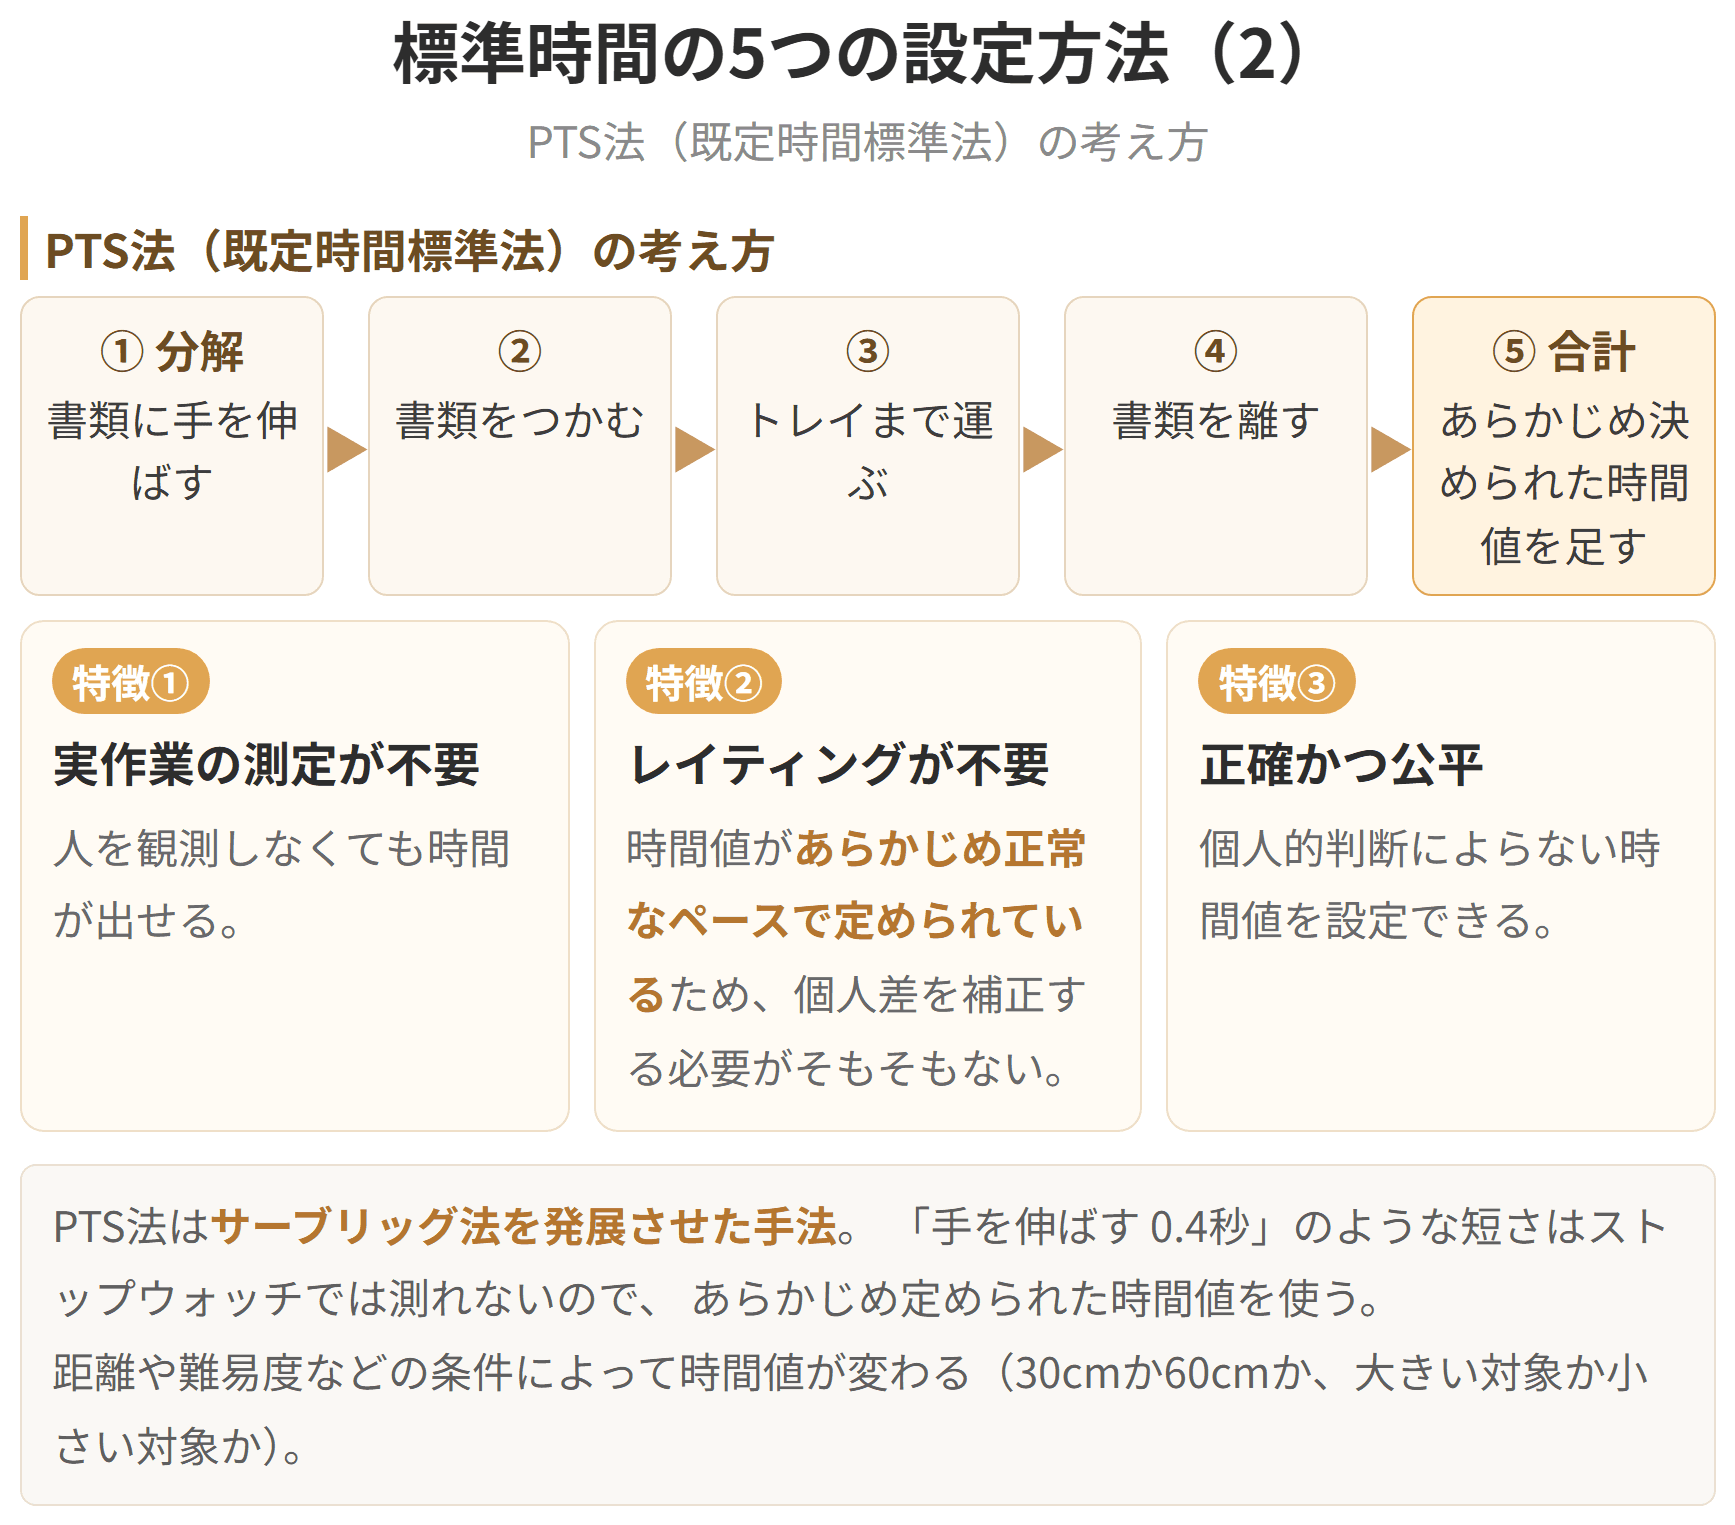
その他の標準時間の設定方法とPTS法(2)
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
