第4章 設備の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見る設備保全は、生産設備を常に良好な状態に保ち、故障や不良を未然に防ぐための活動全般を指します。保全の方式には予防保全・事後保全・改良保全・保全予防があり、設備のライフサイクルに応じて使い分けることが重要です。また、設備の故障パターンを表すバスタブ曲線は試験でも頻出のテーマです。


簡単にいうと
簡単にいうと、「故障」とは設備が本来の機能を果たせなくなることです。故障の大小(ドカ停/チョコ停)や、保全を誰が担当するか(集中保全/部門保全)について整理します。
保全 とは、機械や装置を いつでも良い状態に保つため に行う一連の活動です。点検、調整、修理、部品の交換などを 計画的あるいは定期的に 実施することで、設備が本来持っている性能を保ち続けます。
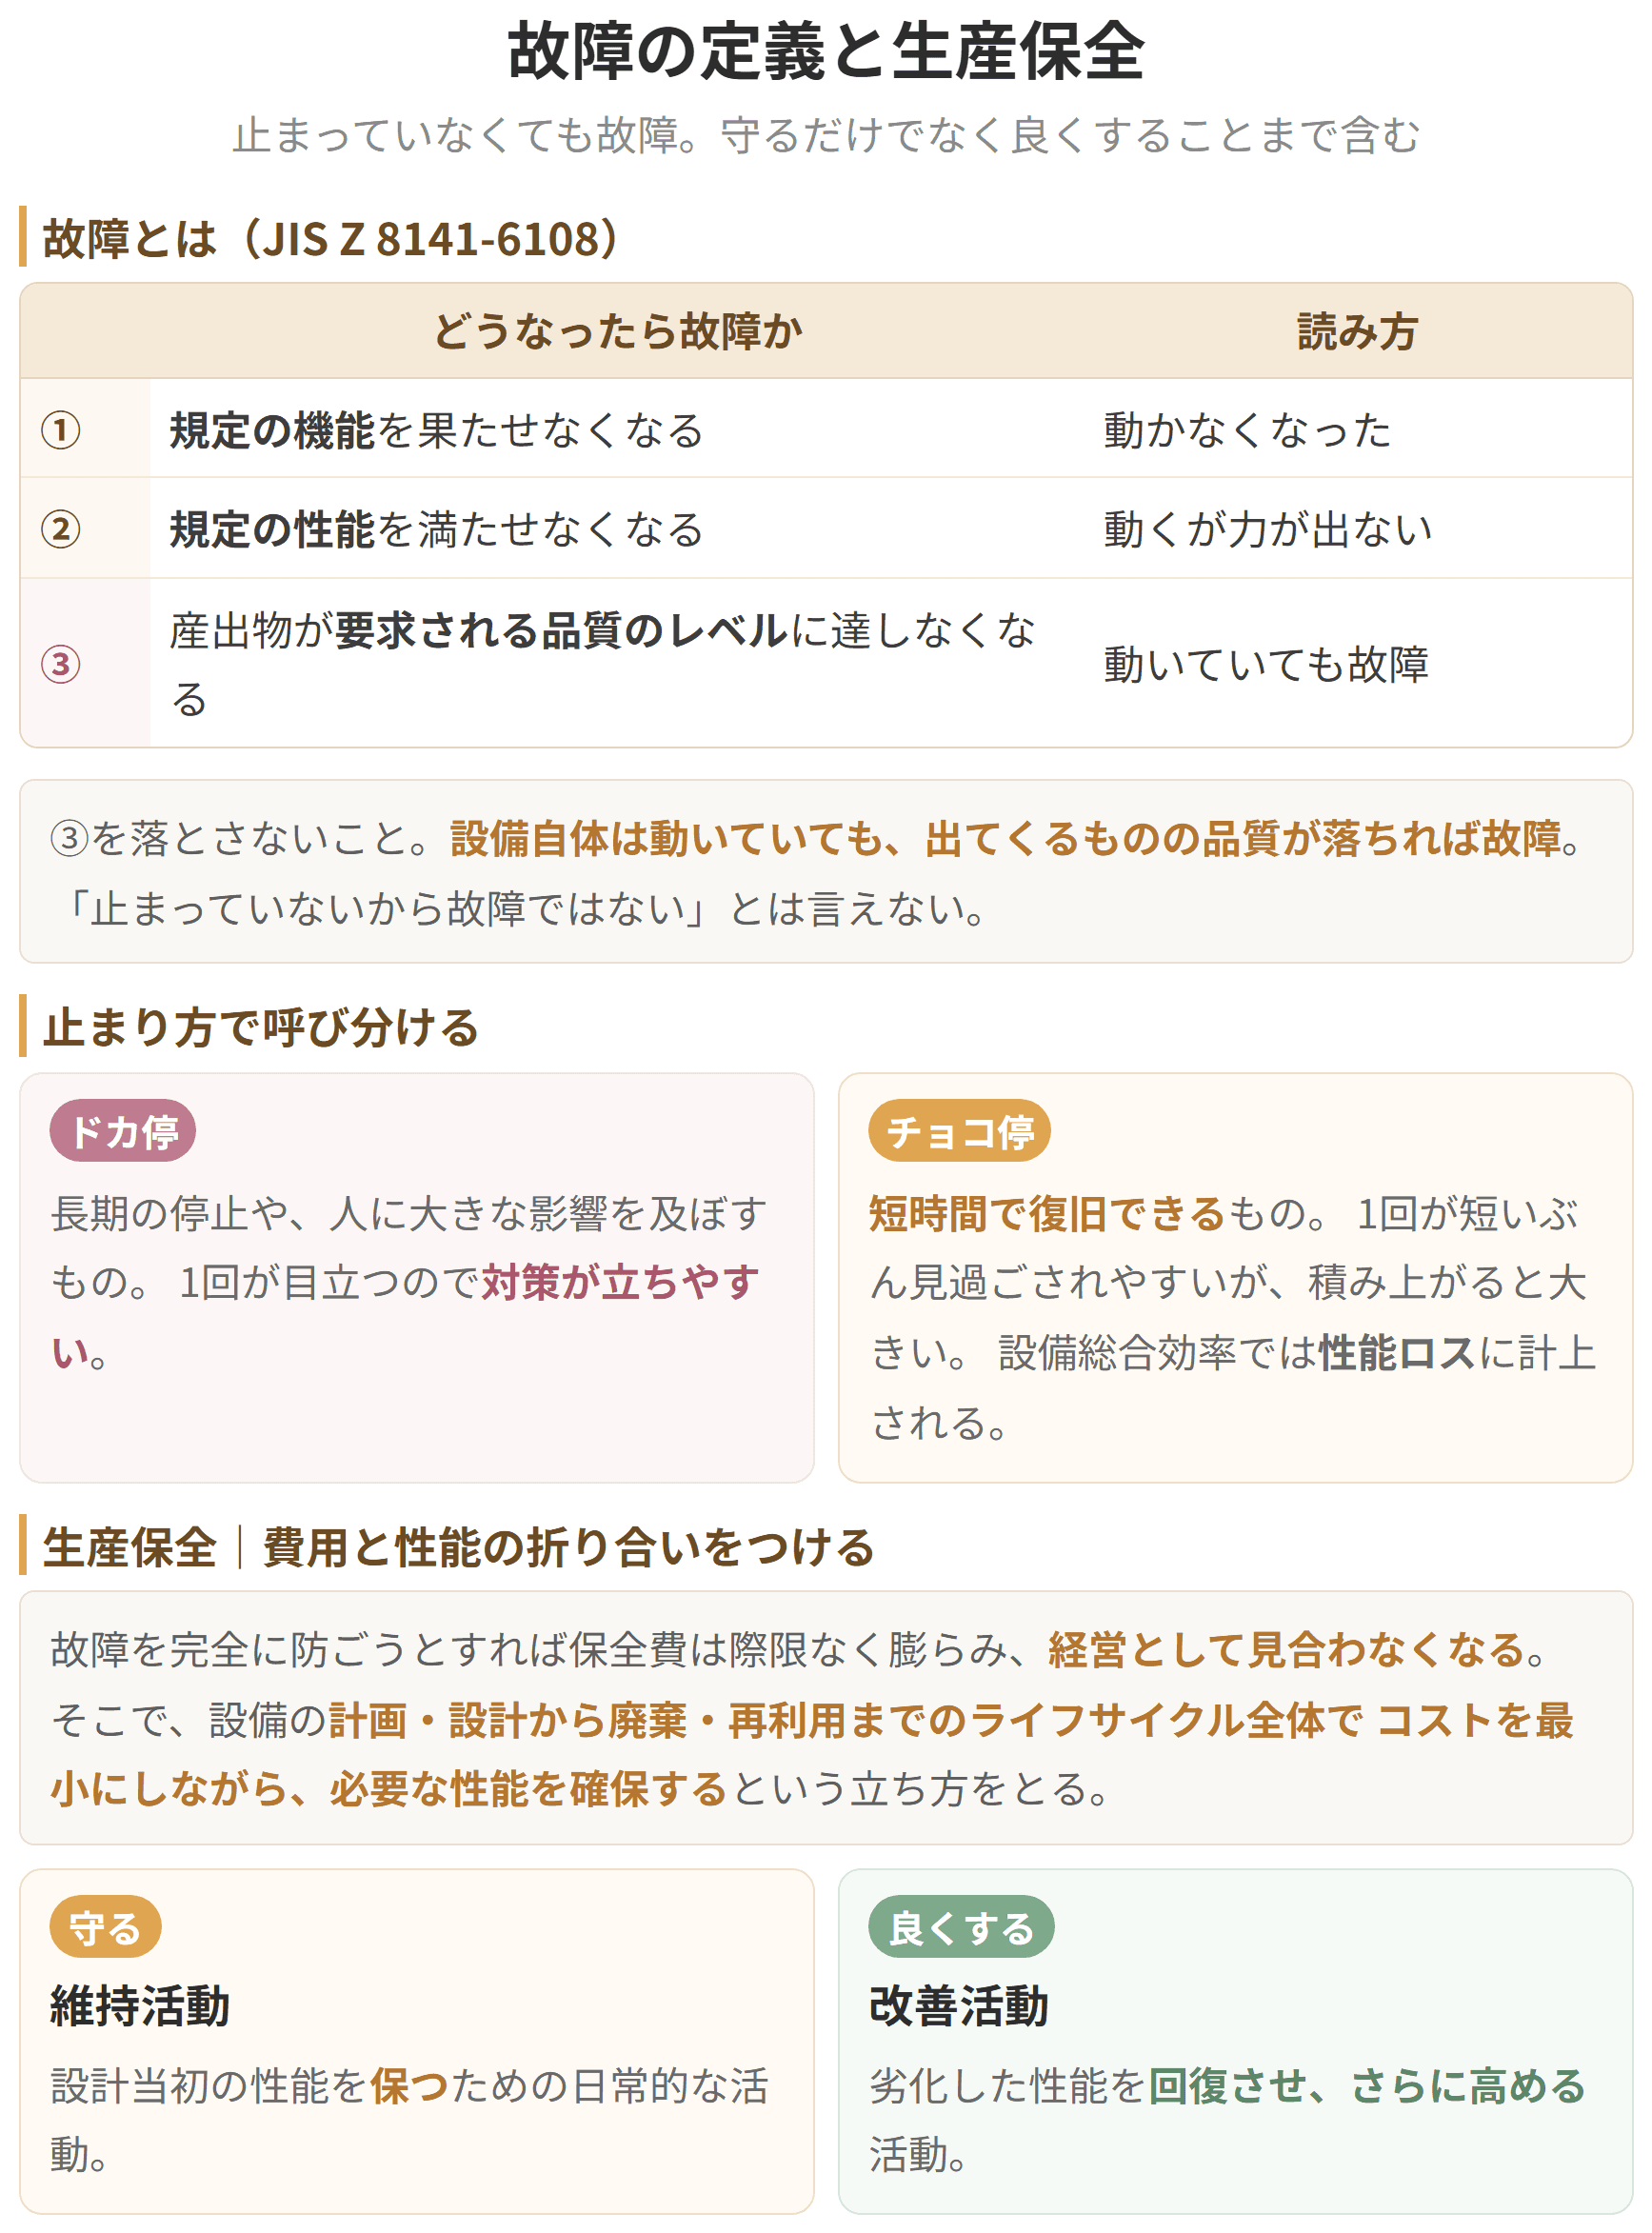
JISでは、故障を 設備が次のいずれかの状態になる変化 として定義しています(JIS Z 8141-6108)。
| 状態 | |
|---|---|
| ① | 規定の機能を果たせなくなる |
| ② | 規定の性能を満たせなくなる |
| ③ | 設備による産出物が、要求される品質のレベルに達しなくなる |
③に注目してください。設備自体は動いていても、出てくるものの品質が落ちれば故障 と見なされます。「止まっていないから故障ではない」とは言えません。
止まる時間の長さによって、現場では呼び名が変わります。
| 呼び名 | どういう止まり方か |
|---|---|
| ドカ停 | 長期の停止や、人に大きな影響を及ぼすもの |
| チョコ停 | 短時間で復旧できる もの |
チョコ停は1回あたりが短いので見過ごされがちですが、積み上がると大きなロスになります。前の節で見た設備総合効率では、性能ロス として計上される部分です。
故障を完全に防ごうとすれば、保全にかける費用は際限なく膨らみます。経営として見合わなくなる のです。
そこで導入されたのが 生産保全 です。これは、設備の 計画・設計から廃棄・再利用までのライフサイクル全体でコストを最小にしながら、必要な性能を確保する という考え方に立ちます。
含まれるのは2種類の活動です。
| 中身 | |
|---|---|
| 維持活動 | 設計当初の性能を保つための日常的な活動 |
| 改善活動 | 劣化した性能を回復させ、さらに高める活動 |
守るだけでなく、良くすることまで含む のが生産保全の射程です。次のテーマで、この2つがさらにどう枝分かれするかを見ていきます。
具体例
食品工場で包装機が月に50回のチョコ停を起こしていました。1回あたり3分と短いものの、月間で150分(2.5時間)のロスが発生。チョコ停の原因を分析したところ、給油不足による強制劣化が原因でした。自主保全で清掃・給油の基準を設けたことでチョコ停が月5回に激減しました。
故障の定義と生産保全

試験のポイント

簡単にいうと
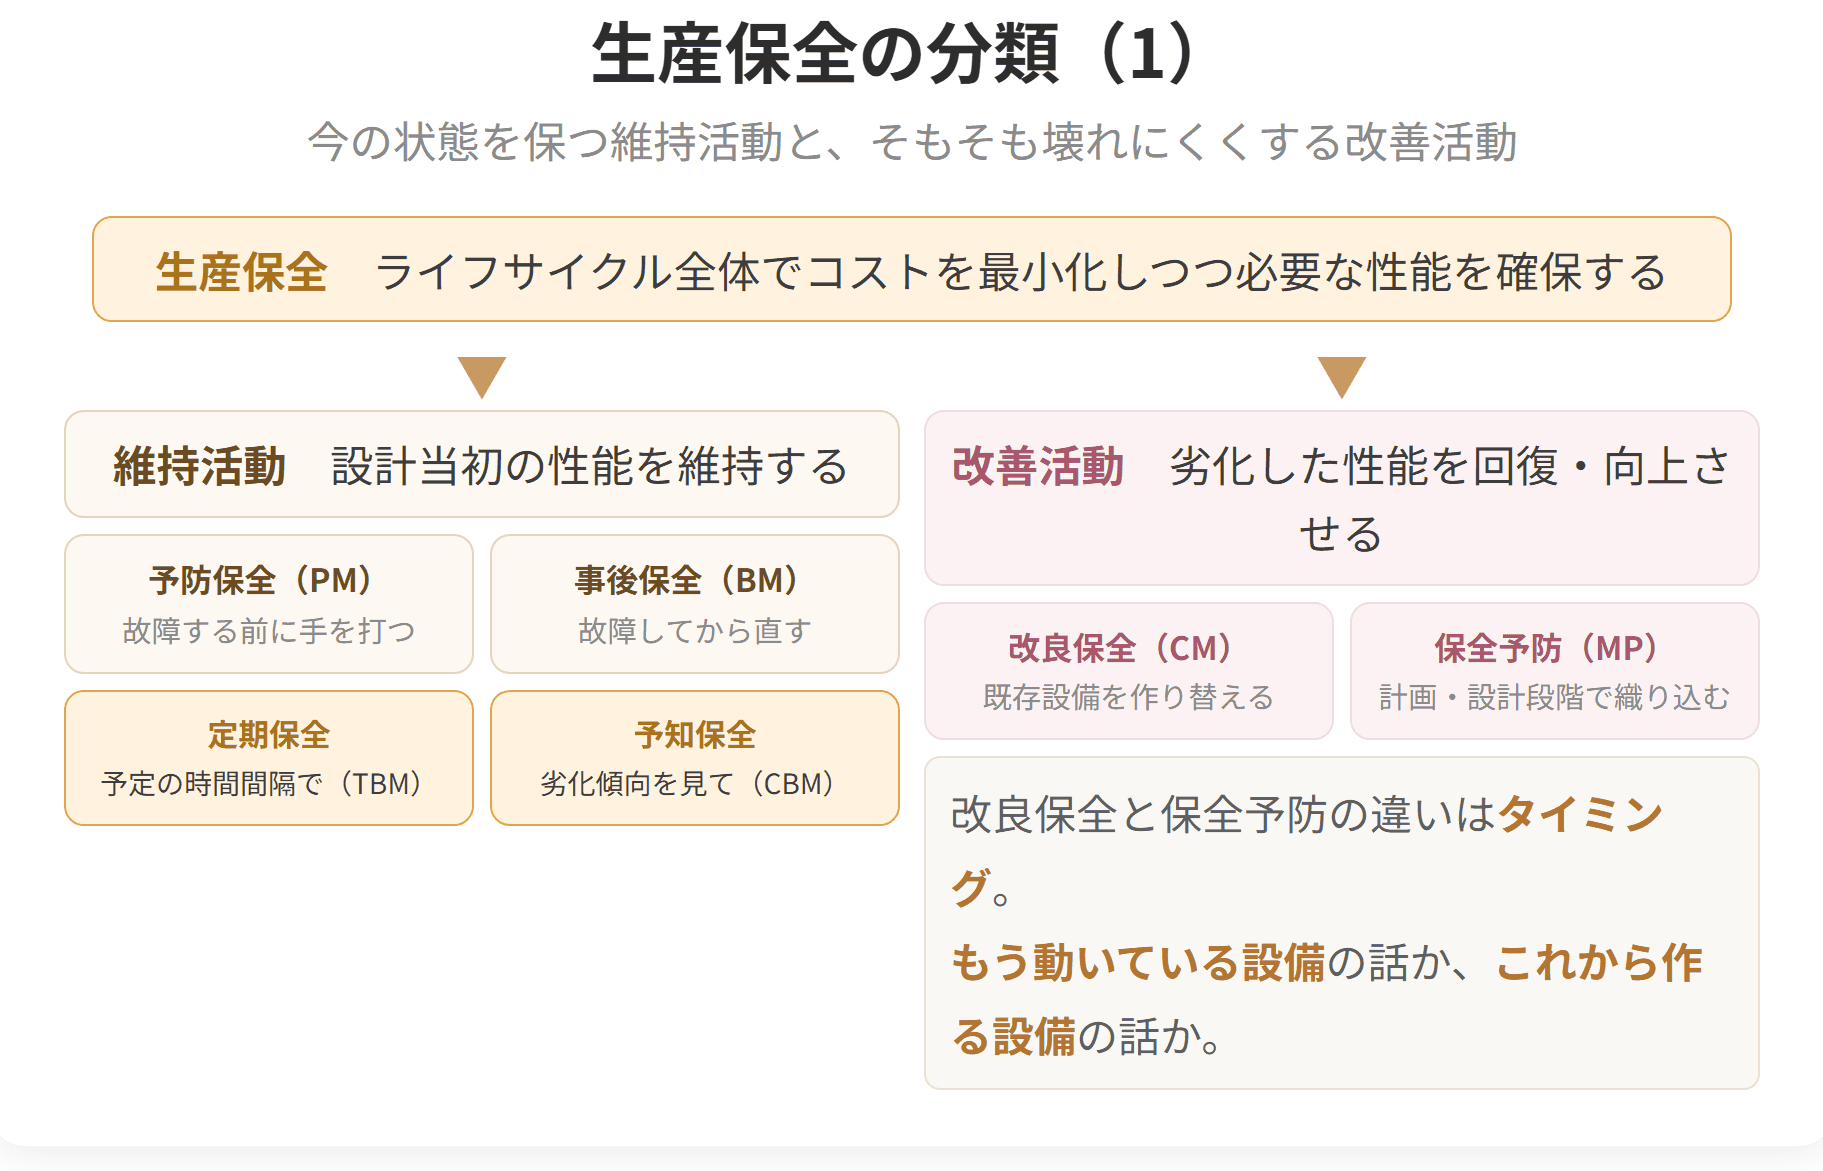
保全には「今の状態を保つ」ものと「そもそも壊れにくくする」ものがあります。前者が維持活動、後者が改善活動。この2本立てを頭に置くと、6つの用語がきれいに収まります。
故障を完全に防ごうとすると保全コストが膨らむため、経営的に見合わない場合があります。そこで導入されたのが生産保全です。
生産保全は、設備の計画・設計から廃棄・再利用までのライフサイクル全体でコストを最小化しつつ、必要な性能を確保する保全の考え方です。生産保全には、設計当初の性能を維持するための日常的な維持活動と、劣化した性能を回復・向上させる改善活動が含まれます。
| 大分類 | 保全方式 | 位置づけ |
|---|---|---|
簡単にいうと
簡単にいうと、バスタブ曲線は「設備は使い始めと寿命末期に壊れやすく、中間期は安定している」というパターンをバスタブ(浴槽)の形で表したグラフです。
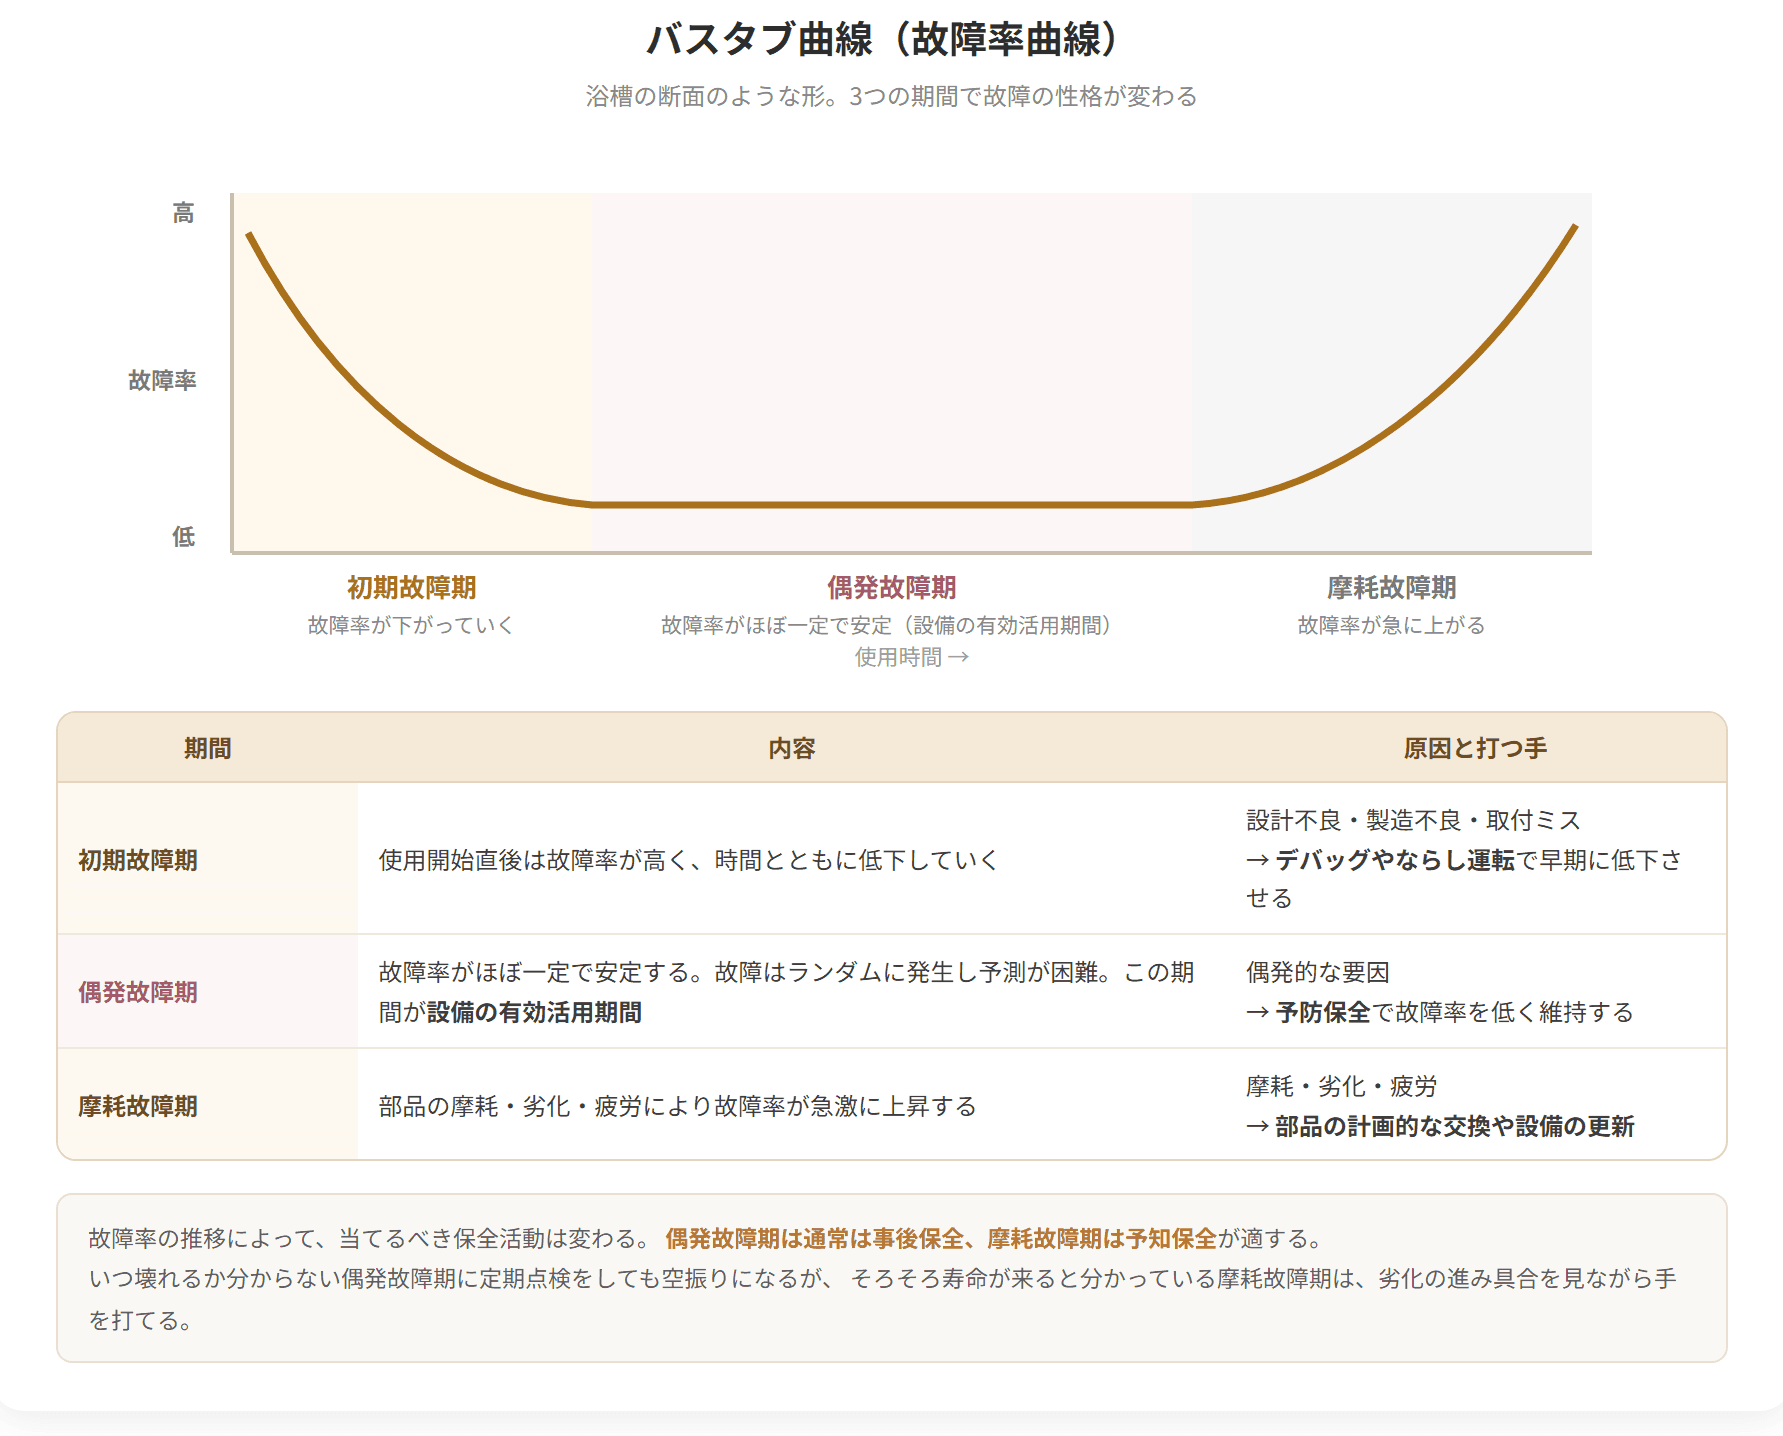
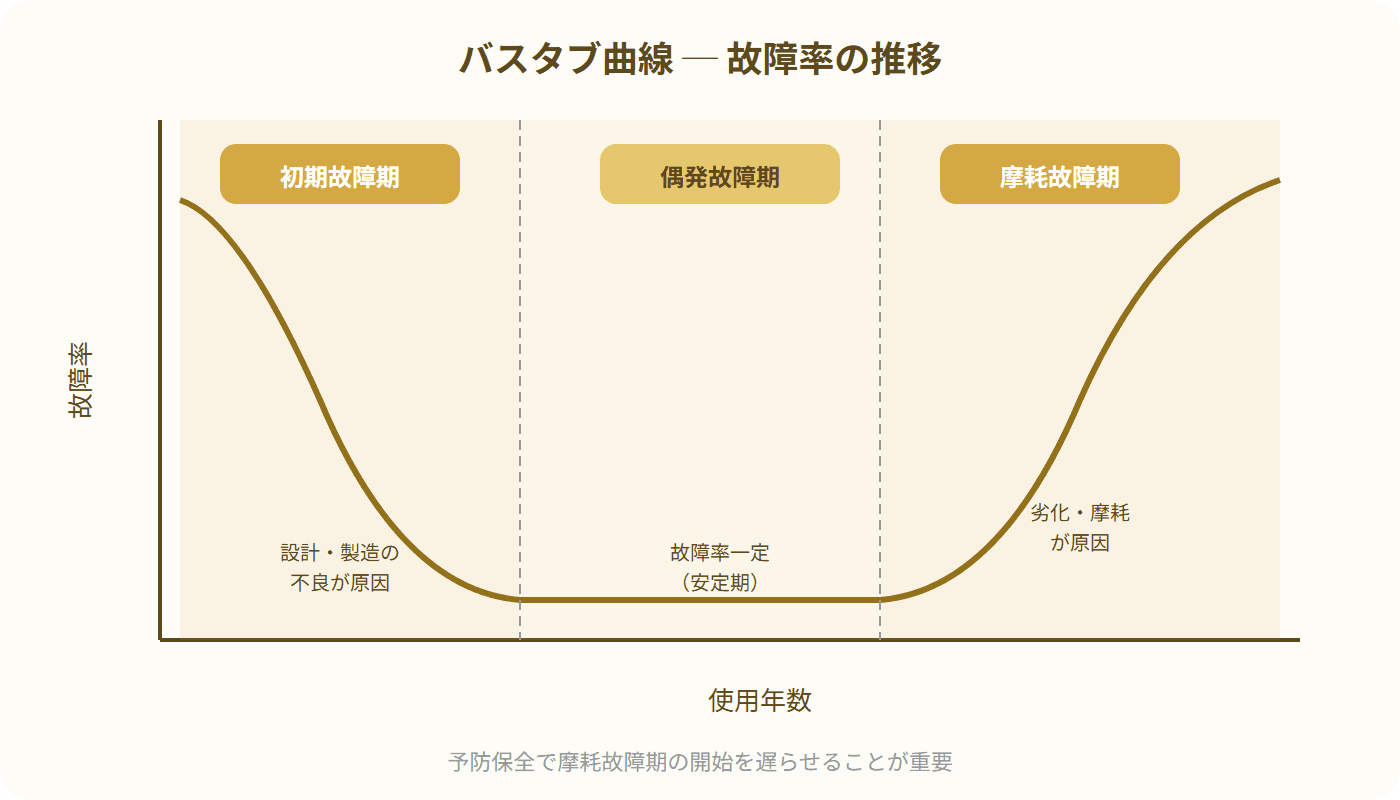
設備の故障率を時間の経過に沿って描くと、浴槽を横から見たような形 になります。これを バスタブ曲線(故障率曲線) といいます。
3つの期間に分かれ、それぞれ故障の起き方も、打つべき手も違います。
| 期間 | 故障率の動き | 原因 | 打つ手 |
|---|---|---|---|
| 初期故障期 |
簡単にいうと
簡単にいうと、TPMは「保全担当者だけでなく、オペレーターを含む全員で設備を守りましょう」という活動です。自主保全がその柱になります。
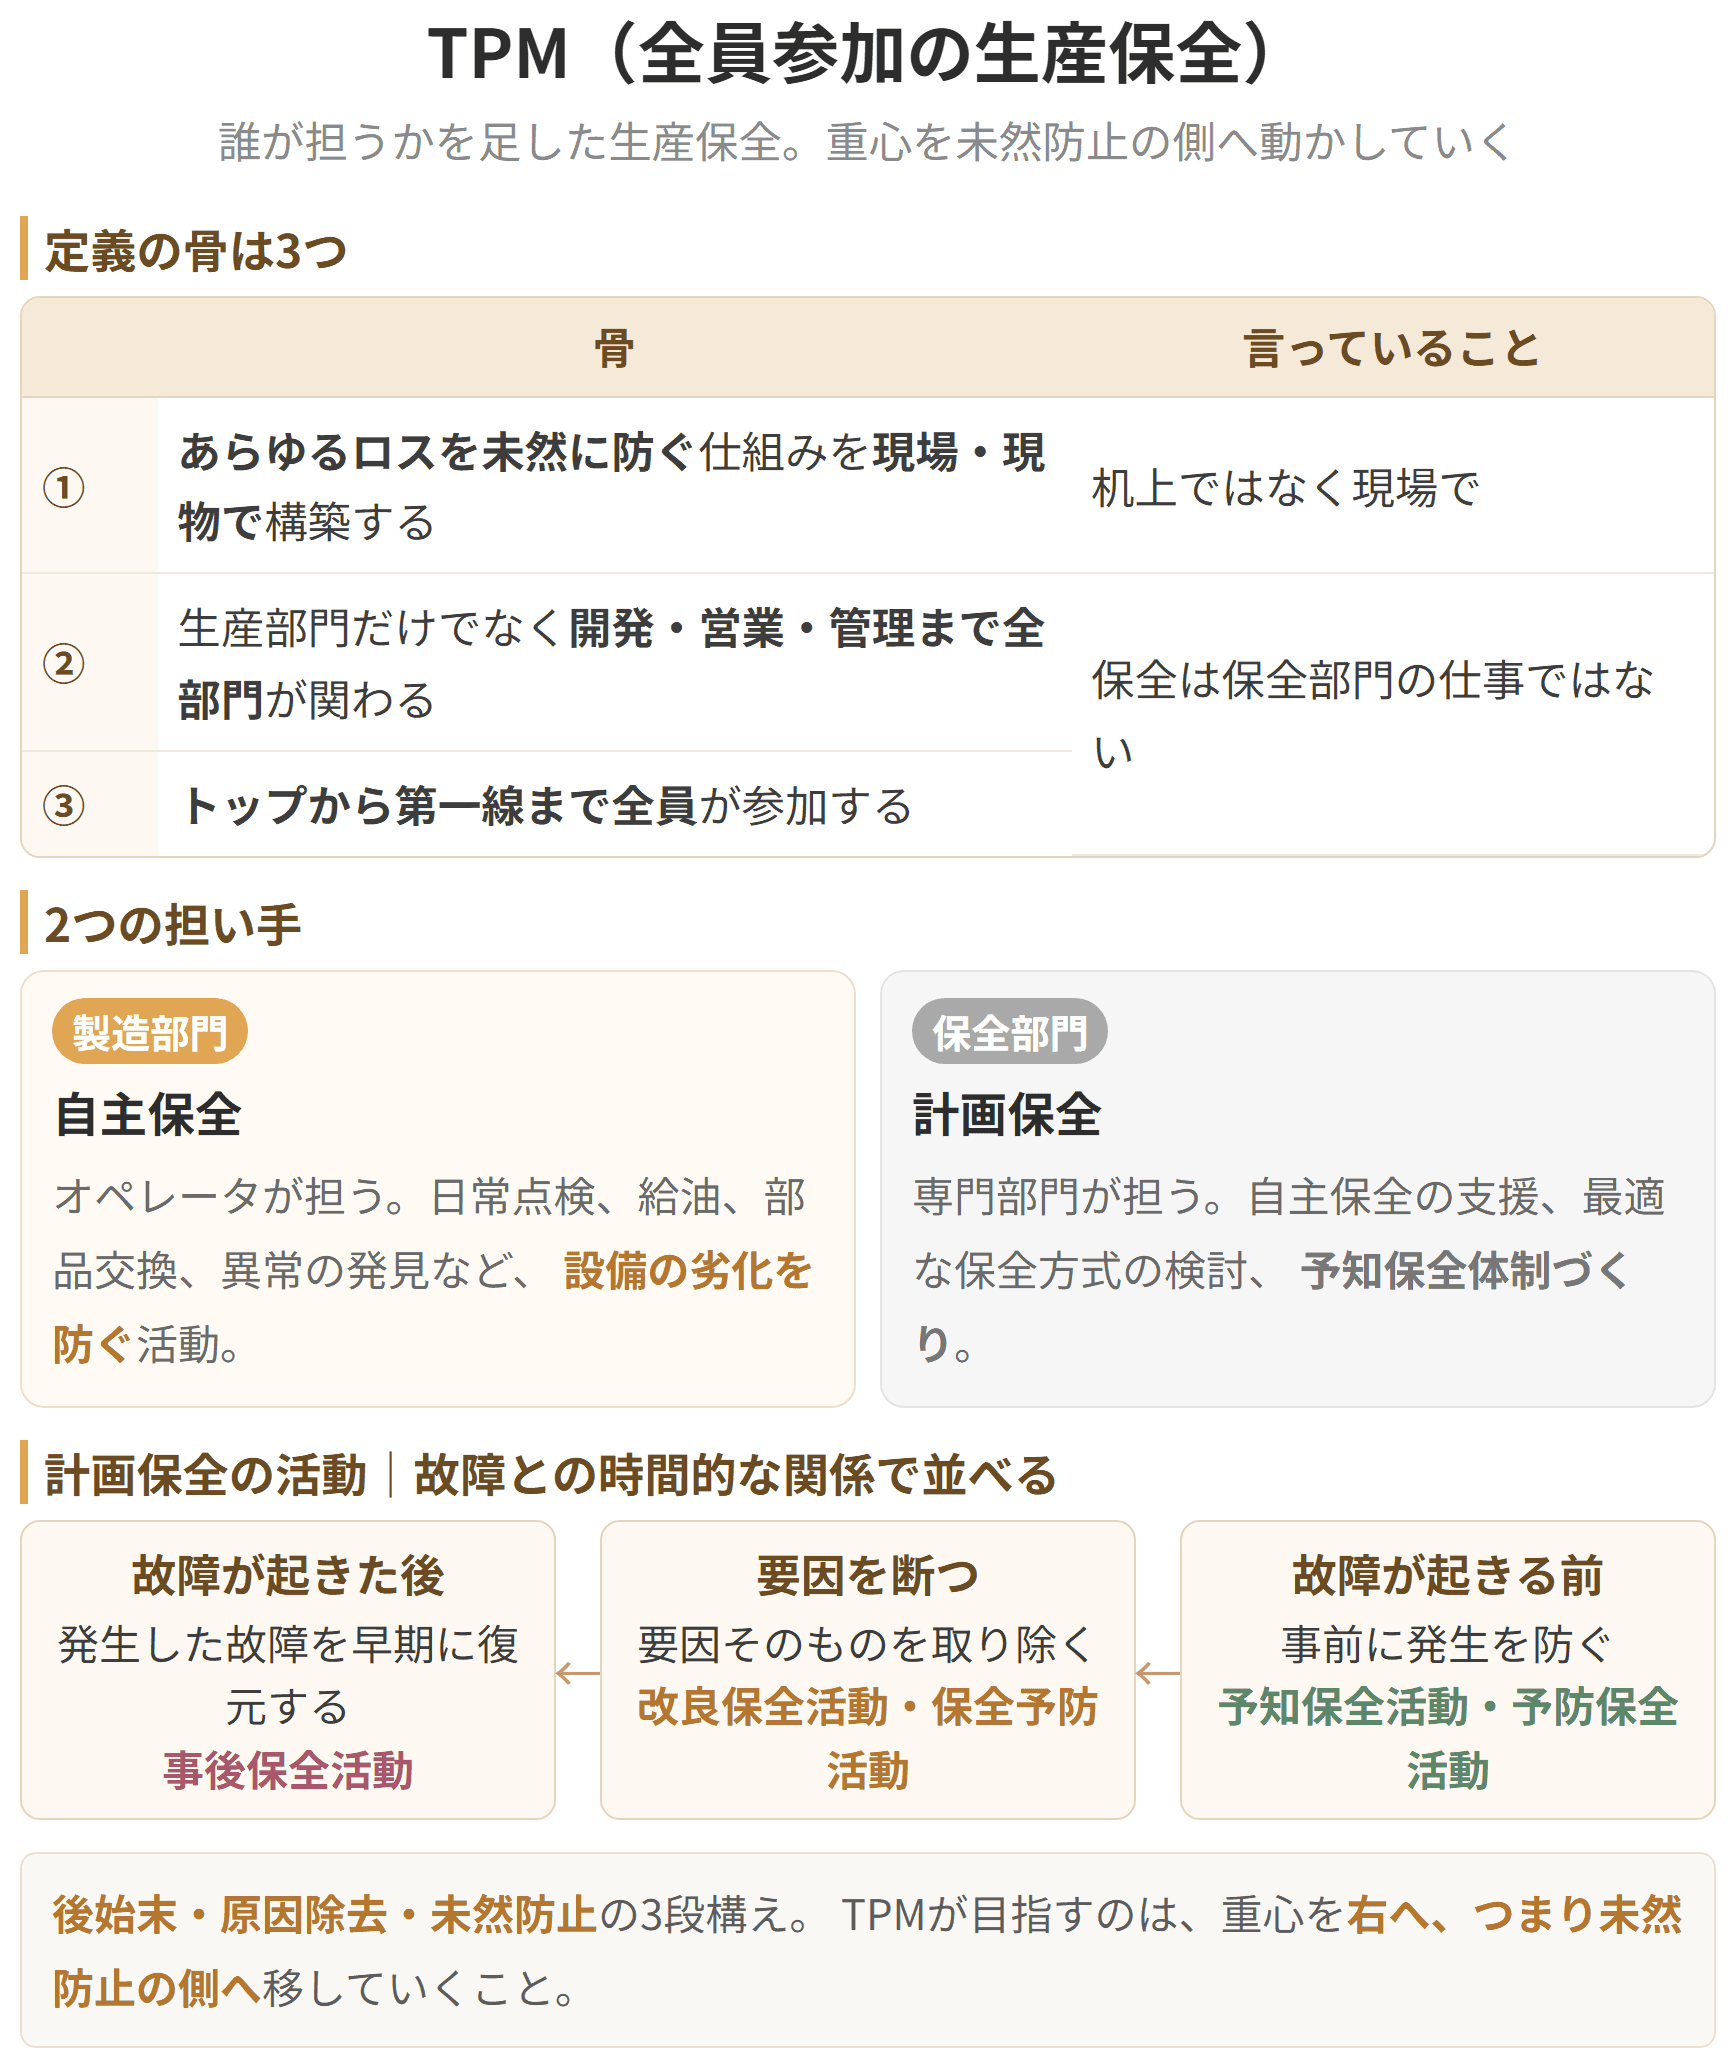
TPM(Total Productive Maintenance) は 全員参加の生産保全 のことです。
生産保全が「設備のライフサイクル全体でコストを最小にする」考え方だったのに対し、TPMはそこへ 誰が担うか という視点を加えます。
TPMは、次のように定義されています。
生産システムのライフサイクル全体を対象とした「災害ゼロ・不良ゼロ・故障ゼロ」など、あらゆるロスを未然に防止する仕組みを現場・現物で構築し、生産部門をはじめ、開発・営業・管理などのあらゆる部門にわたって、トップから第一線の従業員に至るまで全員が参加し、重複小集団活動によってロス・ゼロを達成すること。
長い定義ですが、骨は3つです。
簡単にいうと
簡単にいうと、自主保全は「自分の設備は自分で守る」という考え方で、製造オペレータが段階的に保全技能を身につけていく7つのステップです。
自主保全 は、TPMの中核をなす活動です。製造部門のオペレータ自身が、設備の日常的な維持管理を担います。
自主保全の土台にあるのが、清掃・給油・増締め の3つです。これらは 設備維持の基本条件 と呼ばれます。
地味ですが、ここを守るだけで故障の多くは防げます。そして この基本条件をやりやすく、守りやすく整えること が、改善の第一歩になります。
なぜ基本条件が効くのか。それは 劣化に2種類ある からです。

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
| 予防保全(→定期保全/予知保全) |
| 故障する前に手を打つ |
| 維持活動 | 事後保全 | 故障してから直す |
| 改善活動 | 改良保全 | 故障しにくい設備に改造する |
| 改善活動 | 保全予防 | 故障しにくい設備を設計する |
「アイテムの劣化の影響を緩和し、かつ、故障の発生確率を低減するために行う保全」(JIS Z 8141-6205)です。設備の故障を未然に防止するために、前もって実行する保全をいいます。予防保全はさらに定期保全と予知保全に分かれ、この2つは互いに対語の関係にあります。
1)定期保全
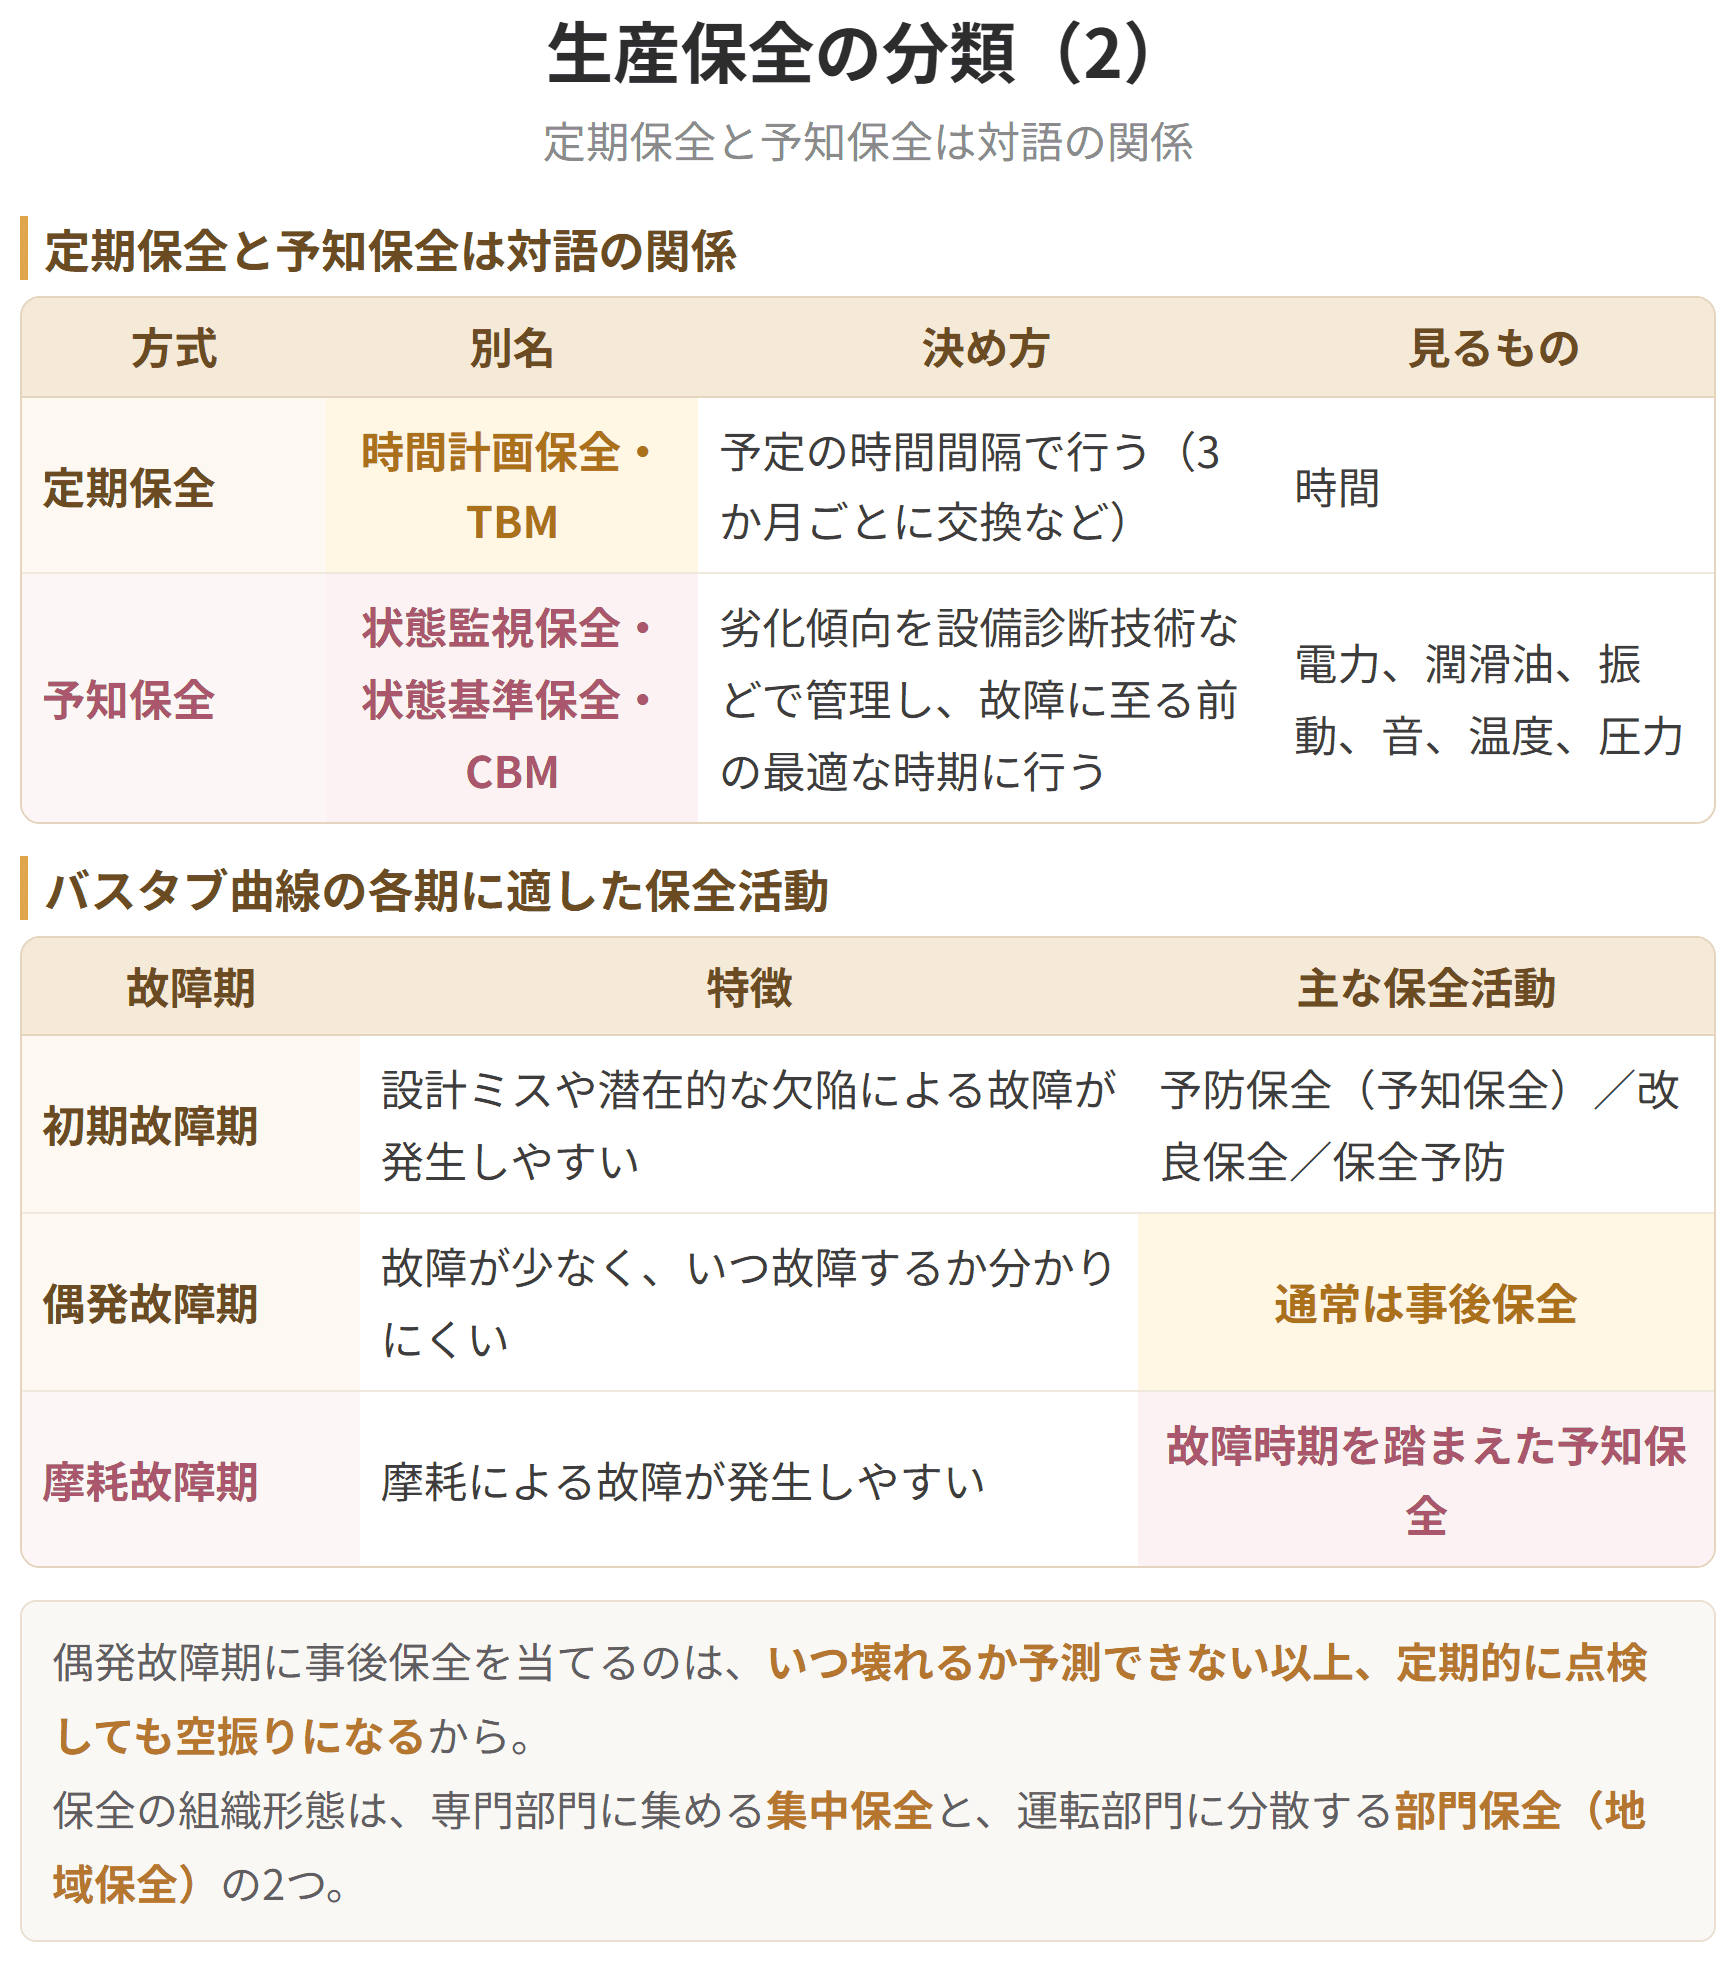
「予定の時間間隔で行う予防保全」(JIS Z 8141-6208)です。予知保全の対語であり、時間計画保全ともいいます。「3か月ごとにベルトを交換する」というように、時間を基準に決めます。TBM(Time Based Maintenance:時間基準保全)という言い方もされます。
2)予知保全
「設備の劣化傾向を設備診断技術などによって管理し、故障に至る前の最適な時期に最善の対策を行う予防保全の方法」(JIS Z 8141-6209)です。定期保全の対語であり、状態監視保全または状態基準保全ともいいます。CBM(Condition Based Maintenance)という言い方もされます。
設備診断では、電力、潤滑油、振動、音、温度、圧力などを調べます。「まだ使えるのに交換してしまう」「壊れるまで気づかない」という定期保全と事後保全の両方の弱点を埋める考え方です。
「フォールト検出後、アイテムを要求どおりの実行状態に修復させるために行う保全」(JIS Z 8141-6204)です。一般に、設備が故障してから行う保全をいいます。
壊れてから直すというと手抜きのようですが、そうではありません。故障しても生産への影響が小さい設備であれば、点検に手間をかけるより壊れてから直すほうが、トータルのコストは安く済みます。どの設備にどの方式を当てるかを選ぶこと自体が、生産保全の考え方です。
「故障が起りにくい設備への改善、又は性能向上を目的とした保全活動」(JIS Z 8141-6206)です。設備の構成要素・部品の材質や使用の改善、構造の設計変更などが含まれます。
具体的な効果としては、稼働条件の改善によるサイクルタイムの短縮、生産効率の向上、工具の寿命延長などがあげられます。直すだけでなく、前より良くするのが改良保全です。
「設備、系、ユニット、アッセンブリ、部品などについて、計画・設計段階から過去の保全実績又は情報を用いて不良及び故障に関する事項を予知・予測し、これらを排除するための対策を織り込む活動」(JIS Z 8141-6207)です。故障しにくい設備を設計する活動ということができます。
改良保全との違いはタイミングです。改良保全はすでにある設備を作り替える活動、保全予防はまだ存在しない設備の計画・設計段階で手を打つ活動です。
| 形態 | 定義 |
|---|---|
| 集中保全 | 設備保全の業務を専門とする保全部門を置き、集中して設備保全の活動を実施する活動(JIS Z 8141-6211)。高度な専門技術を必要とする業務を保全部門へ集中することが、技術水準の維持向上に有利 |
| 部門保全 | 設備保全の業務を、設備の運転部門(主として製造部門)が部門別に分散して実施する活動(JIS Z 8141-6212)。運転部門は地理的に分散していることが多いので地域保全ともいう |
故障率の推移によって、当てるべき保全活動は変わります。
| 故障期 | 特徴 | 主な保全活動 |
|---|---|---|
| 初期故障期 | 設計ミスや潜在的な欠陥による故障が発生する可能性が高い | 予防保全(予知保全)/改良保全/保全予防 |
| 偶発故障期 | 故障が少なく、いつ故障するか分かりにくい時期 | 通常は事後保全 |
| 摩耗故障期 | 設備や部品の摩耗による故障が発生しやすい | 故障時期を踏まえた予知保全 |
偶発故障期に事後保全を当てるのは、いつ壊れるか予測できない以上、定期的に点検しても空振りになるからです。反対に摩耗故障期は、そろそろ寿命が来ると分かっているので、劣化の進み具合を見ながら手を打つ予知保全が効きます。
具体例
食品工場の設備ごとに、どの保全方式を当てるかを考えてみましょう。
ベルトコンベヤ(止まると全ラインが停止)
使用時間からベルトの寿命がおおよそ読めるので、定期保全(TBM)で3か月ごとに交換します。止まったときの影響が大きいので、壊れる前に替えるのが正解です。
充填機のモーター(高価で交換に時間がかかる)
振動センサーを取り付けて常時監視し、異常振動を検知したら交換する予知保全(CBM)にしました。定期交換だと、まだ使えるモーターを捨てることになってもったいないからです。
事務所の蛍光灯(切れても生産は止まらない)
切れてから交換する事後保全で十分です。点検の手間をかける価値がありません。
たびたび詰まる搬送シュート
同じ箇所で月に何度も詰まるので、シュートの角度と材質を見直して詰まりにくい形に作り替えました。これが改良保全です。直すのではなく、故障そのものが起きない構造にしたわけです。
来年導入する新ライン
既存ラインで起きた故障の記録を洗い出し、「この部分は点検しづらくて放置されがちだった」「この部品は寿命が短かった」という情報を設計に織り込みました。これが保全予防です。
改良保全と保全予防を混同しないコツは、もう動いている設備の話か、これから作る設備の話かで切り分けることです。
生産保全の分類(1)
生産保全の分類(2)
試験のポイント
| 設計の不良、製造の不良、取付けのミス |
| デバッグ、ならし運転 で早めに故障率を下げる |
| 偶発故障期 | 低いまま安定する | ランダムに発生し、予測しにくい | 予防保全 で低い水準を保つ |
| 摩耗故障期 | 上がっていく | 部品の摩耗、劣化、疲労 | 部品の 計画的な交換、設備の 更新 |
初期故障期 の故障は、作りや取付けに起因します。つまり 使い込むほど出尽くしていく 性質のものです。だから本稼働の前にデバッグやならし運転をして、この山を越えてしまいます。
偶発故障期 は、設備を有効に使える期間 にあたります。故障はいつ起きるか読めませんが、頻度そのものは低い。ここでは予防保全によって、この低さを保つことが仕事になります。
摩耗故障期 に入ると、故障率は時間とともに上がり続けます。ここまで来ると、個別に直していてもきりがありません。交換か更新か という判断に移ります。
3つの期間を知っておくと、いつどの保全方式を使うべきか が見えてきます。
偶発故障期にある設備へ定期保全を厚くかけても、故障率はもともと低いので効果は限られます。逆に摩耗故障期に入った設備を事後保全でしのごうとすれば、止まるたびに生産が乱れます。
設備がいまどの期間にいるのか ── これを読み違えると、保全にかけた費用が効きません。
具体例
自動車のエンジンを例にすると、新車直後にマイナートラブルが発生しやすい(初期故障期)、その後は安定して走れる(偶発故障期)、走行距離10万kmを超えると部品の摩耗で故障が増える(摩耗故障期)、というパターンがバスタブ曲線に相当します。
バスタブ曲線(故障率曲線)
バスタブ曲線(故障率の推移)
試験のポイント
| 要素 |
|---|
| ① | あらゆるロスを未然に防ぐ 仕組みを、現場・現物で 構築する |
| ② | 生産部門だけでなく、開発・営業・管理まで全部門 が関わる |
| ③ | トップから第一線まで全員 が参加する |
②と③が「全員参加」の中身です。保全は保全部門の仕事ではない という宣言になっています。
TPMでは、保全の担い手を2つに分けます。
| 誰が担うか | 何をするか | |
|---|---|---|
| 自主保全 | 製造部門(オペレータ) | 日常点検、給油、部品交換、異常の発見など、設備の劣化を防ぐ 活動 |
| 計画保全 | 専門の保全部門 | 自主保全の支援、最適な保全方式の検討、予知保全体制づくり |
専門の保全部門が担う活動は、故障との時間的な関係 で整理できます。
| 時点 | 活動 |
|---|---|
| 故障が 起きた後 | 発生した故障を早期に復元する → 事後保全活動 |
| 故障の 要因を断つ | 要因そのものを取り除く → 改良保全活動、保全予防活動 |
| 故障が 起きる前 | 事前に発生を防ぐ → 予知保全活動、予防保全活動 |
後始末・原因除去・未然防止 の3段構えになっている、と捉えてください。TPMが目指すのは、重心を右へ、つまり未然防止の側へ移していくことです。
具体例
製造ラインの作業者が毎朝始業前に5分間、担当する機械の清掃・異音チェック・油量確認を行う活動がTPMの自主保全です。これにより、保全部門だけでは気づけない初期段階の異常を発見できるようになります。
TPM(全員参加の生産保全)
試験のポイント
| 区分 | どういう劣化か |
|---|
| 自然劣化 | 正しい使い方・運転をしていても、時間とともに進んでいく 劣化 |
| 強制劣化 | 清掃や給油、使用条件など 決められた事項を守らないために、急激に進む 劣化 |
「給油しない」「給油の量が少ない」といった不備が、強制劣化を招きます。
ここが要点です。自然劣化は避けられませんが、強制劣化は人の手で防げます。基本条件を整えるのは、人為的に早めている劣化を止める ためなのです。
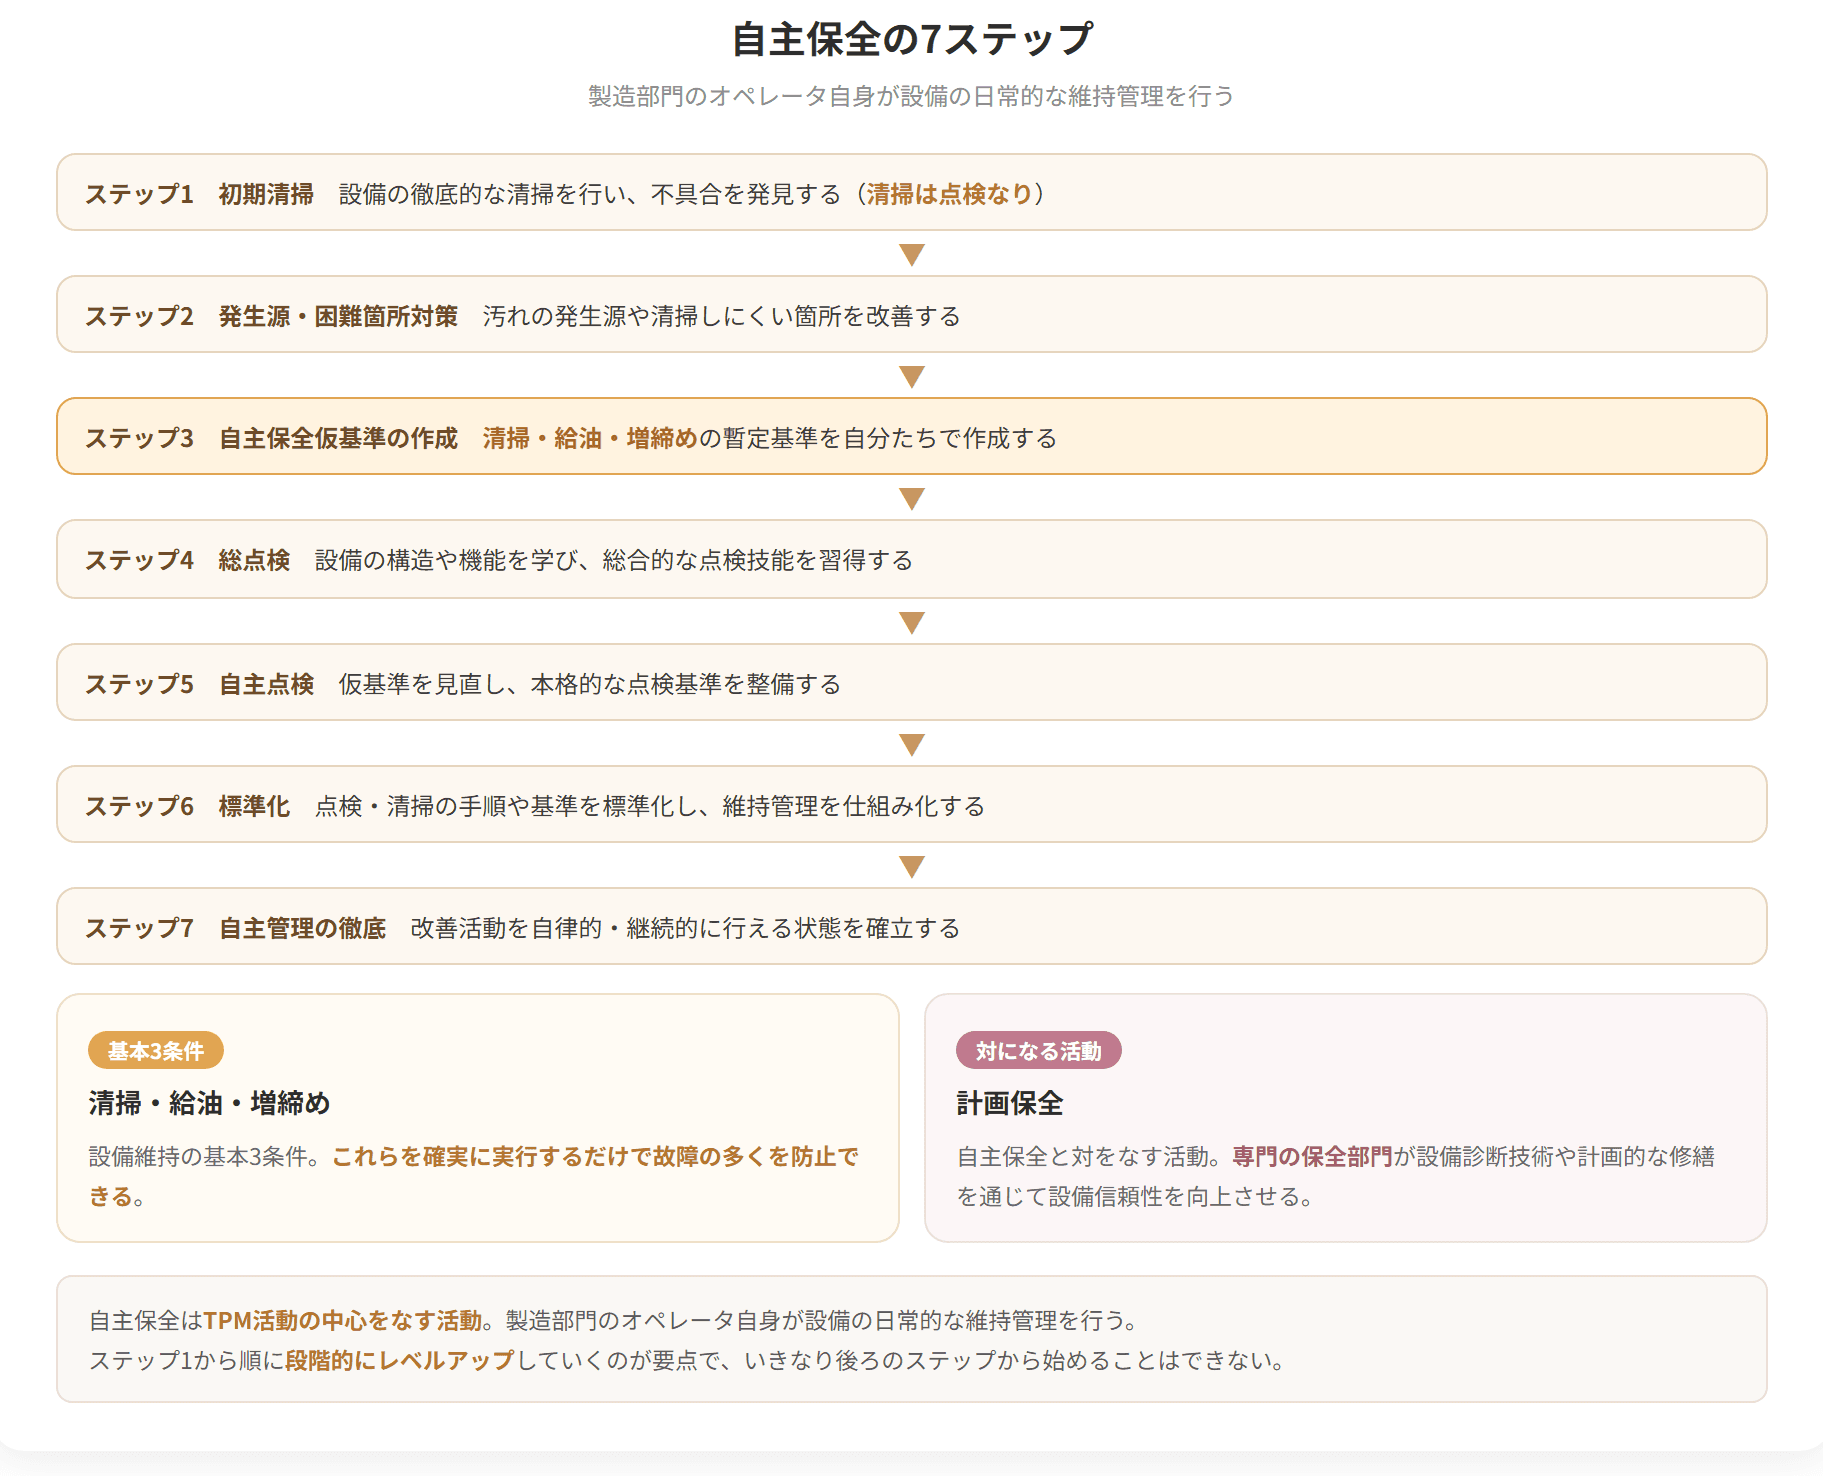
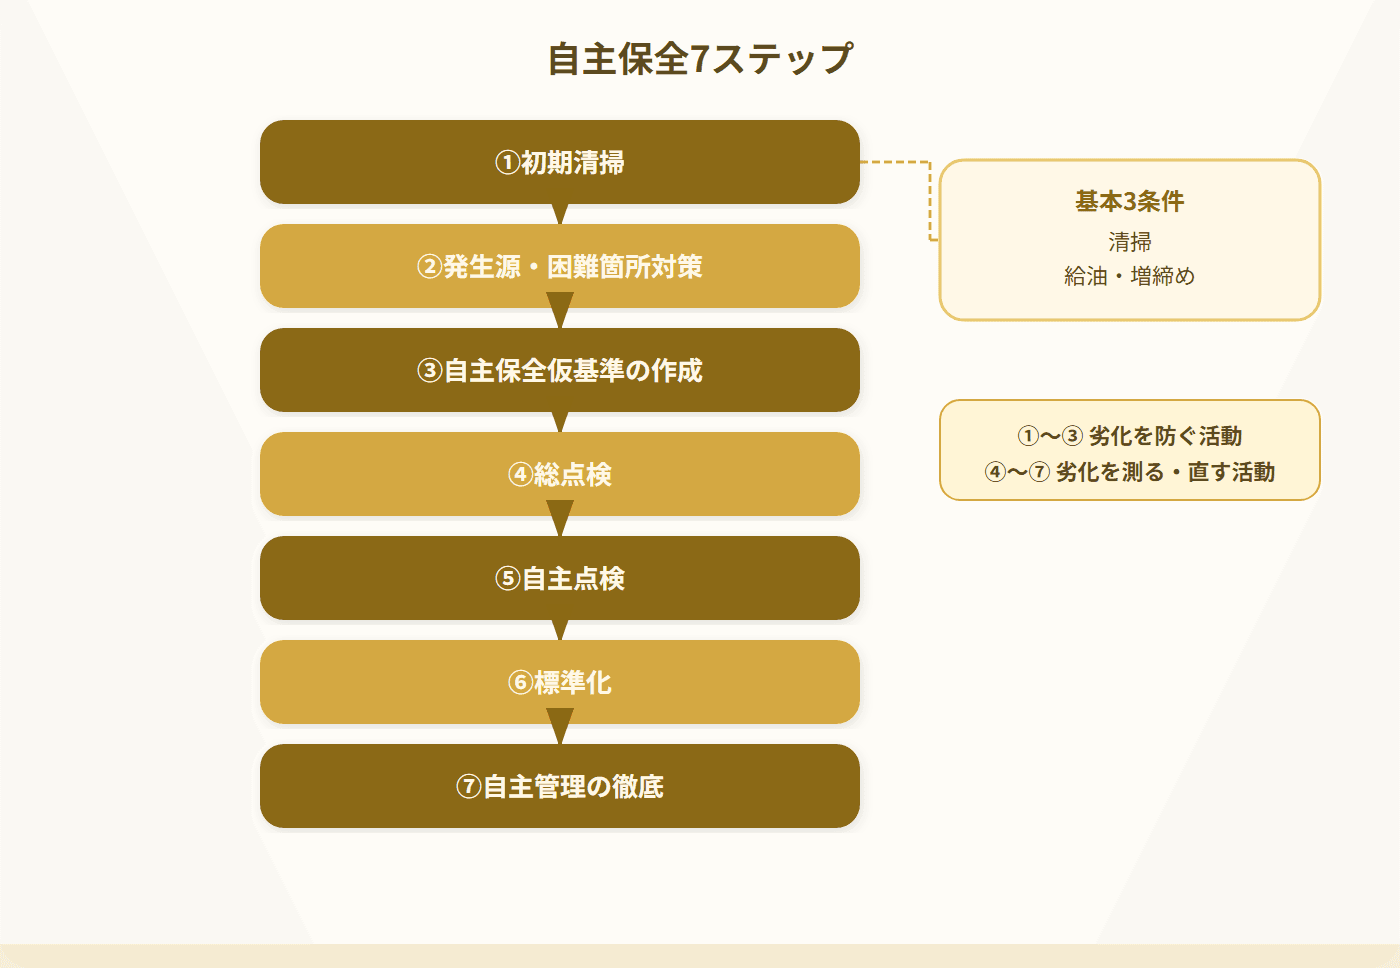
自主保全は、次の7段階を踏んで水準を上げていきます。
| 段階 | 名称 |
|---|---|
| 第1 | 初期清掃(清掃点検) |
| 第2 | 発生源・困難箇所対策 |
| 第3 | 自主保全仮基準の作成 |
| 第4 | 総点検 |
| 第5 | 自主点検 |
| 第6 | 標準化 |
| 第7 | 自主管理の徹底 |
7つの並びは、できることから自分たちで決められるようになるまで という流れになっています。
まず徹底的に清掃する(第1)。すると汚れの発生源や、手の届かない箇所が見つかる。そこを改善する(第2)。改善できたら、自分たちで暫定の基準を作る(第3)。
設備の構造と機能を学んで点検の技能を身につけ(第4)、仮基準を見直して本格的な基準へ整え(第5)、手順として標準化し(第6)、最後は自分たちで改善を回し続けられる状態に至る(第7)。
与えられた手順を守る段階から、自分たちで手順を作る段階へ ── これが7ステップの意図するところです。「清掃は点検なり」という言葉が第1段階に置かれているのは、拭きながら異常に気づく目を養うことが出発点だからです。
具体例
ステップ1の初期清掃で射出成形機を徹底清掃したところ、油漏れ3箇所、ボルトの緩み5箇所、配線の損傷1箇所が発見されました。「清掃は点検なり」の理念どおり、清掃によって日頃見逃していた不具合が明らかになりました。
自主保全7ステップ
自主保全7ステップ
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
