第4章 設備の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見る設備の効率を定量的に評価することは、改善活動の出発点です。設備総合効率(OEE)やMTBF・MTTR・アベイラビリティなどの指標を用いて、設備がどれだけ有効に稼働しているかを測定します。7大ロスの理解とともに、これらの指標の計算方法を確実に身につけましょう。


簡単にいうと
簡単にいうと、設備総合効率は「設備がどれだけ有効に使われているか」を3つの指標の掛け算で表す総合的な評価指標です。
JISでは「設備の使用効率の度合を表す指標」(JIS Z 8141-6501)と定義されています。その設備が どれだけ効率よく使われ、付加価値を生む時間にどれだけ貢献しているか を測るものです。
この指標を理解する鍵は、設備が動くべき時間が、どこで削られていくか を追うことにあります。
| 階層 | 何の時間か |
|---|---|
| 負荷時間 | 設備が 動くべき 時間 |
| ↓ 停止ロス を引く | 故障や段取りなどで止まっていた時間 |
| 稼働時間 | 設備が 動いた 時間 |
| ↓ 性能ロス を引く | 空転や速度低下で、実質的にものを作れていなかった時間 |
| 正味稼働時間 | 設備が ものを作った 時間 |
| ↓ 不良ロス を引く | 不良品を作っていて、良品ができていなかった時間 |
一番上から一番下まで、3回ふるいにかけられます。設備総合効率とは、負荷時間に占める価値稼働時間の割合 のことです。
3回のふるいは、それぞれ率として測られます。
| 率 | 何を測るか | 式 |
|---|---|---|
| 時間稼働率 | 停止ロスの大きさ | 稼働時間 ÷ 負荷時間 |
| 性能稼働率 | 性能ロスの大きさ | (基準サイクルタイム × 加工数量)÷ 稼働時間 |
| 良品率 | 不良ロスの大きさ | 良品数量 ÷ 加工数量 |
具体例
負荷時間480分、停止時間60分、基準サイクルタイム0.5分/個、加工数量760個、不良数量40個の場合:
時間稼働率=(480-60)/480=87.5%
性能稼働率=(0.5×760)/420=90.5%
良品率=(760-40)/760=94.7%
設備総合効率=87.5%×90.5%×94.7%=75.0%
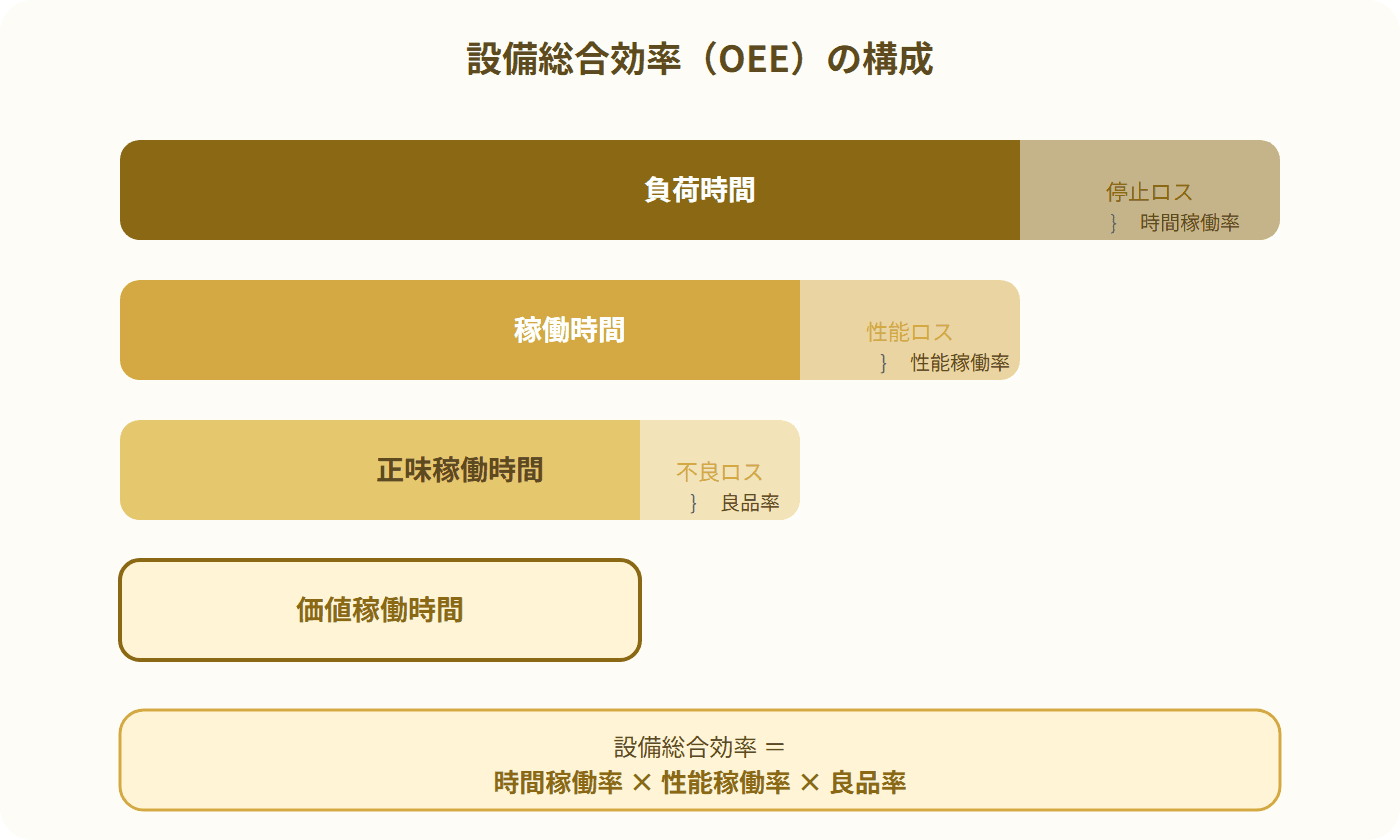
設備総合効率(OEE)の構成

試験のポイント

簡単にいうと
簡単にいうと、7大ロスは「設備が100%の力を発揮できない7つの原因」を体系的にまとめたものです。
設備総合効率を低下させる要因は7大ロスとして整理されています。どの効率を下げるのかで3つに分かれます。
1. 故障ロス:突発的な設備故障による停止
2. 段取り・調整ロス:品種切替時の段取り替えや調整による停止
3. チョコ停ロス:一時的な機能停止(トラブルの原因を除去すれば復帰する短時間の停止)
4. 速度低下ロス:設備の理論速度と実際の稼働速度の差
簡単にいうと
簡単にいうと、MTBFは「故障と故障の間隔(長いほど良い)」、MTTRは「修理にかかる時間(短いほど良い)」、アベイラビリティは「設備が使える割合」です。
設備が どれだけ壊れにくいか、そして 壊れたときどれだけ早く直るか ── この2つを、時間の観点から測る指標があります。
JISでは「故障間動作時間の期待値」(JIS Z 8141-6504)と定義されます。設備の信頼性 を評価する指標です。
測っているのは、故障した設備が直されてから、次に故障するまでの動作時間の平均 です。
簡単にいうと
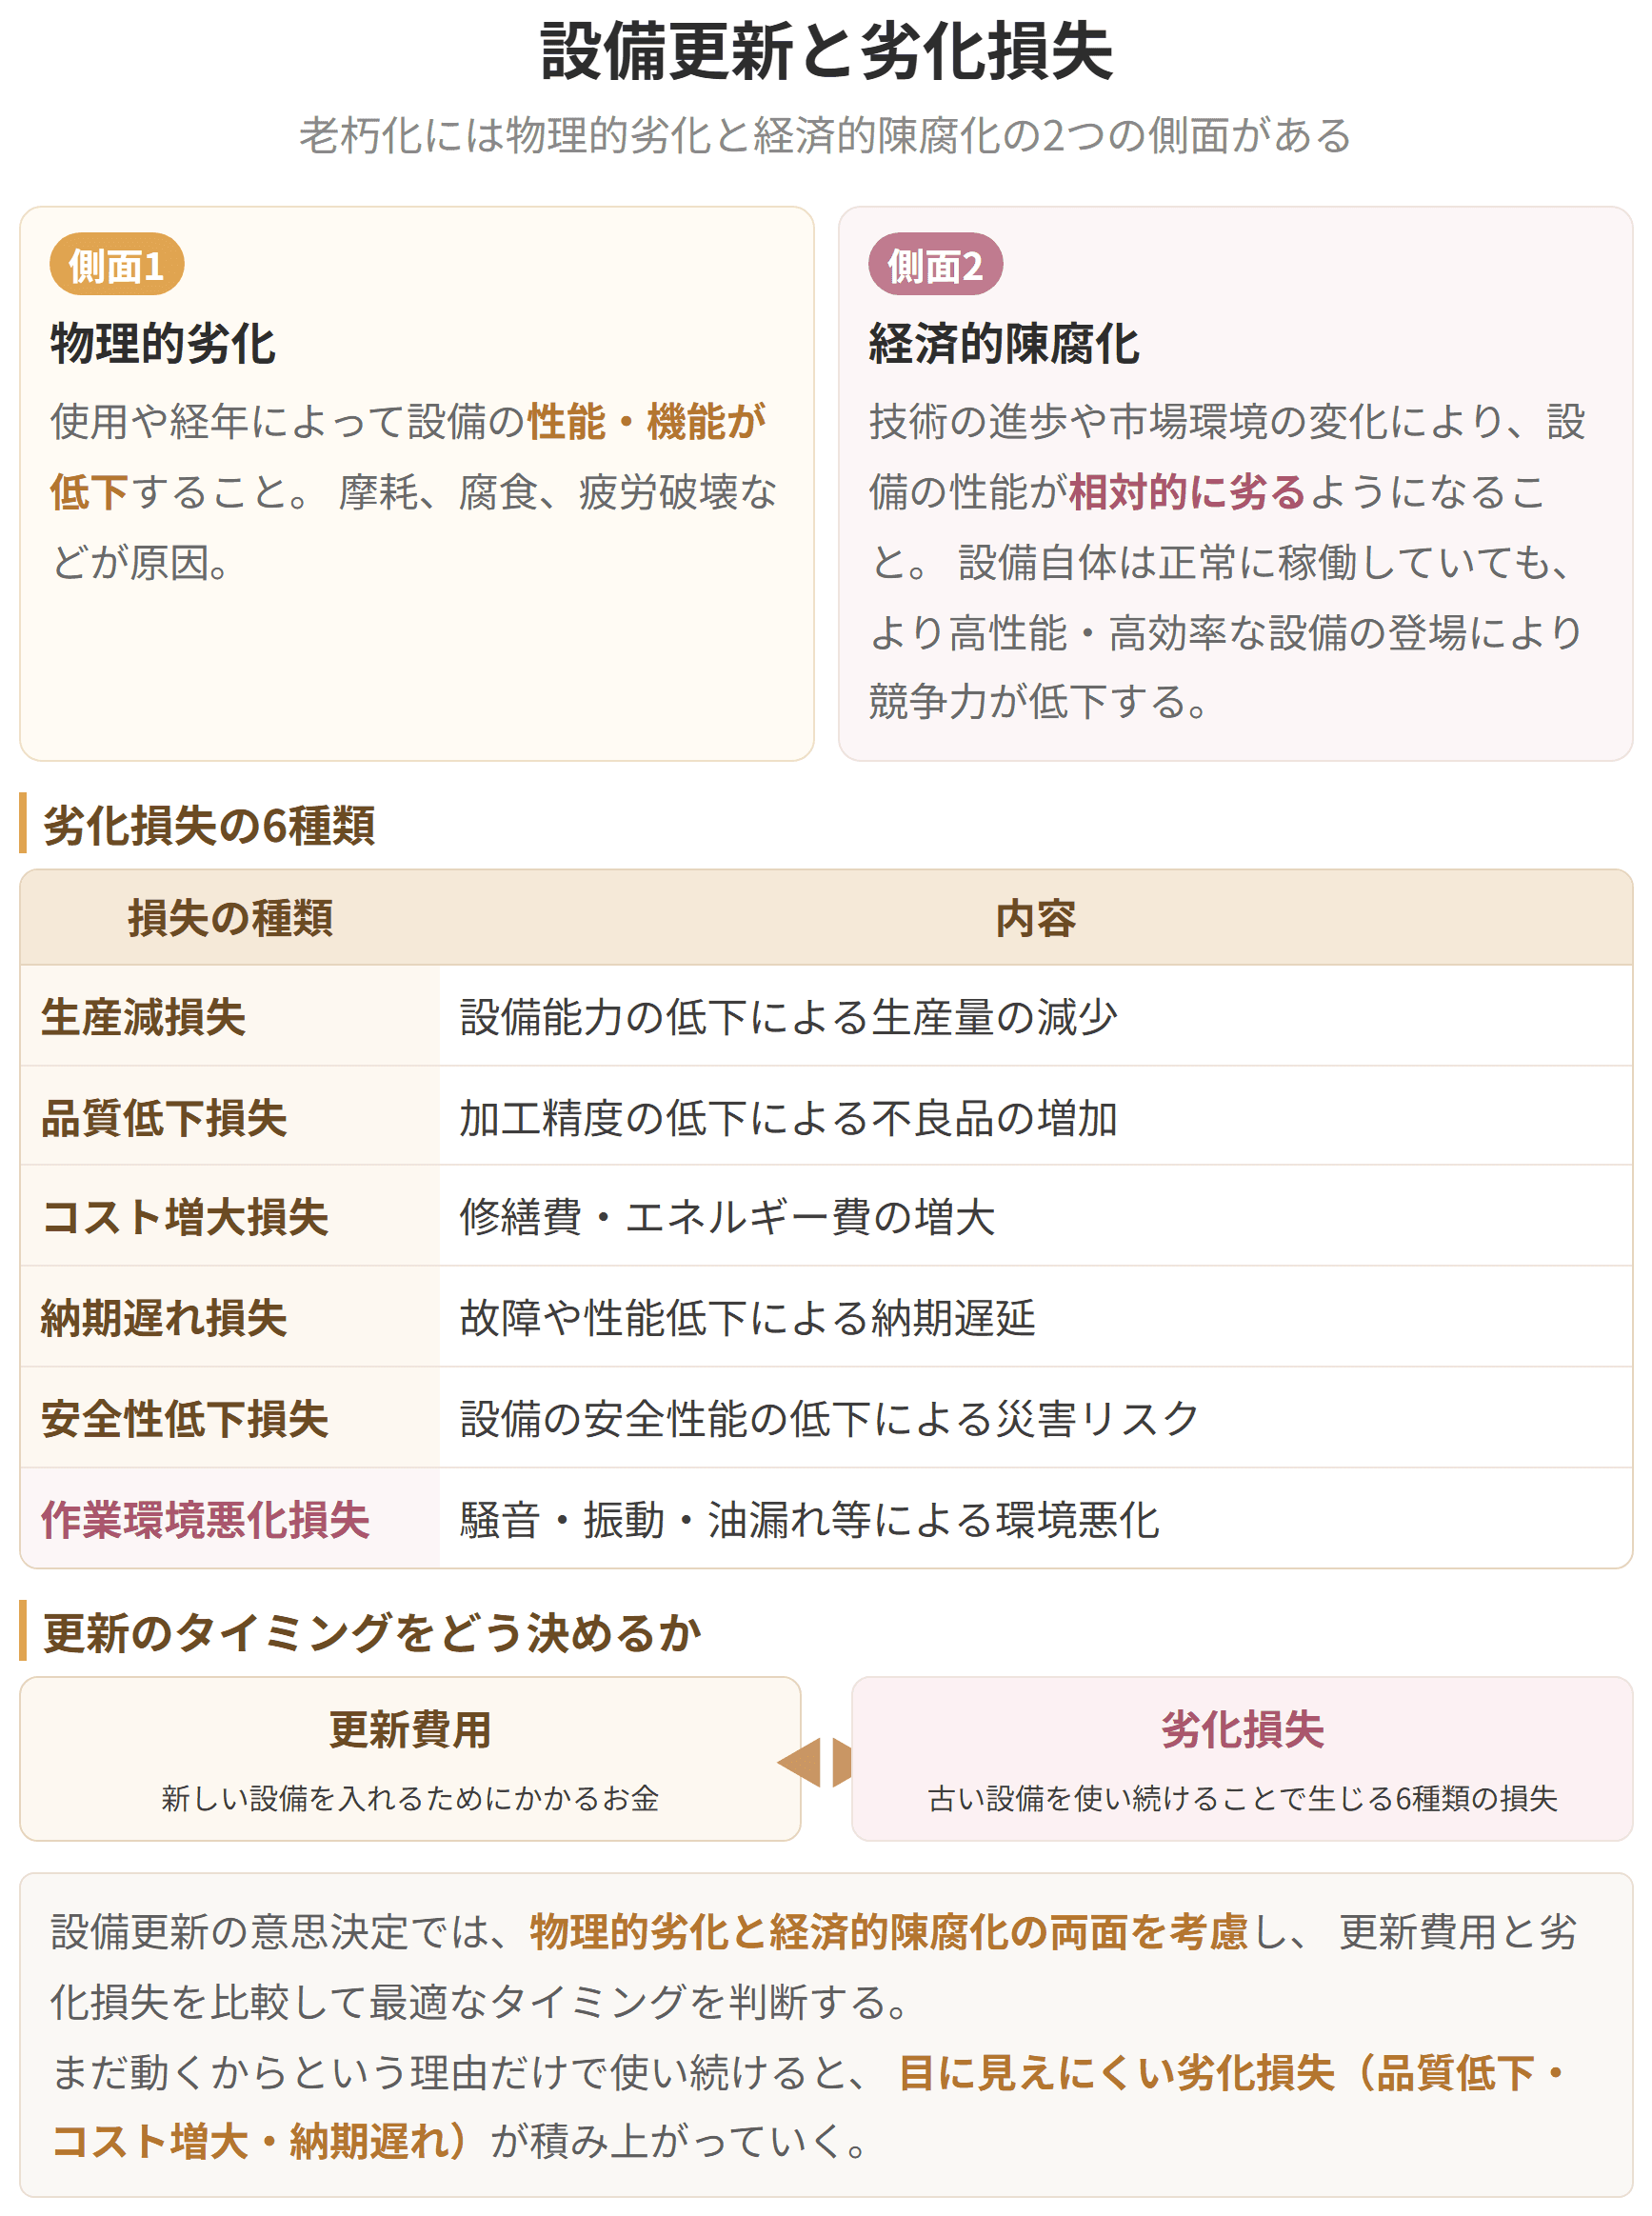
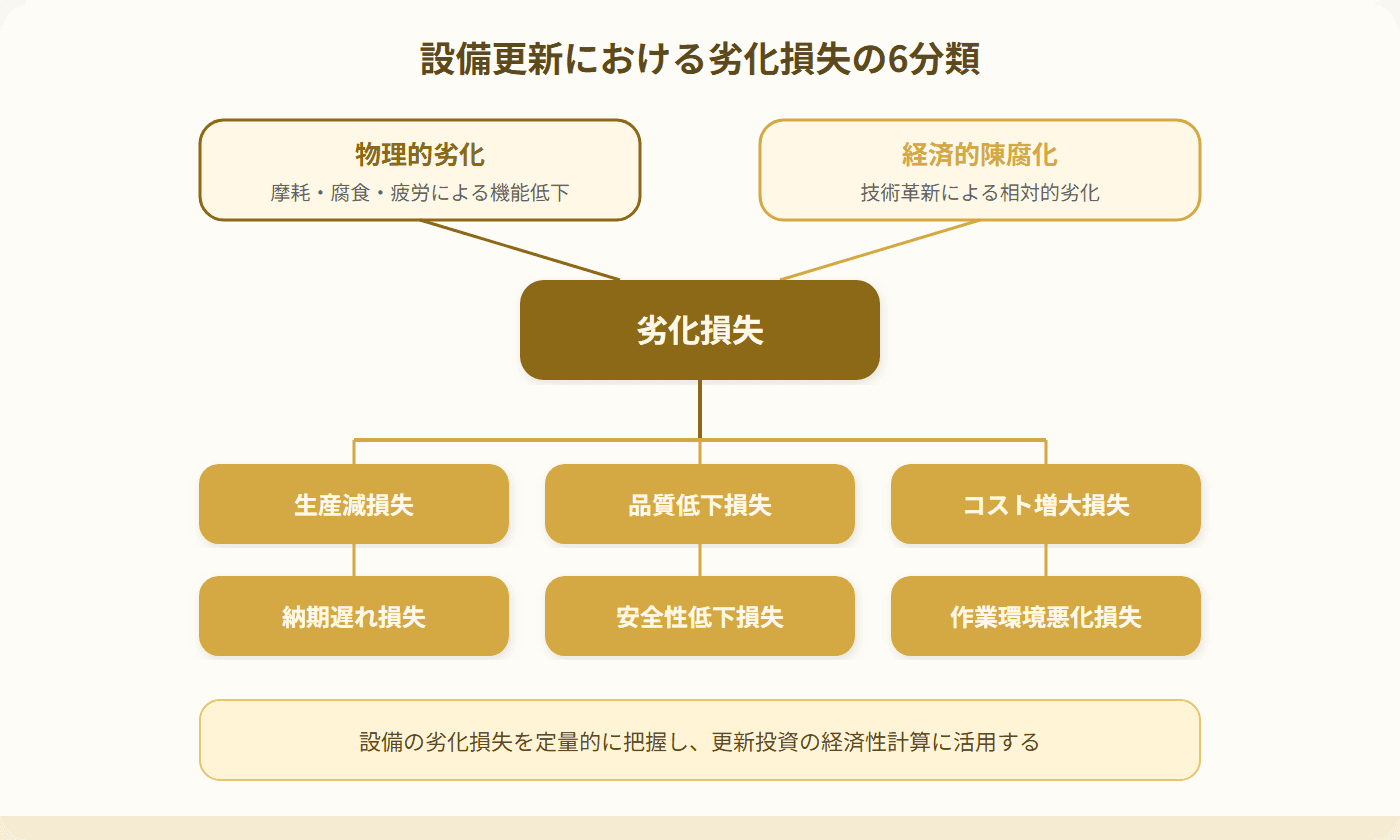
簡単にいうと、設備更新は「古くなった設備を新しいものに取り替える」ことです。劣化が進むと生産量低下や品質悪化など6種類の損失が生じるため、更新のタイミング判断が重要です。
設備更新とは、設備の劣化や陳腐化に対応して設備を取り替える活動です(JIS Z 8141-6601)。
設備の老朽化には2つの側面があります。
物理的劣化:使用や経年によって設備の性能・機能が低下すること。摩耗、腐食、疲労破壊などが原因です。
経済的陳腐化:技術の進歩や市場環境の変化により、設備の性能が相対的に劣るようになること。設備自体は正常に稼働していても、より高性能・高効率な設備の登場により競争力が低下します。
| 損失の種類 | 内容 |
|---|---|
| 生産減損失 |

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
| 設備が 良品を作った 時間 |
3つのうち、性能稼働率がいちばん分かりにくいところです。具体例で追ってみます。
基準サイクルタイムが2分の製品を、60分かけて生産したとします。本来なら 2分おきに1個できるので30個 できるはずです。
ところが速度低下や空転、チョコ停のせいで、実際には 15個しかできませんでした。
このとき、15個を本来のペースで作るのに要する時間は 30分 です。これが「ものを作った実質的な時間」にあたります。
60分動いていたが、中身は30分ぶんしか働いていなかった ── これが性能ロスの正体です。
式を約分すると、構造がはっきりします。
動くべき時間のうち、良品を生むために使われた時間はどれだけか。設備総合効率が答えているのは、結局この一点です。
3つの率はどれも100%に近いほど良いのですが、掛け算なので、ひとつでも低ければ全体が引きずられます。時間稼働率90%、性能稼働率90%、良品率90%でも、総合効率は72.9%にしかなりません。
6. 立ち上がりロス:設備起動から安定稼働に至るまでに発生する不良
7. 刃具交換ロス(※6大ロスに刃具交換ロスを加えて7大ロスとする場合もあります)
具体例
プレス機のラインで7大ロスを分析すると、段取り・調整ロスが全体の30%を占めていることが判明。シングル段取り(SMED)の導入により段取り時間を50%短縮し、時間稼働率が10ポイント向上しました。
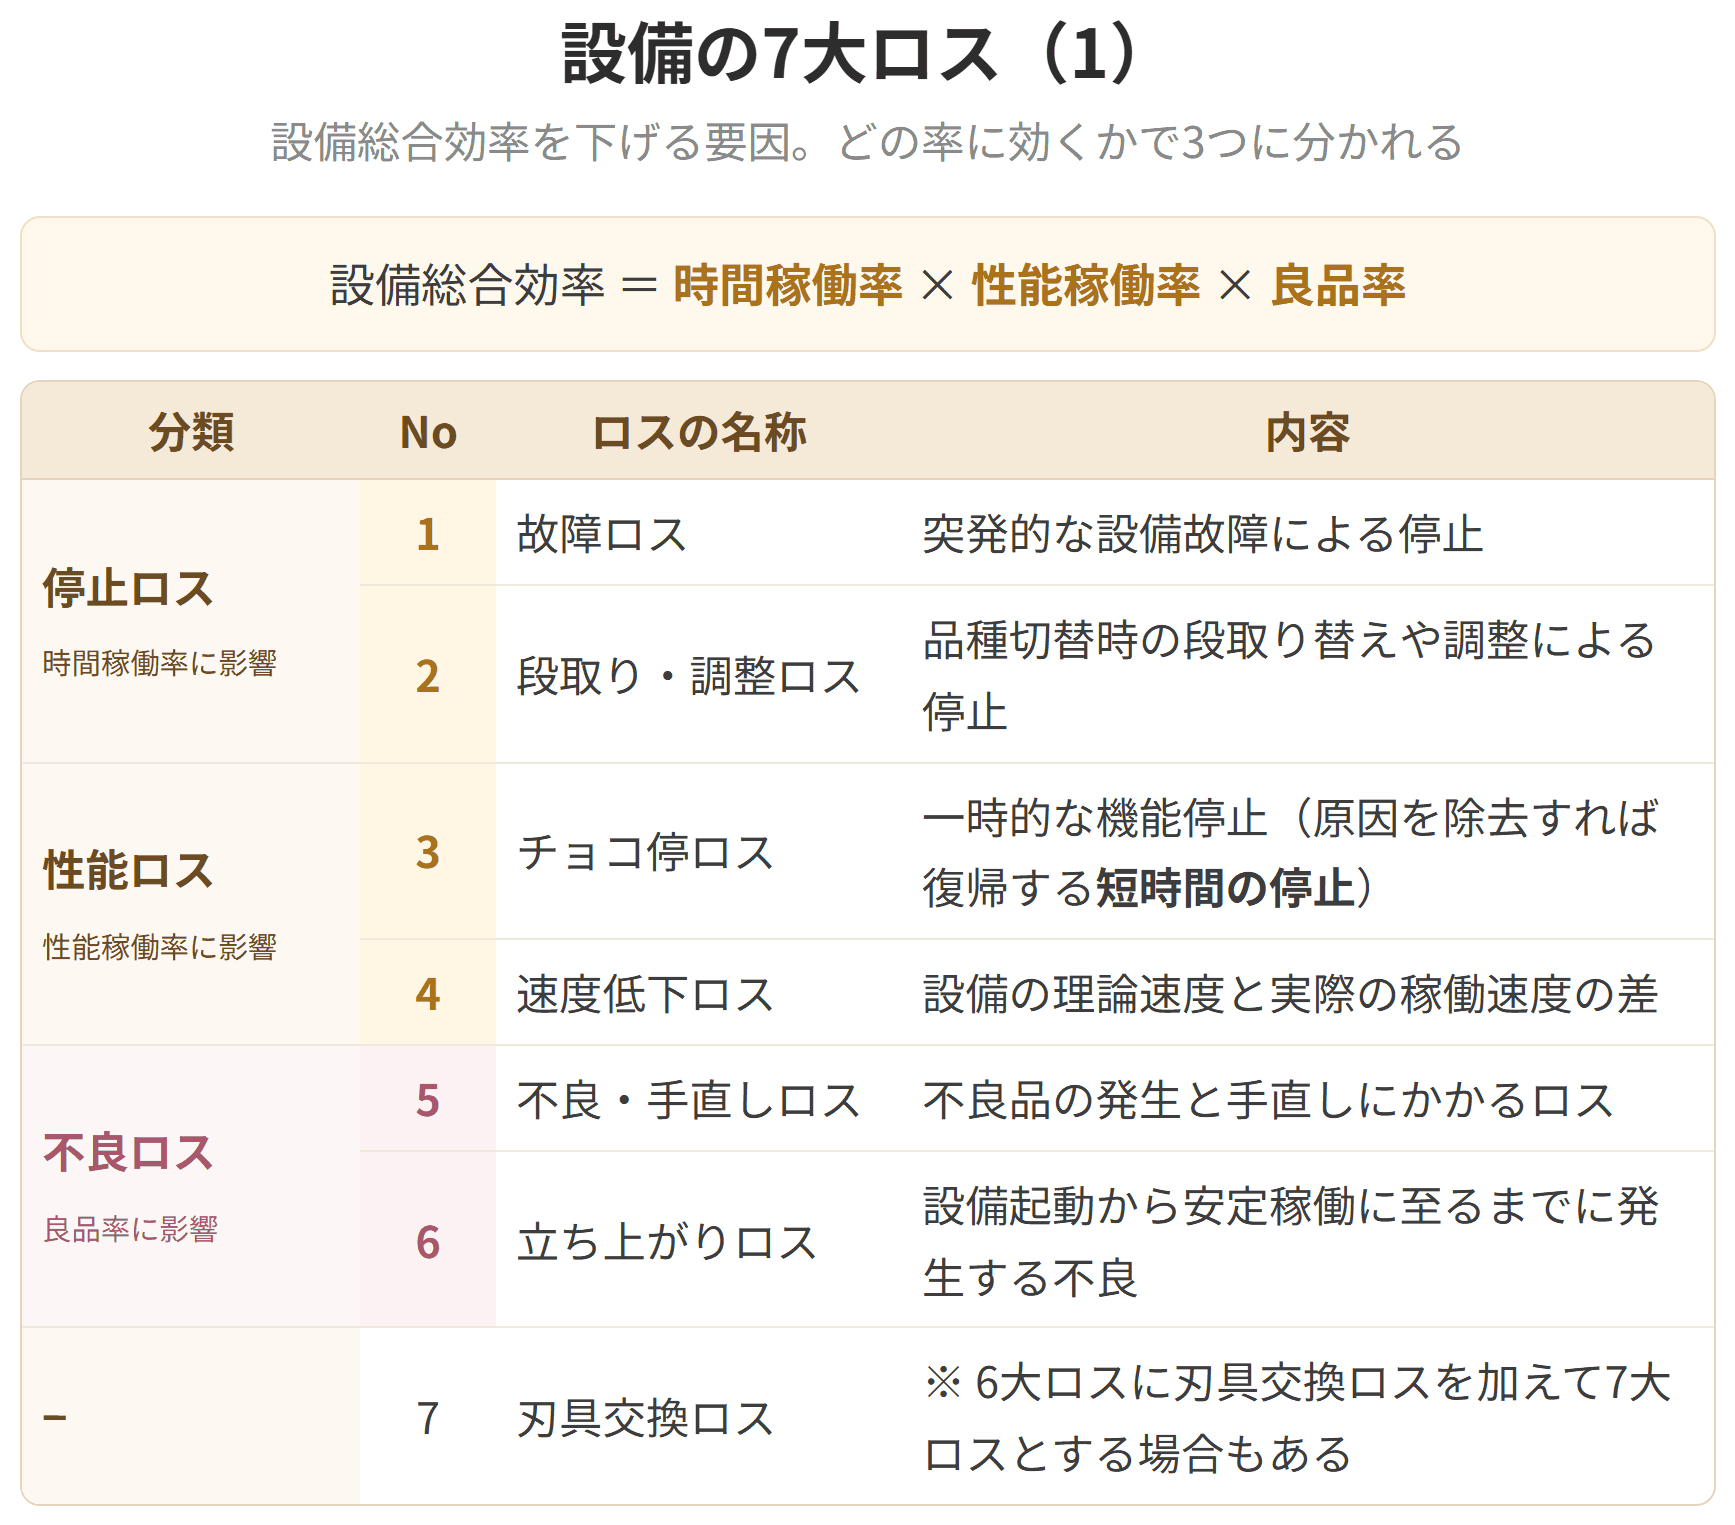
設備の7大ロス(1)
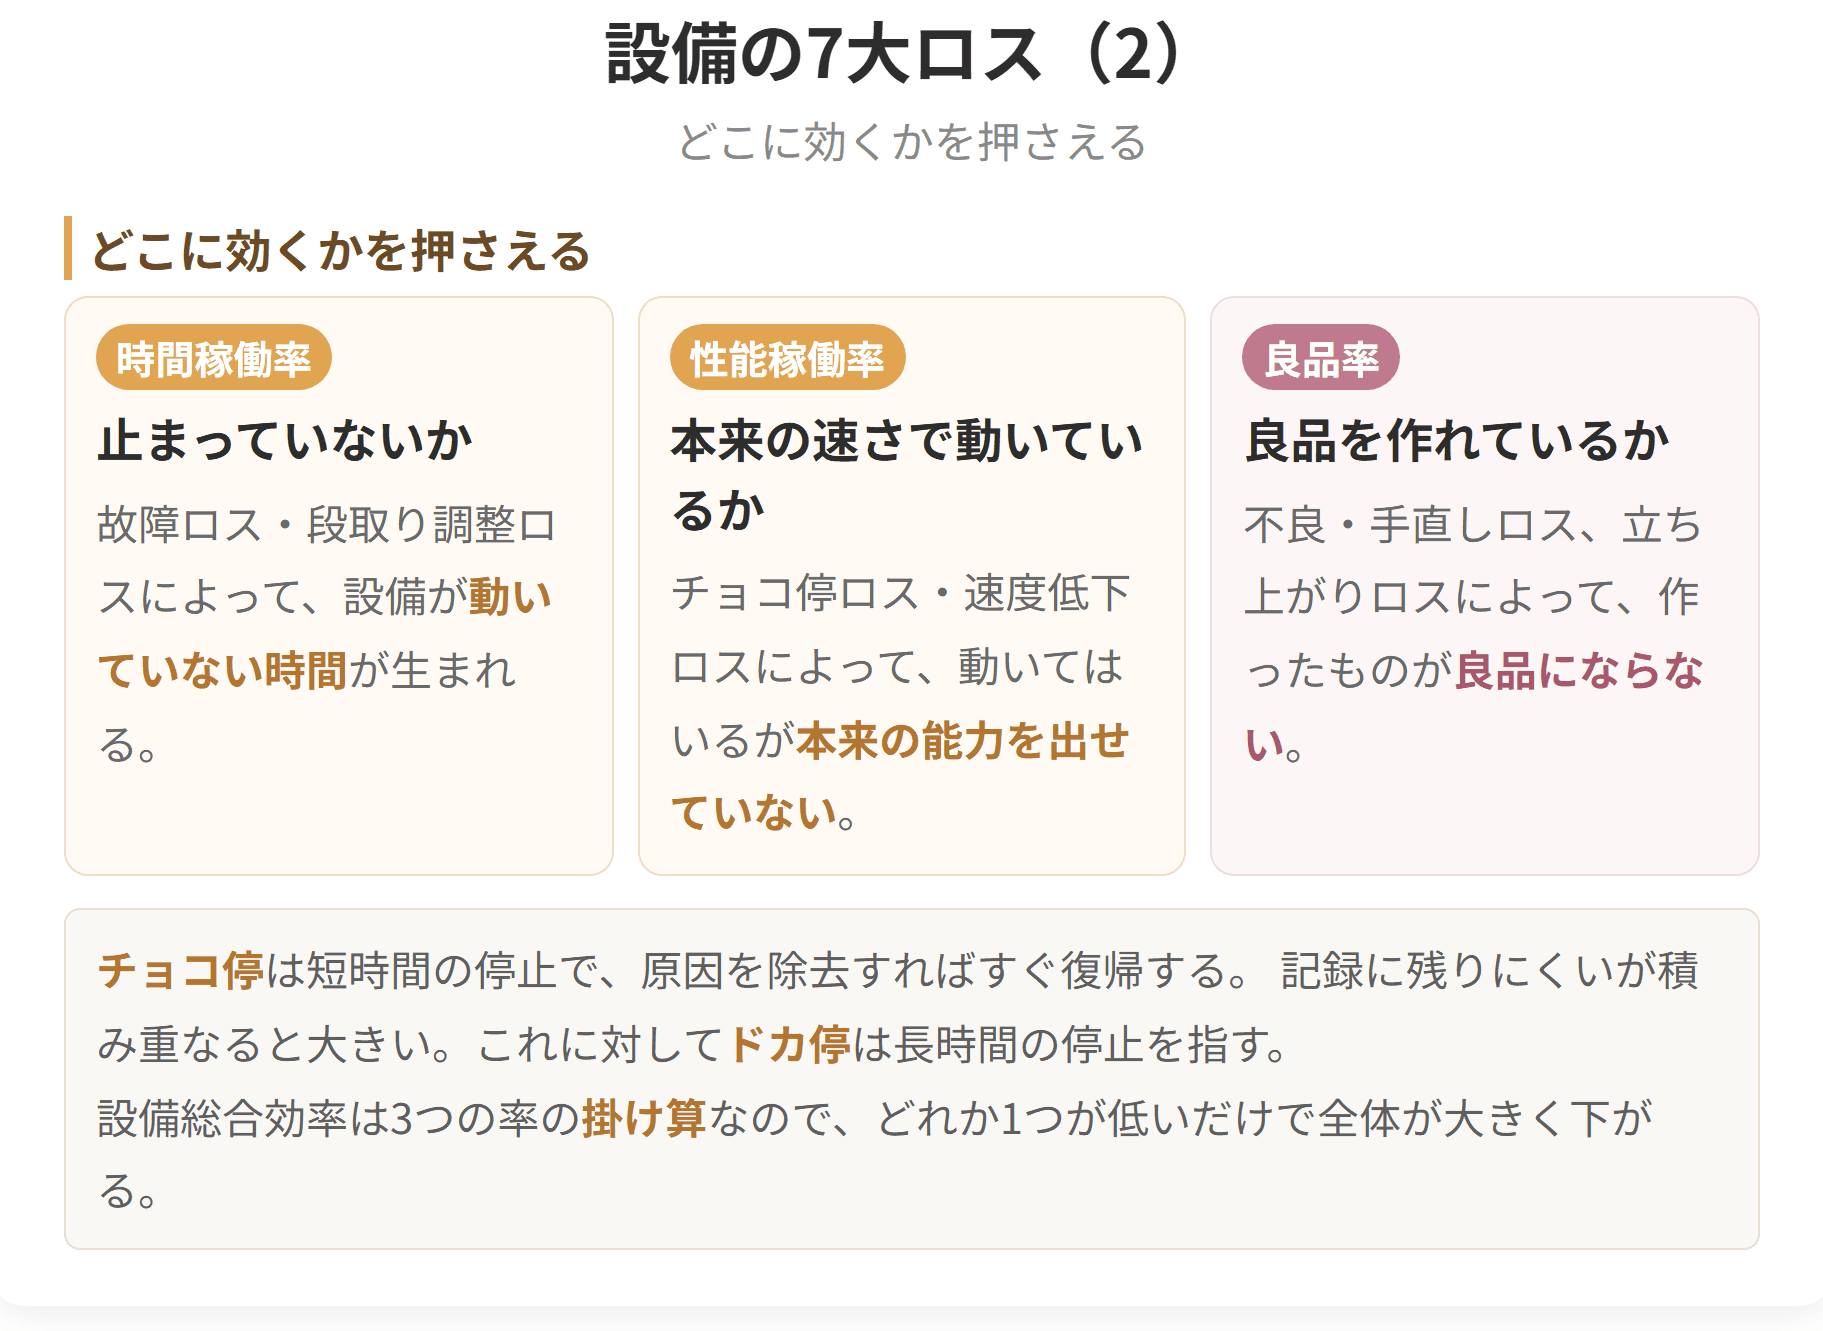
設備の7大ロス(2)
試験のポイント
MTBFが大きいほど信頼性が高い ── 壊れにくい設備だ、ということになります。
JISでは「修復時間の期待値」(JIS Z 8141-6505)と定義されます。こちらは 設備の保全性 を評価する指標です。
測っているのは、故障した設備を使える状態へ戻すのに要する時間の平均 です。
MTTRが小さいほど保全性が高い ── 早く直せる設備だ、ということになります。
大小の向きが逆なので、取り違えないでください。MTBFは大きいほど良く、MTTRは小さいほど良い。
2つを組み合わせると、その設備が使える状態にある割合 が出ます。
JISでは「要求どおりに遂行できる状態にあるアイテムの能力」(JIS Z 8141-6508)と定義され、可用性、可動率、稼働率 とも呼ばれます。
分母は 動いていた時間と直していた時間の合計、つまり期間の全体です。そのうち動いていた時間がどれだけを占めるか、という形になっています。
ここから分かるのは、可用率を上げる道は2本ある ということです。壊れにくくする(MTBFを大きくする) か、早く直せるようにする(MTTRを小さくする) か。
設備そのものを頑丈にするのが前者、保全体制や部品の備えを整えるのが後者です。どちらに手を打つかは、費用と効果を見比べて決めることになります。
具体例
設備Aが100時間稼働して2回故障し、修復に計4時間かかった場合:
MTBF=100÷2=50時間
MTTR=4÷2=2時間
アベイラビリティ=50÷(50+2)=96.2%
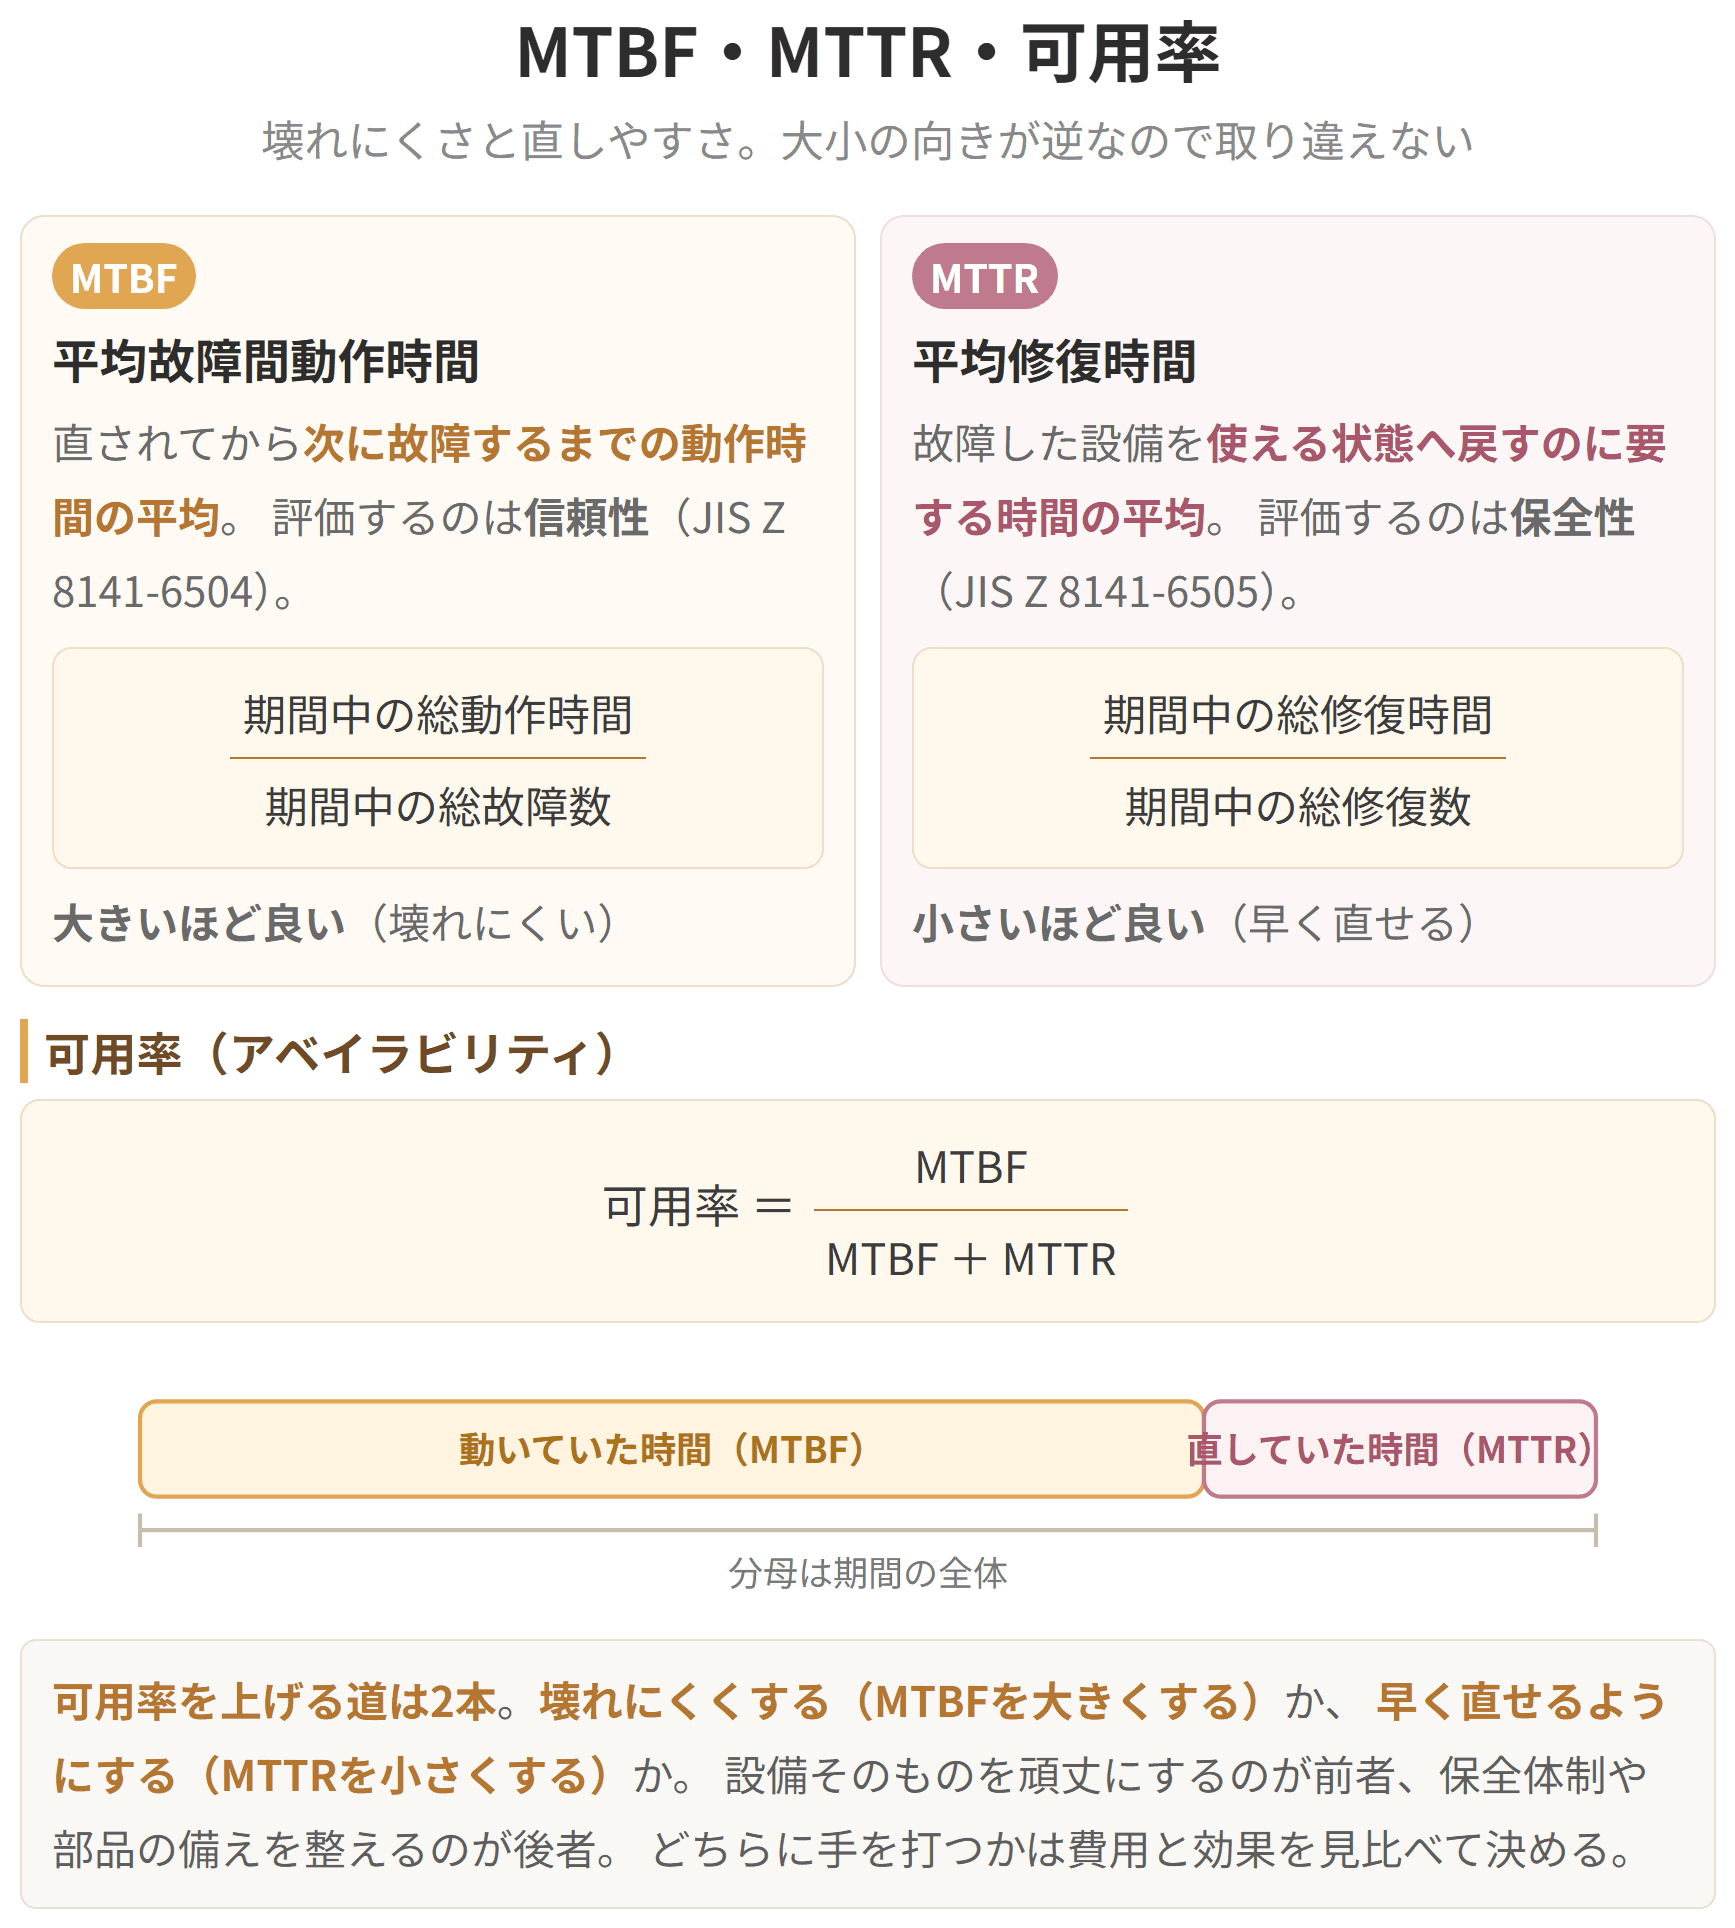
MTBF・MTTR・可用率
試験のポイント
| 設備能力の低下による生産量の減少 |
| 品質低下損失 | 加工精度の低下による不良品の増加 |
| コスト増大損失 | 修繕費・エネルギー費の増大 |
| 納期遅れ損失 | 故障や性能低下による納期遅延 |
| 安全性低下損失 | 設備の安全性能の低下による災害リスク |
| 作業環境悪化損失 | 騒音・振動・油漏れ等による環境悪化 |
設備更新の意思決定では、物理的劣化と経済的陳腐化の両面を考慮し、更新費用と劣化損失を比較して最適なタイミングを判断します。
具体例
10年前の加工機は稼働可能ですが、最新機種と比べてエネルギー効率が40%低く(コスト増大損失)、加工精度も低下して不良率が上昇(品質低下損失)していました。劣化損失の合計が年間500万円に達したため、2000万円の新設備に更新する判断を行い、4年で投資を回収する計画を立てました。
設備更新と劣化損失
設備更新における劣化損失の6分類
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
