第2章 生産の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見るJIT(ジャストインタイム)は、トヨタ生産方式の2本柱のひとつであり、「必要なモノを、必要なときに、必要な量だけ生産する」という考え方です。ここではトヨタ生産方式の基本思想、JITのしくみ、かんばん方式、自働化について学びます。


簡単にいうと
簡単にいうと、トヨタ生産方式とは「付加価値を生まないものはすべてムダ」という考え方に基づき、徹底的にムダを排除する生産方式です。7種類のムダが定義されています。
トヨタ生産方式 は、ムダを徹底して取り除く という思想と、作り方の合理性を追い求める 姿勢からできています。脂身のない肉になぞらえて リーン生産方式 と呼ばれることもあります。
この方式では、付加価値を生まないものはすべてムダ とみなし、7つに分類します。
| ムダ | どういう状態か | 具体例 |
|---|---|---|
| つくり過ぎのムダ | 必要以上に多く、早く生産すること | 2週間分を先行生産する/資料を余分に印刷する |
| 手待ちのムダ | 次の作業へ進めず待っている状態 | 前工程の作業完了待ち/設備の修復待ち |
| 運搬のムダ | 不要な移動、仮置き、積替え | 工程が離れていて台車で何度も往復する |
| 加工のムダ | 求められる以上の機能や精度を加える | 必要のない面を鏡面仕上げにする/書類に不要な飾りを付ける |
| 在庫のムダ | ものが必要以上にある状態 |
つくり過ぎのムダが筆頭に置かれている のには理由があります。早く多く作れば、置く場所が要り(在庫のムダ)、運ぶ手間が増え(運搬のムダ)、不良が見つかるのも遅れます。他のムダを呼び込む親玉 だからです。
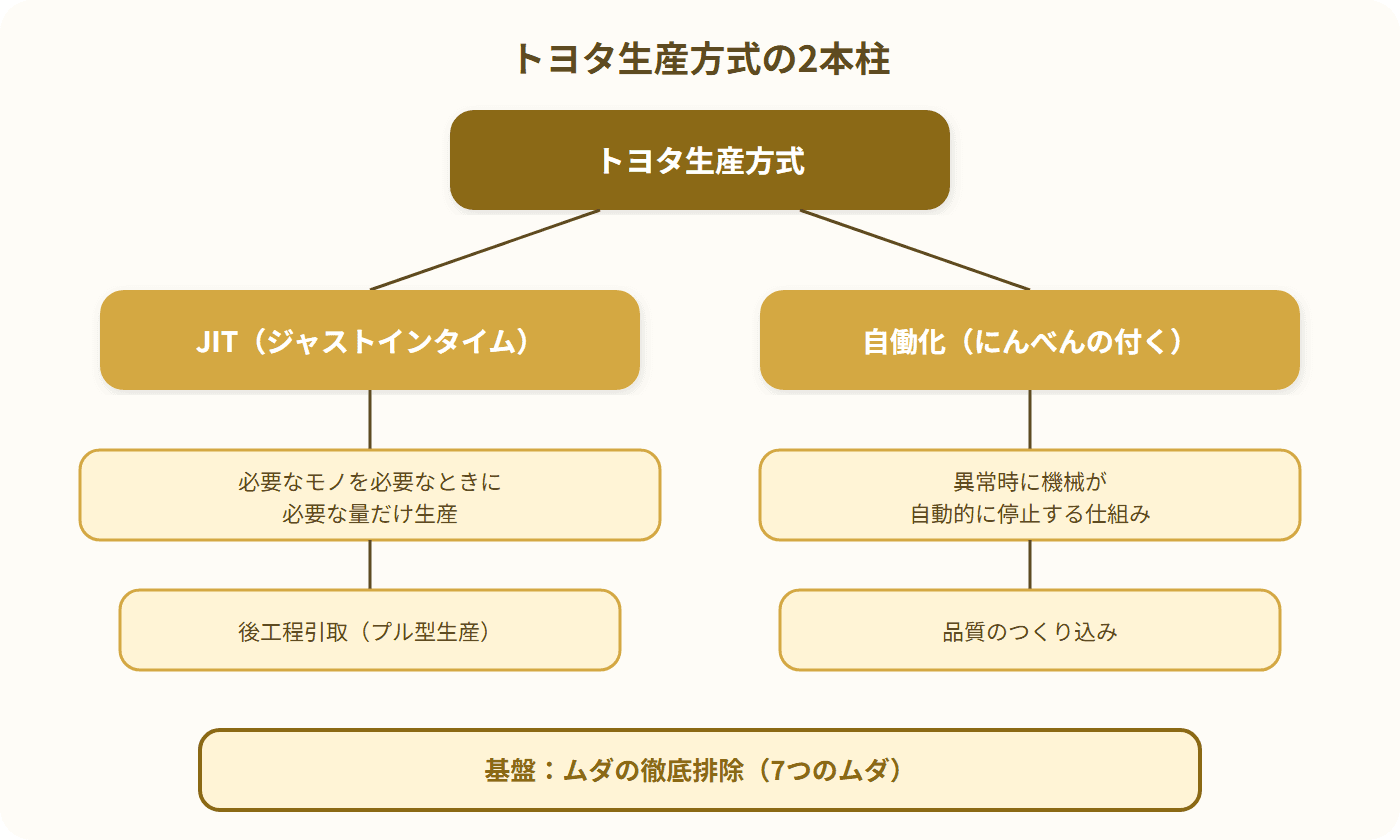
トヨタ生産方式は、次の2つで支えられています。
| 柱 | 中身 |
|---|---|
| ジャストインタイム(JIT) | 必要なモノを、必要なときに、必要な量だけ生産・搬送する。在庫や停滞を減らし、工程全体をなめらかにつなぐ |
| 自働化(にんべん付き) | 異常を感じ取ると機械が自動で止まり、不良品を流さない。人が見張り役に縛られず、価値の高い仕事に向かえる |
ムダを減らす柱がJIT、不良を止める柱が自働化 です。量と質、それぞれに1本ずつ柱が立っている、という構えになっています。
具体例
ある電子部品工場では「7つのムダ」チェックリストを使って現場を巡回しています。「作業者がモノを探す動作(動作のムダ)」が多いことに気づき、工具の定位置管理を導入したところ、探す時間が1日あたり45分から5分に短縮されました。
トヨタ生産方式の2本柱

試験のポイント

簡単にいうと
簡単にいうと、JITは「必要なモノを、必要なときに、必要な量だけ作る」という考え方です。作りすぎを防ぎ、在庫や仕掛品を最小限にすることが狙いです。
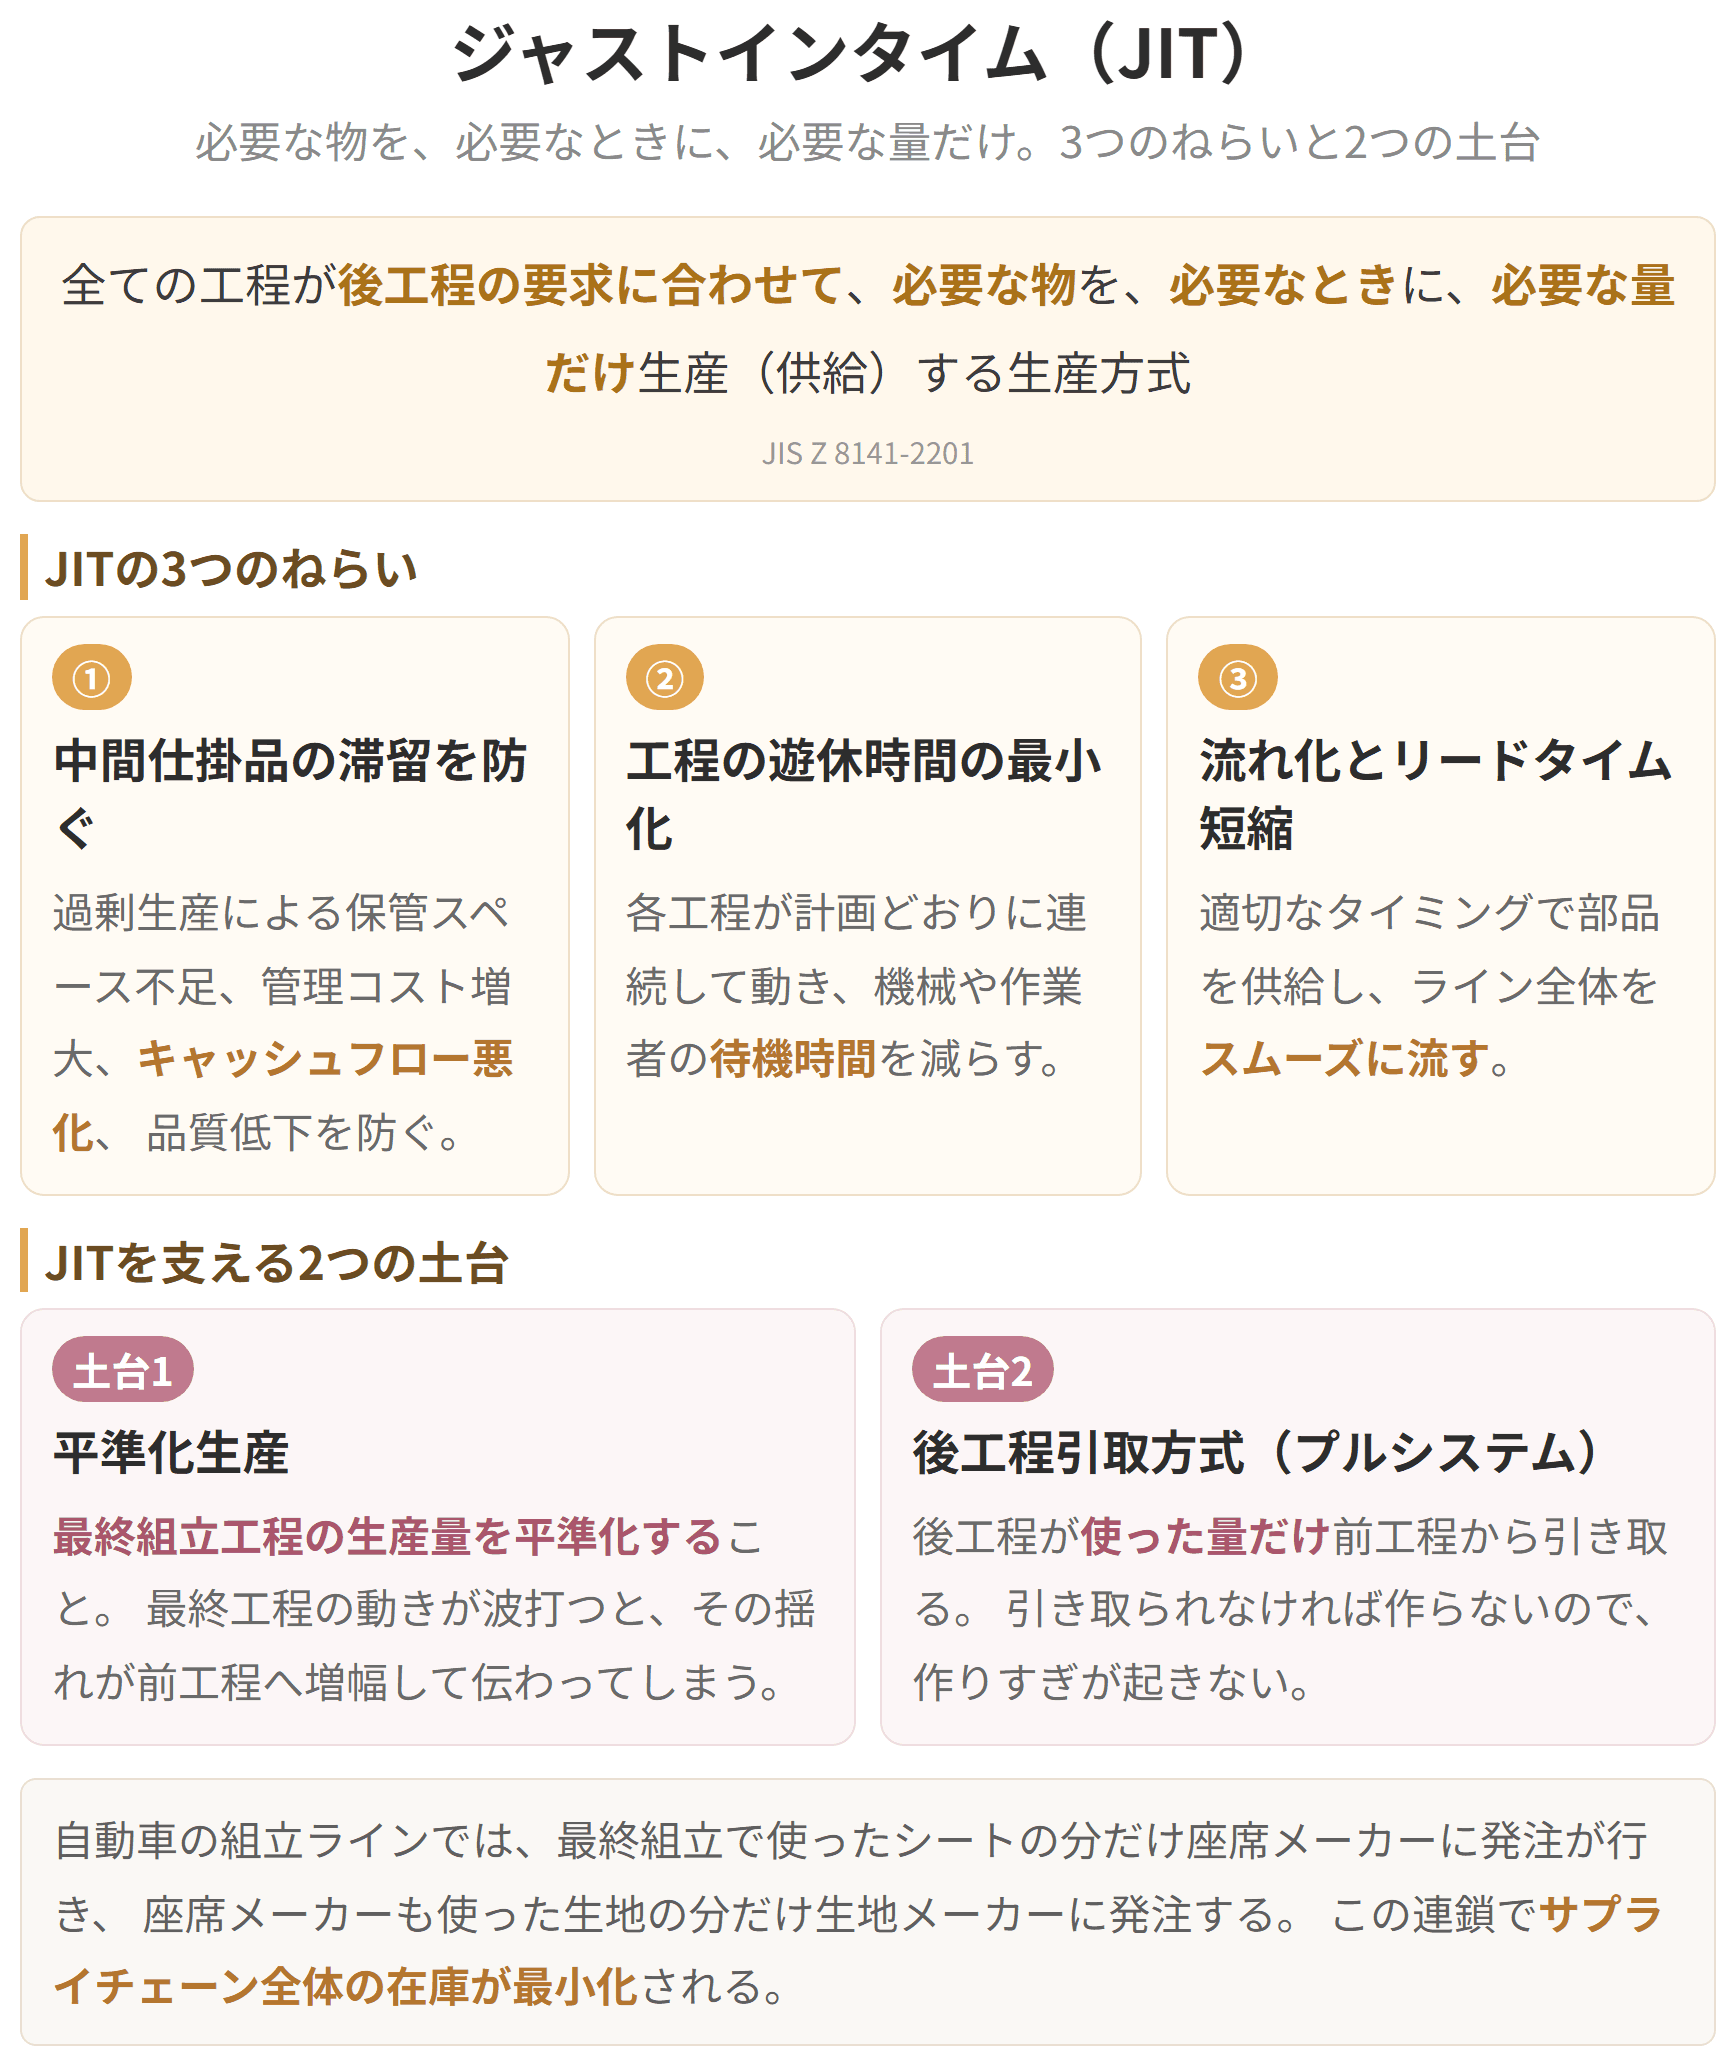
JISでは「全ての工程が、後工程の要求に合わせて必要な物を、必要なときに、必要な量だけ生産(供給)する生産方式」(JIS Z 8141-2201)と定義されています。
後工程が使った量だけ前工程から引き取る 仕組みであることから、後工程引取り方式(プルシステム) とも呼ばれます。
JITが何を解こうとしているのかを、順に見ていきます。
作りすぎて仕掛品が工程間に溜まると、何が起きるか。保管スペースが足りなくなり、管理コストが増え、キャッシュフローが悪化し、さらには品質まで落ちます。
品質が落ちるのは、滞留が長いほど不良の発見が遅れ、同じ不良を作り続けてしまうからです。
簡単にいうと
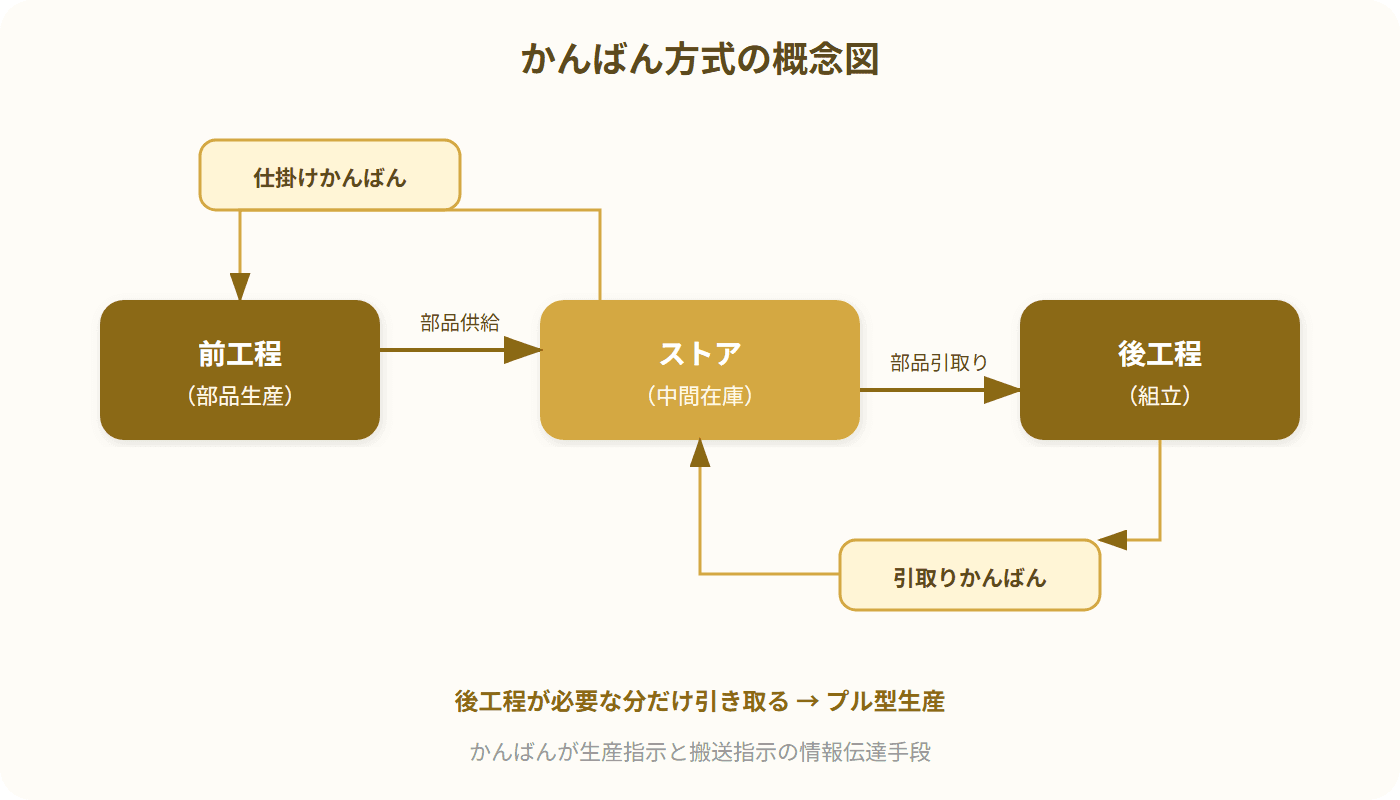
簡単にいうと、かんばん方式はJITを実現するための道具で、「かんばん」と呼ばれるカードを使って工程間の生産・運搬の指示を出す仕組みです。
JISでは「トヨタ生産システムにおいて、後工程引取り方式を実現する際に、かんばんと呼ばれる作業指示票を利用して、生産指示又は運搬指示をする仕組み」(JIS Z 8141-2203)と定義されています。
前のテーマで見たジャストインタイムを、現場で実際に回すための道具 がかんばんです。
かんばんは、何を指示するか で2つに分かれます。
| 種類 | 別名 | 何を指示するか |
|---|---|---|
簡単にいうと
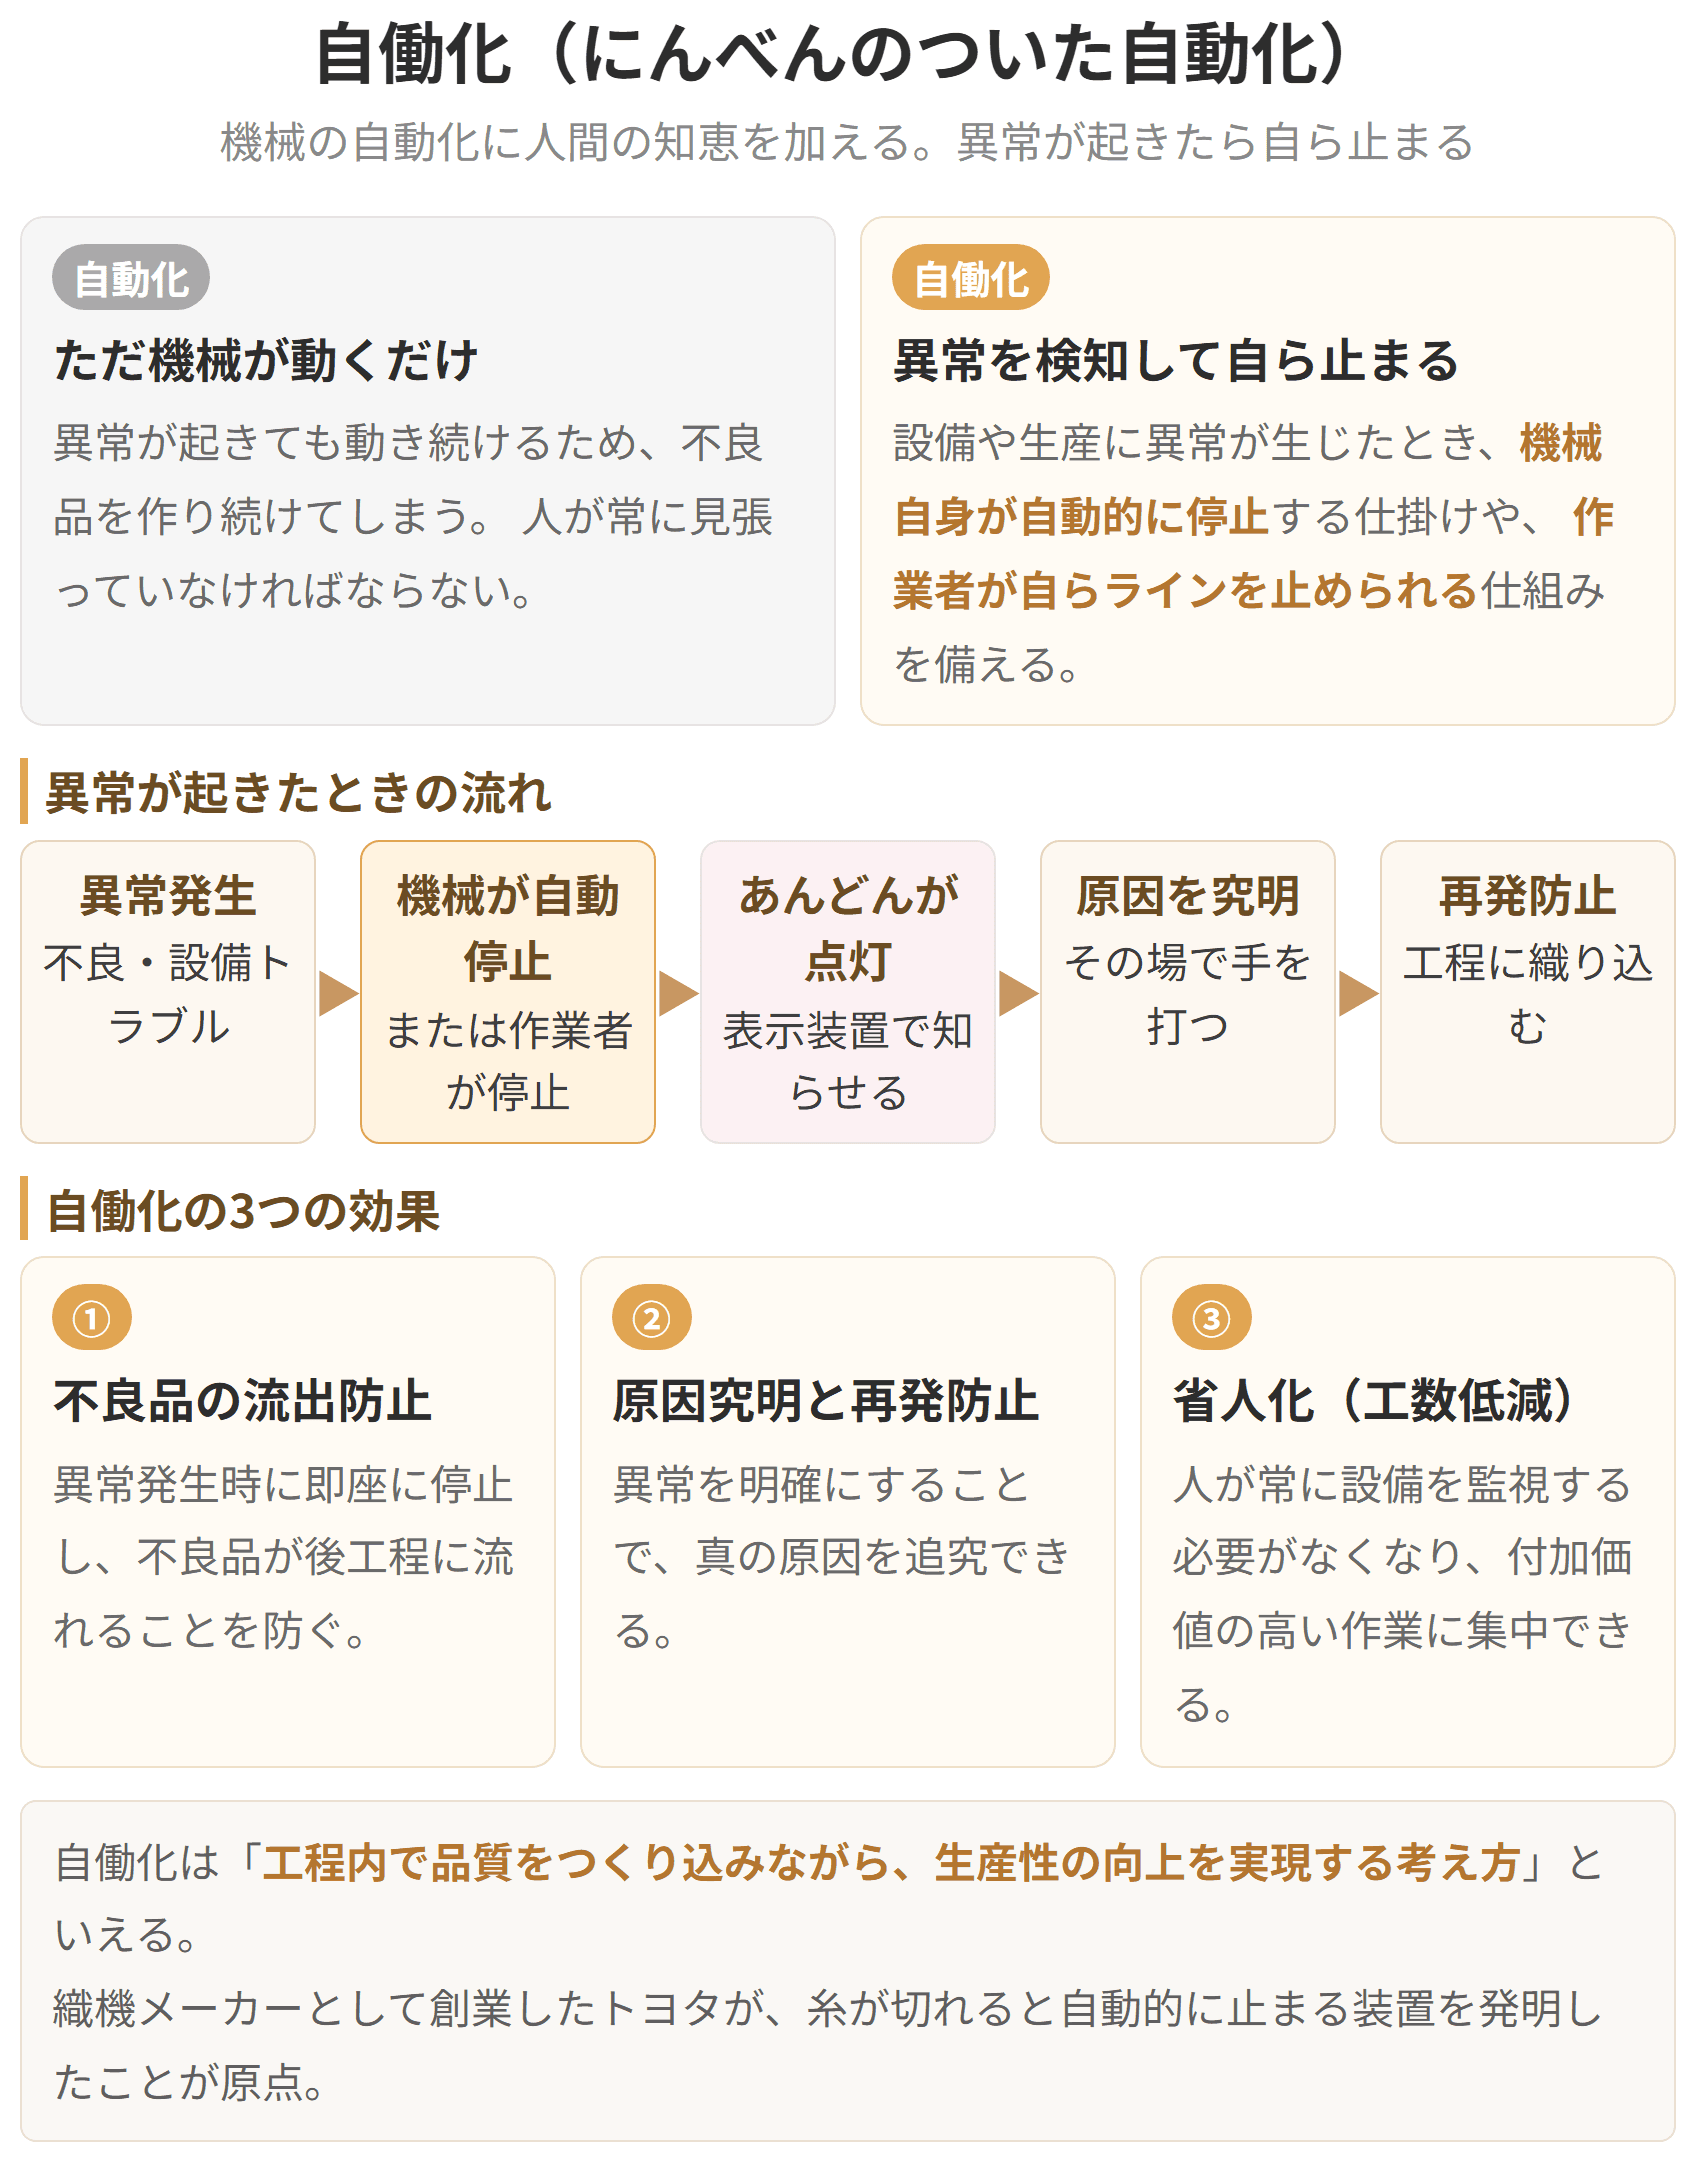
簡単にいうと、自働化は「異常が起きたら機械が自分で止まる」仕組みのことです。普通の「自動化」と違い、品質の問題を見逃さないように人間の知恵を機械に組み込んだ考え方です。
自働化(にんべんのついた自動化)とは、単なる機械の自動化に人間の知恵を加えた考え方です。設備や生産に異常が生じたとき、機械自身が自動的に停止する仕掛けや、作業者が自らラインを止められる仕組みを指します。
1. 不良品の流出防止:異常発生時に即座に停止し、不良品が後工程に流れることを防ぎます
2. 原因究明と再発防止:異常を明確にすることで真の原因を追究できます
3. 省人化(工数低減):人が常に設備を監視する必要がなくなり、付加価値の高い作業に集中できます
異常が発生するとあんどん

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
| 動作のムダ | 付加価値を生まない動き | 取りにくい場所の部品をかがんで取る/ものを探す |
| 不良・手直しのムダ | 不良品を作り、手直しが要るものを作る | 書類の作り直し/材料費のロス |
各工程が計画どおりに続けて動けば、機械も作業者も待たずに済みます。遊休時間が減れば生産効率は上がり、無駄なコストの発生も抑えられます。
必要な部品や製品が適切なタイミングで届けば、生産ライン全体がひとつながりになめらかに流れます。
この連続性が生産リードタイムを縮め、市場の変化に素早く応じられる 体制につながります。
JITはそれだけで成り立つ仕組みではありません。実現の前提として、最終組立工程の生産量を平準化すること(平準化生産)が欠かせません。
理由は引取り方式の構造にあります。後工程が求めた分だけ前工程が作る以上、後工程の要求が揺れれば、その揺れはそのまま前工程へ、さらにその前へと増幅しながら伝わっていく からです。
最後の工程をならしておかなければ、上流は振り回されるだけになります。JITを導入すれば平準化できるのではなく、平準化できていなければJITは導入できない ── 順序を取り違えないでください。
具体例
自動車の組立ラインでは、最終組立工程で使われた座席シートの分だけ、座席メーカーに発注が行きます。座席メーカーも使った生地の分だけ生地メーカーに発注するという連鎖で、サプライチェーン全体の在庫を最小化しています。
ジャストインタイム(JIT)
試験のポイント
| 仕掛けかんばん |
| 生産 の指示 |
| 引取りかんばん | - | 運搬 の指示 |
2種類のかんばんは、それぞれ別の輪を描いて回ります。
仕掛けかんばんの動き
| 順 | 何が起きるか |
|---|---|
| ① | 部品が引き取られると、仕掛けかんばんが外れる |
| ② | 外れたかんばんに書かれた数量ぶんを作る |
| ③ | 作った部品に仕掛けかんばんを付けて置場に置く |
引取りかんばんの動き
| 順 | 何が起きるか |
|---|---|
| ① | 後工程で部品を使うとき、引取りかんばんを外す |
| ② | 外した引取りかんばんを持って、前工程へ部品を取りに行く |
| ③ | 取る部品から仕掛けかんばんを外し、引取りかんばんを付ける |
| ④ | 引取りかんばんを付けた部品を後工程へ運ぶ |
③で2枚のかんばんが入れ替わるところが、この仕組みの要です。外された仕掛けかんばんが、そのまま前工程への「作れ」という合図になります。
かんばんは、指示の中身がひと目で分かるように作られています。これは 目で見る管理 の実践のひとつです。
紙の札が何枚外れているかを見れば、作るべき量がその場で分かる。コンピュータの画面を開く必要も、計算する必要もありません。
こうして 連続する工程のあいだで、情報の伝達と物の流れを同じ拍子にそろえよう とするのが、かんばん方式のねらいです。
具体例
トヨタの工場では、部品棚に付いている仕掛けかんばんが外れた(=部品が使われた)瞬間に、前工程への生産指示が発生します。このようにかんばんが情報の流れとモノの流れを同期化させることで、ムダな在庫を持たない生産を実現しています。
かんばん方式の概念図
試験のポイント
具体例
織機メーカーとして創業したトヨタでは、糸が切れると自動的に機械が止まる「自動停止装置」を発明したことが自働化の原点です。現代の自動車工場では、溶接ロボットが異常な火花パターンを検知すると自動停止し、あんどんが点灯して監督者に通知する仕組みが導入されています。
自働化
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
