第1章 生産管理概論
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見る生産形態とひとことで言っても、分け方は1つではありません。いつ作り始めるか、誰の合図で作るか、工場の中をどう流れるか、何種類をどれだけ作るか ── 見る角度ごとに別々の分類があります。この節では4つの観点を順に押さえ、それぞれの長所と短所、そして現場で何が課題になるかまで見ていきます。


簡単にいうと
簡単にいうと、「注文を受けてから作る」のが受注生産、「売れると見込んであらかじめ作っておく」のが見込生産です。どちらを選ぶかで経営課題が大きく変わります。
生産形態の分類は、どの角度から見るか で変わります。まず全体像を押さえましょう。
| 観点 | 何を見ているか | 分かれ方 |
|---|---|---|
| 生産時期 | 注文と生産のどちらが先か | 受注生産/見込生産 |
| 生産指示 | 作る合図をどこが出すか | 押出し型/引取り型 |
| 加工品の流れ | 工場の中をどう進むか | フローショップ型/ジョブショップ型 |
| 生産品種・生産量 | どんな単位でどれだけ作るか | 個別生産/ロット生産/連続生産、多種少量/少種多量/変種変量 |
4つは独立しています。「受注生産でジョブショップ型の個別生産」というように、それぞれの観点から1つずつ選んで組み合わせる ものだと考えてください。
注文を受けてから作り始める形態です。JISでは「顧客が定めた仕様の製品を生産者が生産する形態」(JIS Z 8141-3204)と定義されています。
顧客の注文を受けてから設計に入り、製造し、出荷する ── という順で進みます。
受注の中身には、製品の仕様(性能、品質、形状、色など)、数量、納期、納入場所 が含まれます。これらの すべて、あるいは一部を顧客が決める のが受注生産の特徴です。
作る側に決定権がない部分が多いほど、段取りの読みが立ちにくくなります。
| 要点 | なぜ難しいか | |
|---|---|---|
| ① | 受注時のコストと納期の見積りを正確に出す | まだ作ったことのないものを、作る前に値付けしなければならない |
| ② | 生産リードタイムを短縮する | 注文を受けてから動き出すので、短くしないと納期に届かない |
| ③ | 受注を平準化する | 注文がいつ来るか選べないため、山と谷がそのまま負荷になる |
①を外すと、見積りが高すぎて受注できないか、安すぎて赤字になるかのどちらかになります。
需要を見越して先に作っておく形態です。JISでは「生産者が市場の需要を見越して企画・設計した製品を、不特定な顧客を対象として市場に出荷する形態」(JIS Z 8141-3203)とされています。
噛みくだけば、注文が来る前に作って在庫として持ち、注文が来たらそこから売る やり方です。
受注生産との最大の違いは、何を作るかを自分で決められる 点にあります。そのぶん、決める力そのものが問われます。
| 課題 | 中身 |
|---|---|
| 需要予測の精度を上げる | 外せば、売れ残るか品切れするかのどちらかになる |
| 適正な在庫量を保つ | 多すぎれば資金が寝て、少なすぎれば機会を逃す |
| 柔軟な生産体制をつくる | 予測と生産計画を連動させ、ずれたときに動かせるようにしておく |
予測の精度は、次の2つが短いほど上がります。
| 条件 | 中身 | なぜか |
|---|---|---|
| 計画対象期間が短い | 生産計画を何日分の単位で立てるか | 1か月分より明日1日分のほうが読みやすい |
| 計画先行期間が短い | どれだけ先のことを予測するか | 3か月先の1日分より、明日の1日分のほうが当たる |
どちらも当たり前に聞こえますが、裏を返せば「遠い先を、長い単位で読もうとするほど外れる」 ということです。見込生産で在庫が狂う原因の多くは、ここにあります。
具体例
船舶や注文住宅は受注生産の代表例です。顧客ごとに仕様が異なるため、注文を受けてから設計・製造します。一方、日用品や清涼飲料水は見込生産の代表例で、需要を予測して大量に生産し、店頭に並べて販売します。
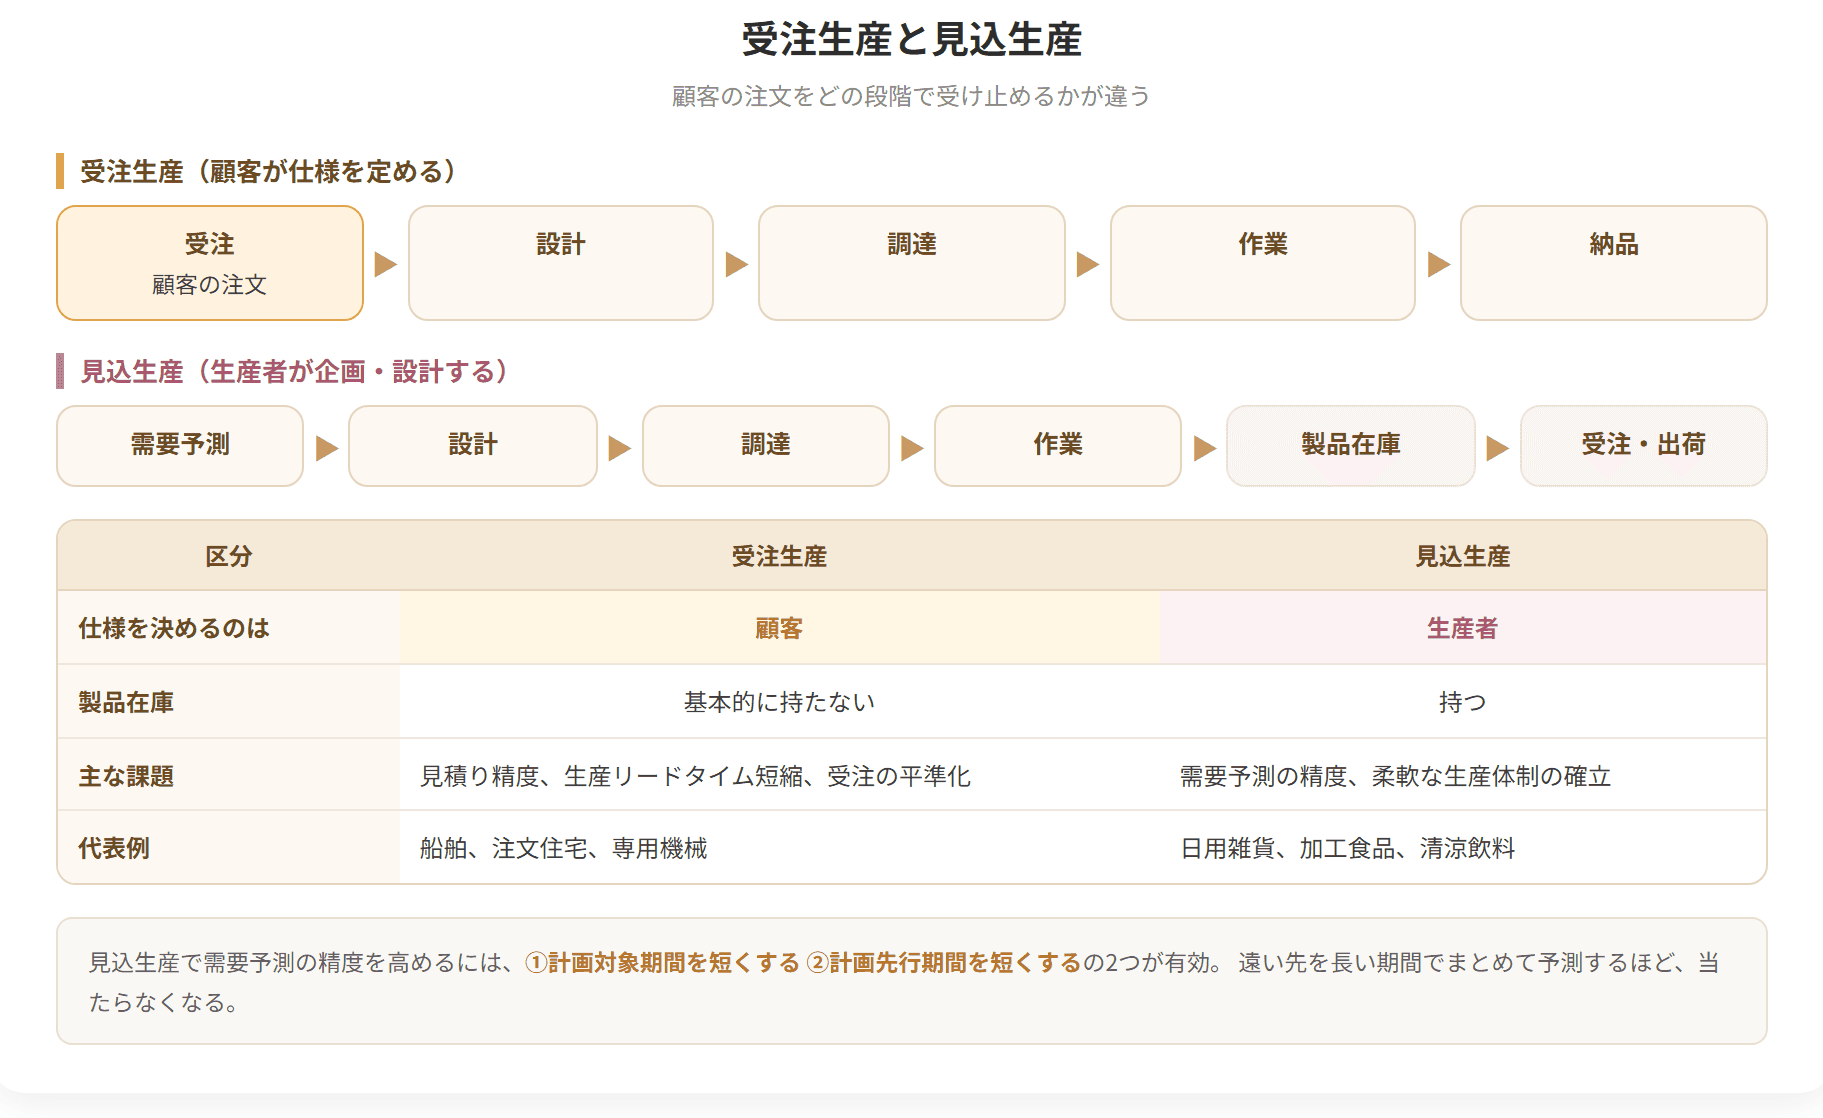
受注生産と見込生産

試験のポイント

簡単にいうと
簡単にいうと、「計画どおりに前から押し出して作る」のが押出し型、「後工程が必要な分だけ前工程から引き取る」のが引取り型です。引取り型の代表がかんばん方式です。
生産の指示をどこから出すかで、2つの型に分かれます。前から押し出すのか、後ろから引き取るのか という違いです。
JISでは「あらかじめ定められたスケジュールに従い、生産活動を行う管理方式」(JIS Z 8141-3302)と定義されます。押出方式 とも呼ばれます。
計画を先に立て、その計画どおりに 前の工程から後の工程へ製品を押し出していく 形です。各工程は、後ろがどうなっていようと、自分の計画ぶんを作って送り出します。
長所 … 計画どおりに動けば、設備も人も止まりません。計画を立てた時点で全体の見通しが立ちます。
短所 … 後工程の進み具合と噛み合わなければ、工程と工程のあいだに仕掛品が溜まります。前が速く、後ろが遅ければ、その差はそのまま在庫になります。
簡単にいうと
簡単にいうと、すべての製品が同じ順序で工程を流れるのがフローショップ型、製品ごとに通る工程の順序が異なるのがジョブショップ型です。
同じものを作る工場でも、仕事が設備を通る順序 が決まっているかどうかで、性格がまったく変わります。
すべての仕事(ジョブ)が、同じ順序で機械や装置を通っていく 生産形態です。
どのジョブも「①→②→③」という決まった順で設備を渡り、作業は上流から下流へ一方向に進みます。流れが一本道なので、滞りがどこで起きているかも見つけやすくなります。
なお、判定はやや緩やかです。一部のジョブで順序がわずかに違っていても、仕掛品の流れを上流から下流へ一方向に整えられるレイアウトが組めるなら、実務上はフローショップに分類されます。厳密に全ジョブが同一順序である必要はありません。
フローショップ型が採るのが
簡単にいうと
簡単にいうと、「一品ずつ作る」のが個別生産、「まとめて作る」のがロット生産、「ずっと同じものを作り続ける」のが連続生産です。
生産を まとまりの単位 で分けると、3つに整理できます。繰り返しがあるかないか、一度にどれだけまとめるかが分かれ目です。
JISでは「個々の注文に応じて、その都度1回限り生産する形態」(JIS Z 8141-3209)と定義されています。繰り返し性のない生産 であり、後述する連続生産の反対語にあたります。
受注のたびに設計から起こし、標準化されていない製品 を作ります。受注の単位は1つというケースが多くなります。
1回限りの生産なので、設計・調達・作業のそれぞれがうまく運ぶかどうかで、コストが大きく振れます。
ここを正確に読めないと、2つの方向に失敗します。
簡単にいうと
簡単にいうと、「たくさんの種類を少しずつ作る」のが多種少量生産、「少ない種類を大量に作る」のが少種多量生産です。さらに両方のいいとこ取りを目指すのが変種変量生産(マスカスタマイゼーション)です。
最後の観点は、何種類を、どれだけ作るか です。
JISでは「多くの種類の製品を少量ずつ生産する形態」(JIS Z 8141-3213)と定義されます。柔軟性(フレキシビリティ)を強調するときは 多品種変量生産 という言い方をすることもあります。
中小企業が最も多く採る形態 といわれ、小回りの利くことが強みになります。
| 何が起きるか | |
|---|---|

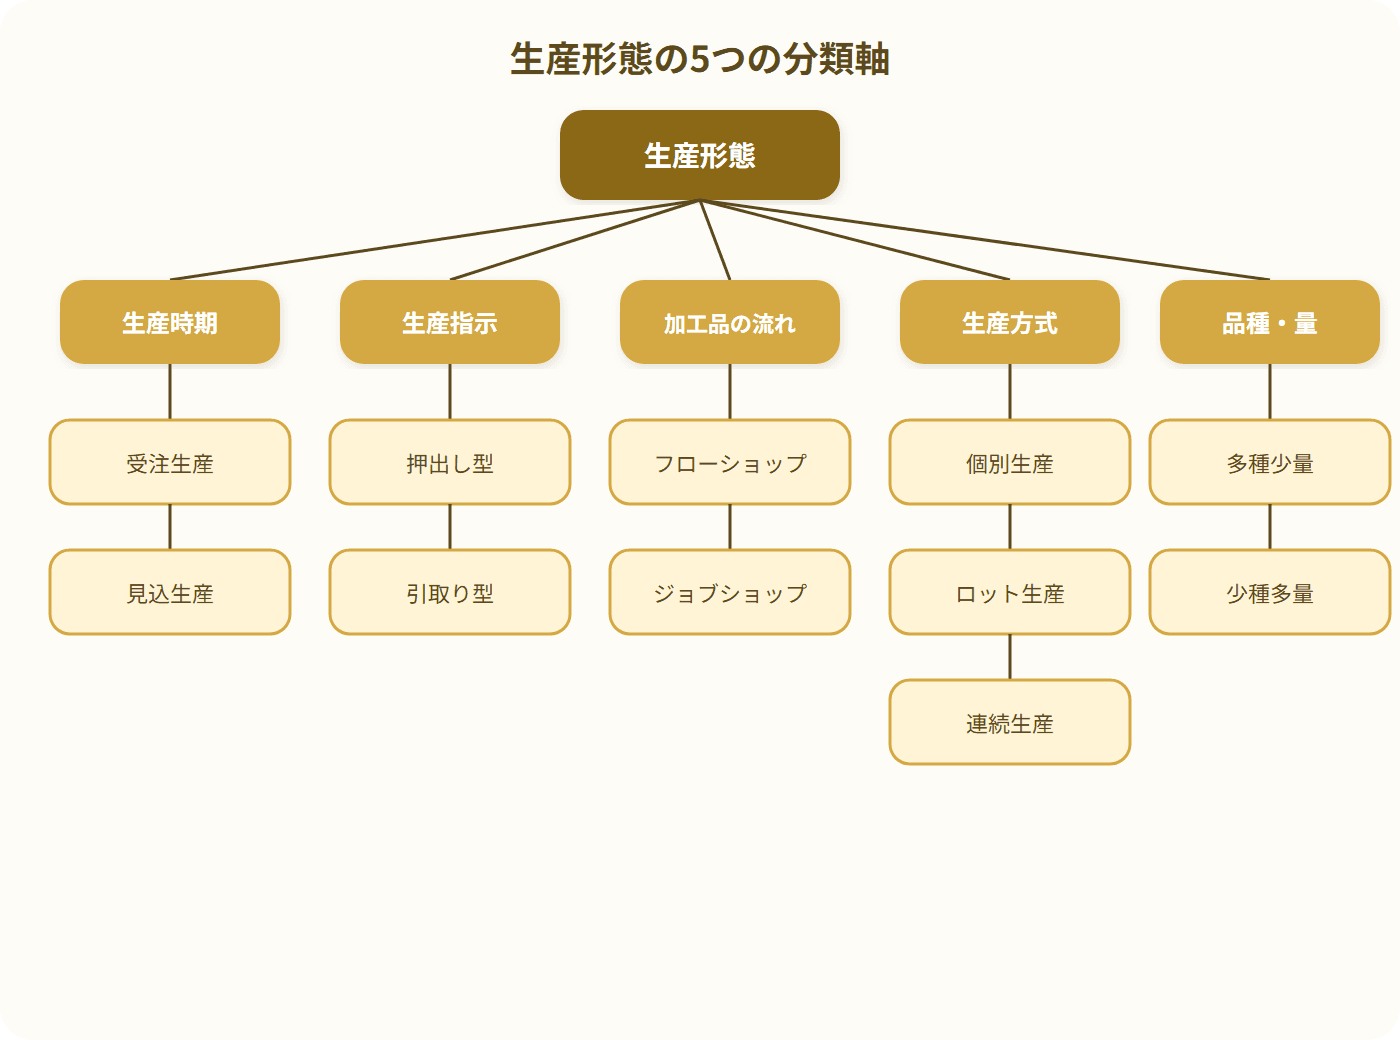
生産形態の5つの分類軸
動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
後の工程が、必要になった分だけ前の工程へ取りに行く 形です。前の工程は、取られた分だけを作って補充します。
ここが決定的な違いです。押出し型では前工程が「作れるだけ作る」のに対し、引取り型では 消費された分しか作りません。
長所 … 工程と工程のあいだに余計な仕掛品が積み上がりません。必要な量が、必要なときに、はっきり指示される 点が最大の特徴です。
短所 … 後工程の要求が揺れると、前工程がそのまま振り回されます。平準化されていない現場では、かえって混乱を招きます。
代表例が かんばん方式 です。何をいくつ取ったかを札で伝えることで、前工程へ補充の合図を送ります。
| 押出し型 | 引取り型 | |
|---|---|---|
| 別名 | プッシュシステム | プルシステム |
| 指示の出どころ | あらかじめ立てた生産計画 | 後工程からの要求 |
| ものの流れ | 計画に従って前から後へ押し出す | 後工程に引き取られた分を補充する |
| 仕掛品 | 溜まりやすい | 溜まりにくい |
| 代表例 | MRPによる生産 | かんばん方式 |
覚え方は、どちらを向いて作っているか です。押出し型は計画表を見て作り、引取り型は後工程を見て作ります。
具体例
大量生産型の食品工場では、週次の生産計画に基づいて各工程に指示を出す「押出し型」で運営しています。一方、トヨタの自動車工場では、最終組立ラインで使った部品の分だけ前工程から引き取る「引取り型(かんばん方式)」で運営し、在庫を最小化しています。
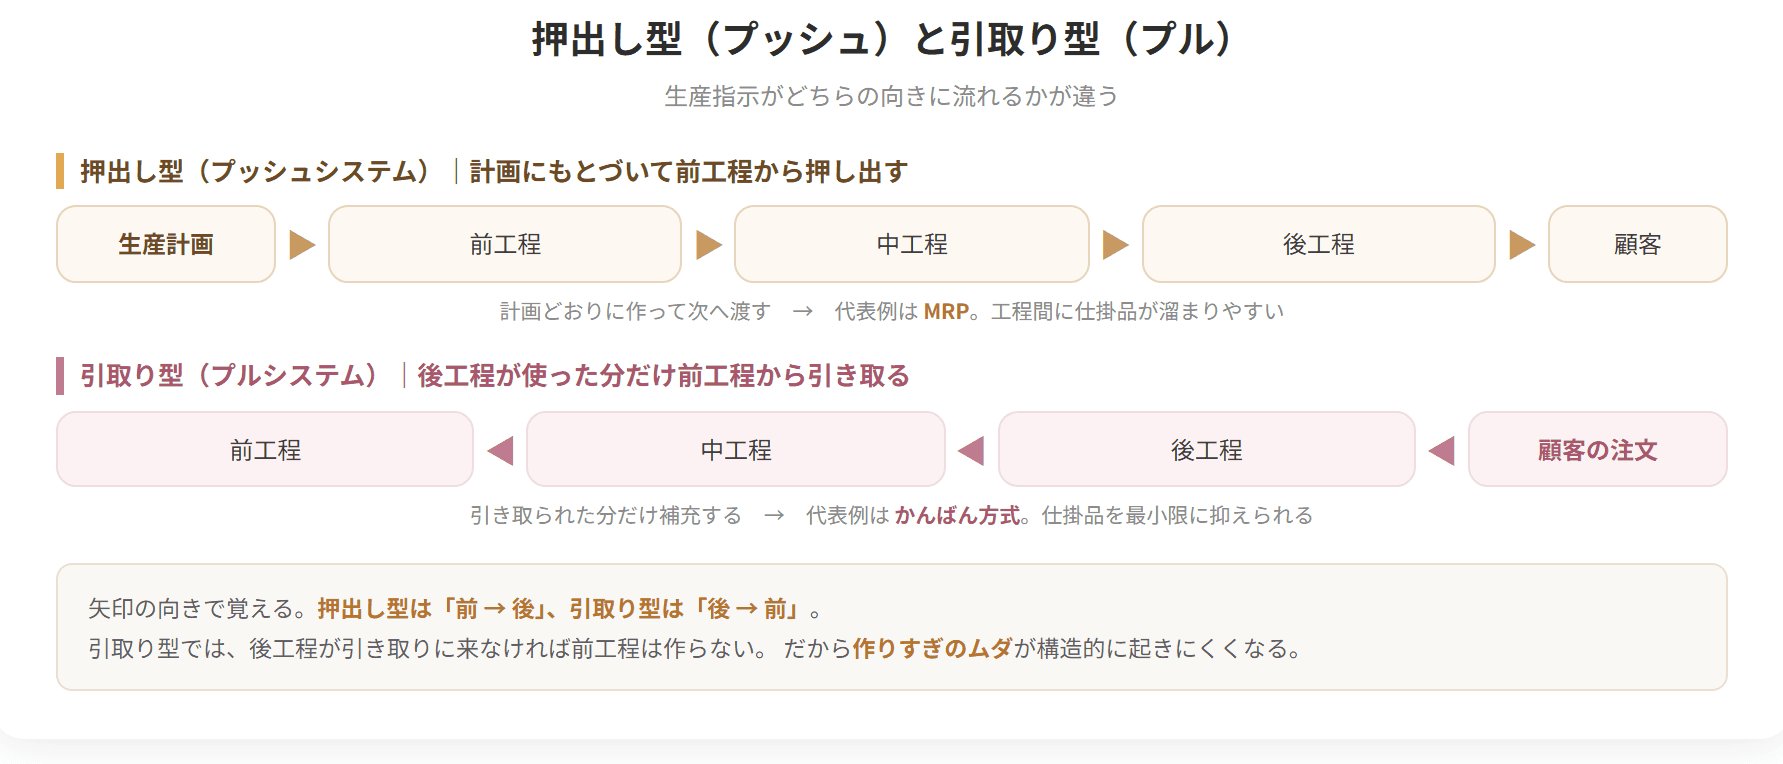
押出し型と引取り型
試験のポイント
流れに逆らわない配置なので運搬が短く、同じものを大量に作るほど効率が上がります。
仕事(ジョブ)ごとに、機械や装置を使う順序が違う 生産形態です。しかもそうしたジョブを多数、同時に抱えます。
工場の中には「穴を開ける」「表面を仕上げる」といった 機能ごとの作業ステーションが点在 していて、各ジョブは自分に必要な設備だけを選んで回っていきます。
注文ごとに仕様が違うため、同じ設備でも、ジョブAは最初に使い、ジョブBは最後に使う といったことが当たり前に起こります。
ジョブショップ型が採るのが 機能別レイアウト です。旋盤は旋盤、フライス盤はフライス盤というように、同じ機能の設備をまとめて配置 します。
どんな順序の注文にも対応できる反面、ジョブが工場内を行ったり来たりするため、ものの動きは錯綜しがち です。
| フローショップ型 | ジョブショップ型 | |
|---|---|---|
| 設備を使う順序 | すべてのジョブで同じ | ジョブごとに異なる |
| レイアウト | 製品別レイアウト(工程順に直線配置) | 機能別レイアウト(同種の設備をまとめる) |
| ものの流れ | 一方向に整流される | 錯綜しやすい |
| 向く生産 | 少種多量 | 多種少量 |
| 運搬距離 | 短い | 長くなりがち |
流れを優先するか、融通を優先するか。この2つは、そのまま裏表の関係になっています。
具体例
ペットボトル飲料の製造ラインは、原料混合→充填→キャッピング→ラベル貼付→箱詰めと、すべての製品が同じ順序で流れるフローショップ型です。一方、金属加工の試作工場では、製品Aは旋盤→フライス→研磨、製品Bはフライス→穴あけ→旋盤と、製品ごとに異なる順序で機械を使うジョブショップ型です。
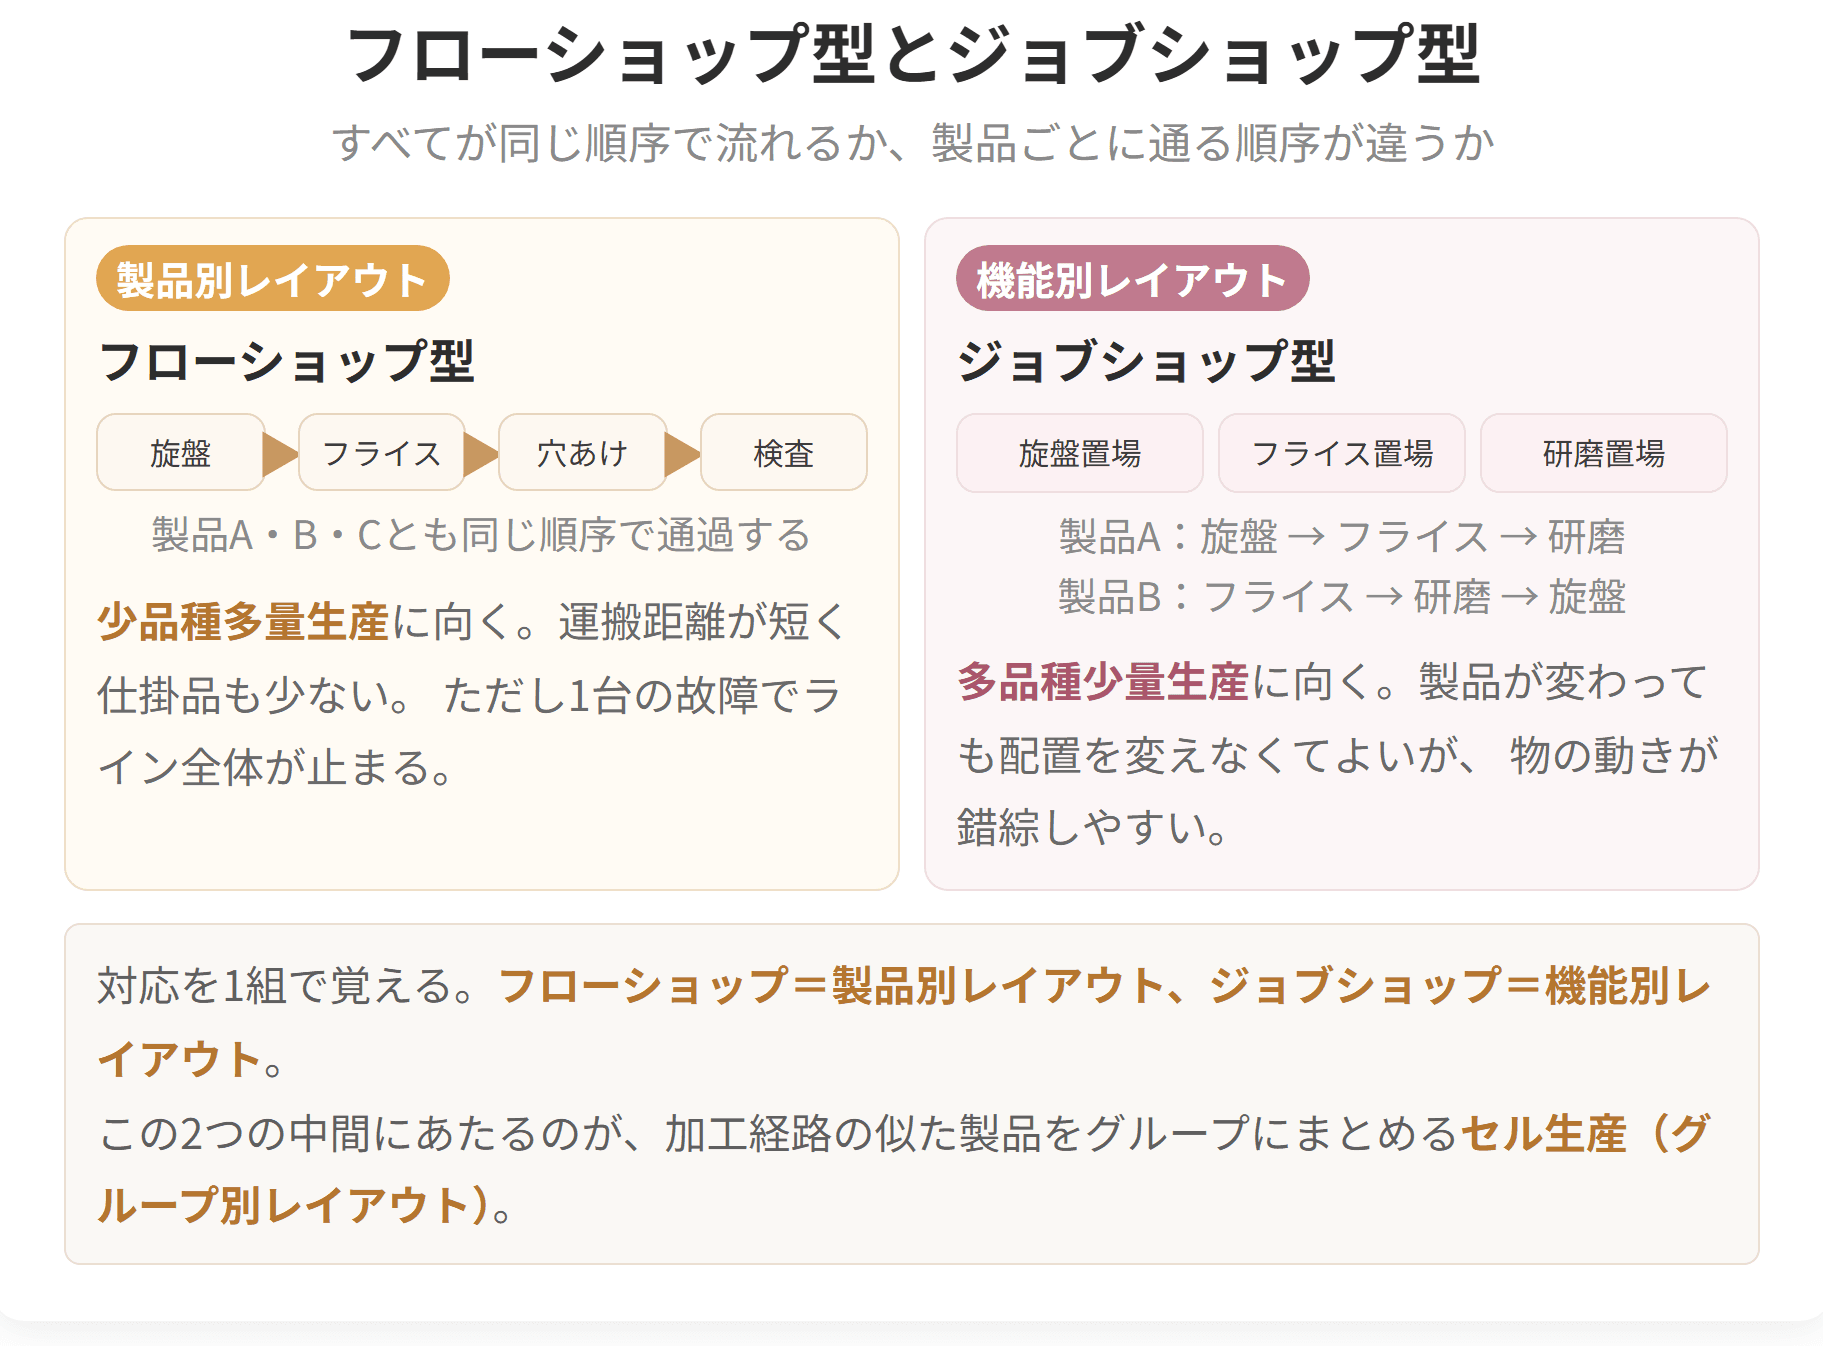
フローショップ型とジョブショップ型
試験のポイント
代表例は、船舶、注文建築、専用の機械設備、各種の試作品などです。
JISでは「複数の製品を品種ごとにまとめて交互に生産する形態」(JIS Z 8141-3210)とされ、断続生産 とも呼ばれます。個別生産と連続生産の中間 に位置します。
何個ずつまとめて作るか、その単位を ロットサイズ(生産ロット、バッチ)といい、それを決める手続きを ロットサイジング といいます。
ロット生産では、作る製品を切り替えるたびに段取替えが発生 します。
段取替えとは「品種又は工程内容を切り替える際に生じる材料、機械、治工具、図面などの準備及び試し加工」(JIS Z 8141-5107)のことです。
ここにトレードオフがあります。ロットサイズを小さくするほど、段取替えの回数が増える のです。小ロット化を進めるなら、段取替え時間の短縮が避けて通れない課題になります。
段取替えは、機械(ライン)を止めるかどうかで2つに分かれます。
| 区分 | 中身 |
|---|---|
| 内段取 | 機械(ライン)を 停止して 行う段取替え |
| 外段取 | 機械(ライン)を 停止せずに 行う段取替え |
短縮のやり方も2通りあります。内段取そのものを短くする か、内段取を外段取に移し替える かです。後者のほうが効果は大きくなります。止めずに済ませられる作業は、動かしているあいだに終わらせてしまえばよいからです。
なお、機械の停止時間が10分未満の内段取 を シングル段取 といいます。
JISでは「同一の製品を一定期間続けて生産する形態」(JIS Z 8141-3211)と定義されます。個別生産の反対語 でもあります。
標準化されていて設計変更も少ない製品 を、ひたすら作り続けるのに向いた形態です。生産するものが止まることなく流れ、次から次へと同じ製品ができていきます。
代表例は、日用雑貨品、加工食品、清涼飲料などです。
| 個別生産 | ロット生産 | 連続生産 | |
|---|---|---|---|
| 繰り返し | なし | あり(まとめて交互に) | あり(続けて) |
| 別名 | - | 断続生産 | - |
| 段取替え | 毎回 | 切替えのたび | ほとんど無い |
| 製品の標準化 | されていない | 中間 | されている |
| 例 | 船舶、注文建築、試作品 | 多くの部品加工 | 日用雑貨、加工食品、清涼飲料 |
左から右へ行くほど、繰り返しが増え、段取りが減り、効率が上がる 一方で、融通はきかなくなります。
具体例
オーダーメイドのウェディングドレスは「個別生産」、パン工場で食パン500斤→クロワッサン300個→バゲット200本と品種を切り替えながら作るのが「ロット生産」、ミネラルウォーターの充填ラインで毎日同じ商品を作り続けるのが「連続生産」です。
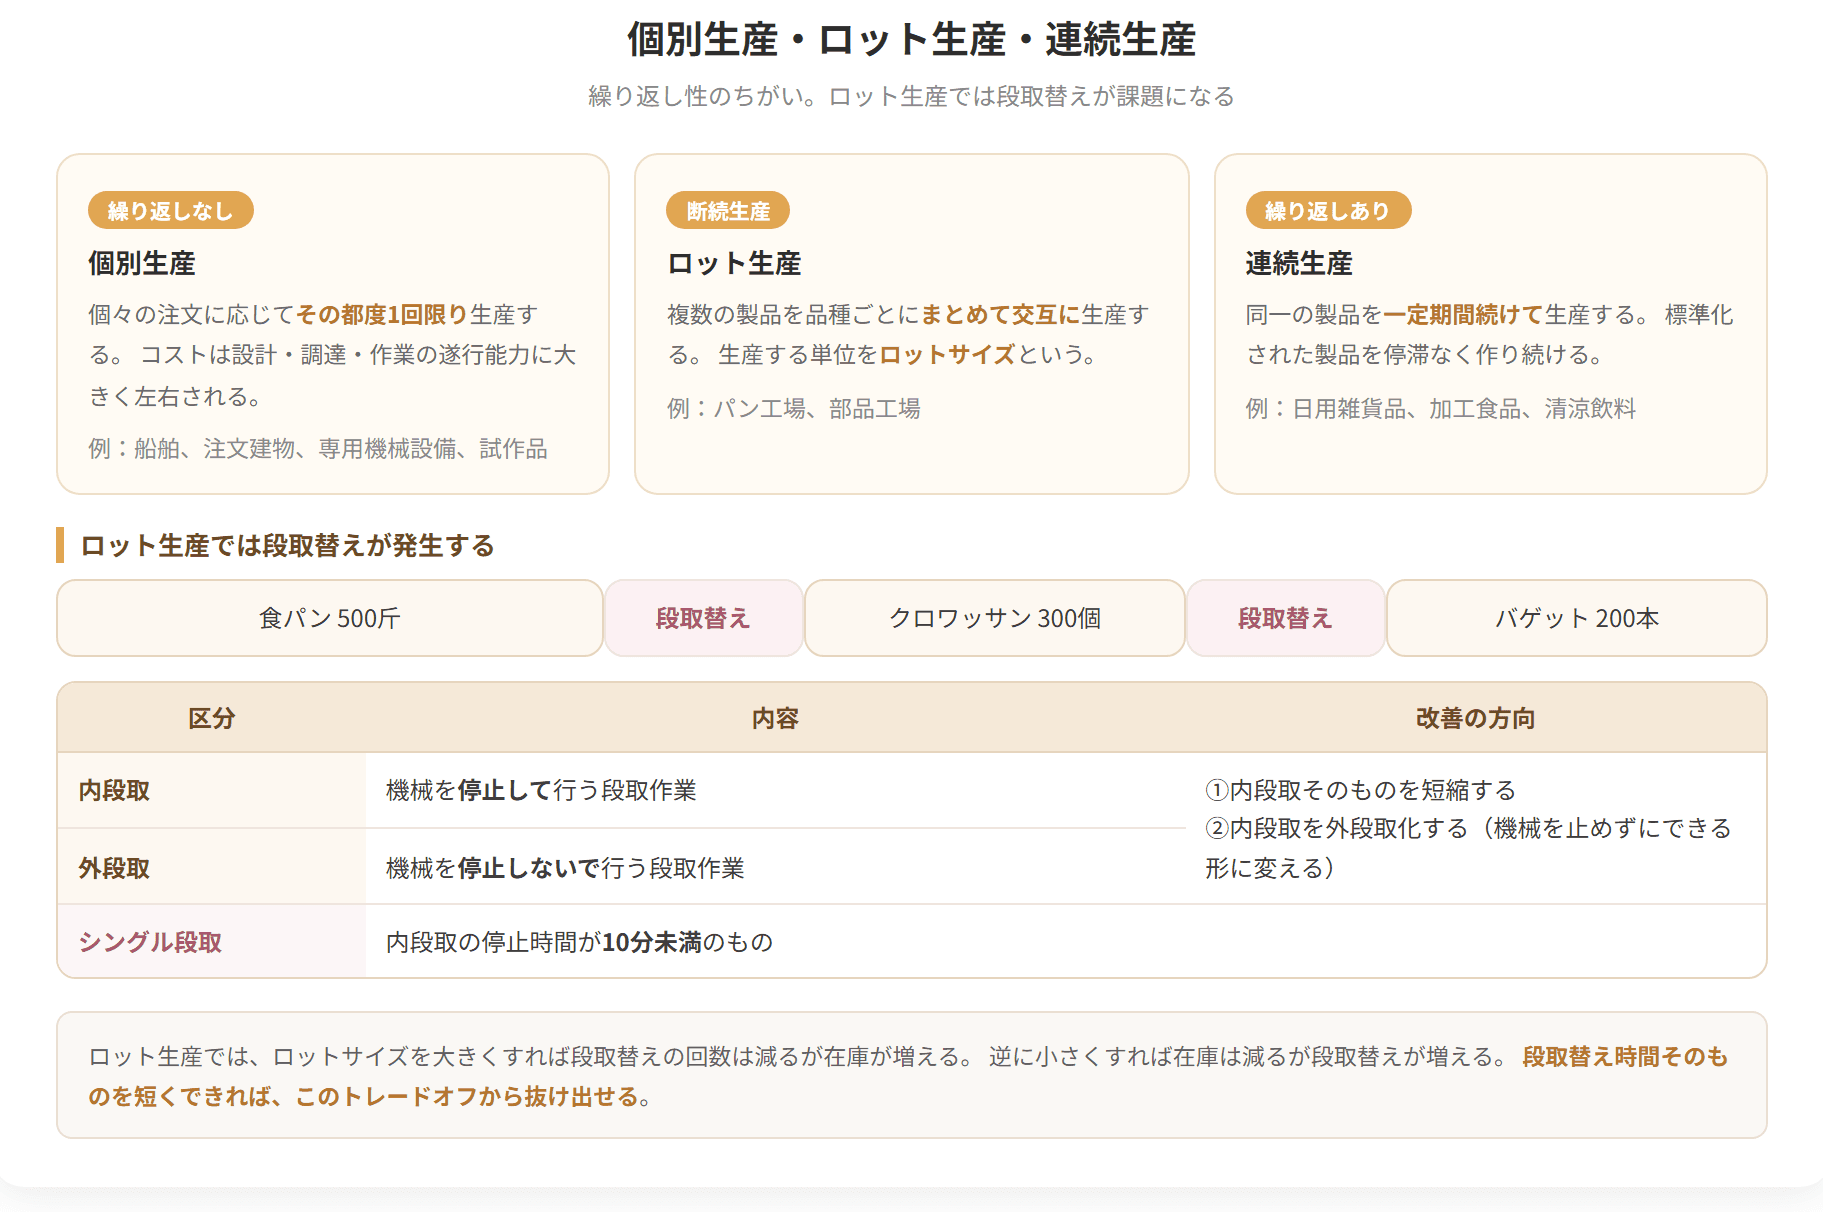
個別生産・ロット生産・連続生産
試験のポイント
| ① |
| 製品の種類が多く、生産数量も納期も多様。加工順序が製品ごとに違う ため、工場内でものの動きが錯綜しやすい |
| ② | 受注が揺れると 生産設備の能力に過不足 が出る。さらに仕様・数量・納期の変更、短納期の注文、購入部品の納入遅れなども起こりやすい |
①はジョブショップ型・機能別レイアウトと表裏です。順序が揃わないから、設備を機能別に置くしかなく、結果として動きが交差します。
②は、受注生産の「受注の平準化」が課題だったのと同じ構図です。
少ない種類の製品を大量に作る 形態です。多種少量生産の対極にあたります。
同じものを作り続けられるので、フローショップ型・製品別レイアウトと噛み合い、1個あたりのコストは下がります。一方で、需要が変わったときに切り替えが利きません。
大量生産の効率を保ちながら、多様なニーズにも応える ことを目指す形態です。
多種少量と少種多量は本来トレードオフの関係にありますが、その両取りを狙うのが変種変量生産です。前提になるのは、段取替え時間の短縮、設備の汎用化、情報システムによる管理といった下支えです。
| 品種 | 量 | 噛み合う流れ | 1個あたりのコスト | |
|---|---|---|---|---|
| 多種少量生産 | 多い | 少ない | ジョブショップ型・機能別レイアウト | 高い |
| 少種多量生産 | 少ない | 多い | フローショップ型・製品別レイアウト | 低い |
| 変種変量生産 | 多い | 多い | 両立をねらう | 両立をねらう |
この節で見てきた4つの観点は、ばらばらではなく互いに結びついています。受注生産は多種少量になりやすく、多種少量はジョブショップ型を呼び、ジョブショップ型は機能別レイアウトになる ── という具合です。
どれか1つが決まると、残りもおおよそ決まってくる。この連動を押さえておくと、事例問題で工場の姿を思い描きやすくなります。
具体例
特注の産業用ロボットを様々な仕様で少量ずつ製造するのが多種少量生産、缶ビールを1種類のラインで毎日数十万本生産するのが少種多量生産です。デルのBTO(受注組立)パソコンは、標準化された部品モジュールを顧客の注文に応じて組み合わせるマスカスタマイゼーションの例です。
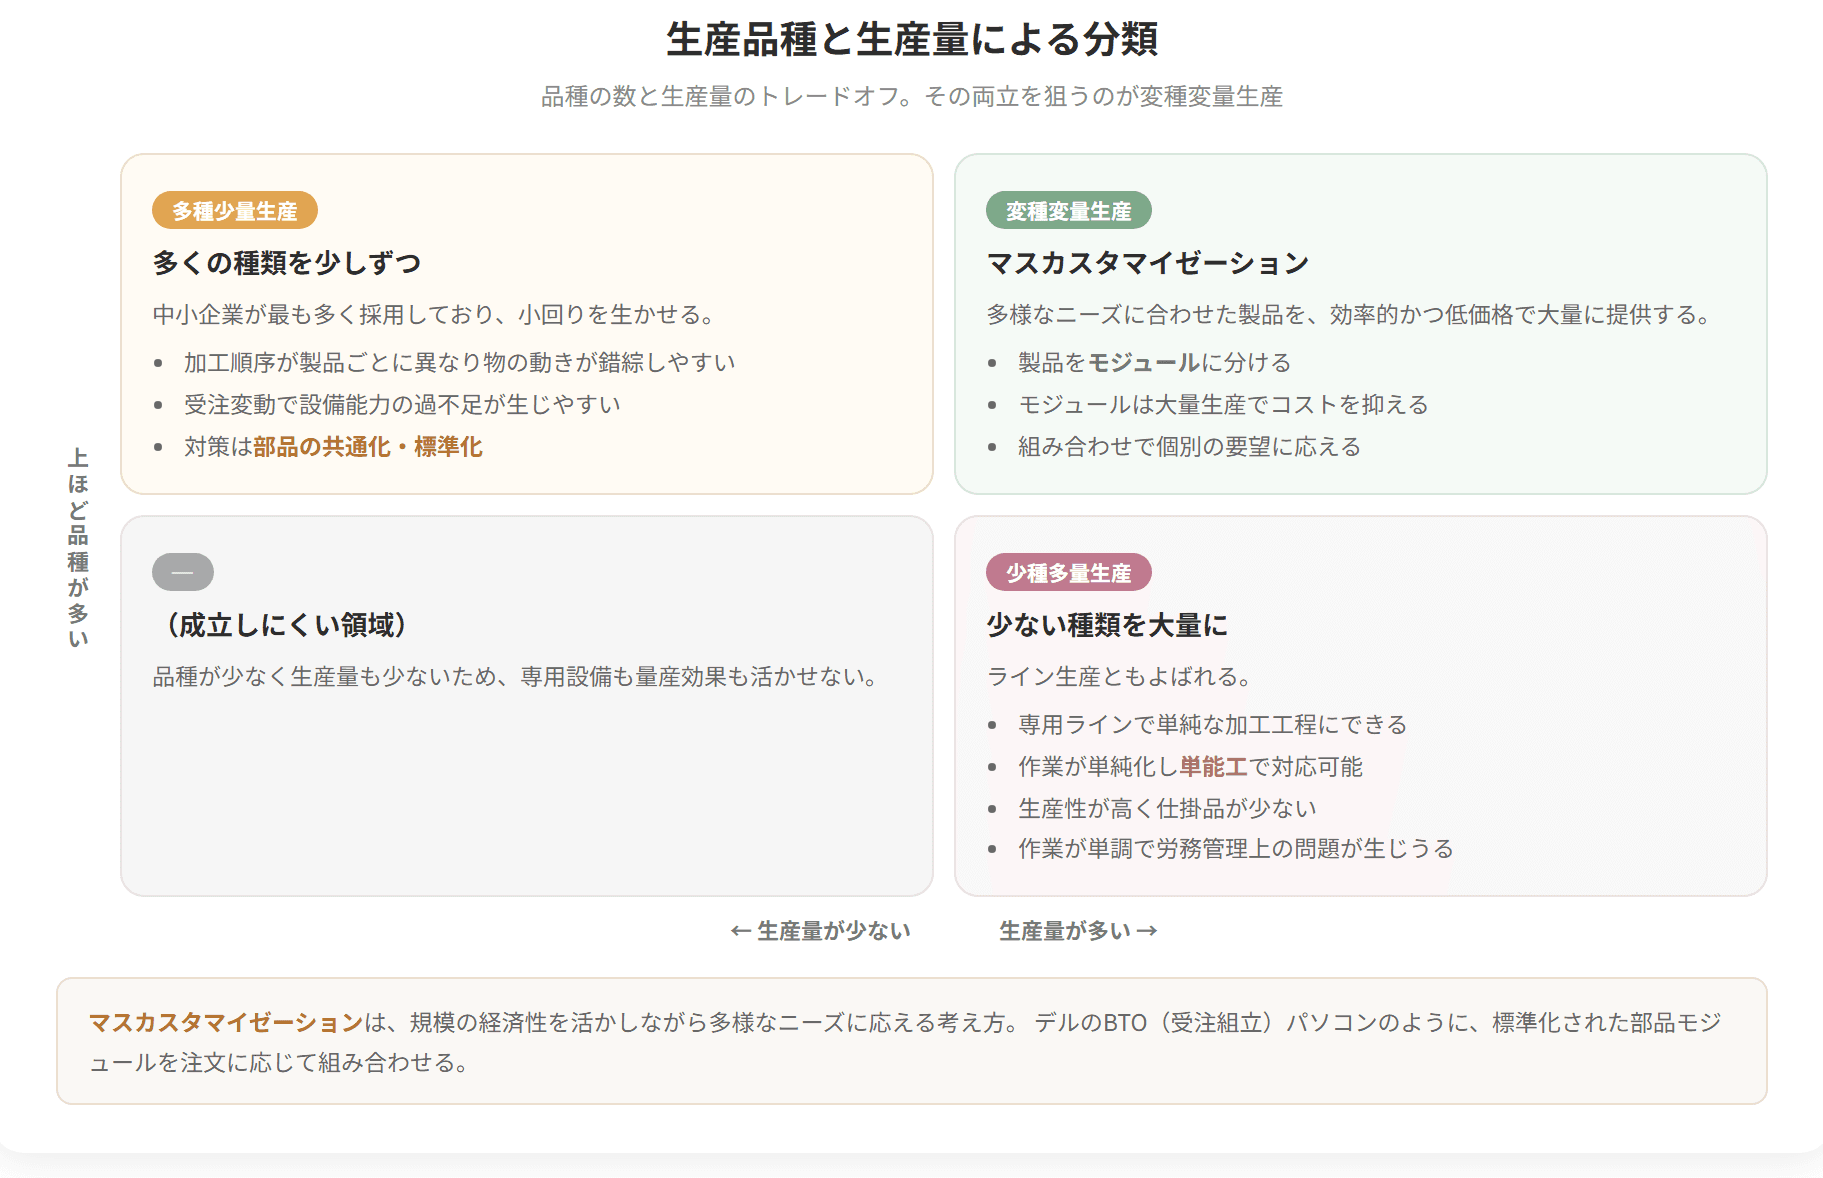
多種少量生産と少種多量生産
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
