第2章 生産の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見る生産技術は、設計図面どおりの製品を効率的に作り出すための技術です。ここでは切削・研削・塑性加工・鋳造といった基本的な加工技術と、NC・MC・FMC・FMS・FAといった生産の自動化技術、さらにSCM(サプライチェーンマネジメント)について学びます。


簡単にいうと
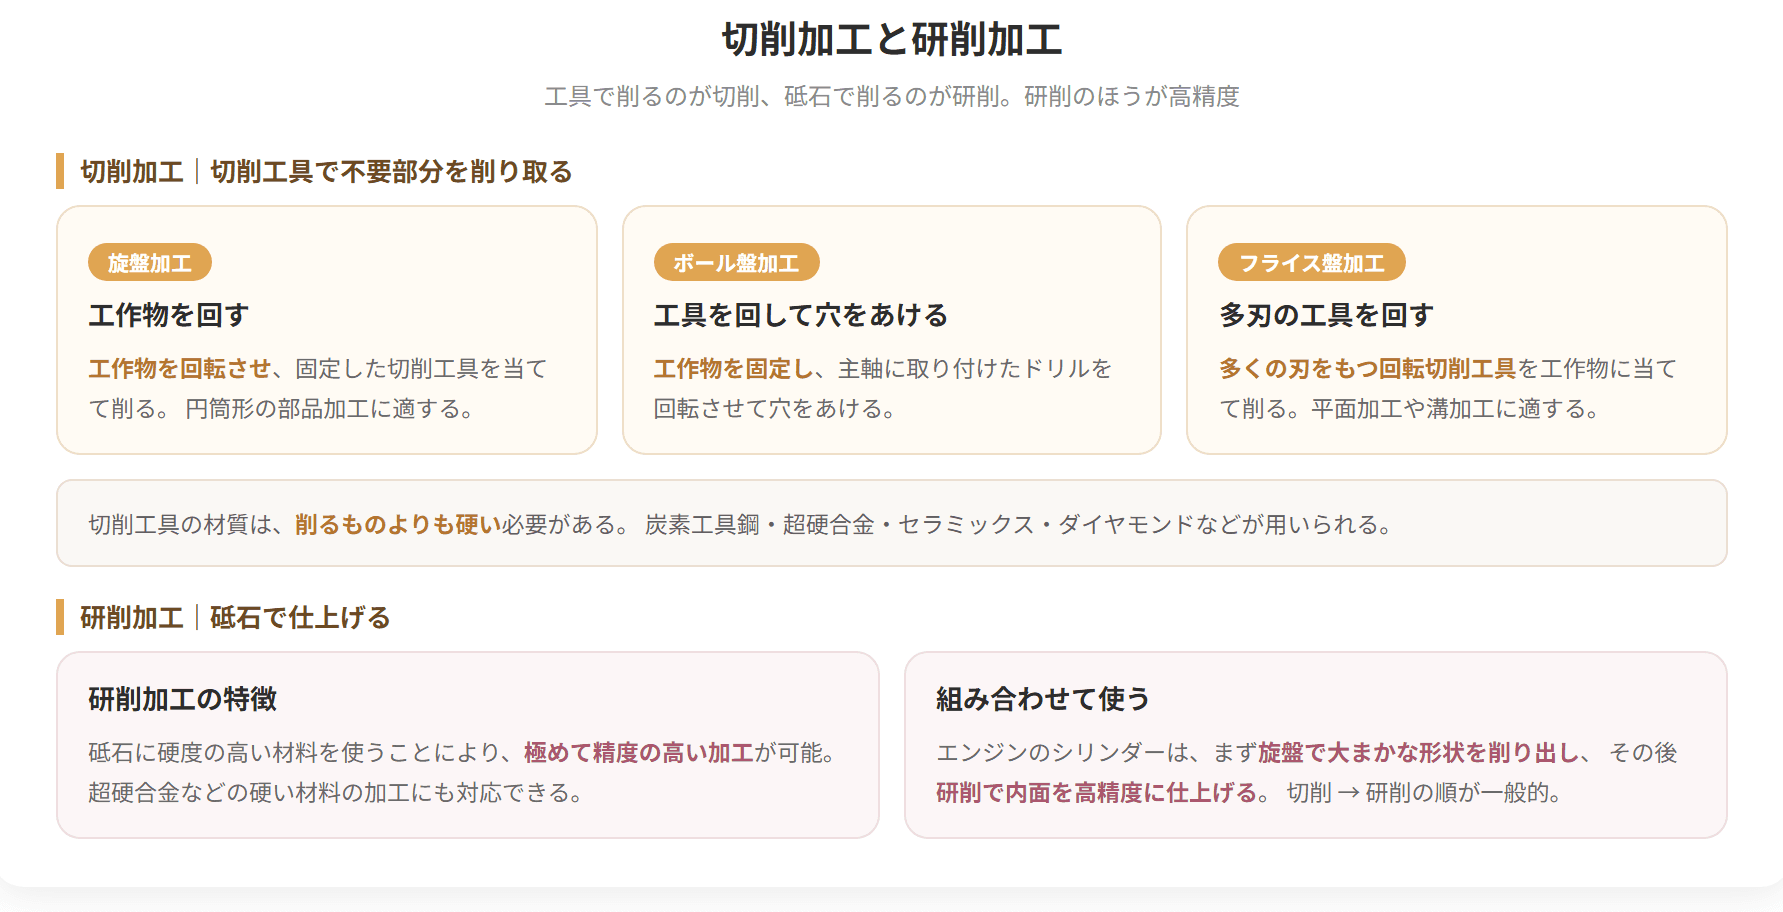
簡単にいうと、切削加工は「工具で削って形を作る」加工法、研削加工は「砥石で磨いて精密に仕上げる」加工法です。代表的な機械に旋盤・ボール盤・フライス盤があります。
切削加工 は、切削工具を使って不要な部分を削り取り、工作物を決められた形状と寸法へ仕上げる 加工法です。使う機械によって、いくつかに分かれます。
| 加工 | 何が回り、何が動くか |
|---|---|
| 旋盤加工 | 工作物を回転させ、そこへ切削工具を当てて削る |
| ボール盤加工 | 工作物を固定し、主軸に取り付けた工具を回転させて穴をあける |
| フライス盤加工 | 多くの刃を持つ回転切削工具(フライス) を工作物に当てて削る |
見分け方は 何が回っているか です。旋盤は工作物が回り、ボール盤とフライス盤は工具が回ります。
丸い断面のものを作るなら旋盤、穴をあけるならボール盤、平面や溝を削るならフライス盤、という使い分けになります。
工具は当然ながら、削られる材料より硬くなければなりません
具体例
自動車のエンジン部品であるシリンダーは、まず旋盤で大まかな形状を削り出し(切削加工)、その後研削加工で内面を高精度に仕上げます。このように切削→研削の順で加工することが多いです。
切削加工と研削加工

試験のポイント

簡単にいうと
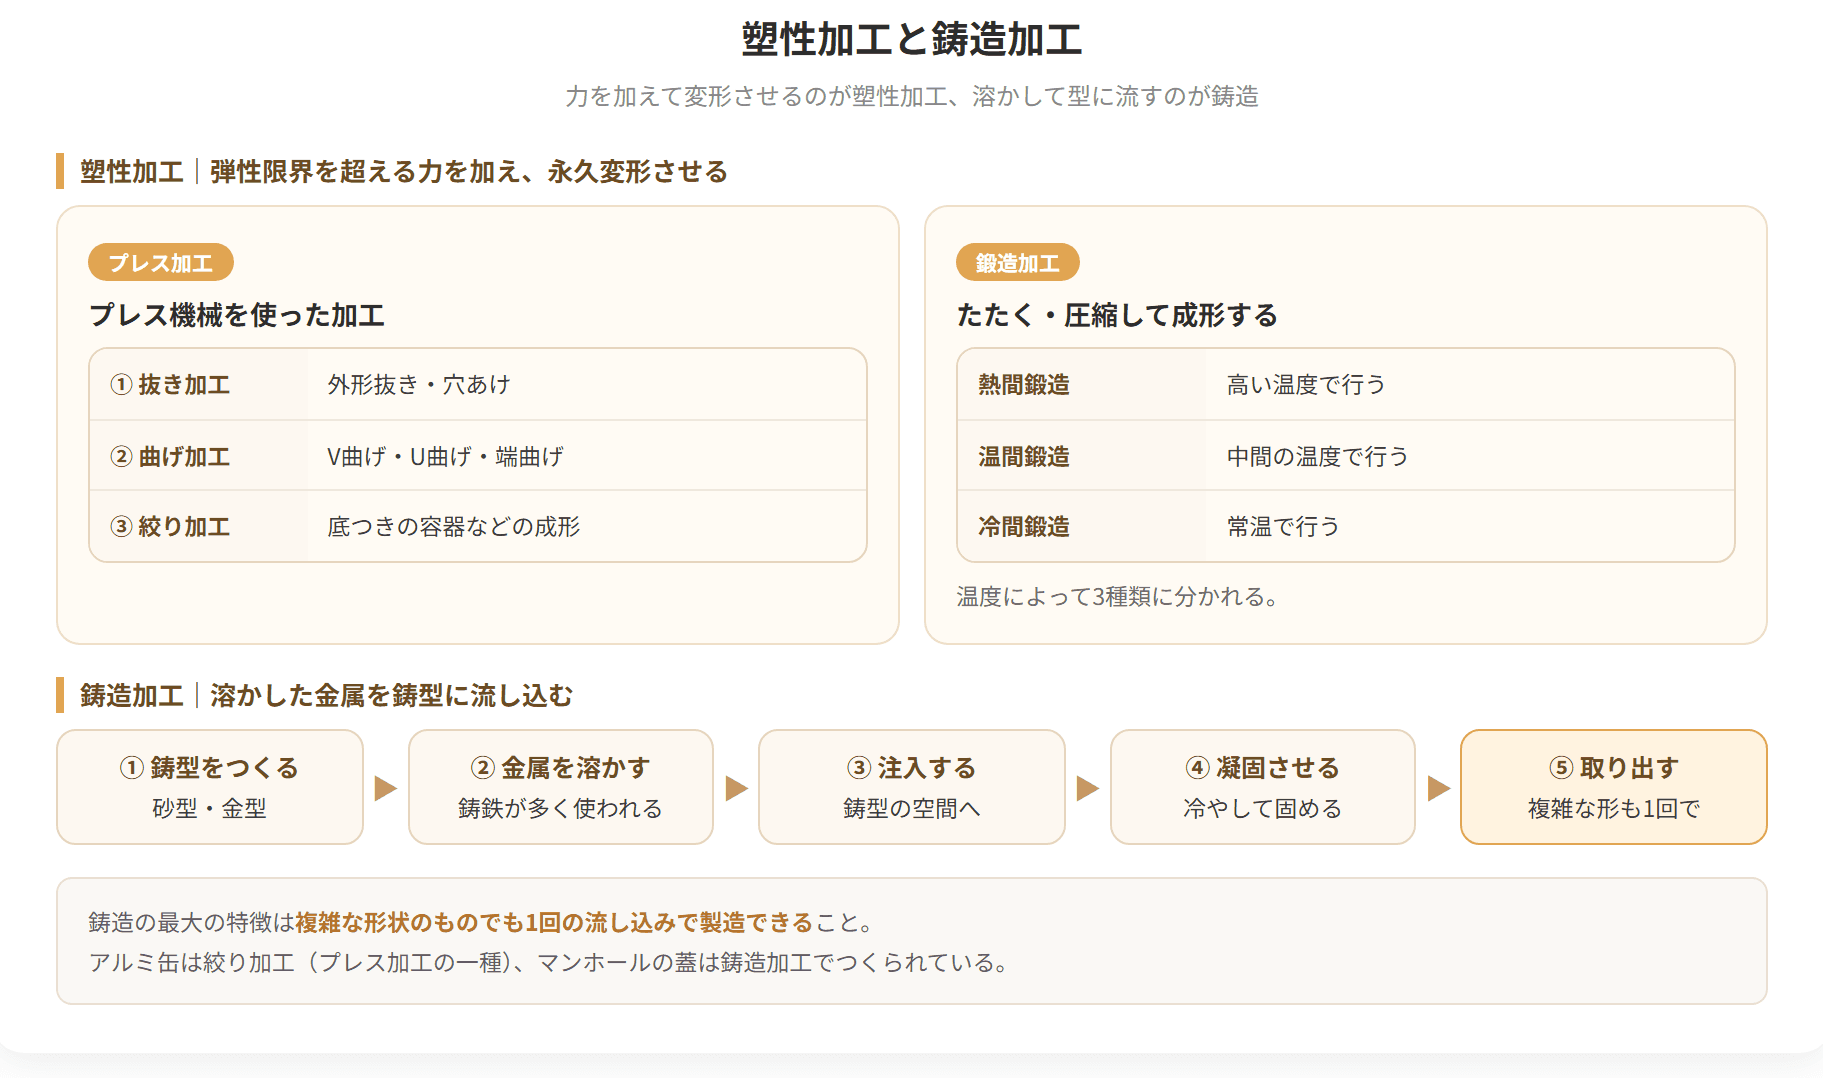
簡単にいうと、塑性加工は「金属を力で変形させて形を作る」方法、鋳造加工は「溶かした金属を型に流し込んで形を作る」方法です。
金属に 弾性の限界を超える力 を加えると、力を抜いても元の形には戻りません。この変形を 塑性変形 といいます。
塑性加工 は、この性質を利用した加工法です。削り取るのではなく 形を変える ので、材料に無駄が出にくいのが特徴になります。
塑性加工の代表格です。プレス機械を用いて、次のような加工を行います。
| 種類 | 中身 |
|---|---|
簡単にいうと
金属の表面を守ったり見た目を良くしたりするために、めっきや塗装といった「表面処理」があるよ。電気を使うめっきや、静電気を利用した塗装など、方法ごとに得意な素材や仕上がりが違うの。
製品の耐食性・耐熱性・外観などを向上させるために行う表面処理技術です。
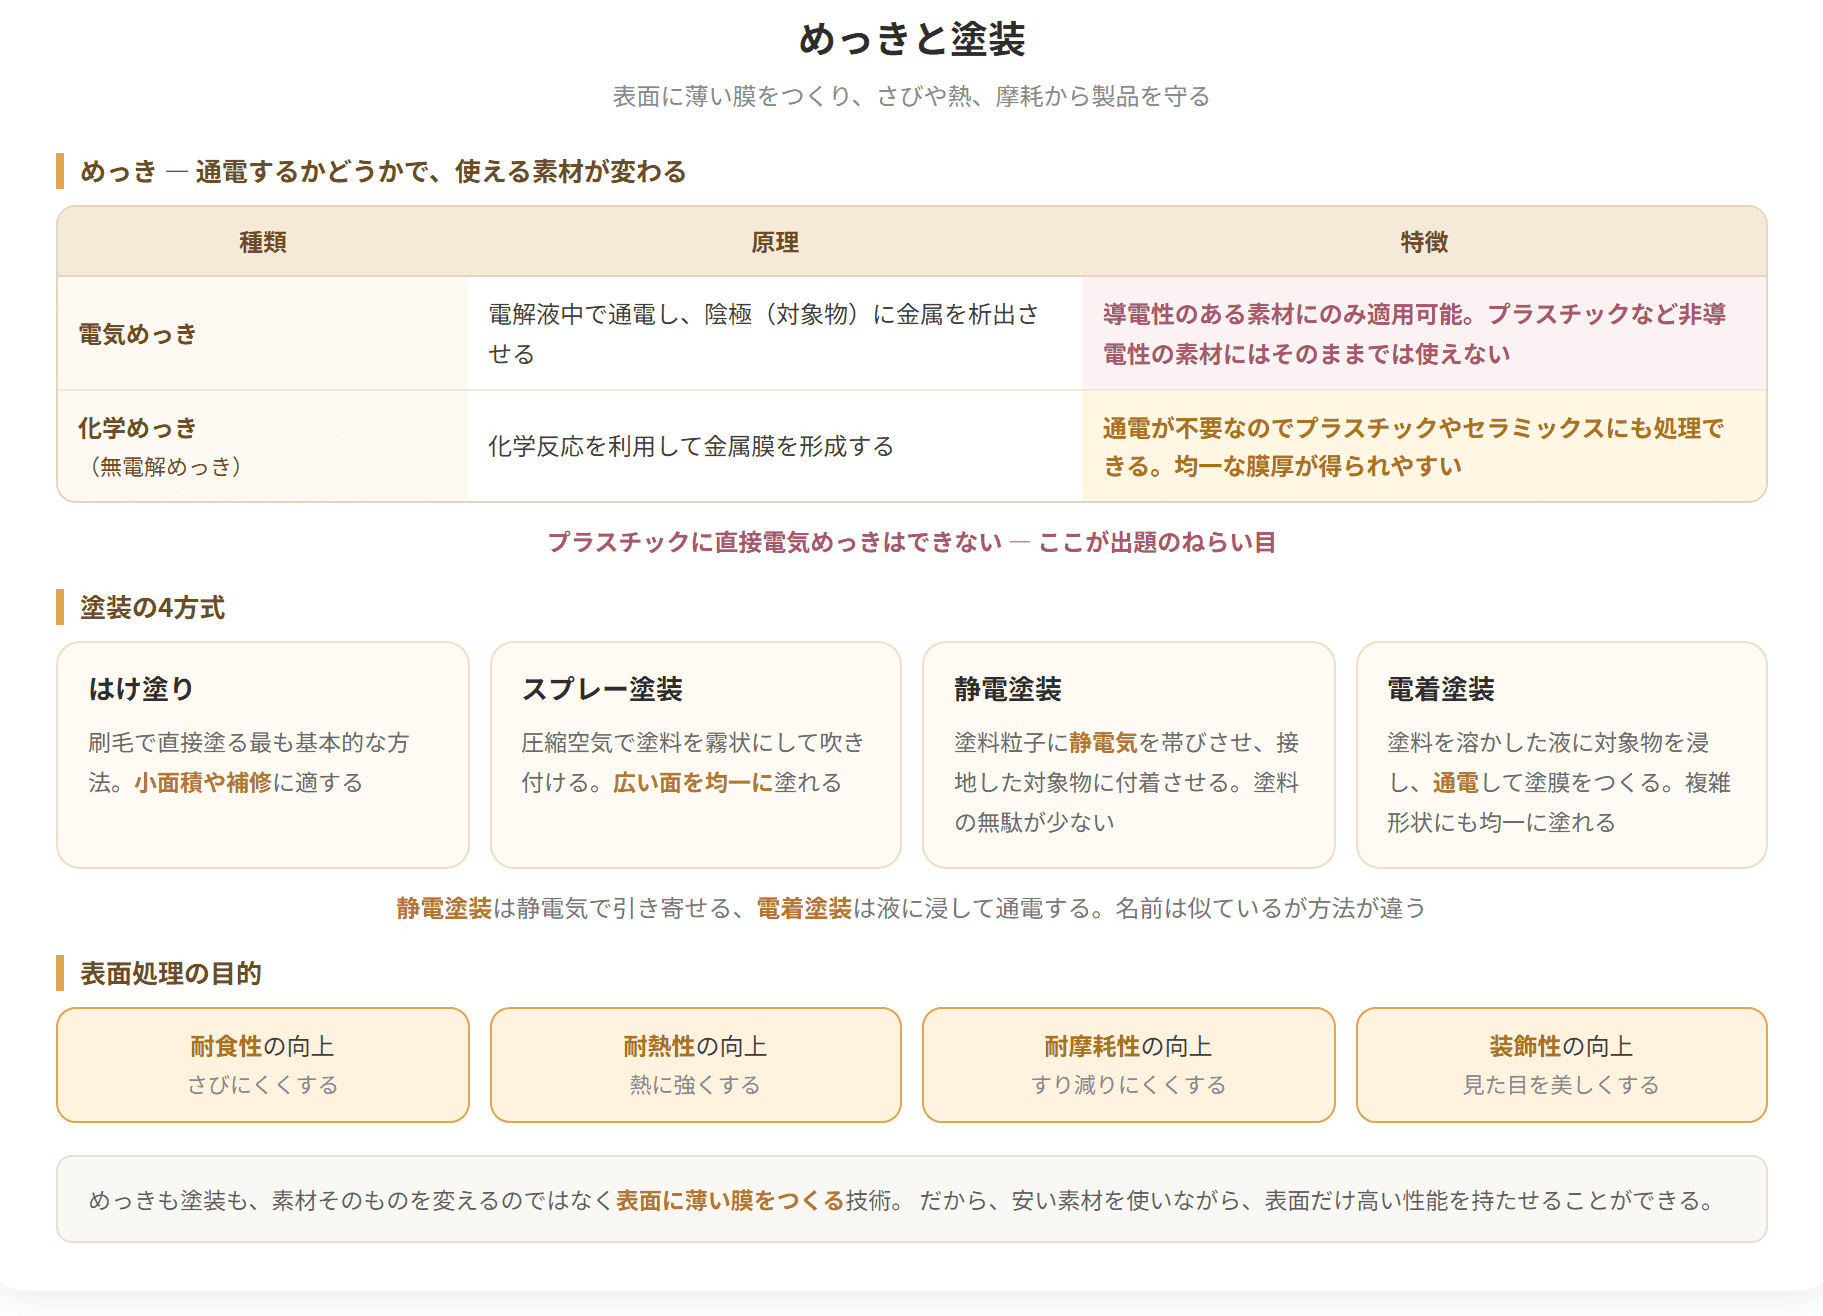
金属や非金属の表面に薄い金属膜を形成する処理で、大きく2種類あります。
| 種類 | 原理 | 特徴 |
|---|---|---|
| 電気めっき | 電解液中で通電し、陰極(対象物)に金属を析出させる | 導電性のある素材にのみ適用可能。プラスチックなど非導電性素材にはそのままでは使えない |
簡単にいうと
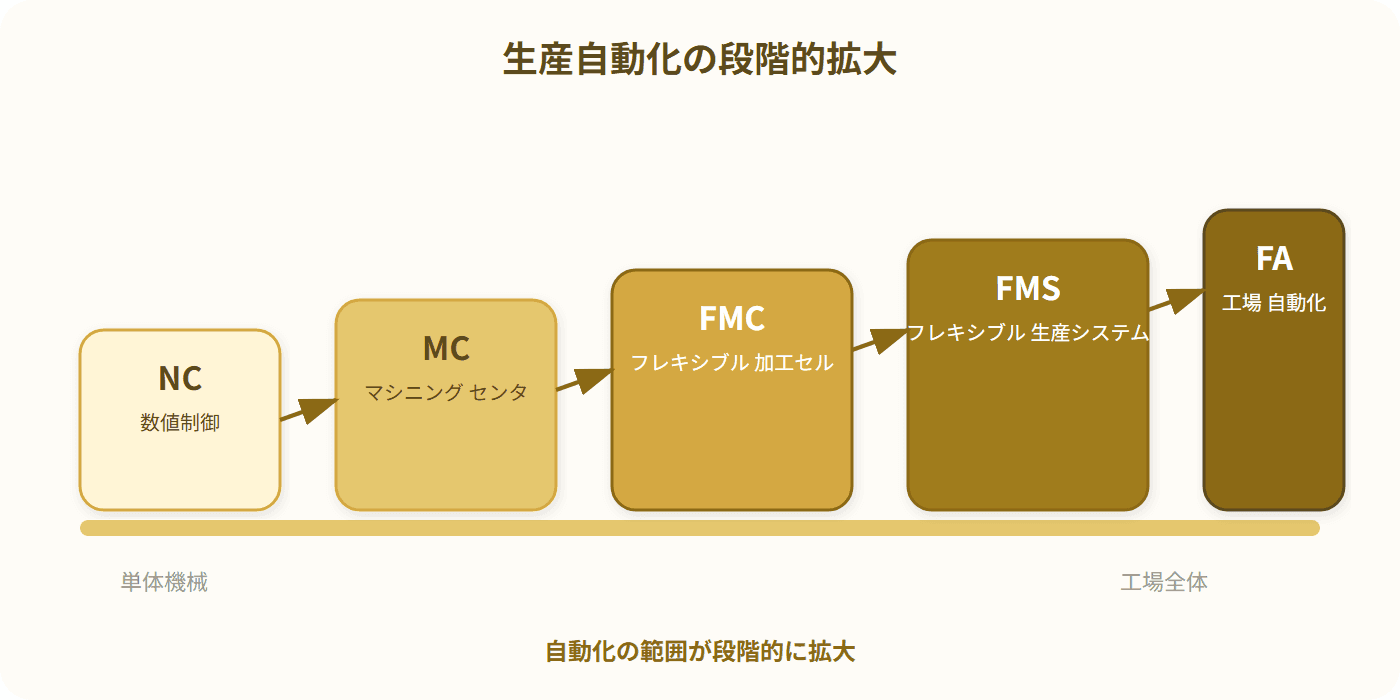
簡単にいうと、工場の自動化には段階があり、NC(数値制御の機械)→MC(工具自動交換つき)→FMC(加工セル)→FMS(柔軟な生産システム)→FA(工場全体の自動化)と拡大していきます。
生産の自動化は、どの範囲までを自動で動かすか によって段階的に広がっていきます。5つの言葉が、その広がりの順に並んでいます。
| 略号 | 名称 | 自動化の範囲 |
|---|---|---|
| NC | 数値制御工作機械 | 1台の機械 |
簡単にいうと
簡単にいうと、SCMは「原材料の調達から最終消費者への販売まで、企業の壁を越えてモノと情報の流れを最適化する」考え方です。部分最適ではなく全体最適を目指します。
原材料の調達から、加工、流通を経て最終の消費者へ届くまで ── この一連のつながりを サプライチェーン(供給の連鎖) といいます。
SCM は、この鎖を ひとつのまとまりとしてとらえ、全体で最適化しよう とする考え方です。
各社がそれぞれ自分の都合で最適を追うと、鎖全体では かえって非効率になります。
分かりやすいのが ブルウィップ効果 です。小売の需要がわずかに揺れただけなのに、卸へ、メーカーへ、部品メーカーへと さかのぼるほど変動が増幅していく 現象を指します。
なぜ起きるか。各段階が「念のため」少し多めに発注するからです。その上積みが段を経るごとに重なり、上流では大きな波になります。鞭を振ると手元の小さな動きが先端で大きくしなる ── その様子から名前が付いています。

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
使われるのは 炭素工具鋼、超硬合金、セラミックス、ダイヤモンド などです。右へ行くほど硬く、硬い材料を削れるようになります。
研削加工 は、砥石(といし)を使って削る 加工法です。
切削加工との違いは精度にあります。研削加工は極めて精度の高い加工ができます。刃物で削り取るのではなく、砥石の表面にある無数の硬い粒で少しずつ削るためです。
もうひとつの強みは、砥石に硬度の高い材料を使うことで、超硬合金のような硬い材料も加工できる ことです。切削工具では歯が立たない材料でも、研削なら削れます。
| 切削加工 | 研削加工 | |
|---|---|---|
| 削る道具 | 刃物(切削工具) | 砥石 |
| 一度に削る量 | 多い | 少ない |
| 精度 | 研削に劣る | 極めて高い |
| 硬い材料 | 工具より硬いものは削れない | 超硬合金なども加工できる |
荒く速く削るのが切削、細かく正確に仕上げるのが研削。実際の加工では、切削で形を作ってから研削で仕上げる、という順に組み合わせます。
| せん断加工 ともいう。外形抜きと穴あけがある |
| 曲げ加工 | V曲げ、U曲げ、端曲げ の3つが代表的 |
| 絞り加工 | 底つきの容器 などを作るときに使う |
絞り加工には面白い性質があります。やかんのように、入口より中央の直径が大きいものも作れます。板を押し込んで深さを出していくので、口をすぼめた形まで成形できるのです。
材料をたたいたり、圧縮したりして成形する 加工法です。日本刀を鍛える場面を思い浮かべると分かりやすいでしょう。
加工するときの温度 によって3つに分かれます。
| 種類 | 温度 |
|---|---|
| 熱間鍛造 | 高温 |
| 温間鍛造 | 中間 |
| 冷間鍛造 | 常温に近い |
温度が高いほど材料は軟らかくなるので成形しやすくなりますが、そのぶん寸法の精度は落ちます。冷間鍛造は力が要る代わりに、精度の高いものが作れます。
材料を溶かして型に流し込み、固めて形を作る 加工法です。
塑性加工との違いは、材料の状態 にあります。塑性加工は固体のまま力で変形させますが、鋳造加工は いったん液体にします。
| 加工法 | 材料をどうするか | 削りかす |
|---|---|---|
| 切削・研削 | 削り取る | 出る |
| 塑性加工 | 固体のまま 力で変形させる | ほとんど出ない |
| 鋳造加工 | 溶かして型に流す | ほとんど出ない |
削りかすが出ないこと が、塑性加工と鋳造加工に共通する利点です。材料の歩留まりが高く、複雑な形も一度に作れます。
一方で、どちらも 型が必要 です。型を作る費用がかかるため、量を作らなければ割に合いません。切削加工が1個からでも作れるのとは対照的です。
具体例
缶ジュースのアルミ缶は絞り加工(プレス加工の一種)で作られています。1枚のアルミ板を何段階かのプレスで絞っていき、底つきの円筒形に成形します。一方、マンホールの蓋は鋳造加工で作られ、複雑な模様も1回の鋳込みで再現できます。
塑性加工と鋳造加工
試験のポイント
| 化学めっき(無電解めっき) | 化学反応を利用して金属膜を形成する | 通電不要のためプラスチックやセラミックスにも処理可能。均一な膜厚が得られやすい |
塗料を対象物の表面に塗布して被膜を形成する処理です。主な方式は以下の通りです。
| 方式 | 概要 |
|---|---|
| はけ塗り | 刷毛で直接塗る最も基本的な方法。小面積や補修に適する |
| スプレー塗装 | 圧縮空気で塗料を霧状にして吹き付ける。広い面を均一に塗れる |
| 静電塗装 | 塗料粒子に静電気を帯びさせ、接地した対象物に付着させる。塗料の無駄が少ない |
| 電着塗装 | 塗料を溶かした液に対象物を浸し、通電して塗膜を形成する。複雑形状にも均一に塗れる |
表面処理全般に共通する主な目的は、耐食性(さびにくさ)の向上、耐熱性の向上、耐摩耗性の向上、装飾性(美観)の向上などです。
具体例
自動車部品を例に、素材によってどう使い分けるかを見てみましょう。
鉄は電気を通すので、電気めっきが使えます。
電解液に浸して通電すると、陰極にしたボルトの表面に亜鉛が析出し、さび止めの膜ができます。
処理は速く、コストも抑えられます。鉄や銅といった金属部品では、これが基本になります。
ここで問題が起きます。プラスチックは電気を通しません。
電解液に浸して通電しても、電気が流れないので金属は析出しません。
そこで使うのが化学めっき(無電解めっき)です。
通電のかわりに化学反応で金属を析出させるため、プラスチックでもセラミックスでも処理できます。
メッキ調の内装パーツやエンブレムが軽いのは、中身がプラスチックだからです。
試験でねらわれるのはここ ──「プラスチック部品に電気めっきを施した」という記述は誤りです。
そのままでは通電できないからです。
広い面をムラなく塗る必要があるので、スプレー塗装が基本になります。
ただし霧になった塗料の一部は的を外れ、無駄になります。
そこで静電塗装を使います。塗料の粒子をマイナスに帯電させ、車体側を接地しておくと、
塗料が電気的に引き寄せられて回り込みます。塗料の無駄がぐっと減ります。
さらに、車体の内側や袋状になった部分など、吹き付けでは届かない場所があります。
ここで使うのが電着塗装です。塗料の液に車体ごと浸して通電すると、
入り組んだ形の内側まで均一に膜ができます。
実際の自動車の塗装は、電着塗装で下地をつくり、その上に静電塗装で仕上げる、
という組み合わせで行われています。
名前が似ているので混同しやすいところです。
| やり方 | 得意なこと | |
|---|---|---|
| 静電塗装 | 塗料を帯電させて吹き付け、静電気で引き寄せる | 塗料の無駄が少ない |
| 電着塗装 | 塗料の液に浸して通電する | 複雑な形の内側まで均一に塗れる |
吹き付けるのが静電、浸すのが電着。この一点で区別がつきます。
どのケースにも共通しているのは、素材そのものを高級なものに変えていないという点です。
鉄は安いがさびる。プラスチックは軽いが安っぽく見える。
その弱点を、表面の薄い膜だけで補っているわけです。
耐食性、耐熱性、耐摩耗性、装飾性 ── 表面処理の目的はこの4つに整理できますが、
いずれも「安い素材に、表面だけ高い性能を持たせる」という同じ考え方に立っています。
めっきと塗装
試験のポイント
| マシニングセンタ |
| 1台で複数の加工 |
| FMC | フレキシブル加工セル | 工程のひとまとまり |
| FMS | 柔軟構造製造システム | 複数のFMC+搬送装置 |
| FA | ファクトリーオートメーション | 工場全体 |
工具の経路や加工の条件を、数値情報で指令して制御する 工作機械です。NC旋盤、NCボール盤などがあります。
人が手で送りを調整するのではなく、あらかじめ与えた数値どおりに動く。これが自動化の出発点になります。
多数の工具をマガジンに備え、ATC(自動工具交換装置)によって工具を取り替えながら、複数の異なる加工を自動で行う 機械です。
こなせるのは、フライス削り、中ぐり、穴あけ、ねじ立てなど。通常20〜70の工具を工具マガジンに装備 します。
MCの特徴はATC です。1台の機械が工具を自分で持ち替えるので、工作物を別の機械へ移す必要がありません。
NC工作機械や産業用ロボットなどを組み合わせた、工程のひとまとまり を指します。機械1台ではなく、いくつかの機械と搬送の仕組みをまとめた単位です。
複数のFMCと、AGV(無人搬送車)などの搬送装置を、コンピュータで統括して制御・管理するシステム です。
ここまで来ると、規格の異なる製品を混ぜて生産したり、生産する内容を途中で変えたりできます。つまり 多品種少量生産を効率よく行える ようになります。
FMSの特徴は「多品種少量生産への柔軟な対応」。そして AGVはFMSの搬送装置 として押さえてください。
FMSに加えて、資材の調達、設計データの管理、間接業務まで含めた工場全体の自動化・システム化 です。
ものを作る部分だけでなく、それを支える事務の流れまで取り込むところが、FMSとの違いになります。
5つは NC → MC → FMC → FMS → FA の順に範囲が広がります。この順序そのものが問われます。
左から右へ行くほど 柔軟性と統合の度合いが上がり、同時に 導入の規模と費用も大きくなります。どこまで進めるかは、作る製品の品種と量によって決まります。
具体例
スマートフォンの金属筐体を加工する工場では、MCが1台で穴あけ・面取り・溝加工を自動で行い、複数のMCをAGVでつないだFMSで異なるモデルの筐体を柔軟に混合生産しています。
生産自動化の段階的拡大
試験のポイント
ブルウィップ効果の原因は、各段階が自分の直前からの注文しか見ていない ことにあります。
そこで、在庫の情報や販売の情報を鎖全体で共有 します。部品メーカーが小売の実売データを直接見られれば、「念のため」の上積みは要らなくなります。
| 共有しないと | 共有すると |
|---|---|
| 直前の注文しか見えない | 最終需要が見える |
| 念のための上積みが段ごとに重なる | 上積みが要らない |
| 上流ほど変動が大きくなる | 変動が増幅しない |
| ねらい | 中身 |
|---|---|
| 在庫の削減 | 各段階の余分な在庫を減らす |
| リードタイムの短縮 | 鎖全体を通した期間を縮める |
| 欠品の防止 | 必要なものを必要なときに届ける |
注目したいのは、在庫削減と欠品防止が同時に挙がっている ことです。本来この2つは相反します。
それでも両立しうるのは、情報が共有されているから です。何がどれだけ必要かが前もって分かれば、備えとしての在庫は要らなくなる。在庫は不確実性への備えであり、不確実性が減れば在庫も減らせる ── SCMの土台にあるのはこの発想です。
具体例
大手コンビニチェーンでは、POSデータ(レジの販売実績)をメーカーや物流業者とリアルタイムで共有し、売れた分だけ自動的に補充発注がかかる仕組みを構築しています。これにより、欠品と過剰在庫の両方を防いでいます。
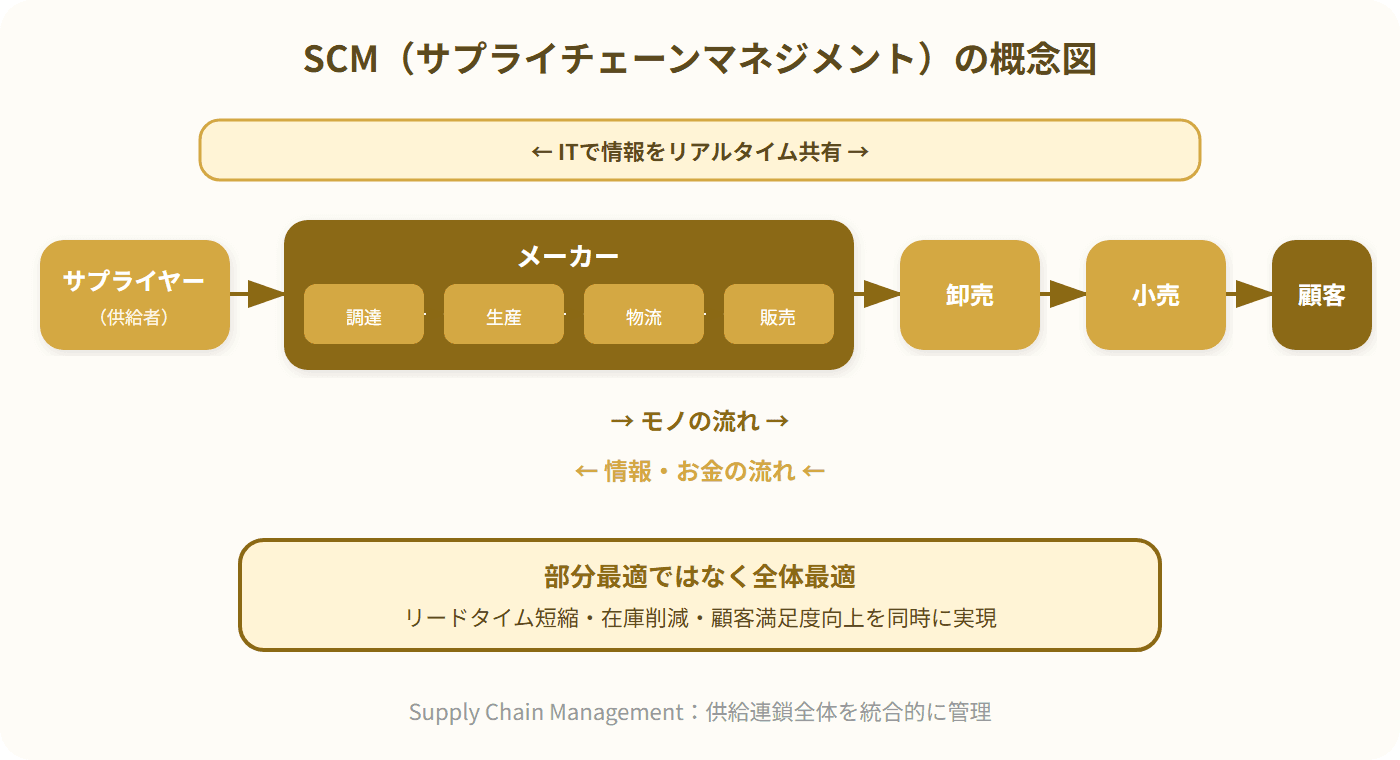
SCM(サプライチェーンマネジメント)の概念図
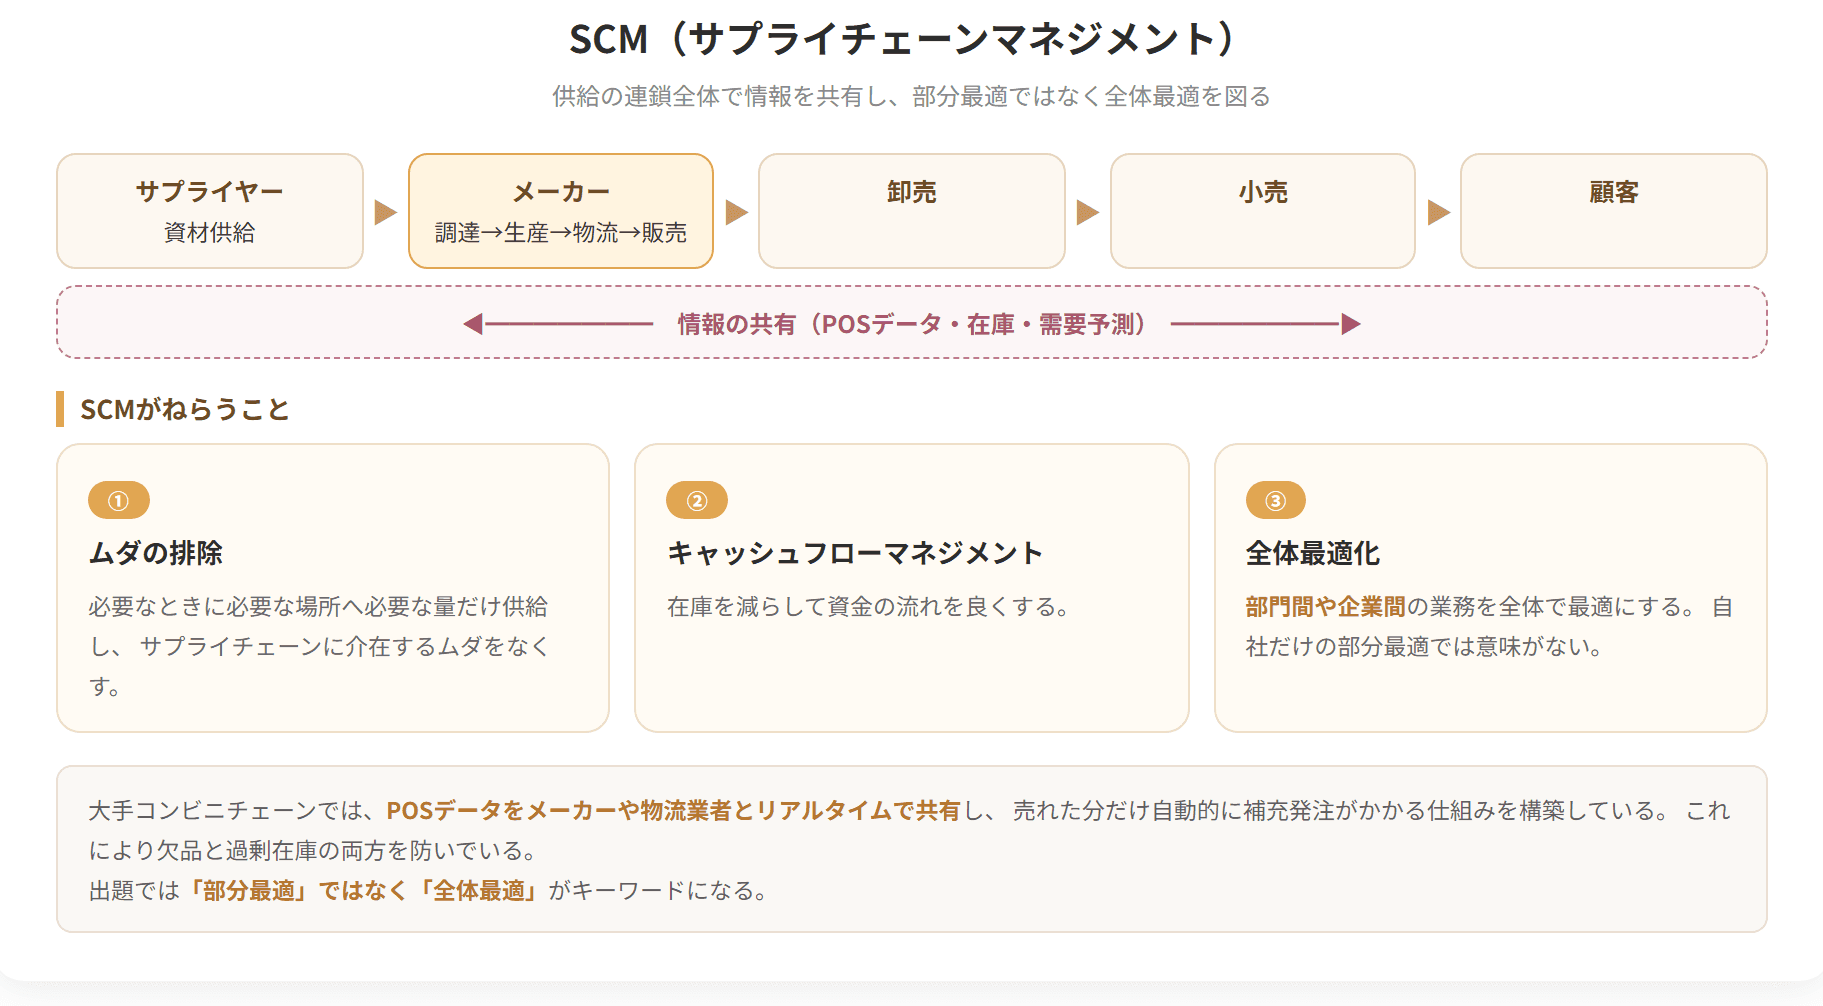
SCM(サプライチェーンマネジメント)
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
