第2章 生産の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見るライン編成は、生産ラインの各作業ステーションに割り付ける作業量を均等化(ラインバランシング)し、効率的な生産の流れを設計する手法です。ここではサイクルタイム、ピッチダイアグラム、編成効率、バランスロス率、ラインの形態について学びます。


簡単にいうと
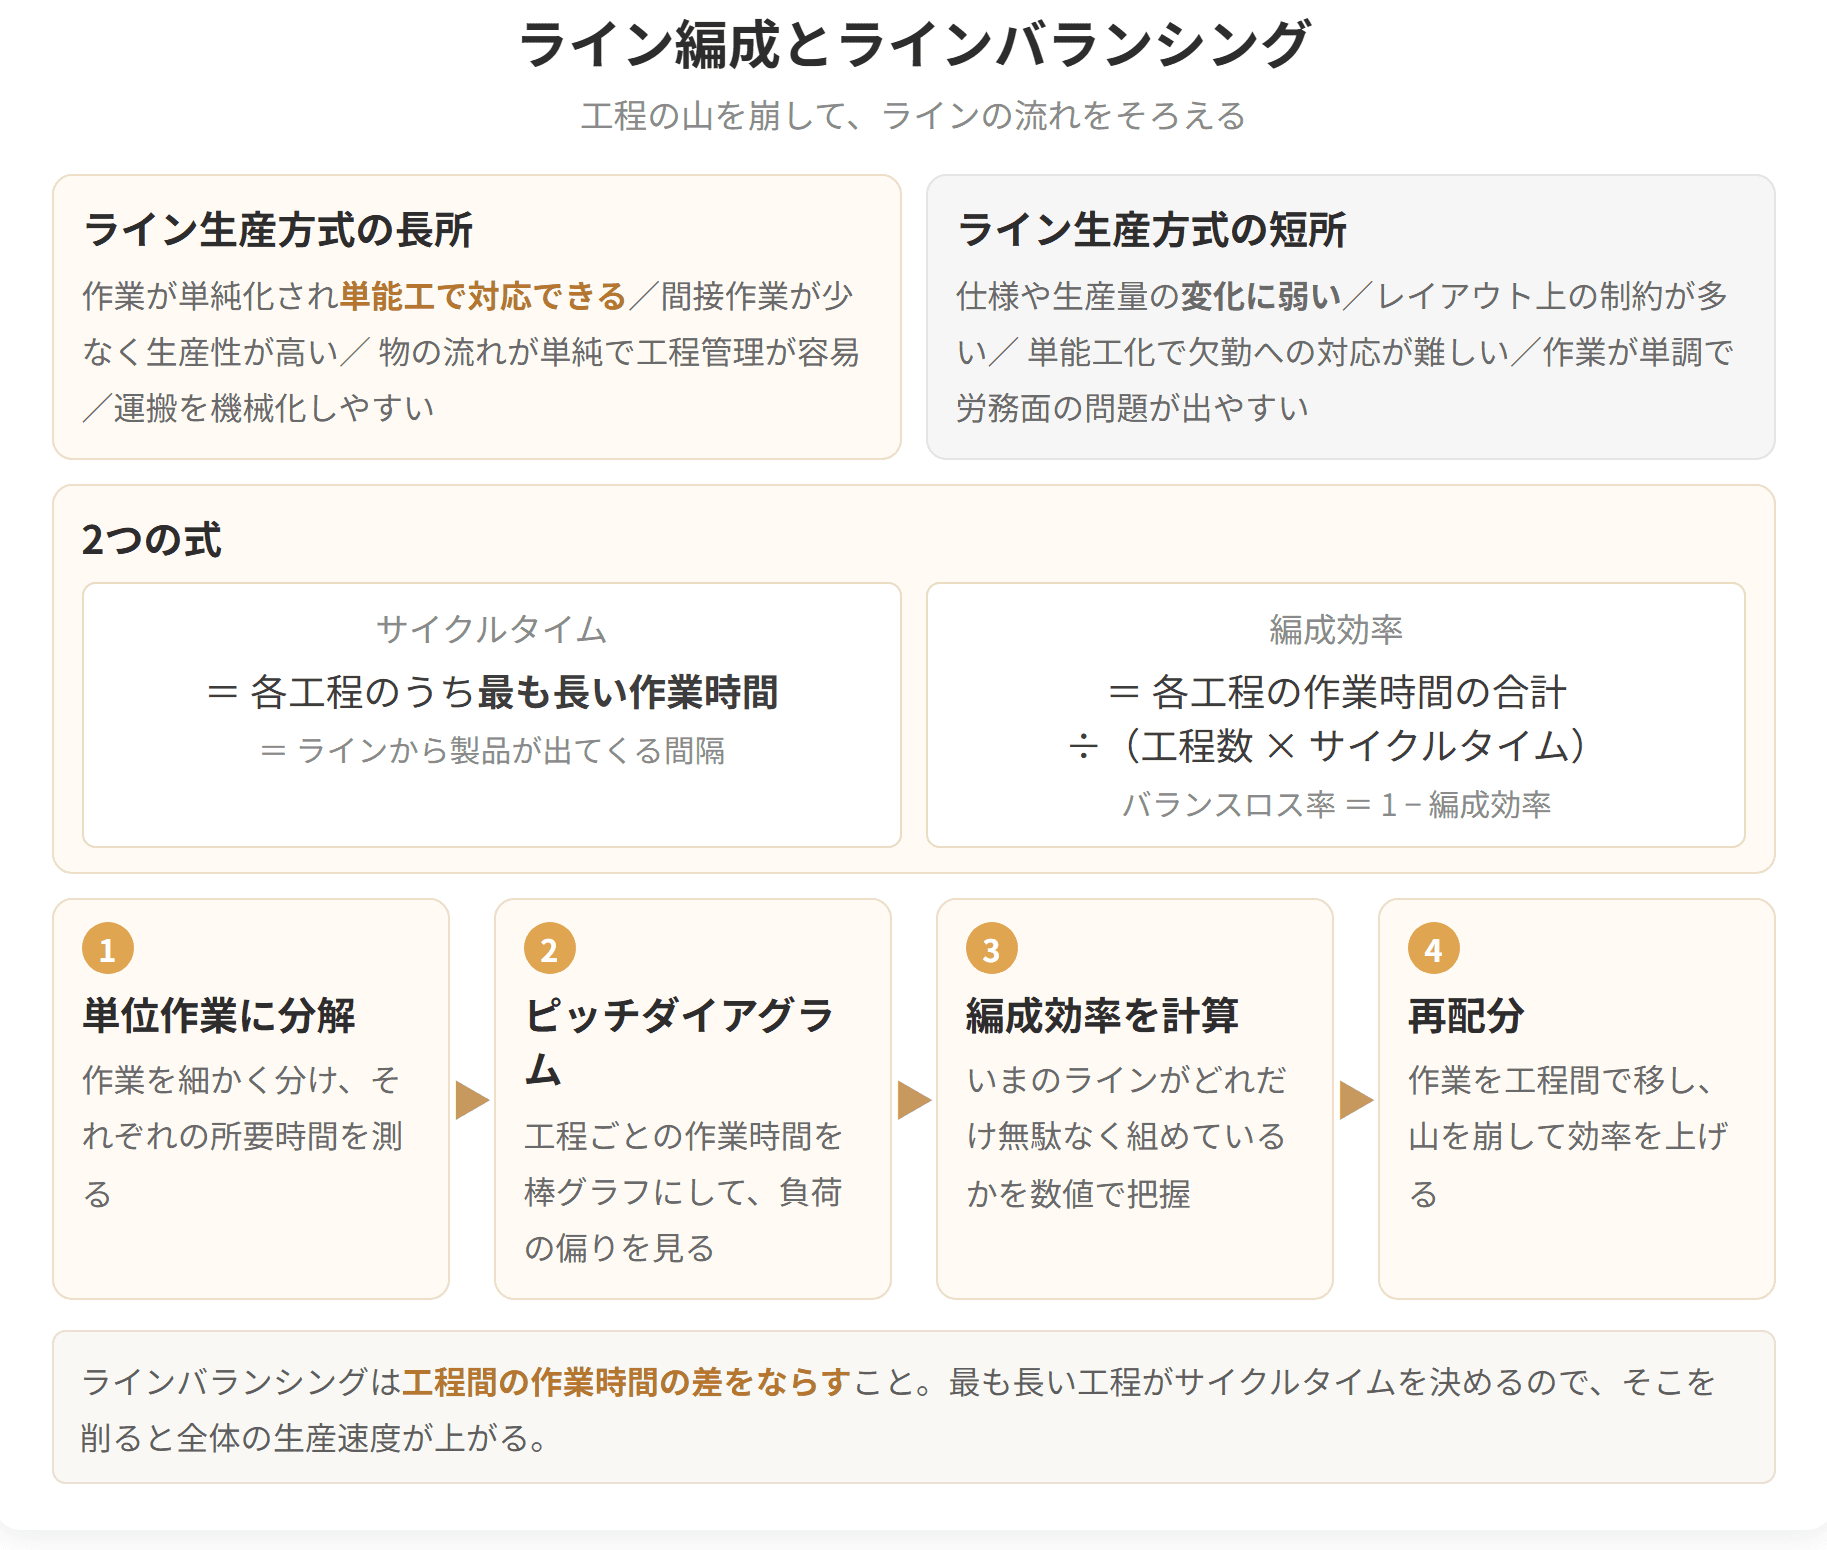
簡単にいうと、ライン生産方式は「流れ作業」のことで、製品がラインを移動しながら順に作業が行われます。各工程の作業時間のバラツキを整えることをラインバランシングと呼びます。
いわゆる 流れ作業 のことです。製品がライン上を移動しながら、各作業ステーション(作業場所)で順に作業されていく 生産方式を指します。
採用されるレイアウトは 製品別レイアウト です。工程の順に設備を並べるので、ものは一方向に流れていきます。
向き不向きがはっきりしています。
| 条件 | 中身 |
|---|---|
| 生産形態 | あらかじめ需要を見込んで大量に作る 見込生産 |
| 需要 | 安定していて、長く売れ続ける 製品 |
| 品種 | 少ない。大量生産に応じる 専用ライン |
| 加工経路 | 単純 |
裏を返せば、品種が多く需要の読めない製品には向きません。前の節で見たセル生産方式が選ばれるのは、そうした場面です。
JISでは「生産ラインの各作業ステーションに割り付ける作業量を均等化する方法」(JIS Z 8141-3403)と定義されています。
ひとことで言えば、各工程の所要時間の差をなくし、なめらかに流れる生産を設計すること です。
工程の時間がそろっていないと、2通りの不具合が出ます。
| 状態 | 何が起きるか |
|---|---|
| 前の工程より 後の工程が短い | 後工程が 手待ち になる |
| 前の工程より 後の工程が長い | 仕掛品が途中で 滞る |
どちらもムダです。速すぎても遅すぎてもいけない、というところにラインの難しさがあります。
ラインバランシングがうまくいくと、効果は連鎖します。
人と機械の稼働率が上がる → サイクルタイムを縮められる → 生産リードタイムが短くなる
手待ちが減るぶん同じ人数でより多く作れるようになり、1個あたりの所要時間が縮み、結果として注文から完成までの期間も短くなる、という順です。
具体例
PC組立ラインで、工程1(40秒)・工程2(50秒)・工程3(35秒)・工程4(40秒)・工程5(40秒)とバラツキがある場合、最も遅い工程2がボトルネックとなりサイクルタイムは50秒です。工程2の一部作業を工程3に移すことで全工程を45秒以内に収め、サイクルタイムを短縮できます。
ライン生産方式とラインバランシング

試験のポイント

簡単にいうと
ラインバランシングって、具体的にどうやるの? 実は決まった手順があるんだ。時間を測って、図を描いて、効率を計算して、作業を再配分する...6つのステップで改善していくよ。
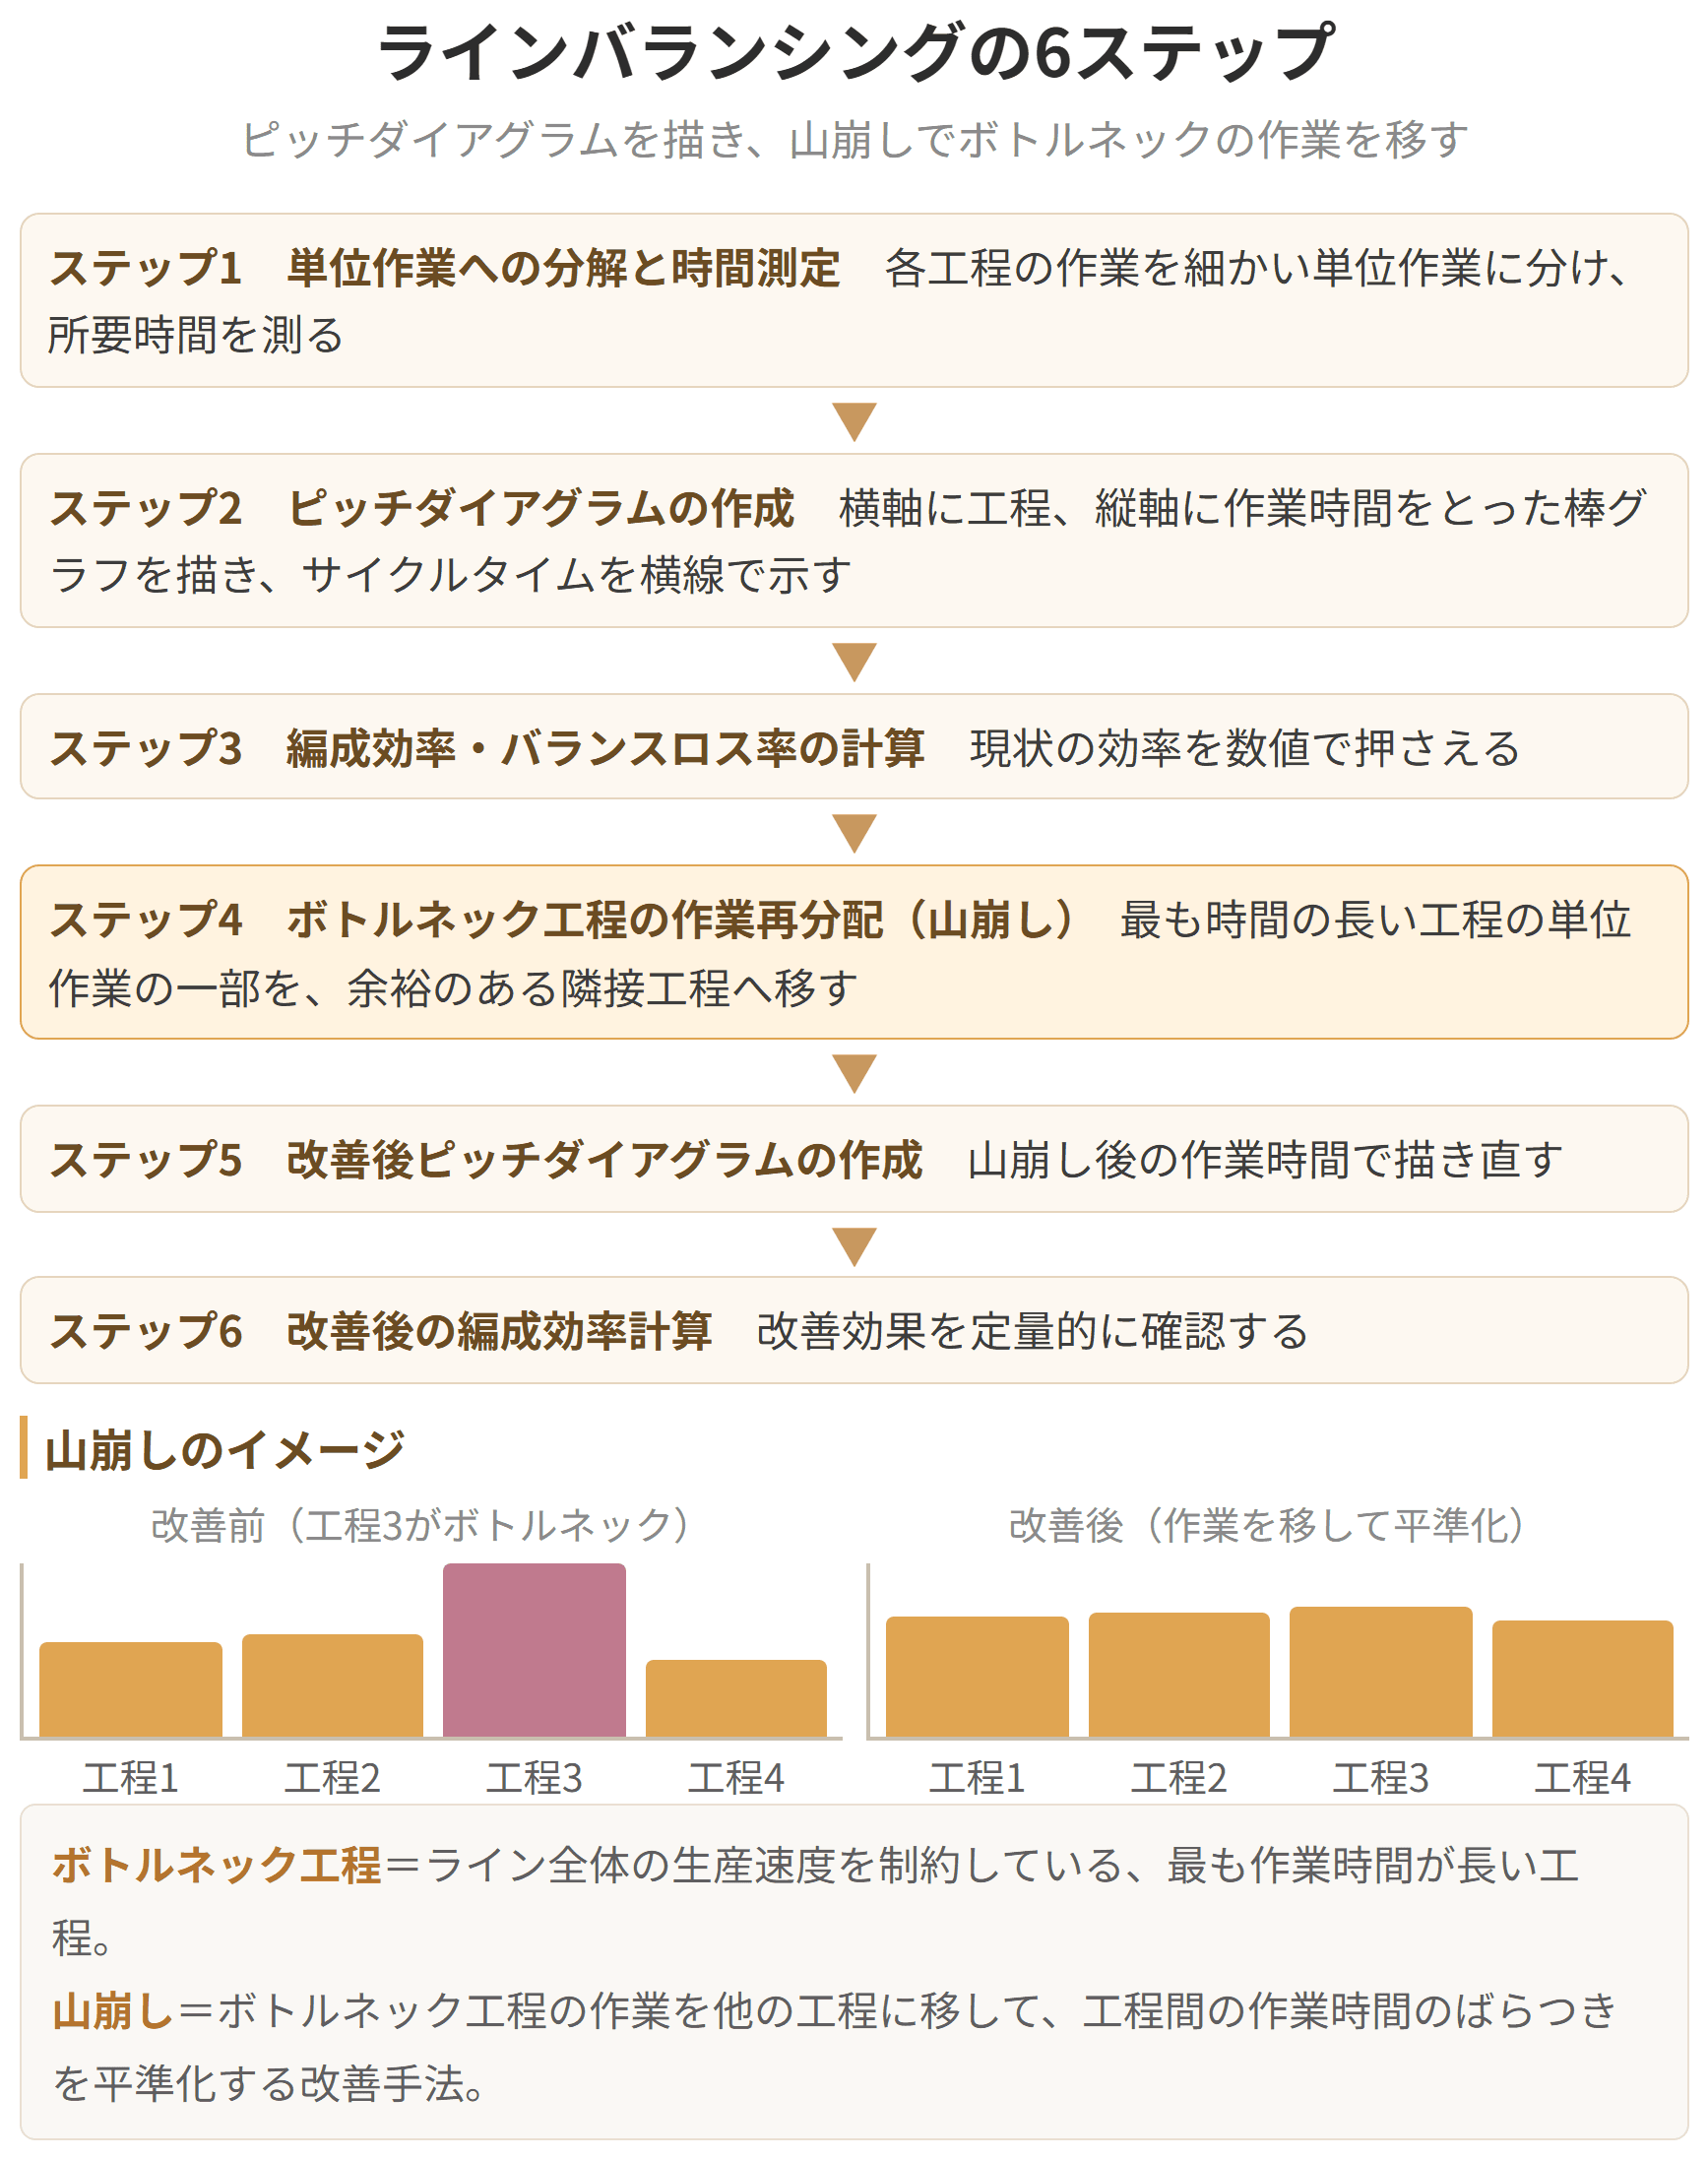
ラインバランシングを実施する際の標準的な手順は以下の6ステップです。
各工程の作業を細かい単位作業に分解し、それぞれの所要時間を測定します。
各工程の作業時間を棒グラフで並べたピッチダイアグラムを作成します。横軸に工程、縦軸に作業時間をとり、各工程の負荷を視覚的に把握します。サイクルタイム(最も時間のかかる工程の時間)を横線で示します。
簡単にいうと
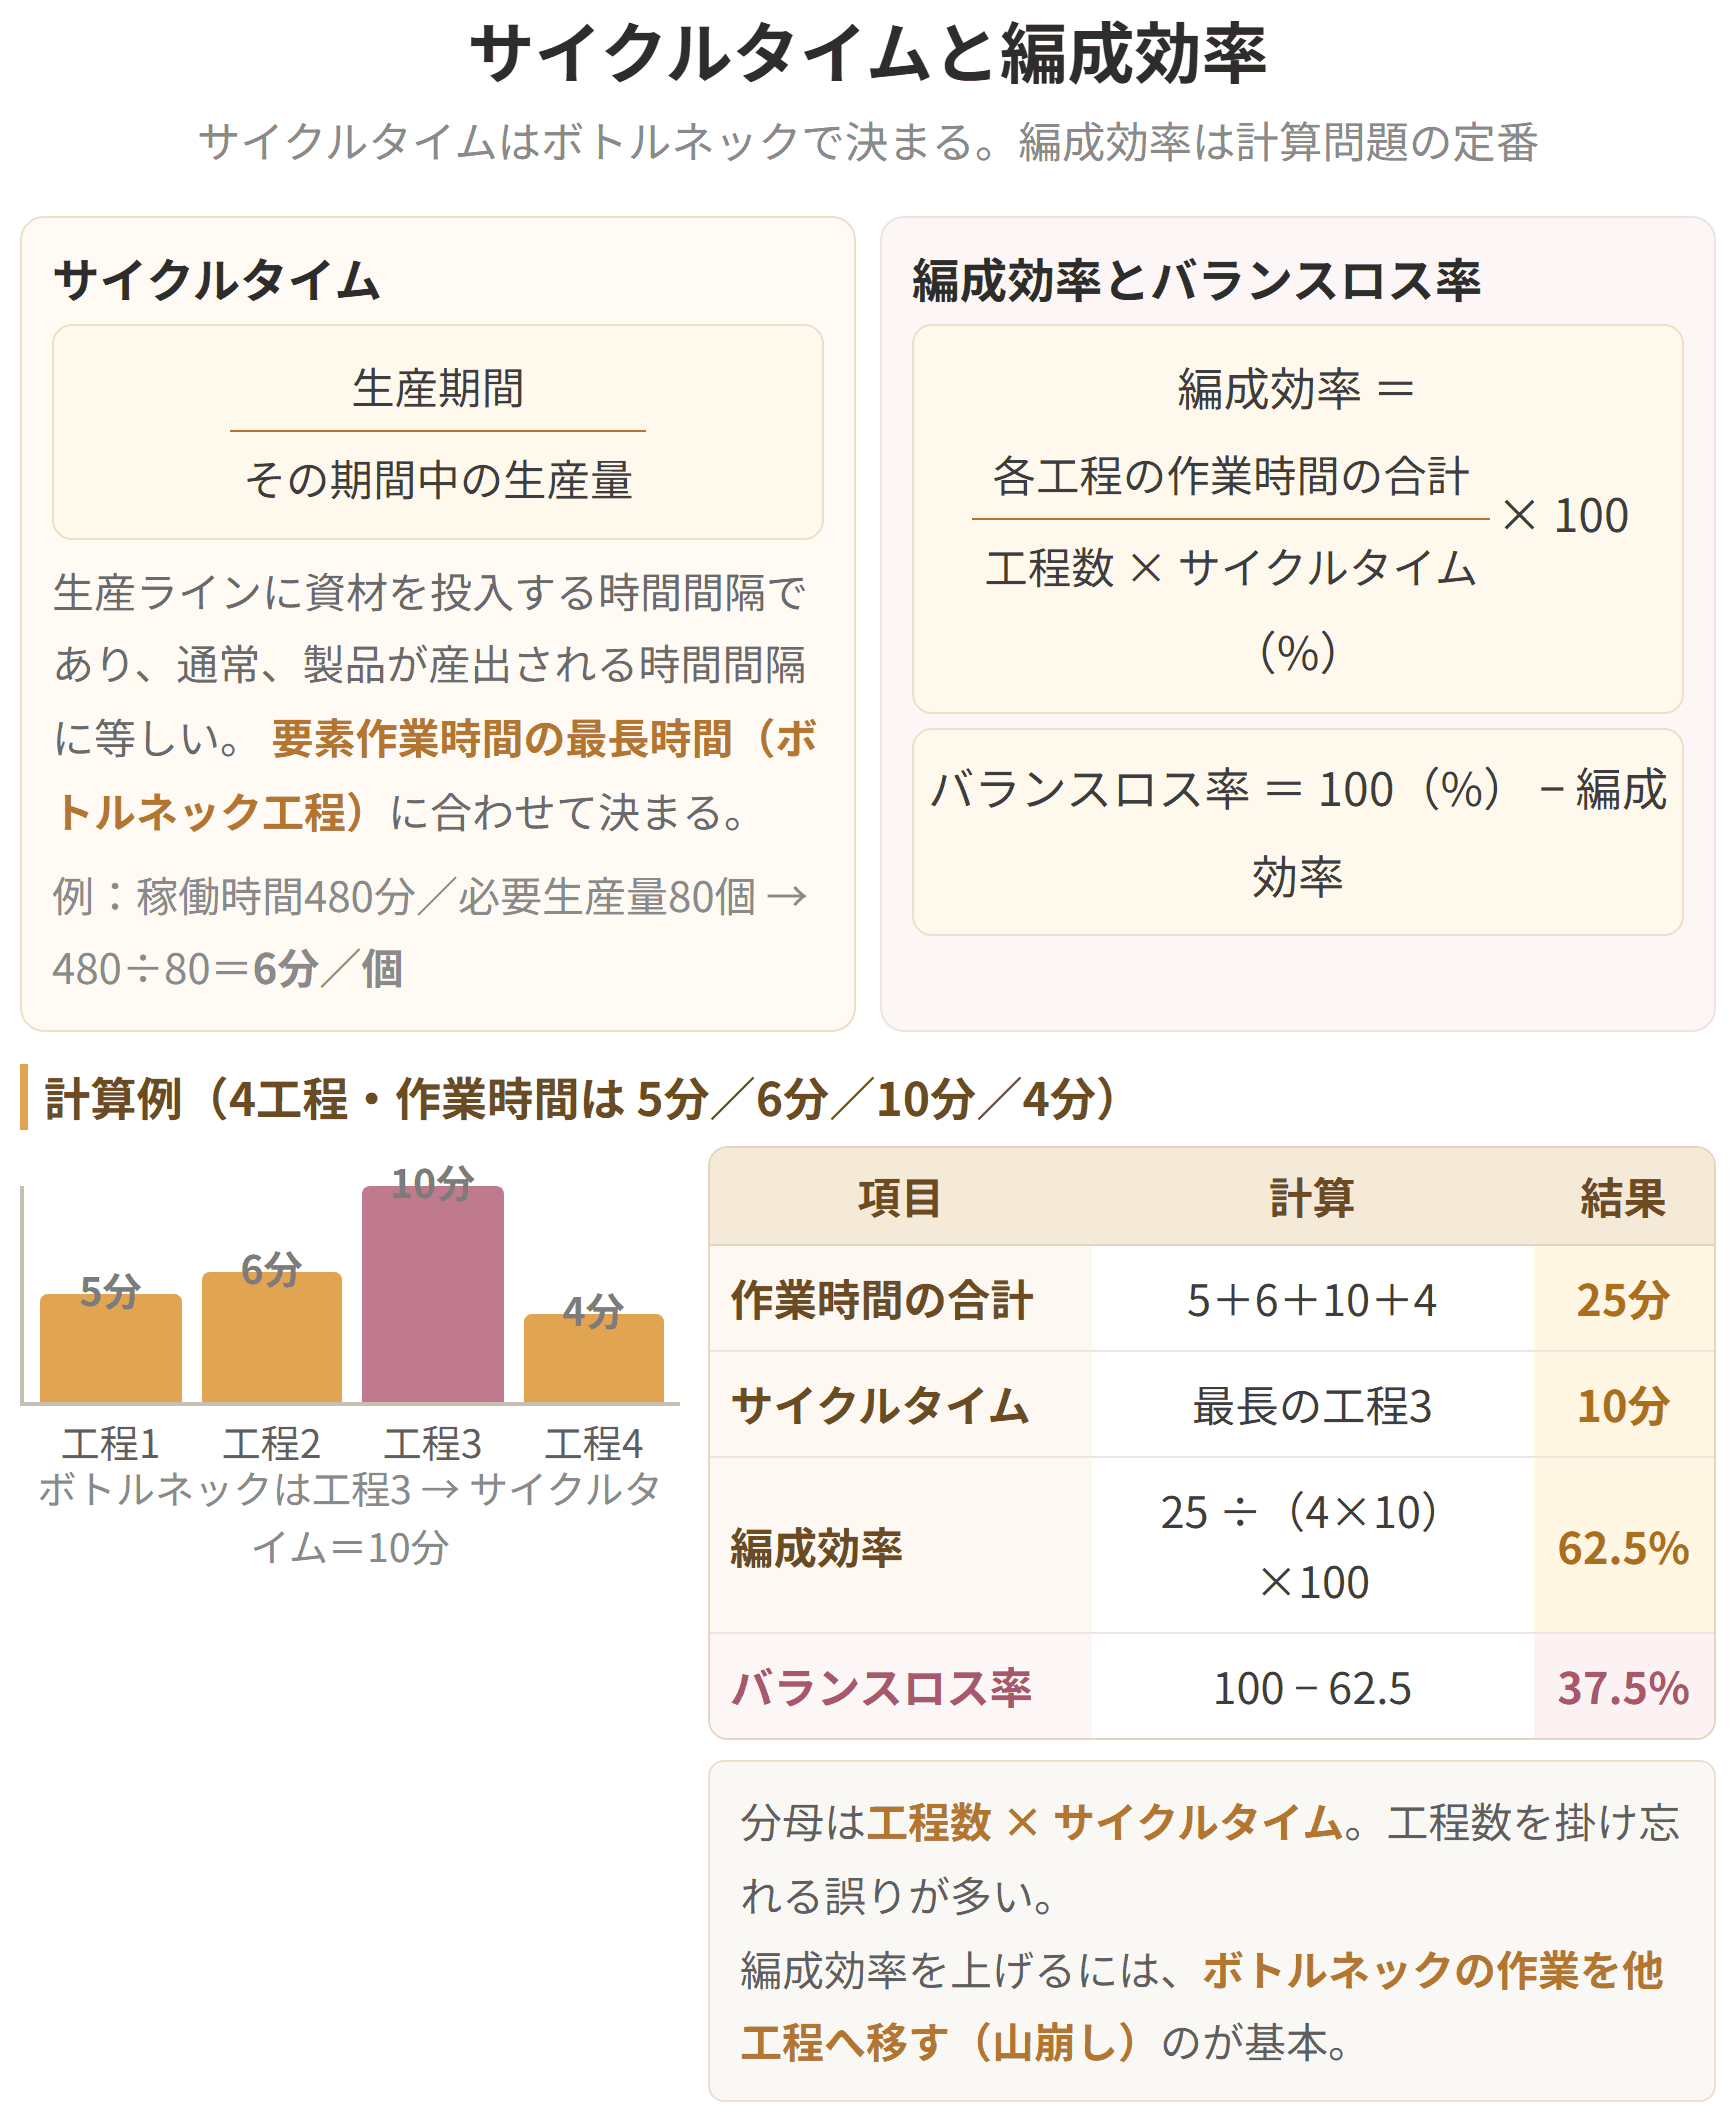
簡単にいうと、サイクルタイムは「製品が1個できあがる時間間隔」のことです。編成効率はラインの作業時間がどれだけ有効活用されているかを示す指標です。
ラインが1個の製品を送り出す間隔 です。ここで押さえるべきは、この間隔を決めているのが 最も時間のかかる工程 だという点です。
工程Aが40秒、工程Bが50秒、工程Cが35秒なら、ラインは50秒に1個しか出てきません。速い工程は、遅い工程を待つことしかできない からです。
この最も遅い工程を ボトルネック工程 といいます。
ラインがどれだけ無駄なく組めているかを測る指標です。
簡単にいうと
簡単にいうと、ラインには「1種類だけ作る」単一品種ラインと「複数種類を作る」多品種ラインがあります。多品種ラインにはさらに「切替方式」と「混合品種ライン」があります。
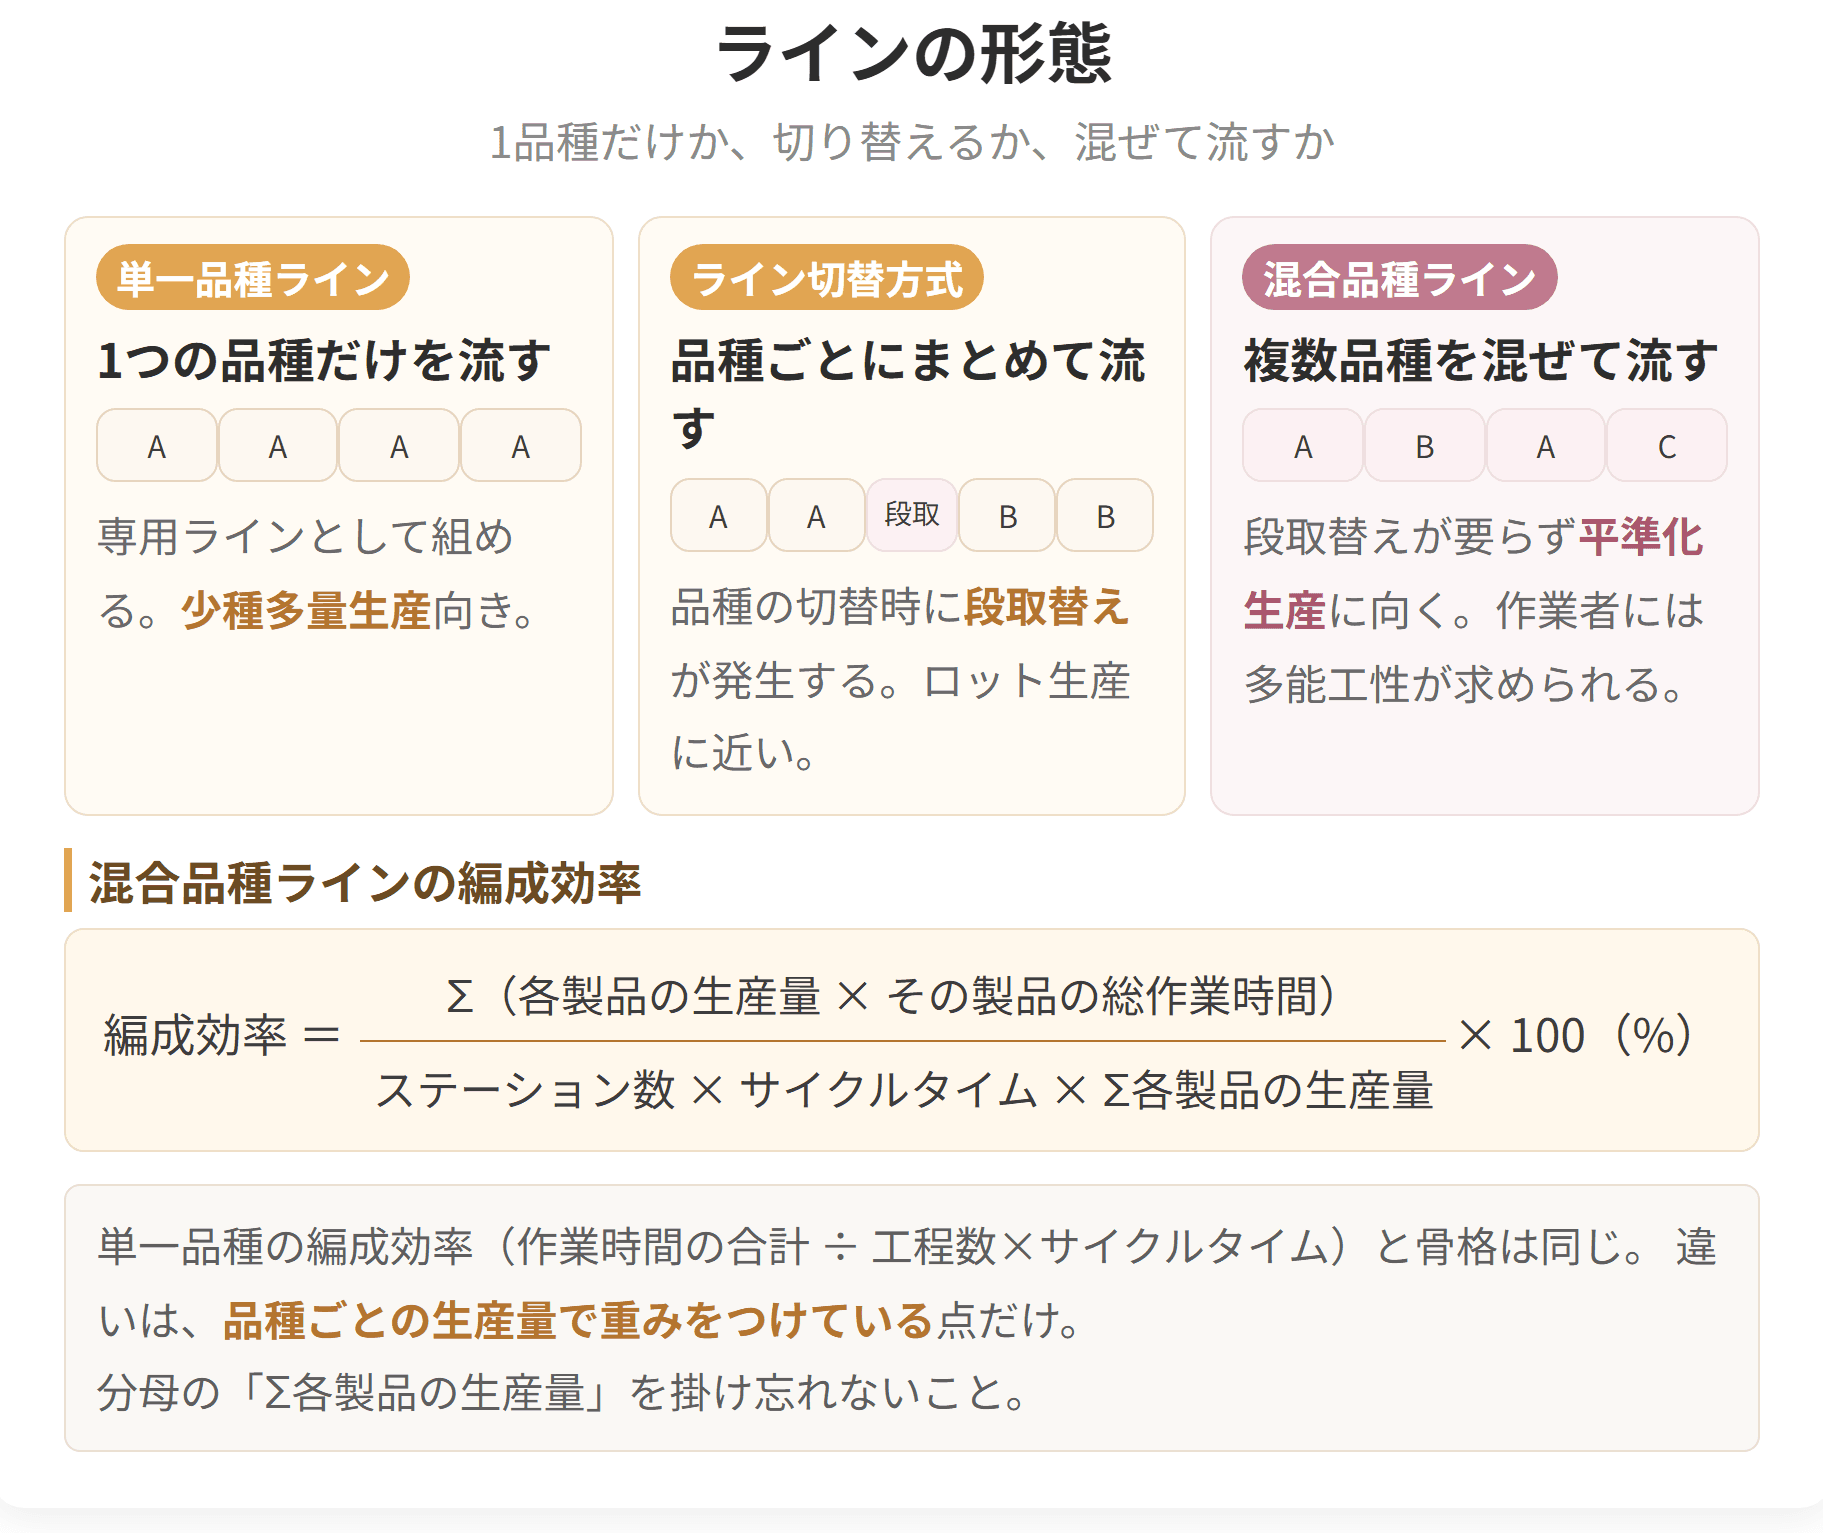
1本のラインで何種類を流すかによって、形態が3つに分かれます。
| 形態 | 流すもの | 段取替え |
|---|---|---|
| 単一品種ライン | 1種類だけ | 不要 |
| 複数品種ライン |

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
ボトルネック工程(サイクルタイムを決めている最も時間の長い工程)に注目し、その工程の単位作業の一部を、作業時間に余裕のある隣接工程へ移し替えます。この作業再分配を山崩しと呼びます。
山崩し後の各工程の作業時間で、新たなピッチダイアグラムを作成します。
改善後の編成効率を再計算し、改善効果を定量的に確認します。
具体例
5つの工程からなる組立ラインで、実際に手順をたどってみましょう。
各工程の作業時間を測ったところ、次のようになりました。
| 工程 | A | B | C | D | E |
|---|---|---|---|---|---|
| 作業時間(秒) | 40 | 62 | 35 | 48 | 45 |
棒グラフに並べると、B工程だけが飛び抜けて高いことが見てとれます。
これがボトルネック工程で、その62秒がサイクルタイムになります。
ラインは最も遅い工程に合わせてしか流れません。
A工程が40秒で終わっても、B工程が終わるまで次へは進めず、22秒は手待ちになります。
作業時間の合計は 40 + 62 + 35 + 48 + 45 = 230秒です。
4分の1以上が手待ちで捨てられている、ということです。
B工程の単位作業を調べたところ、そのうち14秒分の作業は、
C工程へ移しても成り立つことが分かりました。移してみます。
| 工程 | A | B | C | D | E |
|---|---|---|---|---|---|
| 改善前(秒) | 40 | 62 | 35 | 48 | 45 |
| 改善後(秒) | 40 | 48 | 49 | 48 | 45 |
新しいボトルネックはC工程の49秒。サイクルタイムが62秒から49秒に縮みました。
ラインバランシングの実施手順
試験のポイント
分母の意味を考えると、式が腑に落ちます。工程数 × サイクルタイム は、「全工程がサイクルタイムいっぱいまで働いたとしたら」という理想の総時間です。
それに対して分子は、実際に働いている時間の合計。つまり 理想に対してどれだけ満たせているか を見ています。
編成効率の裏側が、捨てられている時間の割合です。
先ほどの3工程(40秒・50秒・35秒)で計算してみます。
工程Aは10秒、工程Cは15秒、それぞれ手が空いています。合わせて25秒。これが150秒(3×50)のうち16.7%を占めている、という計算です。
編成効率を上げるには、ボトルネック工程の仕事を、余裕のある工程へ移す ことになります。これを 山崩し といいます。
ここで大事なのは、作業時間の合計は変わらない という点です。誰も速く動いていないし、人も設備も増えていません。仕事の配り方を変えただけ で生産量が増える ── ラインバランシングの効き目は、すべてここから来ています。
ただし何でも移せるわけではありません。順序の制約(先にやらないと成り立たない作業)や、その工程にしかない設備が必要な作業 は動かせません。
具体例
サイクルタイム50秒、5工程のラインで各工程の所要時間が40・50・35・40・40秒の場合、編成効率=(40+50+35+40+40)÷(50×5)×100=205÷250×100=82%、バランスロス率=18%です。ラインバランシング改善後にサイクルタイムを45秒に短縮し、編成効率が91.1%に向上した例があります。
サイクルタイムと編成効率
試験のポイント
| 品種を切り替えるたびに必要 |
| 混合品種ライン | 複数種類を 同じラインへ混ぜて 流す | 不要 |
注目すべきは混合品種ラインです。段取替えをせずに、異なる品種を同じラインへ流していきます。
赤い車の次に白い車、その次に赤い車 ── というように、順不同で流れてきても作業が成り立つように設計します。
利点 … 品種ごとにまとめて作る必要がないので、在庫を持たずに多品種へ応じられます。需要の構成が変わっても、流す順番を変えるだけで対応できます。
難しさ … 工程ごとに、品種によって作業時間が変わります。赤い車は40秒、白い車は55秒といった具合です。そのため 工程の負荷が品種の並び順で変動 し、ラインバランシングが格段に難しくなります。
この難しさを抑えるのが 投入順序の平準化 です。
同じ品種を続けて流すと、その品種に時間のかかる工程へ負荷が集中します。だから 品種をできるだけばらして、均等な間隔で流す 。
前の節で見た、ジャストインタイムの前提としての「平準化生産」と同じ考え方が、ここでも効いています。上流を安定させるには、まず最終工程の流し方をならす ということです。
品種の数と需要の安定度で選びます。
| 向く場面 | |
|---|---|
| 単一品種ライン | 品種が1つで需要が大きい。最も効率が高い |
| 複数品種ライン | 品種は複数だが、まとめて作れるだけの量がある |
| 混合品種ライン | 品種が多く、それぞれの量は少ない。在庫を持ちたくない |
右へ行くほど柔軟になりますが、管理の難しさも増していきます。
具体例
サイクルタイム150秒、10ステーションの混合品種ラインで、製品A(総作業時間1,400秒、月2,000個)・製品B(1,450秒、月1,000個)・製品C(1,450秒、月1,000個)を混合生産する場合、編成効率=(1,400×2,000+1,450×1,000+1,450×1,000)÷(10×150×4,000)×100=95%です。
ラインの形態と混合品種ライン
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
編成効率は74.2%から93.9%へ。1個あたりの所要時間は62秒から49秒になり、
同じ人数のまま生産量が約1.27倍になりました。
作業時間の合計は230秒のまま、まったく変わっていません。
誰も速く動いていないし、人も設備も増やしていません。
変えたのは仕事の配り方だけです。それでも生産量は増えました。
これがラインバランシングの効果であり、
「ラインの速さは最も遅い工程が決める」という原則の裏返しでもあります。
なお、山崩しをするときは移せる作業かどうかを必ず確かめます。
順序の制約(先にやらないと成り立たない作業)や、
その工程にしかない設備が必要な作業は、移すことができません。
