第2章 生産の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見る生産方式とは、製品をどのような仕組み・手順で作るかの具体的な方法です。ここでは中小企業診断士試験で頻出のオーダエントリー方式、生産座席予約方式、製番管理方式、モジュール生産方式、セル生産方式について学びます。


簡単にいうと
簡単にいうと、生産ライン上で作りかけの標準製品に、お客様の注文(オーダ)を途中で割り当てて、仕様を変更する生産方式です。自動車の生産でよく使われます。
JISでは「生産工程において生産中の製品に顧客のオーダを引き当て、顧客の要求に応じて生産中の製品仕様を選択又は変更する生産方式」(JIS Z 8141-3207)と定義されています。乗用車の生産 で使われる言葉です。
同じ車種でも、選べる項目は膨大です。エンジンの排気量、ターボチャージャーの有無、ギアの種類と段数、駆動方式、ボディカラー、オーディオ ── こうしたオプションの組み合わせで、1本の組立ラインから何種類もの製品が出てきます。
ここで難題が生じます。客の希望に合わせたいが、注文を受けてからラインに流していては納期が間に合いません。
答えは すでに流れているものを使う ことです。
| やり方 | 中身 |
|---|---|
| ① | ライン上を流れている まだ客の決まっていない標準製品(標準車) に、注文を 引き当てて 仕様を変更する |
| ② | すでに 客の決まっている製品どうしで、仕様変更を相殺・調整する |
部品の供給量という制約を抱えながら、短期間で市場の変化や個々の注文に合わせていく ── この仕組みがオーダエントリー方式です。
応える顧客ニーズは 製品仕様 です。
具体例
自動車工場の組立ラインでは、ベースとなる車体が流れている途中で「この車はA様の注文でサンルーフ付き・黒色・本革シート」という指示が入ります。ラインの後半工程でその仕様どおりに部品を組み付けることで、1つのラインで多様な仕様の車を生産しています。
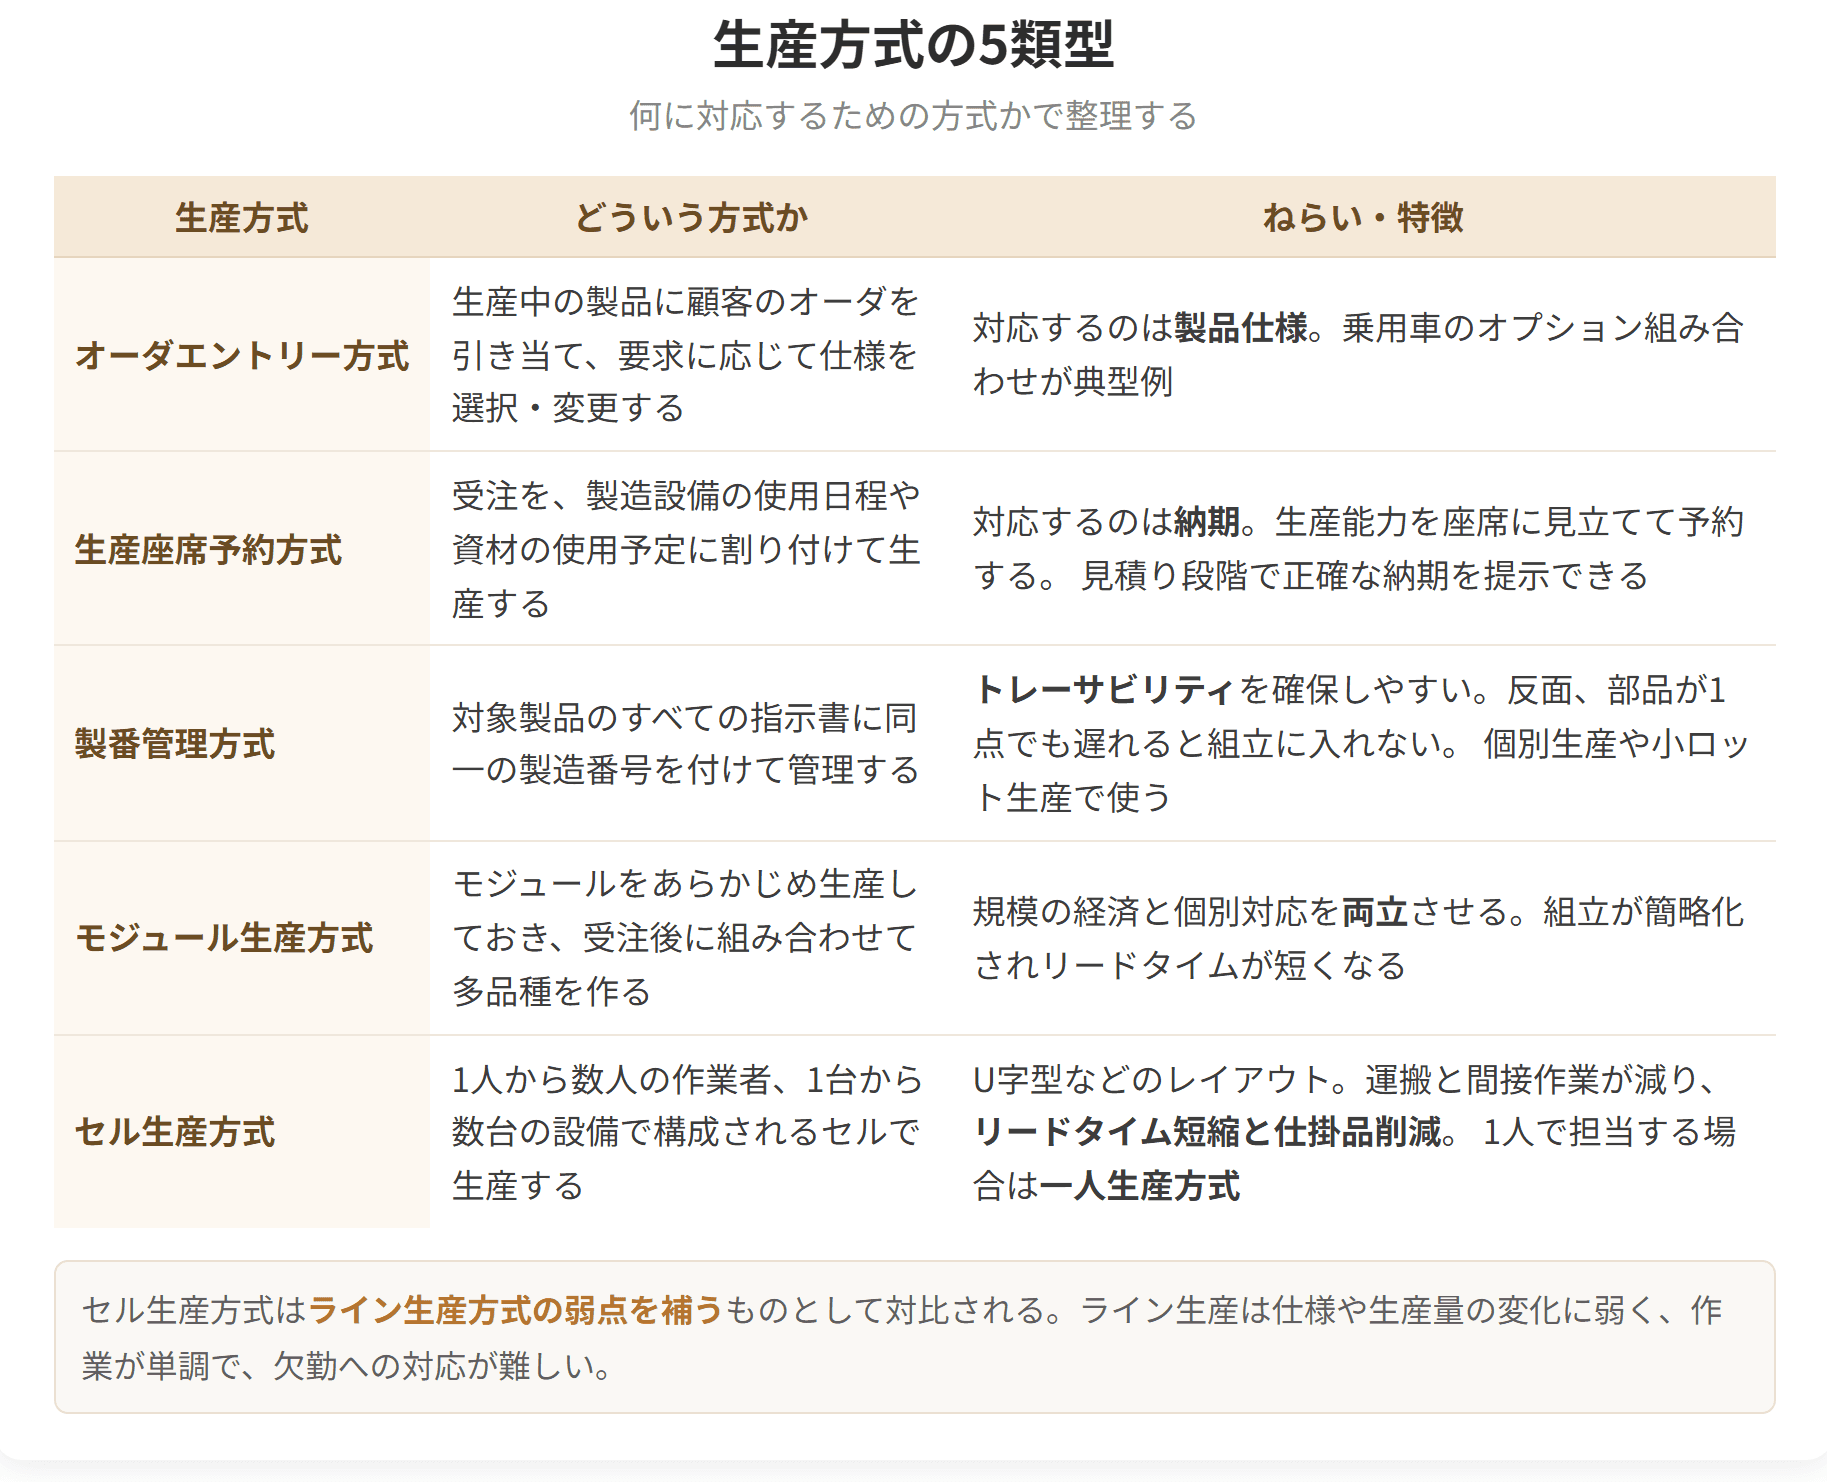
受注生産を支える5つの生産方式

試験のポイント

簡単にいうと
簡単にいうと、工場の生産能力を「座席」に見立てて、営業部門が列車の座席を予約するように顧客の製品出荷を予約する仕組みです。
JISでは「受注したオーダを顧客が要求する納期どおりに生産するため、製造設備の使用日程・資材の使用予定などに割り付けて生産する方式」(JIS Z 8141-3208)と定義されています。
名前のとおり、生産能力や生産期間を「座席」に見立てます。営業部門が、列車や飛行機の座席を押さえるのと同じ感覚で、顧客の希望する製品の出荷を予約していく わけです。
計画された生産座席のうち、客が求める納期の近くで空いている座席へ注文を割り当てる。これを 生産座席の予約 といいます。
この予約をコンピュータネットワーク経由で 客先からその場で行えれば、信頼できる完成時期や、重要なユニットの生産日程をその場で提示できます。
簡単にいうと
簡単にいうと、製造命令ごとに固有の番号(製番)を付けて、その番号で部品の発注から完成まで一貫して管理する方式です。個別生産や少量のロット生産で使われます。
JISでは「製造命令書において、対象製品に関する全ての加工及び組立の指示書を準備し、同一の製造番号をそれぞれにつけて管理する方式」(JIS Z 8141-3212)と定義されています。
加工の指示書も組立の指示書も、すべてに同じ製番(製造番号)を振ります。そして部品の発注から製造工程、納入、品質管理に至るまで、あらゆる作業をその製番を軸に管理 します。
こうしておくと、どの製品にどの部品が使われ、いまどこまで進んでいるか を正確にたどれます。
| 得られること |
|---|
| 手配ミスや納期遅れを防ぎやすい |
簡単にいうと
簡単にいうと、あらかじめ部品やユニットを「モジュール」としてまとめて作っておき、注文後にモジュールを組み合わせて多品種の製品を素早く作る方式です。
JISでは「複数種類の部品又はユニットのモジュールをあらかじめ生産しておき、受注後にモジュールの組合せによって多品種の製品を生産する方式」(JIS Z 8141-3205)と定義されています。
考え方は単純です。複数の部品を組み付けた「モジュール部品」を、注文が来る前に作っておく。そして受注後は、そのモジュールを組み合わせるだけ で最終製品を仕上げます。
部品を1点ずつ組み上げるのではなく、ある程度の塊まで進めた状態で待たせておく わけです。
| 利点 |
|---|
簡単にいうと
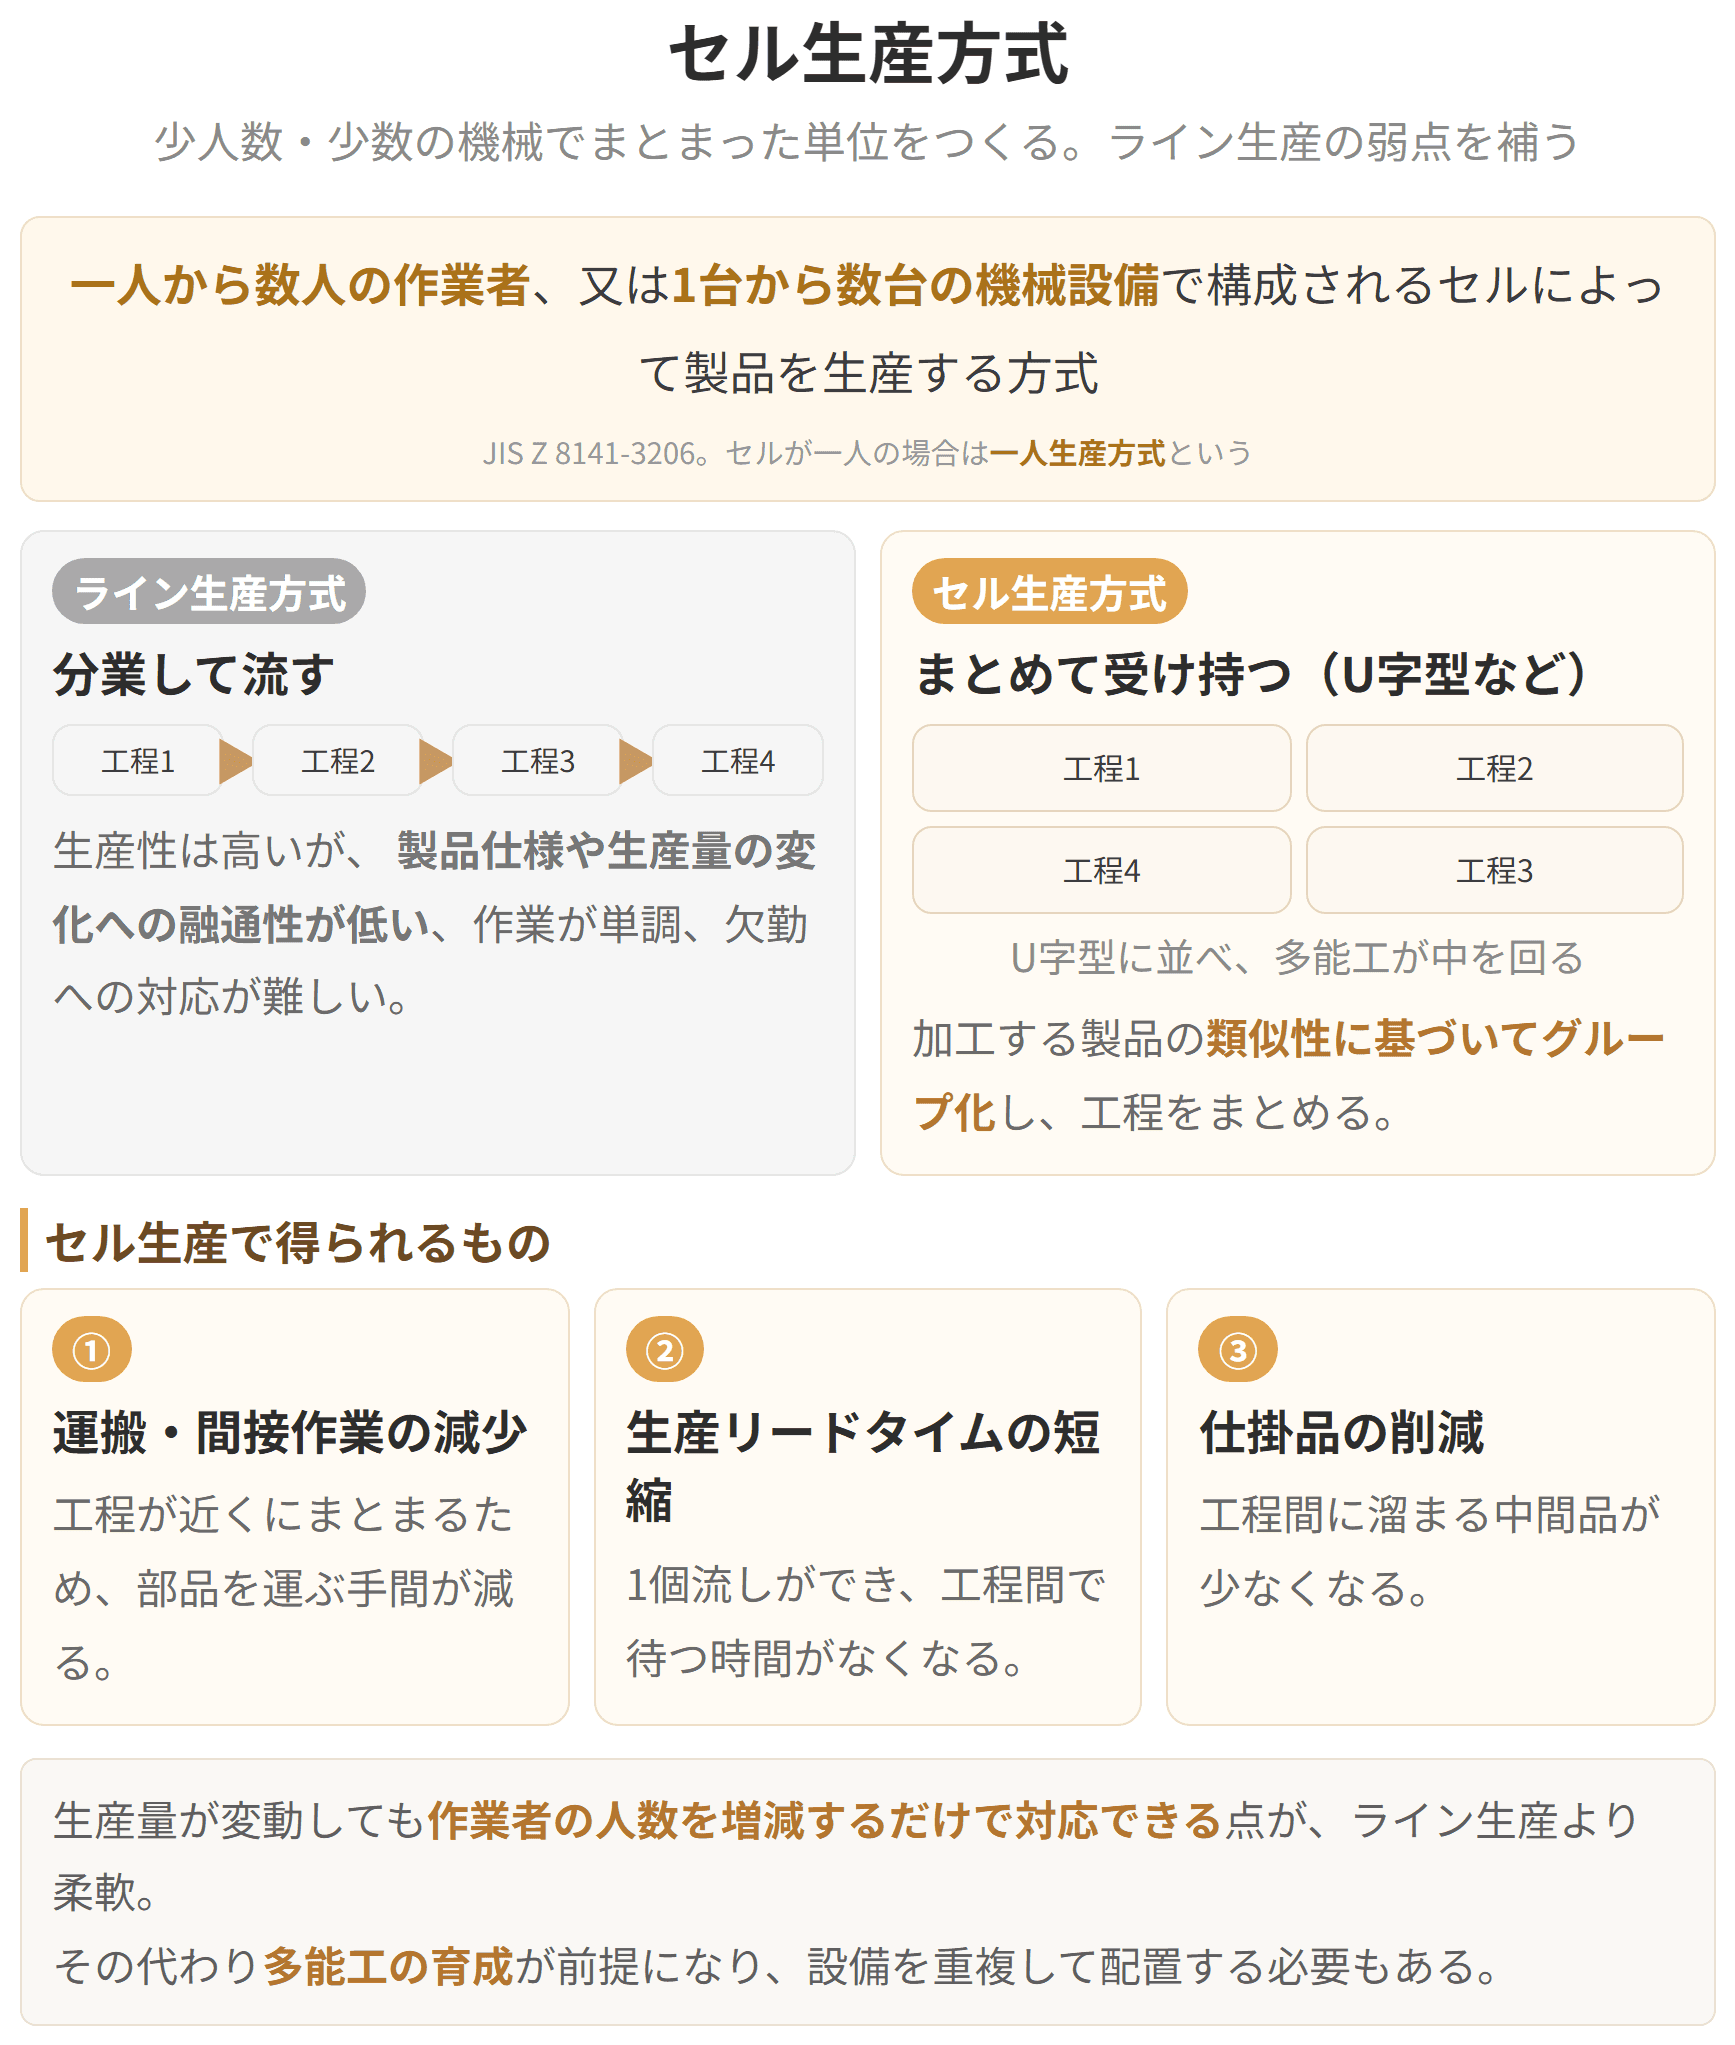
簡単にいうと、一人から数人の作業者が、一つの製品を最初から最後まで責任を持って組み立てる生産方式です。ライン生産と比べて柔軟性が高いのが特徴です。
1人、あるいは少人数の作業者が、組立の初めから終わりまでを受け持つ 方式です。屋台方式、1人で担当する場合は 一人屋台方式 とも呼ばれます。
ライン生産方式が「1人が1工程だけを繰り返す」のに対し、セル生産方式では 1人が多くの工程を通してこなします。
| 得られるもの | 背負うもの |
|---|---|
| 品種の変更に 柔軟に対応できる |

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
この方式のもうひとつの顔は、社内の意思疎通を助ける ことです。販売部門・生産部門・生産管理部門の3者が、同じ情報を見られる 状態をつくります。
| 利点 | |
|---|---|
| ① | 販売と生産の両部門が 同じ情報をもとに、その場で需給を調整 できる |
| ② | 顧客情報を一元管理 できる |
| ③ | 見積もりの段階で、正確な納期を提示 できる |
| ④ | 受注情報を早くつかめる ため、資材の調達や準備をより正確に行える |
営業が客先で出荷を予約した瞬間に、設計・調達・生産の各部門がそれを知れる。だから 早々に手を動かし始められる ── ここが効き目の中心です。
応える顧客ニーズは 納期 です。前のテーマのオーダエントリー方式が仕様に応えるのに対し、こちらは納期に応えます。
具体例
ある機械メーカーでは、営業担当者がタブレット端末で「座席枠照会」画面を開き、顧客先で即座に「3月15日出荷なら空きがあります」と回答しています。予約が入ると設計・調達・生産の各部門にリアルタイムで情報が伝わり、早期の準備が可能になっています。
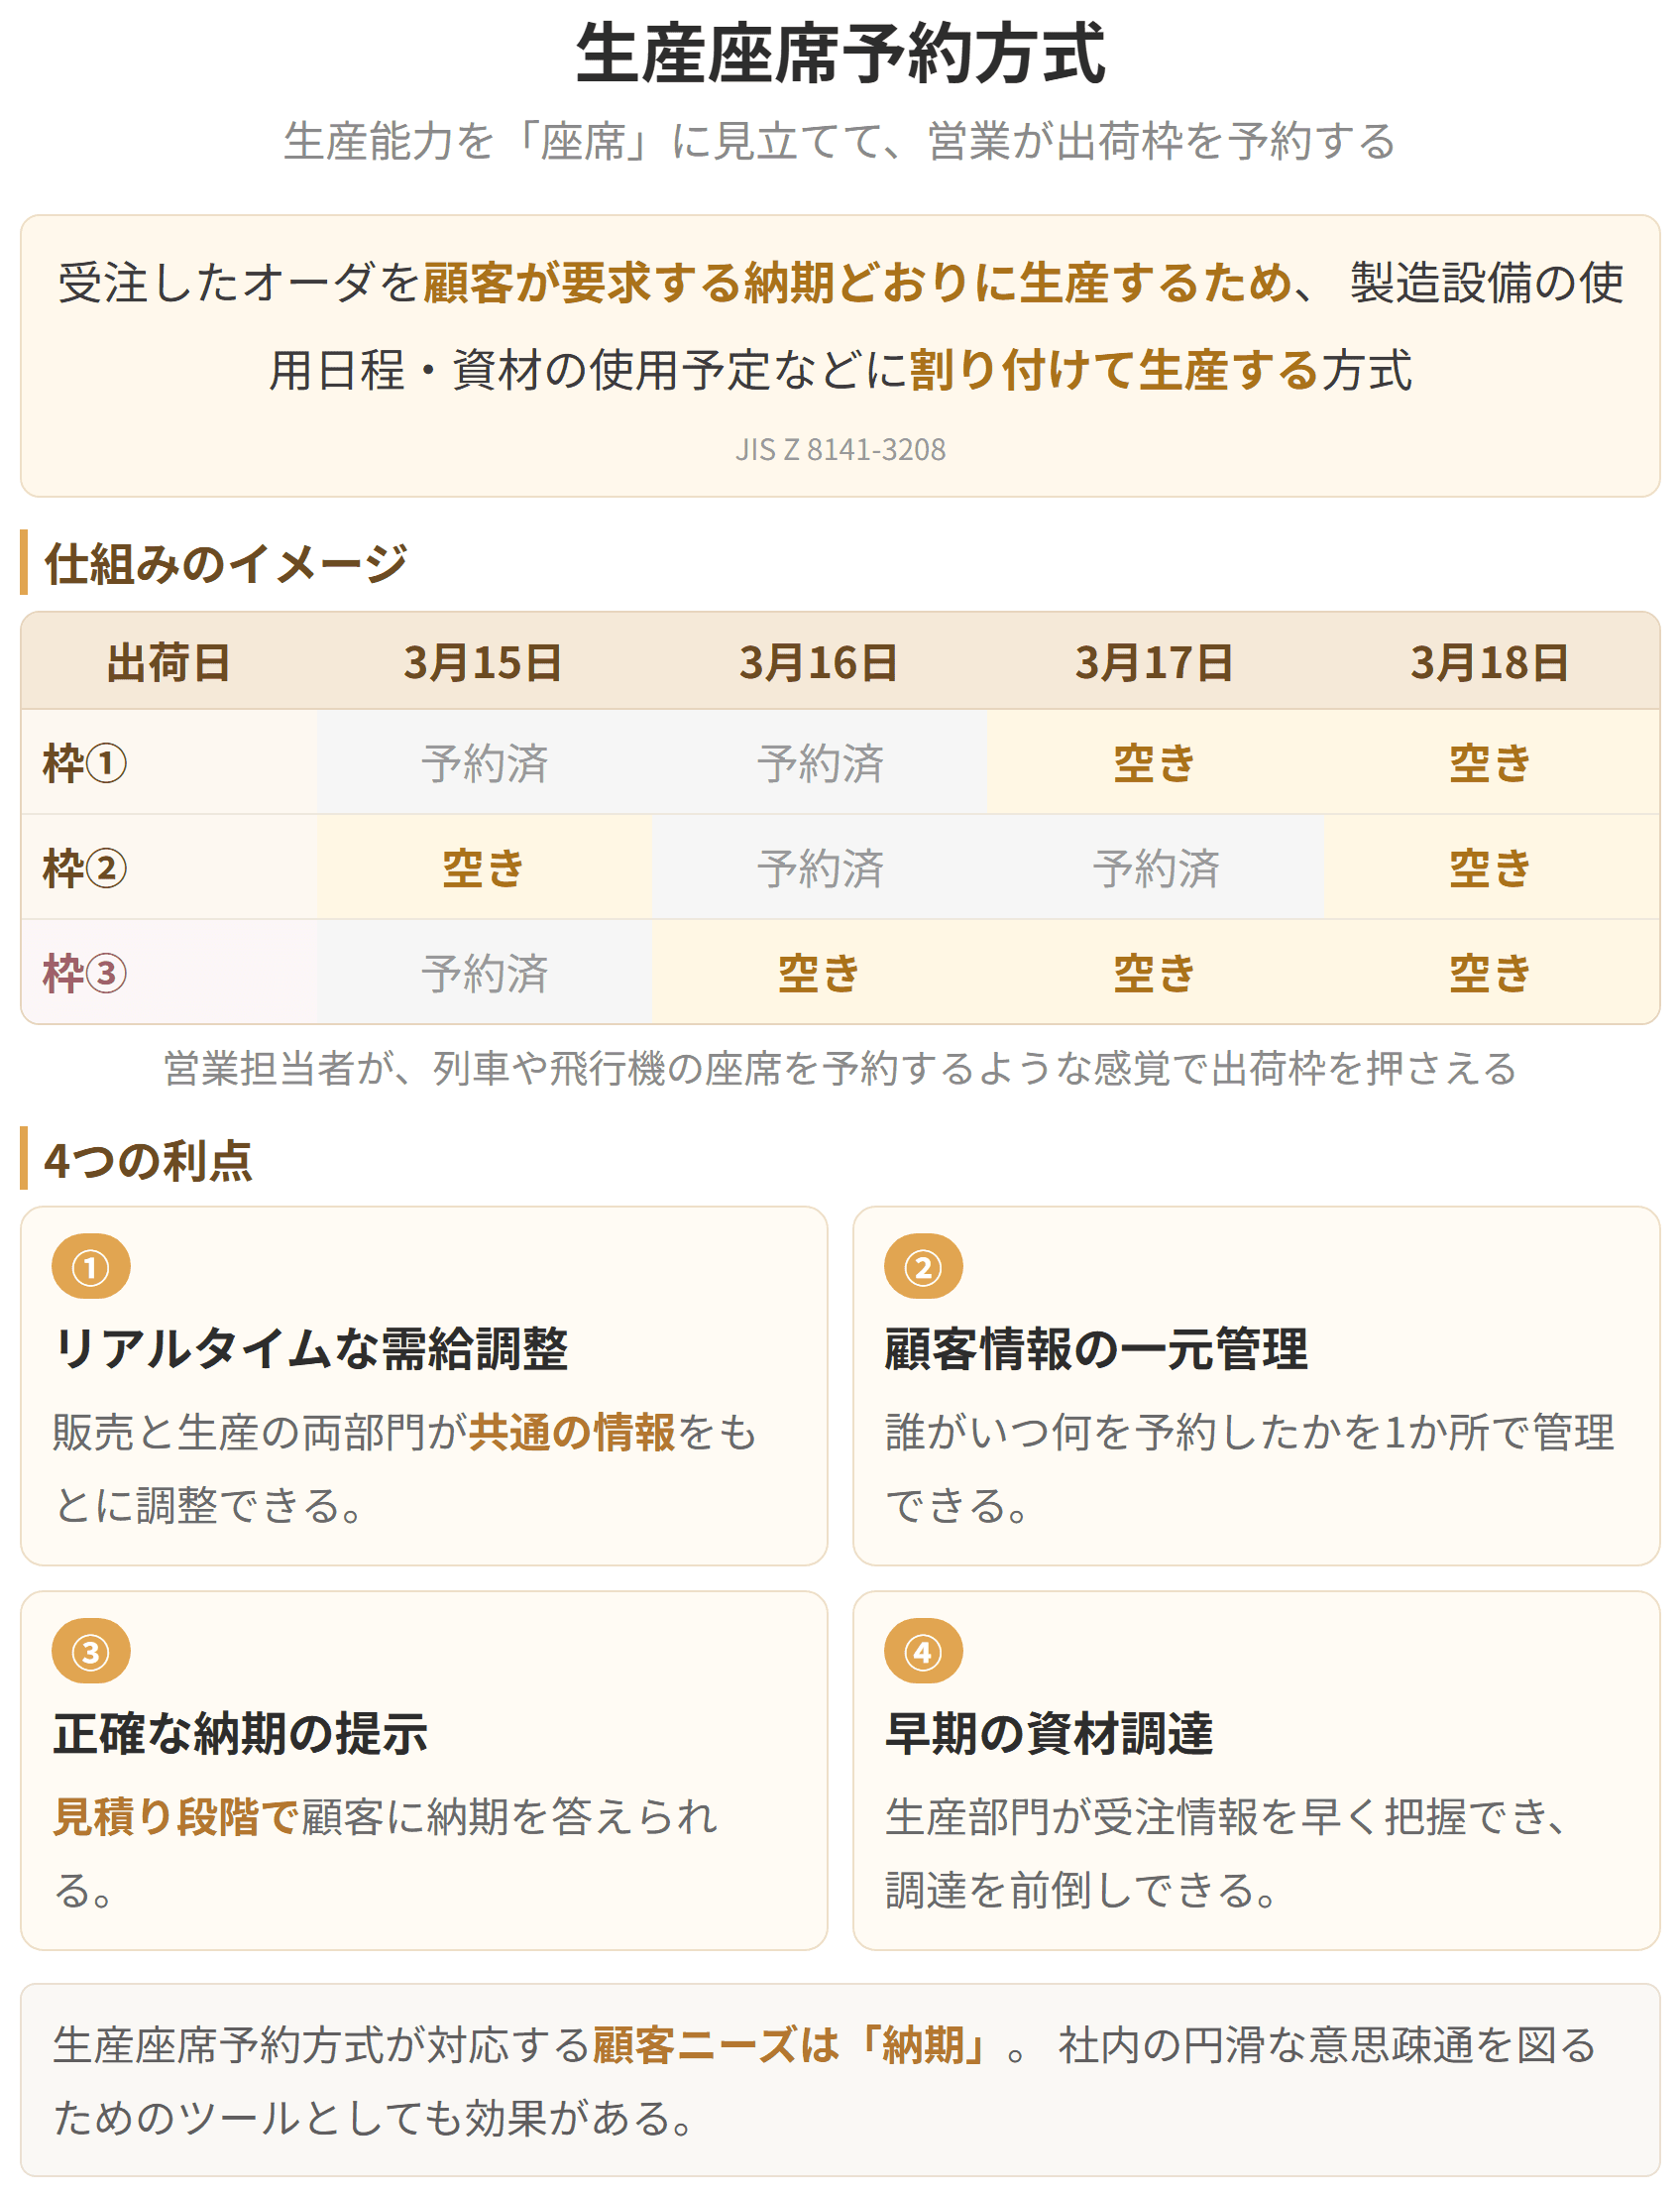
生産座席予約方式
試験のポイント
| 品質の管理もしやすく、トレーサビリティを確保しやすい |
JISの注釈に、適用の範囲が示されています。個別生産のほか、ロットサイズの小さい、つまり品種ごとの月間生産量が少ない場合のロット生産 で使われることが多い方式です。
ここは出題の分かれ目になります。ロットサイズが大きい場合に適している、という記述は誤り です。製番ごとに部品を紐づける以上、数が増えるほど管理は重くなります。
長所の裏返しが、そのまま短所になります。
原則として在庫を常備しません。 製番ごとに部品を引き当てるので、共通の在庫から融通するという発想がないためです。
その結果、部品が1点でも遅れれば組立を始められません。番号で縛ることの代償です。
具体例
プラント設備メーカーでは、受注した化学プラントに「製番P-2025-001」を付与し、設計図面・部品発注書・製造指示書・検査記録のすべてにこの番号を記載します。万が一不具合があっても、製番をたどることでどの部品がいつ誰によって作られたかを追跡できます。
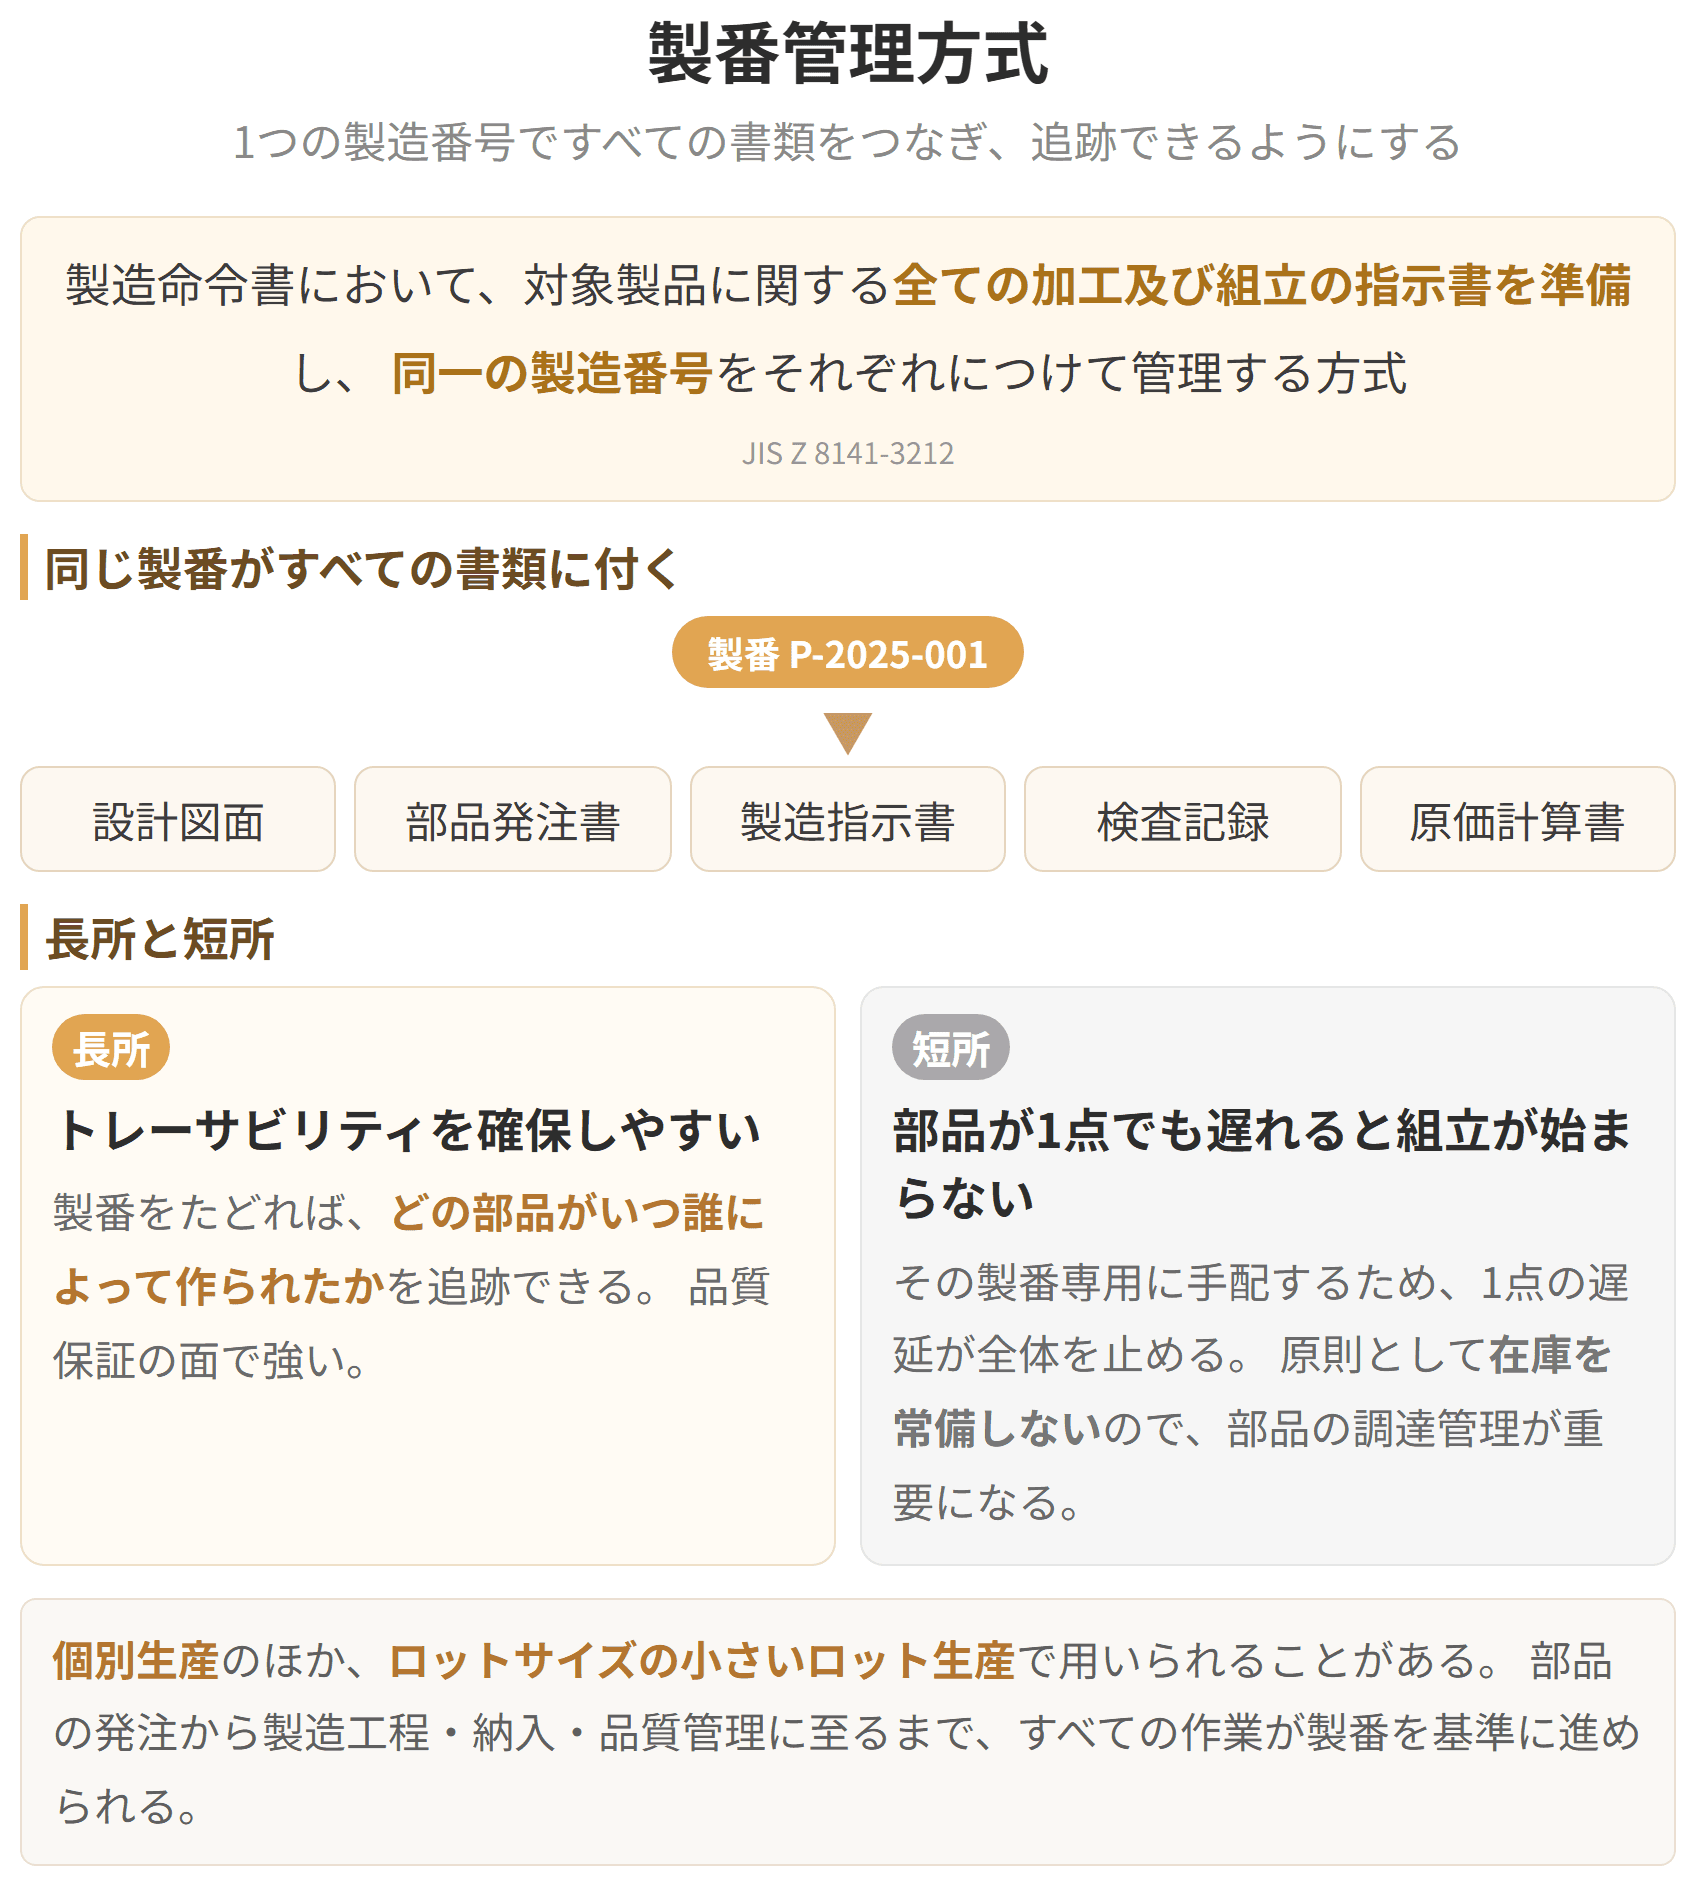
製番管理方式
試験のポイント
| 多品種の最終製品を作れる | 少ない種類のモジュールでも、組み合わせれば品種は一気に増える |
| リードタイムを短縮できる | 受注後にやるのは組立だけ。組立工程が簡略化される |
モジュールが3種類ずつ3箇所にあれば、組み合わせは27通りになります。部品の種類を増やさずに品種だけ増やせる のが、この方式の妙味です。
応える顧客ニーズは 納期と品種の両方 になります。
具体例
システムキッチンのメーカーでは、シンクユニット・コンロユニット・収納ユニットなどのモジュールを標準化して大量生産しています。顧客の注文に応じてモジュールの組み合わせとカラーを選択し、短納期で多様な仕様のキッチンを提供しています。
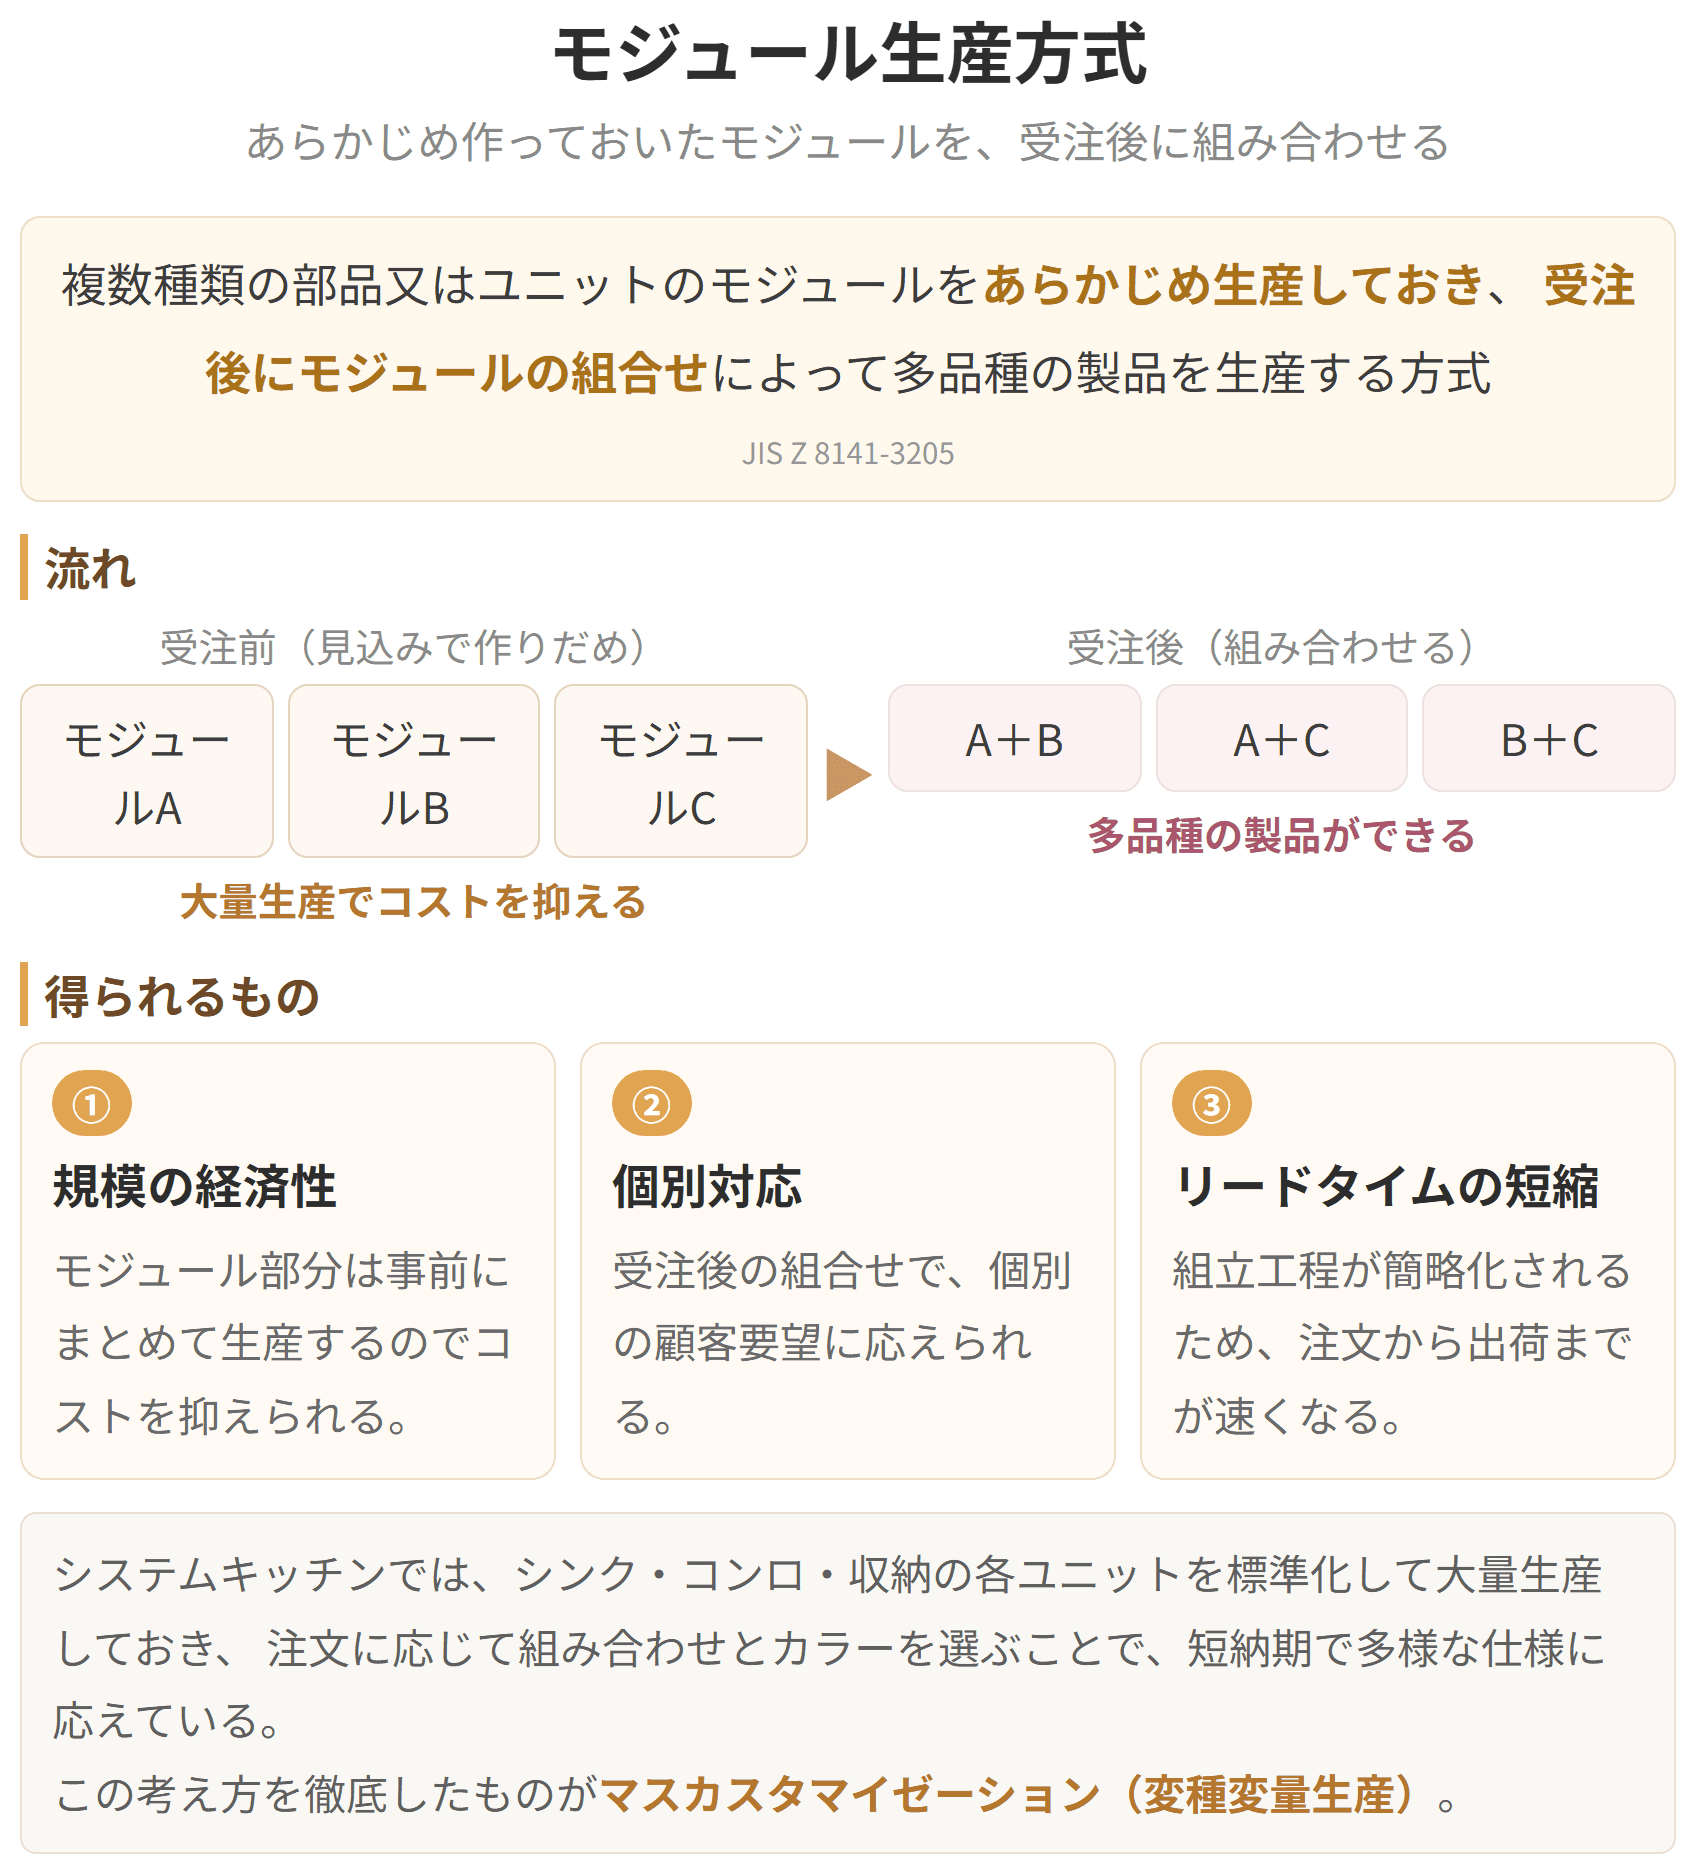
モジュール生産方式
試験のポイント
| ラインの編成替えが要らない | 習熟までに時間がかかる |
| 仕掛品が溜まりにくい | 作業者ごとに 出来高の差 が出やすい |
| 自分が最後まで作るので 責任感が持てる | 1人あたりの生産量はラインに劣る |
少品種を大量に作るならライン生産方式が有利ですが、品種が多く、量が読めない 場面ではセル生産方式が効きます。
この節で見てきた5つを、何に応えるための方式か で並べ直します。
| 方式 | 応える顧客ニーズ | 使いどころ |
|---|---|---|
| オーダエントリー方式 | 製品仕様 | 連続生産のなかで特別注文に応じる |
| 生産座席予約方式 | 納期 | 社内で情報を共有し、調整を円滑にする |
| 製番管理方式 | 追跡のしやすさ | 1品種あたりの生産量が少ない現場 |
| モジュール生産方式 | 品種と納期 | 組立を簡略化してリードタイムを縮める |
| セル生産方式 | 品種の変化 | 多品種で、量の読めない生産 |
5つはばらばらの知識ではありません。受注生産と見込生産のあいだをどう埋めるか という同じ問いに対する、違う答えだと捉えると整理できます。
注文を受けてから全部作れば時間がかかり、全部作り置きすれば仕様に応えられない。だから どこまでを先に作っておき、どこから客に合わせるか ── その線の引き方が、方式の違いになって表れています。
具体例
電子機器メーカーでは、U字型に配置された作業台で、一人の多能工がプリント基板への部品実装から組立・検査まで一貫して行うセル生産を採用しています。生産量が変動しても作業者の人数を増減するだけで対応でき、ライン生産より柔軟です。
セル生産方式
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
