第5章 物の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見る品質の問題を「なんとなく多い気がする」で終わらせず、数字と図にして誰の目にも見えるようにする。そのための道具が7つそろっています。どれも紙と鉛筆で描けるものばかりですが、どの道具が何を見るためのものかを取り違えると、試験では確実に落とします。名前と役割をきちんと結びつけていきましょう。


簡単にいうと
まずは前半の4つ。大きさを見せるグラフ、重点を決めるパレート図、データを集めるチェックシート、ばらつきを見るヒストグラムです。
品質管理の現場で古くから使われてきた道具立てが QC7つ道具 です。顔ぶれは グラフ、パレート図、チェックシート、ヒストグラム、散布図、管理図、特性要因図 の7つ。
これに加えて 層別 という考え方があります。かつては7つの中に数えられていたものですが、いまは 7つを使う前提として土台に置かれる 扱いになっています。
名前を7つ並べただけでは頭に残らないので、何のための道具か で並べ直してみます。
| 役割 | 道具 |
|---|---|
| データを集める | チェックシート |
| 大きさを見せる | グラフ |
| 重点を決める | パレート図 |
| ばらつきを見る | ヒストグラム |
| 関係を見る | 散布図 |
| 時間の変化を見る | 管理図 |
| 原因を洗い出す | 特性要因図 |
グラフ は、数値を図形の大きさに置き換えて、目で見て分かるようにしたものです。量そのものを示すこともあれば、量の移り変わりを示すこともあります。
種類は数多くありますが、何を見せたいか で選び分けます。
| 目的 | グラフの種類 |
|---|---|
| 内訳を表す | 円グラフ、帯グラフ |
| 大小比較を表す | 棒グラフ |
| 推移を表す | 折れ線グラフ、レーダーチャート、Zグラフ、ガントチャート |
パレート図 は、2つの表示を1枚に重ねた図です。項目ごとに 層別 したうえで棒を 多い順(降順)に左から並べ、同時に 累積和を取って累積比率を折れ線 で重ねます。
使い道は、どこから手を付けるかを決めること にあります。不適合品を内容別に分け、数の多い順に並べてみれば、どの不具合が全体を押し上げているのかが一目で分かる。限られた力を一番効く場所へ向ける 重点指向 を、図の形で実践する道具です。
1枚から読み取れることは3つあります。
| 読み取れること | |
|---|---|
| ① | その不良や間違いが、全体のどれくらいを占めているか |
| ② | 全体の不良率を下げるには、どれに手を付ければよいか |
| ③ | 最も多い不良は何か、そして2番目以降の順位はどうか |
「降順(大きい順)に並べる」という点は、そのまま出題されます。「昇順に並べた図である」という選択肢は誤りです。
チェックシート は、起きたことを 印を付けながら記録していく ための用紙です。区分ごとに印を重ねていけば、そのまま数が数えられ、分布の形も見えてきます。事実を分けて数え、量として押さえ、問題の正体を浮かび上がらせる ── そのための道具です。
| 種類 | 用途 |
|---|---|
| 記録用チェックシート | データ収集に利用する |
| 点検用チェックシート | 点検項目の確認漏れを防ぐ |
この道具の強みは 誰でもすぐ使える ことにあります。印を付けるだけなので、特別な訓練も道具もいりません。
そして集めた記録は、そこで終わりません。区分ごとに取ってあるので 層別 にそのまま使えますし、パレート図やヒストグラムを描く材料 にもなります。
7つ道具のなかで、データを集める段階を担う唯一の道具です。他の6つは、集まったデータをどう見るかの道具だと考えると位置づけがはっきりします。
ヒストグラム は、ばらつきの姿を見る ための図です。
作り方は、データの取りうる範囲を適当な幅で区切り、それぞれの区間に何個入るかを数えて度数分布表にし、それを 棒グラフにする という順になります。
ばらばらに散らばっていた数値の集まりが、どんな形をしているのかが一目で分かるようになります。
| 形 | 読み取れること |
|---|---|
| 左右対称の釣鐘を伏せた形 | 安定した正常な姿 |
| 山型の裾野が横に広がる | ばらつきが大きい |
| 山が2つある(ふた山) | 異なる2つの集団が混じっている(層別すべき) |
ヒストグラムは「量」ではなく「ばらつき」を見る道具だ、という点が要です。「時系列データを折れ線グラフで表した図」という説明は管理図のもので、ヒストグラムではありません。
具体例
ある工場で、1か月間に発生した不適合品200個の内訳を調べました。
ステップ1:チェックシートで集める
| 不適合の内容 | チェック欄 | 度数 |
|---|---|---|
| キズ | 正正正正正正正正正正正正正正正正正正正正 | 100 |
| 寸法不足 | 正正正正正正正正 | 40 |
| 汚れ | 正正正正正 | 25 |
| 色むら | 正正正 | 15 |
QC7つ道具

試験のポイント

簡単にいうと
2つの数字の関係を見るのが散布図、原因を魚の骨の形に並べるのが特性要因図。そして、データを意味のある集団に切り分ける層別が、すべての道具の下支えになります。
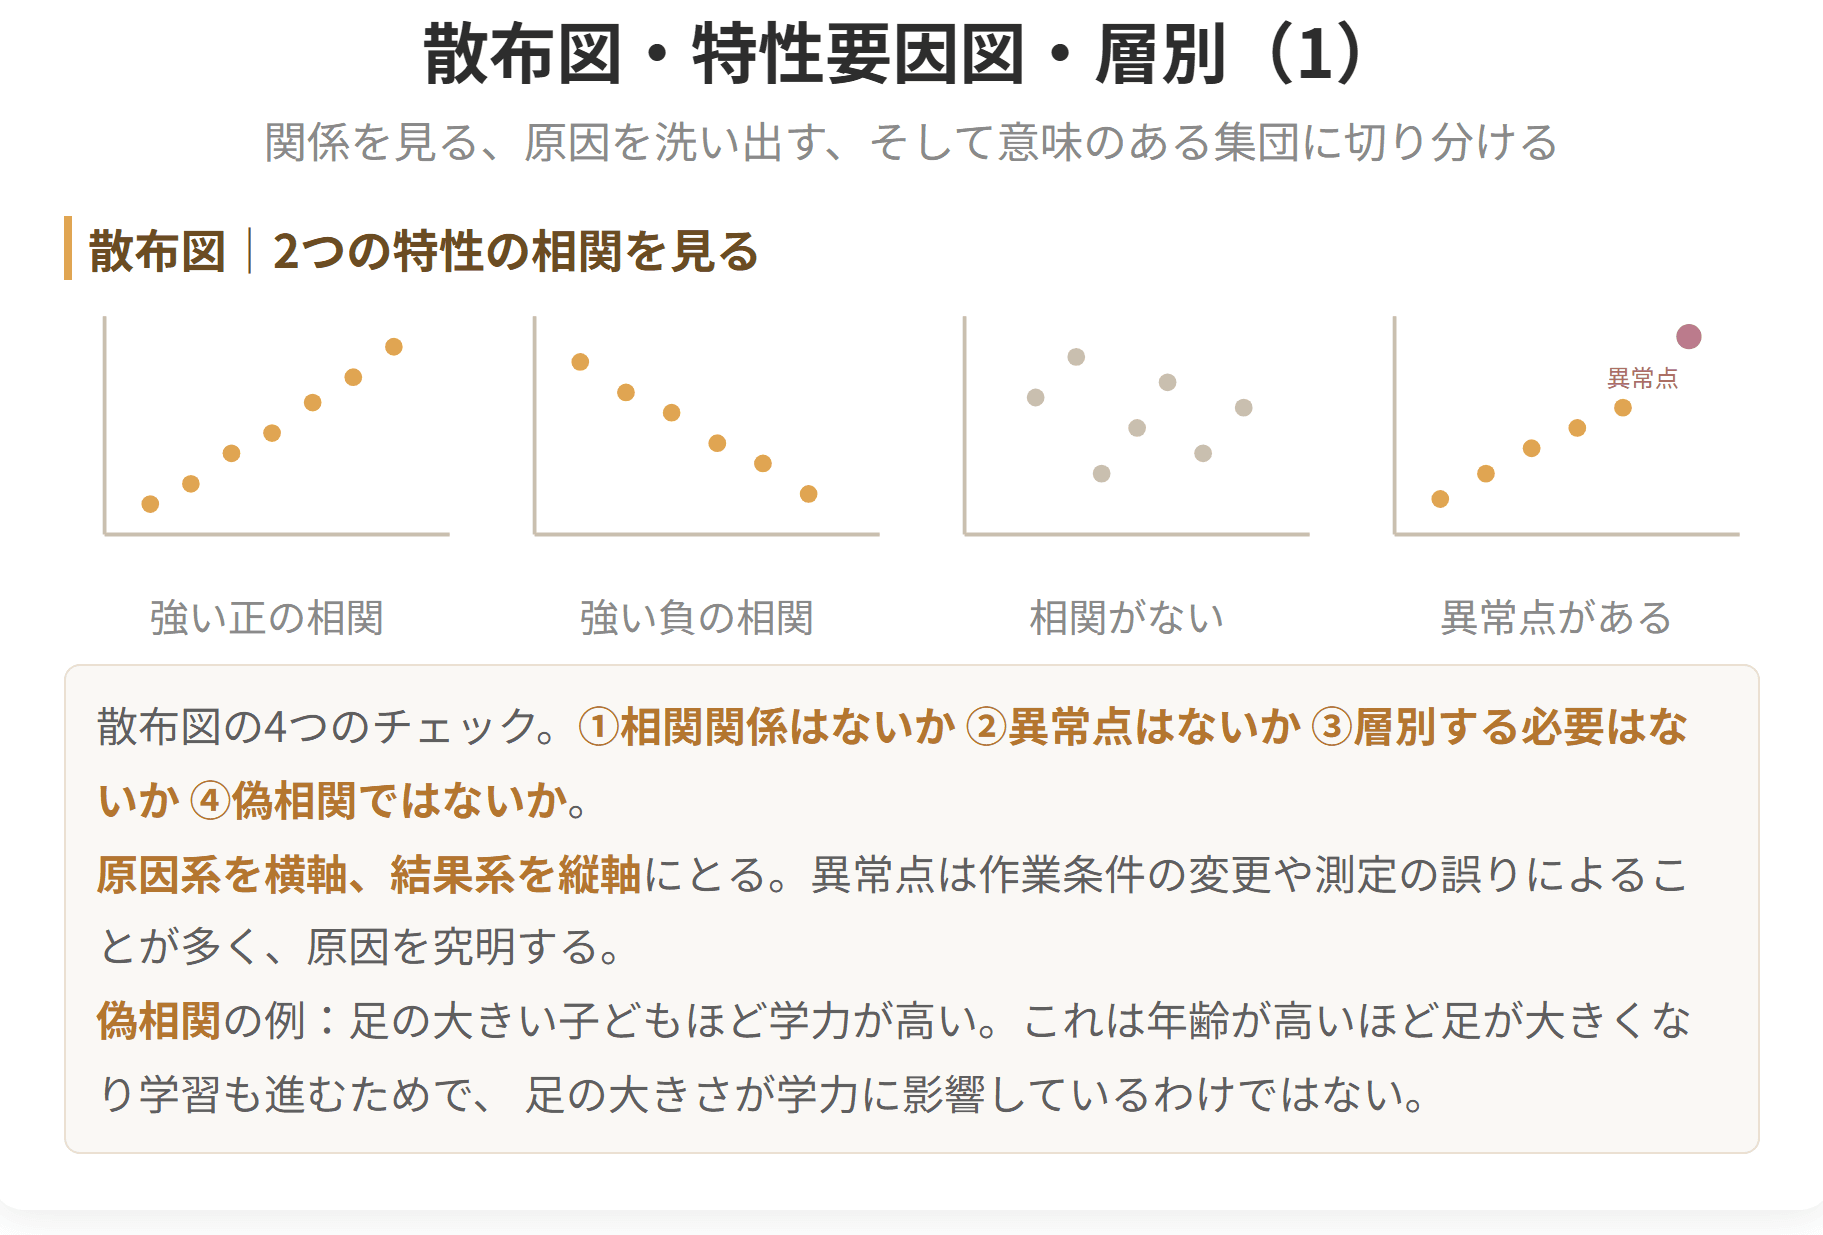
散布図 は、2つの特性の結びつきを調べる ための図です。横軸と縦軸にそれぞれの特性を割り当て、観測した値を点として打っていきます。
軸の割り当てには決まりがあります。原因にあたる特性を横軸、結果にあたる特性を縦軸 に置きます。
打ち終わった点がどう散らばっているかを眺めることで、2つのあいだに関係があるのかないのか、あるとすればどれくらい強いのかが見えてきます。
散布図では、主に次の4点についてチェックを行います。
対応のある2種類以上の要因や特性の間に直線的な関係があるときには「相関がある」といいます。散布図上の点の散らばり方によって、相関の有無や強さの度合いを調べることができます。
簡単にいうと
工程が落ち着いているかどうかを、時間の流れで見るのが管理図です。線を越えていないか、そして点の並び方にくせがないか。この2つで判断します。
管理図 は、測った値を 時間の順に並べて折れ線で結び、そこへ 管理限界線 という判断の目安を引いた図です。
使う目的は2つあります。工程がいま安定しているかを調べること、そして 安定した状態を保ち続けること。
工程のばらつきには、どうやっても消せない偶然のゆらぎと、手を打つべき異常とが混ざっています。管理限界線は、その2つを切り分けるための線です。限界の内側に収まっていれば前者、はみ出せば後者と判断します。
| 線 | 意味 |
|---|---|

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
| 正正 |
| 12 |
| その他 | 正 | 8 |
ステップ2:パレート図に描く
度数の大きい順に棒グラフを並べ、累積比率を折れ線で重ねます。「その他」は、度数にかかわらずいちばん右端に置くのが決まりです。
| 項目 | 度数 | 累積度数 | 累積比率 |
|---|---|---|---|
| キズ | 100 | 100 | 50% |
| 寸法不足 | 40 | 140 | 70% |
| 汚れ | 25 | 165 | 82.5% |
| 色むら | 15 | 180 | 90% |
| へこみ | 12 | 192 | 96% |
| その他 | 8 | 200 | 100% |
上位2項目(キズと寸法不足)だけで全体の70%を占めています。この2つを半分に減らせれば、不適合品全体が35%減る計算です。残りの4項目をいくら潰しても、効果はその半分にも届きません。これが重点指向の考え方です。
ステップ3:ヒストグラムで寸法のばらつきを見る
「寸法不足」を掘り下げるため、製品100個の内径寸法を測ってヒストグラムを描きました。きれいな釣鐘型ではなく、山が2つに分かれています。調べてみると、2台ある加工機のうち片方だけ寸法が小さめに出ていました。
ここで効いてくるのが層別です。機械別に分けてヒストグラムを描き直したところ、それぞれはきれいな釣鐘型になり、中心値だけがずれていることが分かりました。打つ手は「ばらつきを減らす」ではなく「片方の機械の設定を直す」だと決まります。
| 読み取れること |
|---|
| 右上がりに細く集まる | 強い正の相関がある |
| 右上がりに広く散る | 弱い正の相関がある |
| 右下がりに細く集まる | 強い負の相関がある |
| 右下がりに広く散る | 弱い負の相関がある |
| 全体に丸く散らばる | 相関がない |
| 弧を描く | 直線的でない関係がある |
散布図上にプロットされた点の中で、多くの点の集まりから飛び離れている、異常と思われる点がないか確かめます。
こうした点は偶然できるものではありません。作業者が交代した、材料が変わった といった作業条件の切り替わりか、あるいは 測り間違い か ── いずれにせよ特別な理由が背後にあります。
ですから異常点を見つけたら、そのまま平均に埋もれさせず、理由を突き止めるところまでやる 必要があります。
ヒストグラムや管理図と同じく、散布図でも層別が効きます。原材料ごと、装置ごと、季節ごと に印を変えて打ってみる。すると、ひとまとまりに見えていた点の雲が、実は条件ごとに違う傾きを持っていた、といったことが見えてきます。
技術的に考えればつながりようがないのに、散布図の上では関係があるように見えてしまう ── こういう状態を 偽相関 といいます。「風が吹けば桶屋が儲かる」と同じ理屈です。
ですから、図に出た形をそのまま受け取ってはいけません。その2つが本当に影響し合う筋道があるのか、技術の側から考え直す。この一手間が要ります。
偽相関の例 子どもの足の大きさと学力の関係を調査すると、足が大きい子どもほど学力が高いという結果が得られたとします。これは年齢が高いほど足が大きくなり学習も進むためであり、足の大きさ自体が学力に影響を与えているわけではありません。これを偽相関といいます。
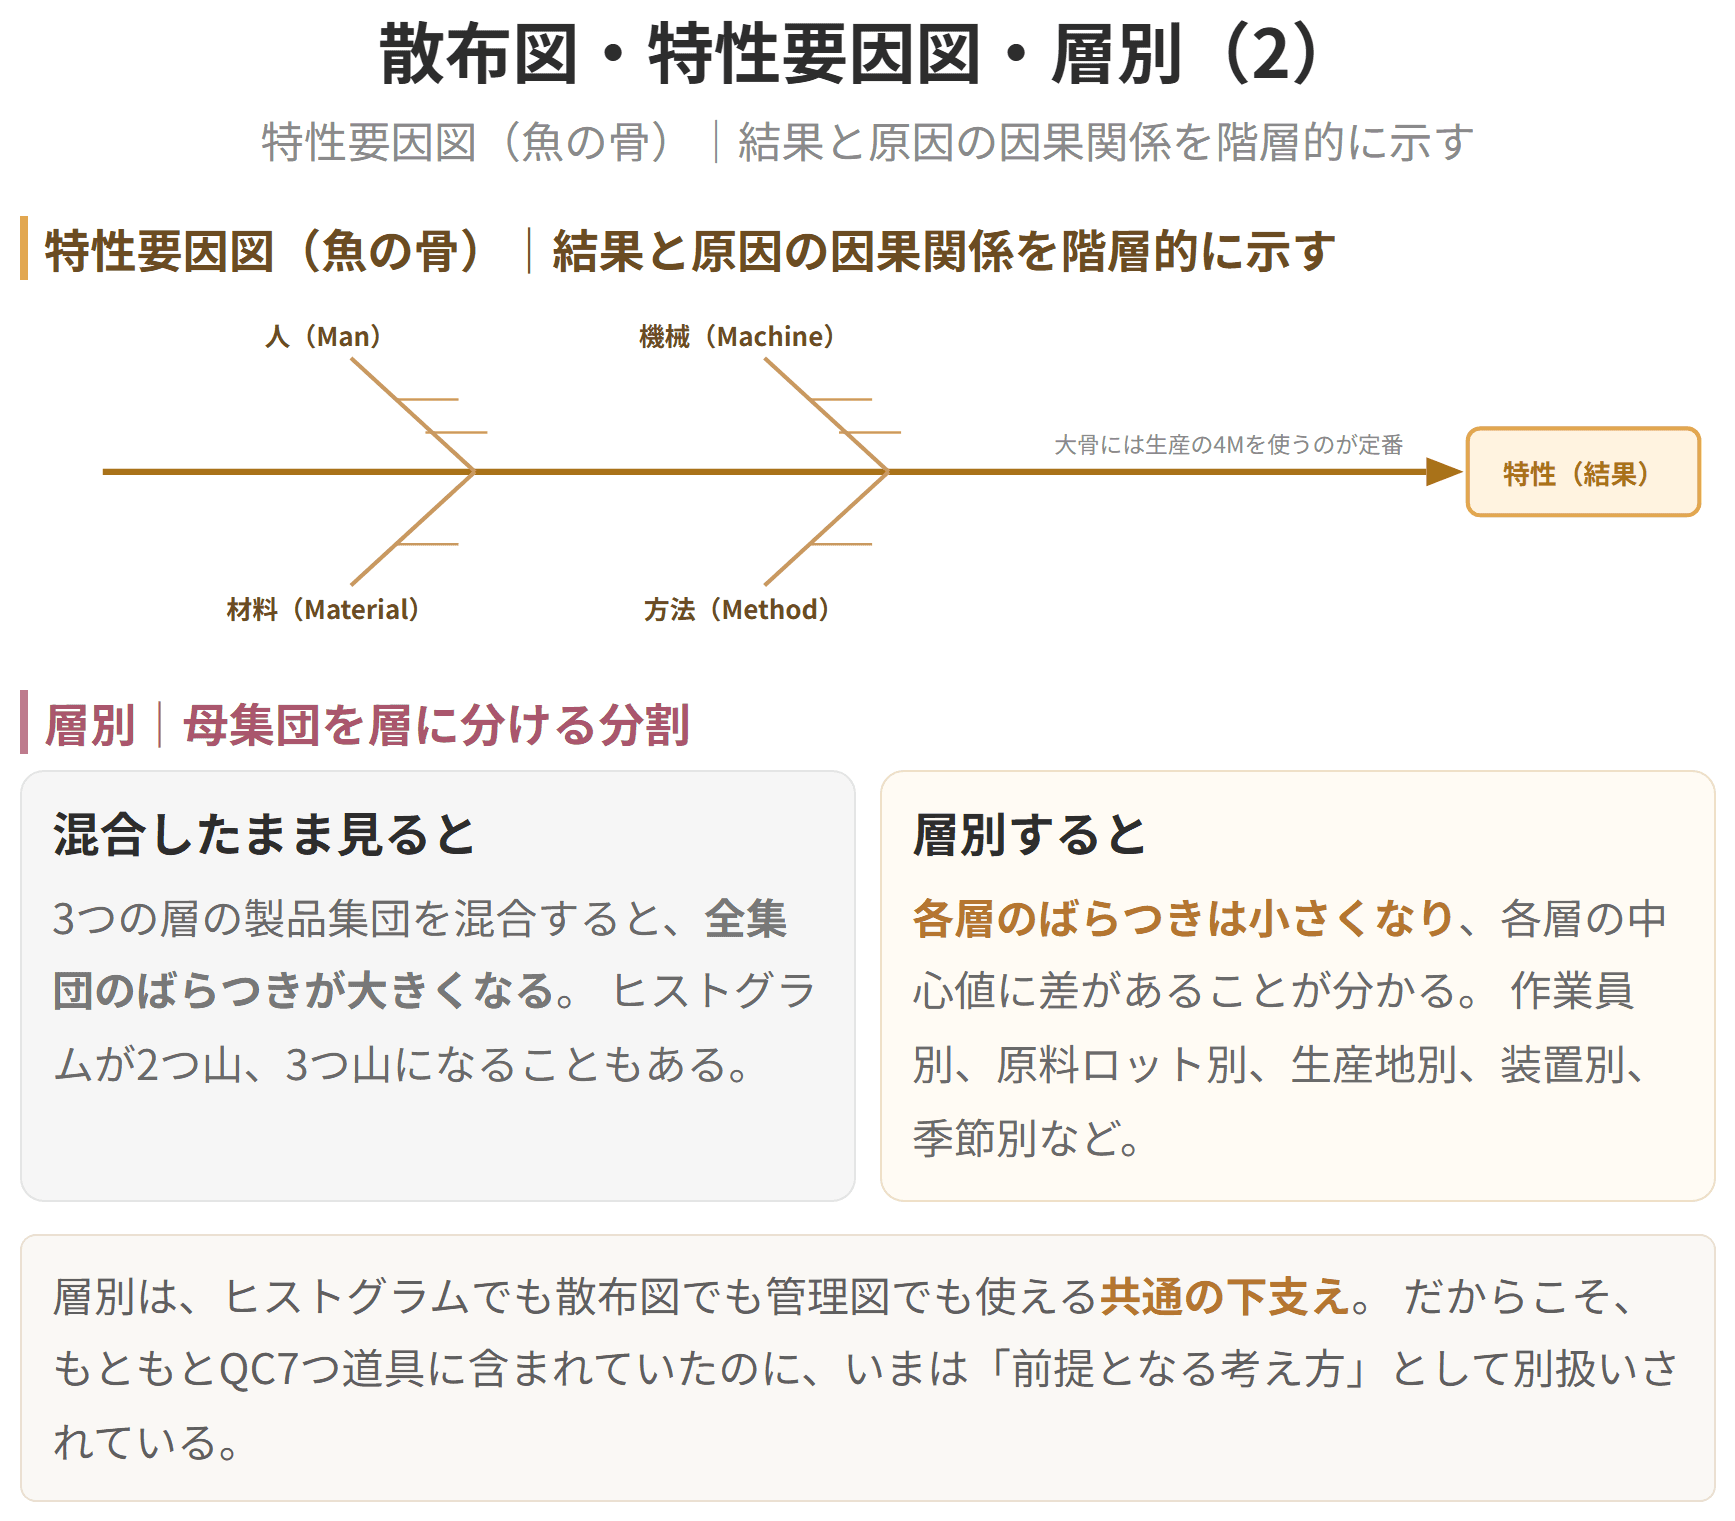
特性要因図 は、ひとつの 結果(特性) に対して、それを生んでいる 原因(要因)を階層に分けて並べる 図です。
矢印の行き着く先に結果を書き、そこへ向かって要因を枝のように寄せていきます。数ある原因が結果とどうつながっているのかを、目で追える形にするわけです。
できあがった形が魚の骨に似ているため、魚の骨 とも呼ばれます。
描き方は次のとおりです。
1. 右端に特性(結果)を書き、そこへ向かう太い矢印(背骨)を引く
2. 背骨に斜めの大骨を何本か引き、大きな要因の分類を書く
3. 大骨から小骨を出し、より細かい要因を書いていく
大骨の分類には、生産の4M(人・機械・材料・方法)を使うのが定番です。
層別とは「母集団を層に分ける分割」(JIS Z 8101-2-1.2.30)であり、例として男女別、原料ロット別、生産地別などがあげられます。
同じ製品を3人で作っているとしましょう。できた製品をAさんの分、Bさんの分、Cさんの分に分ければ、それぞれがひとつの層になります。ここで分け目に使った特徴は「作業員」です。
このように、何らかの特徴が異なる集団が混ざっているときに、同じ特徴を持つものどうしを集めて分ける ことを層別といいます。
なぜ分けるのか。 混ぜたままだと管理がうまくいかないからです。
3つの層をひとまとめに見ると、全体のばらつきは大きく出ます。ところが 層ごとに分けてみると、それぞれのばらつきは小さく、層と層で中心値がずれている ことが分かる。つまり「ばらついている」のではなく「別のものが混ざっていた」わけです。
ですから、ばらつきの幅が大きい製品集団に出会ったら、まず 性質の違う部分集団が紛れていないか を疑う。あれば層に分け、その影響を抑える手を打つ ── これが順序になります。
層別は、ヒストグラムでも散布図でも管理図でも使える共通の下支えです。だからこそ、もともとQC7つ道具に含まれていたのに、いまは「前提となる考え方」として別扱いされているわけです。
具体例
「事務用消耗品費が高い」という問題を、特性要因図で整理してみましょう。右端に特性として「事務用消耗品費が高い」と書き、大骨に人・保管場所・購買品・方法の4つを置きます。
| 大骨 | 小骨(要因) |
|---|---|
| 人 | リユースしていない/無駄使い/過剰プリント/使用方法の間違い/管理者が決まっていない/コスト意識が低い |
| 保管場所 | 整理していない/表示していないものがある/種類が多い/区別していないものがある/狭い/使用目的が変更になっている/未使用のものがある/在庫をもちすぎる/複数箇所に分散している |
| 購買品 | 業者任せ/価格のバラツキ/交渉していない/購入ミスがある/言い誤り聞き誤り/依頼方法が明確でない/口頭での依頼になっている/重複買い |
| 方法 | 単品買いができない/包装単位が決まっている/買いすぎ/注文間違い/記録していない/在庫管理ができていない/業者のみ/過去からの慣習/業者まかせ |
こうして並べると、「在庫管理ができていない」「管理者が決まっていない」といった要因が複数の大骨にまたがって出てきていることに気づきます。そこが手を打つべき点だと見当がつくわけです。
「過剰プリント」が本当に効いているのかを確かめるため、部署ごとに月間の印刷枚数(横軸)と消耗品費(縦軸)をプロットしました。きれいな右上がりの点列になり、強い正の相関が見て取れます。
ただし1つだけ、右下に大きく外れた点がありました。印刷枚数は多いのに消耗品費が極端に低い部署です。調べてみると、その部署だけ両面印刷と再生紙の利用を徹底していました。この異常点こそが、他部署に横展開すべき改善のヒントだったわけです。
一方、別の分析では「残業時間が長い部署ほど消耗品費が高い」という相関が出ました。しかし残業そのものが消耗品を消費するわけではありません。単に部署の人数が多いから、残業時間の合計も消耗品費も大きくなっていただけでした。残業を減らしても消耗品費は下がりません。これが偽相関です。
散布図に相関が出たら、必ず「その関係は技術的・論理的に成り立つのか」を一度立ち止まって考える。この習慣が、見当違いの対策を打つことを防いでくれます。
散布図・特性要因図・層別(1)
散布図・特性要因図・層別(2)
試験のポイント
| 上方管理限界線 |
| 中心線 | 平均値を用いる |
| LCL(Lower Control Limit) | 下方管理限界線 |
限界線に近づきつつある場合は、限界線を越える前に対策を講ずることが重要です。
正常な工程から出てくる点は、でたらめに散らばる のが本来の姿です。
裏を返せば、限界線の内側に収まっていても、点の並びに規則性が見えるなら正常とはいえません。何かが働いて点を一方向へ押している、ということだからです。
この段階ではまだ不良は出ていません。だからこそ、原因をたどって 不良が出る前に手を打つ 余地があります。
管理図から工程が管理状態にあるか否かを判定する際には、次の2点によって判断されます。
1. 点が管理限界外にないこと
2. 点の並び方、散らばり方にくせのないこと
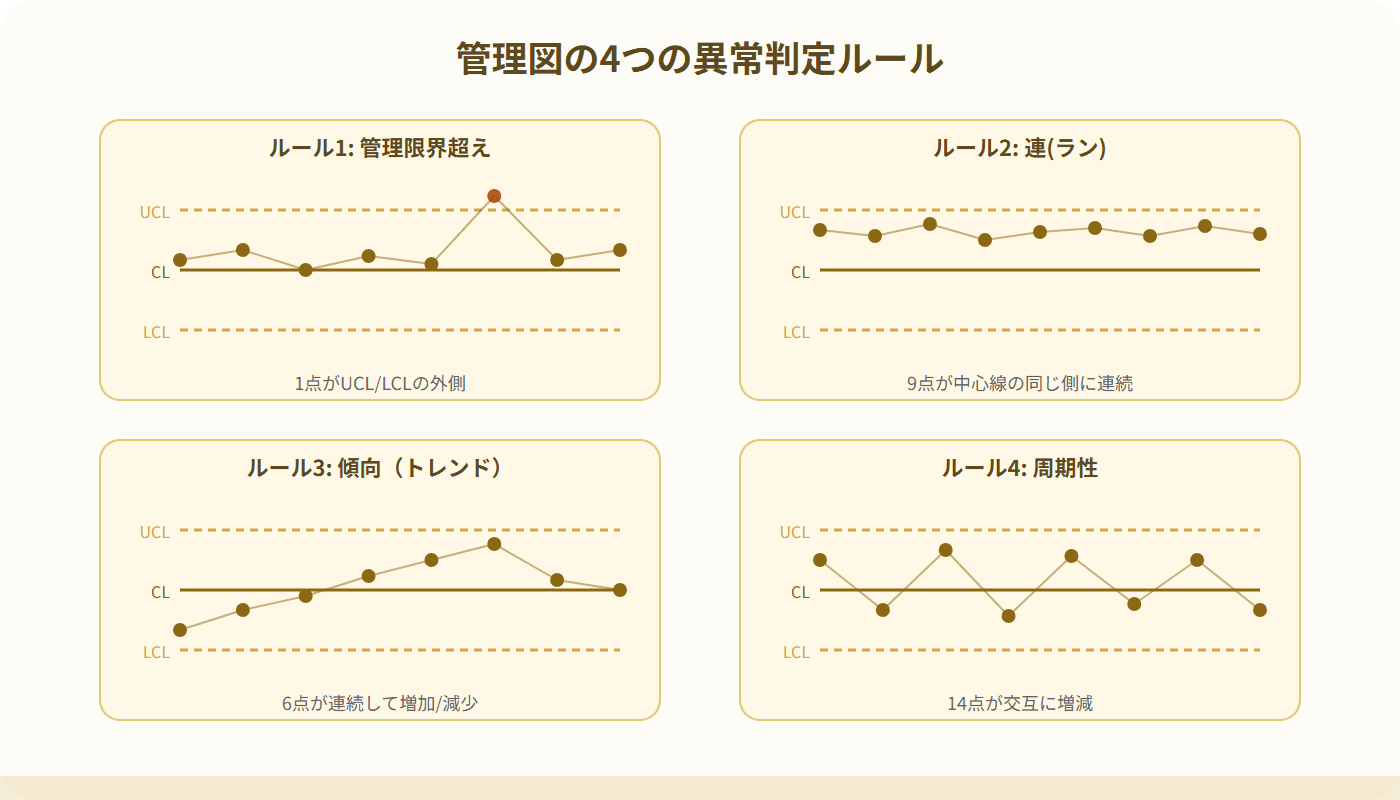
「くせ」とは、たとえば次のような場合です(突き止められる原因による変動の判定ルールの例)。
| ルール | 内容 |
|---|---|
| ルール1 | 1点が領域A(中心線から3σの外側の領域)を越えている |
| ルール2 | 9点が中心線に対して同じ側にある |
| ルール3 | 6点が増加、または減少している |
| ルール4 | 14の点が交互に増減している |
ルール2〜4は、すべて管理限界内に収まっていても異常とみなすという点が肝です。「限界線を越えていないから大丈夫」ではありません。
| 種類 | 目的 |
|---|---|
| 解析用管理図 | すでに集められた観測値によって、工程が統計的管理状態であるかどうかを評価するための管理図。工程の最近のデータを集め、管理線を求めて工程が安定しているかを調べる |
| 管理用管理図 | 工程を管理状態に保持するための管理図。解析用管理図を用いて工程が安定していることが確認できたら、管理線を延長して工程管理を行う |
工程が安定状態になったときは、解析用管理図から管理用管理図に移行します。評価が先、保持が後という順序です。
扱うデータが計量値か計数値かで、使う管理図が分かれます。
| データ | 管理図 | 管理の対象 |
|---|---|---|
| 計量値 | X̄−R管理図(X̄:標本平均/Range:範囲) | 群の平均値と範囲を用いて工程を評価 |
| 計量値 | x管理図 | サンプルの個々の観測値を用いて工程を評価 |
| 計量値 | s管理図(standard deviation:標準偏差) | 群の標準偏差を用いて変動を評価 |
| 計数値 | np管理図(number:総数/proportion:割合) | 不適合品数を評価 |
| 計数値 | p管理図(proportion:割合) | 不適合品率を評価 |
| 計数値 | c管理図(count:数を数える) | 不適合数を評価 |
| 計数値 | u管理図(unit:単位) | 単位あたりの不適合数を評価 |
記号の由来を押さえると混乱しません。np は「総数×割合=不適合品数」、p は「割合=不適合品率」、c は count で「不適合の個数」、u は unit で「単位あたりの不適合数」です。
不適合品と不適合の違いにも注意してください。1つの製品に傷が3つあれば、不適合品は1個ですが不適合(欠点)は3つです。npとpは製品の個数を、cとuは欠点の個数を数えています。
製品には寸法や性能について 規格(許容範囲) が決められています。作ったものがその枠に収まるかどうかは、品質を測るうえで欠かせない見どころです。
そこで登場するのが 工程能力指数 です。その工程が 規格に収まる品質を安定して出し続けられるか を、数値ひとつで表します。
見ているのは 規格の幅と、工程のばらつきの幅の比 です。規格の幅に対してばらつきが小さいほど余裕があることになり、 の値は大きくなります。値が大きいほど、枠からはみ出す心配が少ない、と読みます。
両側規格(規格の上限値と下限値が設定されている)の場合
片側規格(規格の上限値あるいは下限値が設定されていない)の場合
| の値 | 評価 |
|---|---|
| 1.67以上 | 工程能力は十分すぎる |
| 1.33以上〜1.67未満 | 工程能力は十分である |
| 1.00以上〜1.33未満 | 工程能力は十分とはいえない |
| 1.00未満 | 工程能力が不足している |
実務では1.33以上を目安とすることが多く、1.67を超えると「十分すぎる」=過剰品質でコストをかけすぎている可能性を疑います。
具体例
ある製品の寸法は規格値 50 ± 5 mm(下限45mm、上限55mm)です。この製品を100個測定したところ、標準偏差は1mmでした。このときの工程能力指数 を求めてみましょう。
両側規格なので、
評価基準に照らすと1.67以上なので「工程能力は十分すぎる」にあたります。
分母が「6×標準偏差」なのは、正規分布では平均±3σの範囲(幅6σ)にデータのほぼ全部(99.7%)が入るからです。規格の幅10mmに対して、工程のばらつきの幅が6mm(6×1mm)。つまり規格のほうがばらつきより広いので、規格外れはめったに出ない、という読み方になります。
仮に標準偏差が2mmだったら、 となり「工程能力が不足している」。ばらつきの幅12mmが規格の幅10mmを超えてしまうので、規格外れが常時発生する状態です。
この工程の寸法を毎日5個ずつ測り、X̄−R管理図に記入していきました。
ある週、点はすべてUCLとLCLの内側にありましたが、9点続けて中心線の上側に並んでいました。これはルール2に該当し、管理限界内であっても異常と判断します。
調べてみると、その週から材料のロットが変わっており、わずかに寸法が大きめに出ていたことが分かりました。限界線を越えるまで待っていたら、その間に規格外れの製品が出ていたかもしれません。点の並び方のくせを見るというのは、こういう場面で効いてきます。
管理図の4つの異常判定ルール
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
