第1章 生産管理概論
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!(この節は全2パート)
プレミアムで見る生産管理では、生産活動をQ(品質)・C(コスト)・D(納期)の観点から管理するためにさまざまな指標や手法が用いられます。ここでは主な管理指標、生産の4M、3Sや5Sの概念、ECRSの改善原則などを学びます。


簡単にいうと
簡単にいうと、生産がうまくいっているかどうかを測るための「ものさし」がいくつかあります。生産性・歩留り・直行率などの指標を使って、工場の効率を数値で把握します。
\
生産性とは、「投入量に対する産出量の比率」(JIS Z 8141-1238)のことです。
分子に置くのは付加価値額や生産量、分母に置くのは労働量(従業員数)や投入資本(有形固定資産)が一般的です。何を分母にするかで、何の生産性を見ているかが決まります。
具体例
原材料100kgを投入して、良品が90kg(うち手直し品5kgを含む)得られた場合、歩留りは90%です。一方、手直しなしで生産された85kgだけを評価する直行率は85%となり、より厳しい指標になります。
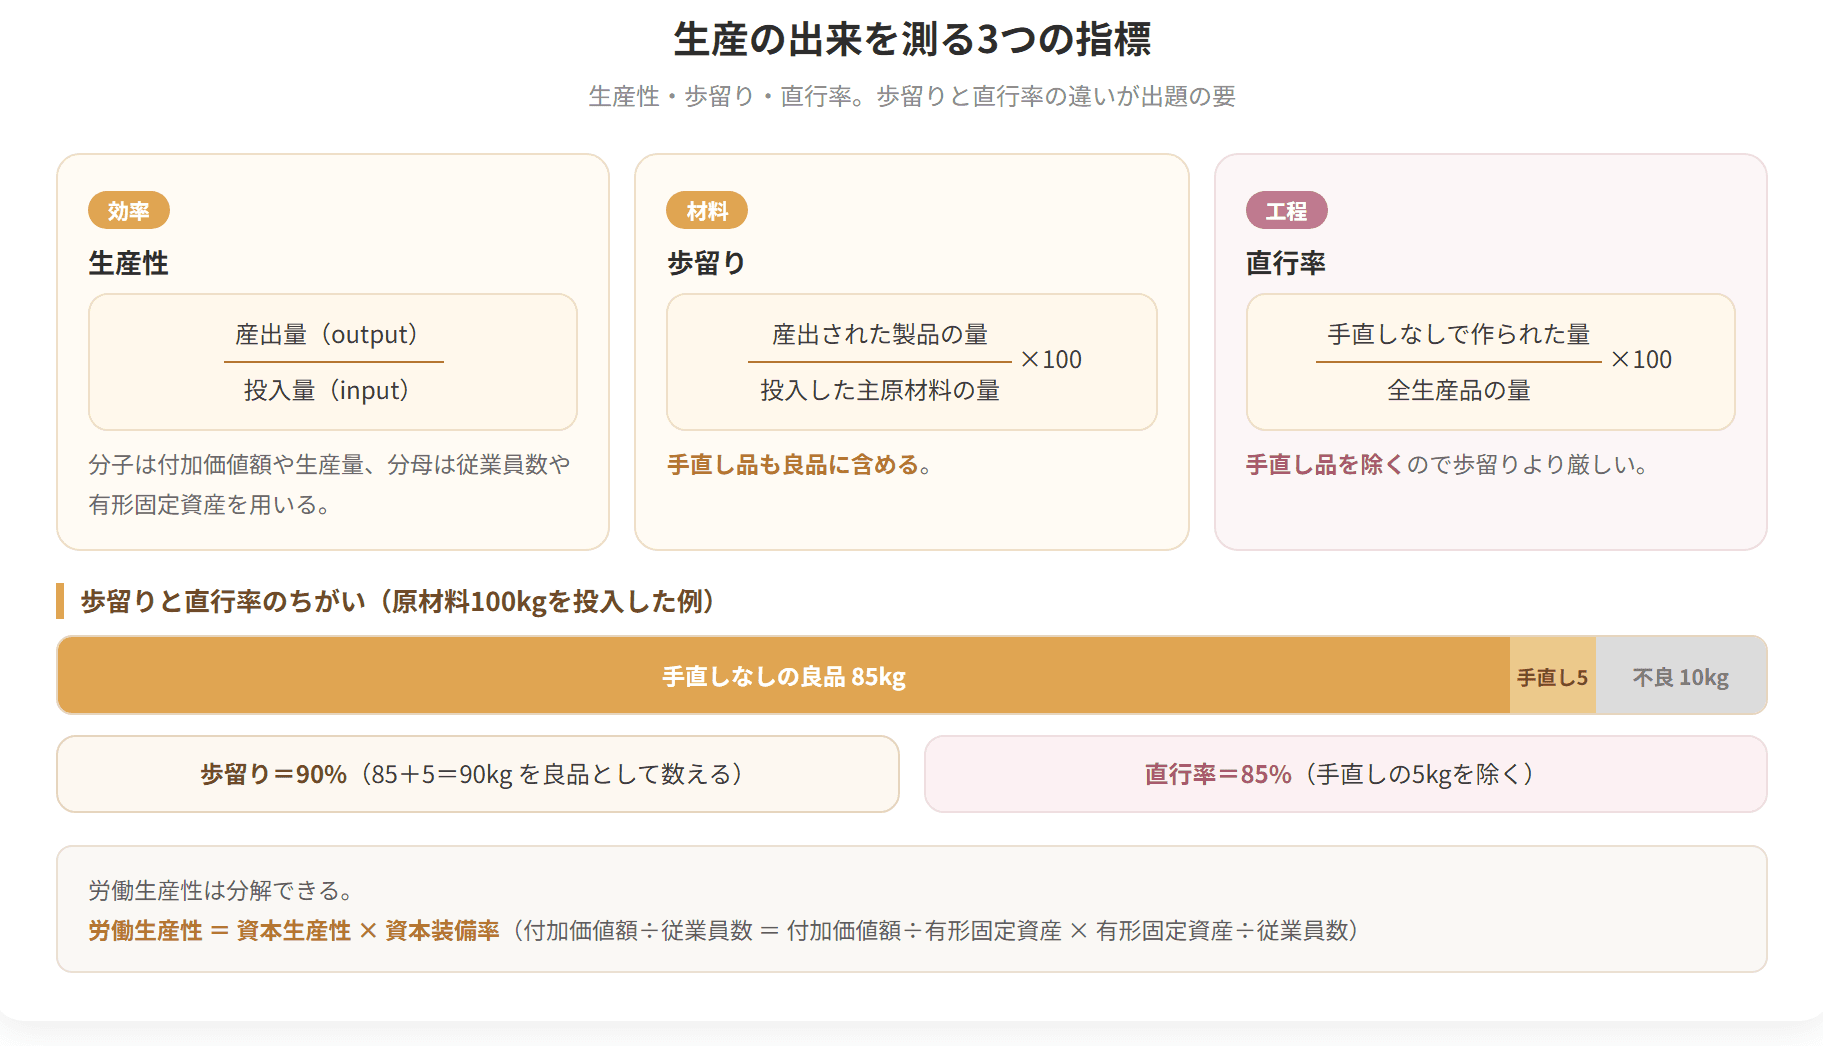
生産管理の主な管理指標

試験のポイント

簡単にいうと
簡単にいうと、工場の安全成績を数値で示すための3つの指標(度数率・年千人率・強度率)があります。どれも労働災害の頻度や重さを測る尺度です。
\
労働災害の成績を測る物差しは、よく使われるもので3つあります。度数率、年千人率、強度率 です。
度数率 は、延べ100万労働時間のあいだに何人が死傷したか を表します。見ているのは災害の起きる 頻度 です。分母の延べ実労働時間数は、1か月や1年といった区切りで集計します。
簡単にいうと
簡単にいうと、PQCDSMEは生産管理の目標を7つの頭文字で表したものです。QCDに「生産性」「安全性」「モラル」「環境」を加えた包括的な管理基準です。
PQCDSME は、生産管理の目標や評価の尺度 として使われる言葉です。生産のテーマ(課題)を7つ取り上げ、その頭文字を並べたものになっています。
| 文字 | 英語 | 意味 |
|---|---|---|
| P | Productivity | 生産性 |
簡単にいうと
簡単にいうと、ものづくりに必要な資源は「ヒト・モノ・機械・方法」の4つ(4M)です。そして生産活動は「設計→調達→作業」の3段階で構成されます。
生産活動(生産機能)は、①設計 ②調達 ③作業 の3つで構成されます。この全体の期間をいかに縮めるか が大きなテーマになります。
なお、同じ3つを 投入・加工・産出 と言い表すこともあります。
もう少し視野を広げると、生産には前後がついています。
受注 の段階では、販売予測、売れ行き、店頭在庫といった情報が生産を左右します。納品 の段階では、倉庫や配送といった物流の仕組みが影響します。
これらも生産活動の一部と見れば、①受注 ②設計 ③調達 ④作業 ⑤納品 の5つの機能としてとらえられます。
簡単にいうと
簡単にいうと、3Sは「標準化・単純化・専門化」で業務を効率化する考え方です。5Sは「整理・整頓・清掃・清潔・しつけ」で職場環境を整える活動です。どちらも生産の合理化に欠かせません。
3S とは、標準化・単純化・専門化の総称 であり、企業活動を効率よく行うための考え方 です(JIS Z 8141-1105)。
| 名称 | 英語 | 中身 |
|---|---|---|
| 標準化 | Standardization | 設計、計画、業務、データベースなどで |
簡単にいうと
簡単にいうと、ECRSは改善を考えるときの4つの視点を優先順位で並べた原則です。「やめられないか→まとめられないか→順序を変えられないか→もっと簡単にできないか」の順で検討します。
ECRSの原則 は、改善を考えるときの 検討する順番 を示したものです。4つの頭文字を並べています。
| 順 | 文字 | 英語 | 中身 |
|---|---|---|---|
| ① | E |
簡単にいうと
簡単にいうと、5W1Hは「何を・いつ・だれが・どこで・どのように、そしてなぜ」という6つの問いかけで改善点を見つける方法です。
5W1Hの原則 は、改善の対象を もれなく洗い出す ための問いかけです。
| 文字 | 問い | 何を疑うか |
|---|---|---|
| Why | なぜ | そもそも必要か |
簡単にいうと
簡単にいうと、現場の作業者が自ら改善に取り組む小グループ活動のことです。代表的なものがQCサークル活動です。
自主管理活動 とは、現場で働く人たちが 自分たちの職場の問題を、自分たちで見つけて解決していく 活動です。
上から指示された改善をこなすのではなく、現場が主語になる ところに意味があります。
その代表格が QCサークル です。
職場で働く人たちが 自主的に小集団をつくり、品質管理の手法を使って 身近な問題を解決していく 活動を指します。
| 特徴 |
|---|
簡単にいうと
簡単にいうと、1人の作業者が複数の機械を担当する作業形態です。「多工程もち」と「多台もち」の2種類があります。
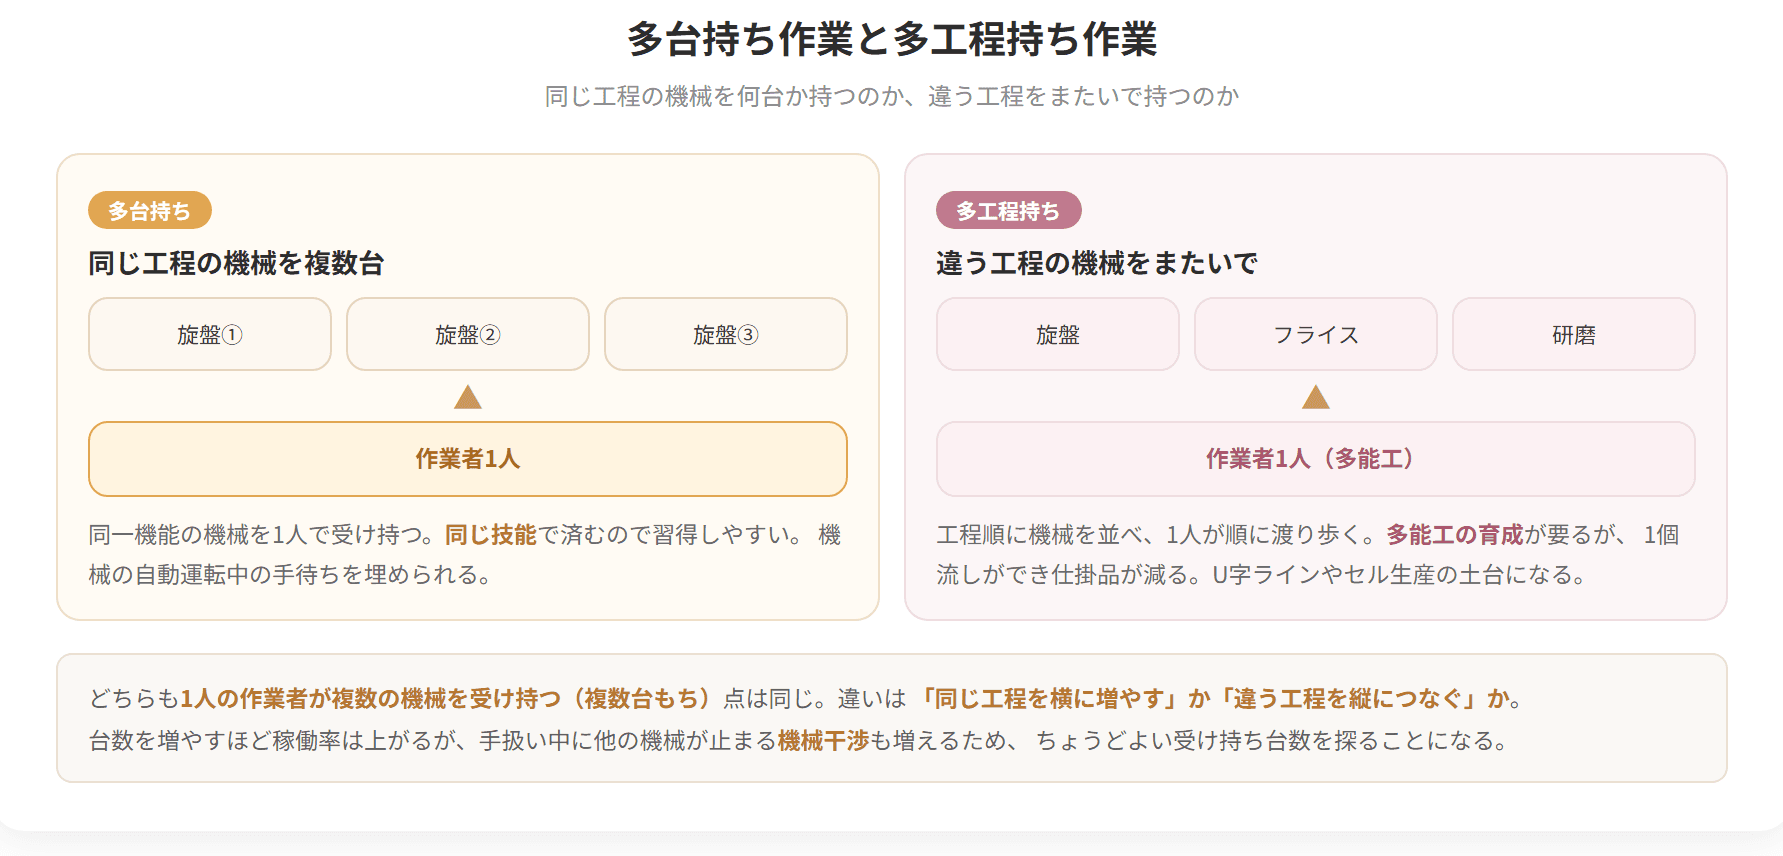
複数台もち作業 とは、ひとりの作業者が複数の機械を受け持つ 働き方です。
機械が自動で加工しているあいだ、作業者は何もすることがありません。この 手待ちの時間 を使って、別の機械の段取りや取り外しを行えば、ひとりで何台も見られる ── これが成り立つ理屈です。
前提になるのは 機械が自動で動くこと。自働化(にんべん付き)が進んでいるほど、受け持てる台数は増えます。
受け持ち方には2通りあります。
簡単にいうと
簡単にいうと、生産管理で使われる基本的な専門用語をまとめて覚えましょう。リードタイム・稼働率・工数・スループットなどが代表的です。
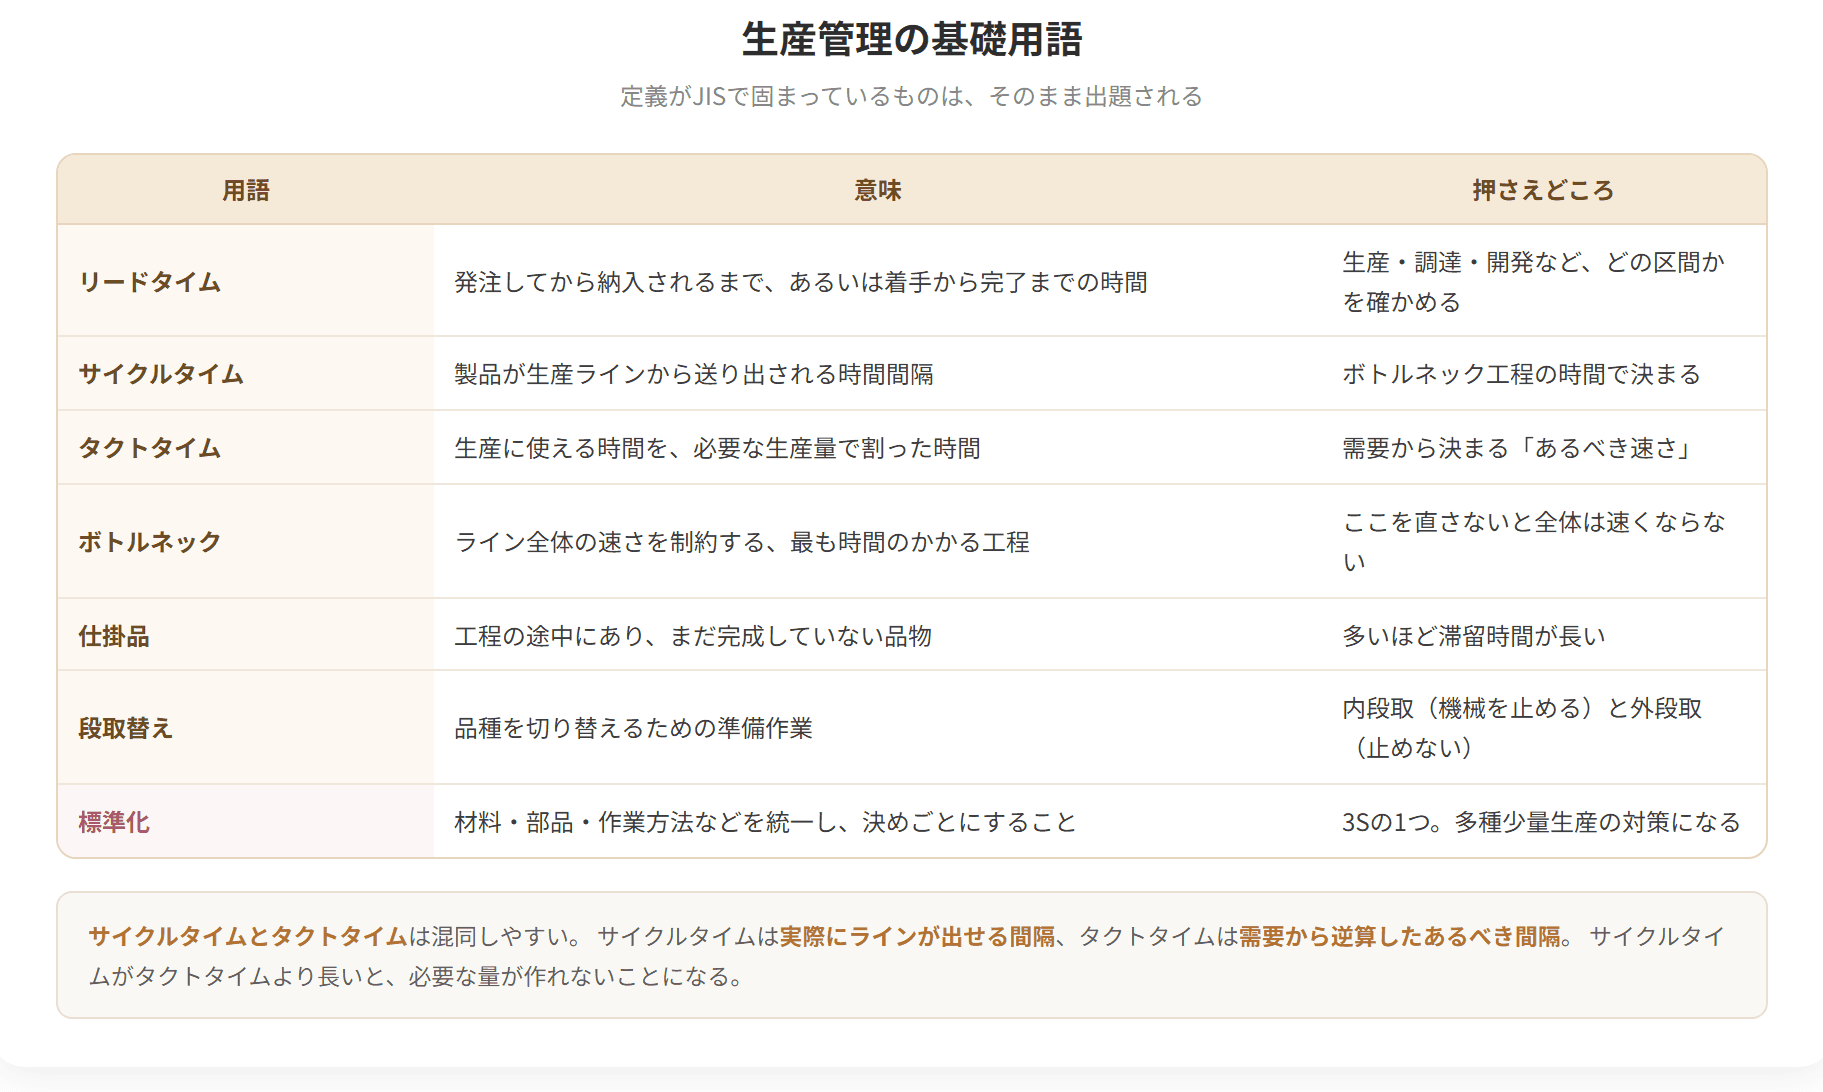
生産管理では、仕事の量を時間で測る 言葉がいくつも出てきます。JISの定義とあわせて押さえましょう。
| 用語 | 定義 |
|---|---|
| 工数 | 仕事量の全体を表す尺度で、仕事を一人の作業者で遂行するのに要する時間(JIS Z 8141-1227) |
| 負荷 | 人又は機械・設備に課せられる仕事量 |

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
歩留り は、入れた主原材料のうち、どれだけが良品になって出てきたか の割合です。
直行率 は、一度も不良とされず、手直しもされずに最後まで通った製品の割合 です。
歩留りとの違いは、手直し品の扱いにあります。歩留りは直して良品になったものも数に入れますが、直行率は入れません。手直しという手間を「成功」と認めない ぶん、工程の出来ばえを厳しく測れます。
年千人率 は、労働者1,000人を1年間抱えたときに何人が死傷するか を表します。
強度率 は、延べ1,000労働時間あたりで何日ぶんの労働が失われたか を表します。
度数率と年千人率が答えるのは どれだけ頻繁に起きるか、強度率が答えるのは 一件あたりどれだけ重いか です。件数を数えるものと、深刻さを測るものに分かれています。
具体例
年間2,000人が働く工場で延べ実労働時間400万時間のうち、4人が労働災害に遭い、合計200日の労働損失が生じた場合、度数率=4÷4,000,000×1,000,000=1.0、年千人率=4÷2,000×1,000=2.0、強度率=200÷4,000,000×1,000=0.05 となります。
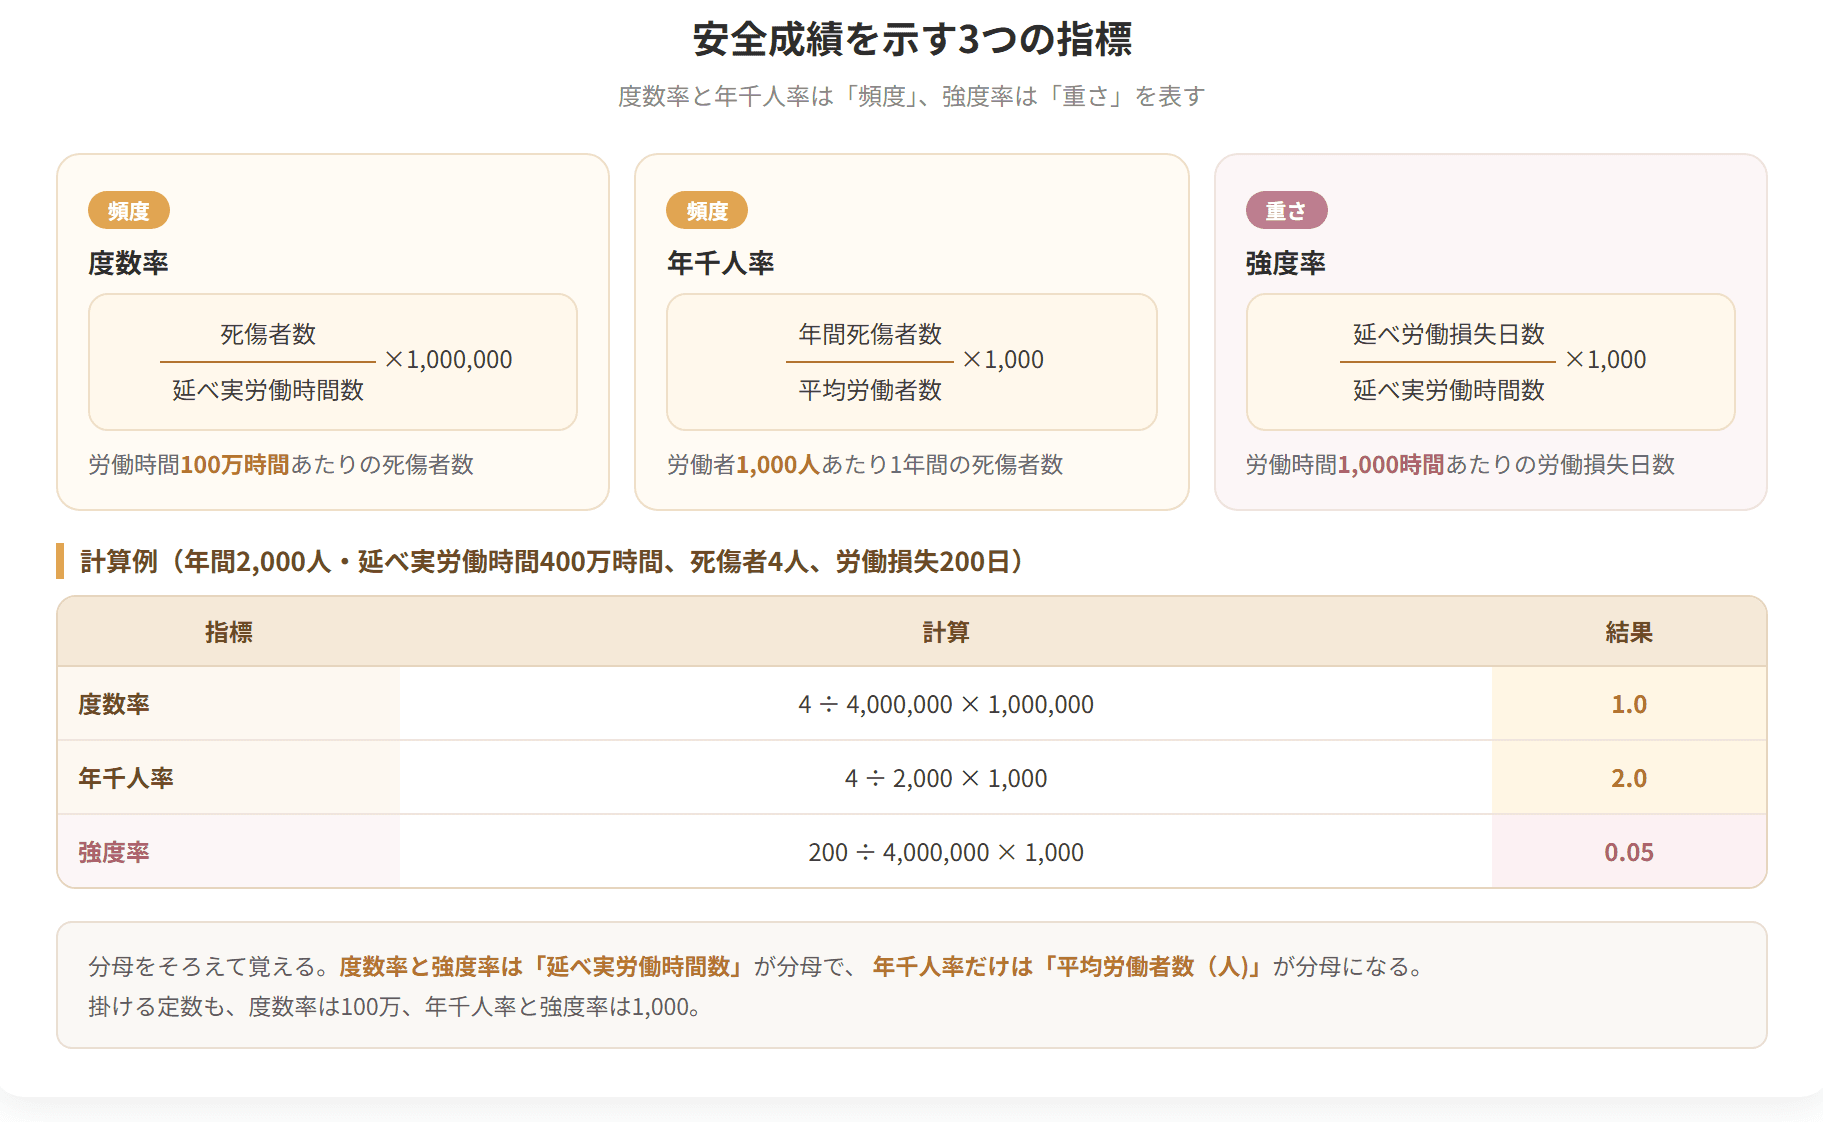
安全衛生管理に関する指標
試験のポイント
| Quality |
| 品質 |
| C | Cost | コスト・経済性 |
| D | Delivery | 納期・生産量 |
| S | Safety | 安全性 |
| M | Morale | モラール(意欲) |
| E | Environment / Ecology | 環境性 |
7つのうち中心に座るのが QCD です。これは 生産管理の基本的要素(品質・コスト・納期と生産量)の頭文字で、残る4つはその周りに足されたものだと捉えてください。
Eの環境性 は、環境への負荷が少ない生産プロセスを設計し、負荷の少ない製品やサービスを提供していく ことを指します。近年になって重みを増した項目です。
出題でねらわれるのが SとDの取り違え です。
S(安全性) は、労働災害や事故に関わるもの。一方、実績工数と標準工数の乖離 を調べて作業改善や標準工数の見直しを行う ── これは D(納期) の話です。
なぜDなのか。工数の見積りが狂っていると、生産計画を立てるときに完成予定時刻を正しく出せなくなる からです。納期を守れるかどうかに直結します。
「作業の改善」という言葉から安全性を連想しがちですが、何のために改善するのか を見れば区別がつきます。
具体例
製造現場で作業改善を行う際に、単に品質やコストだけでなく、作業者の安全(S)やモチベーション(M)、環境負荷(E)も含めた総合的な視点で評価することが求められます。
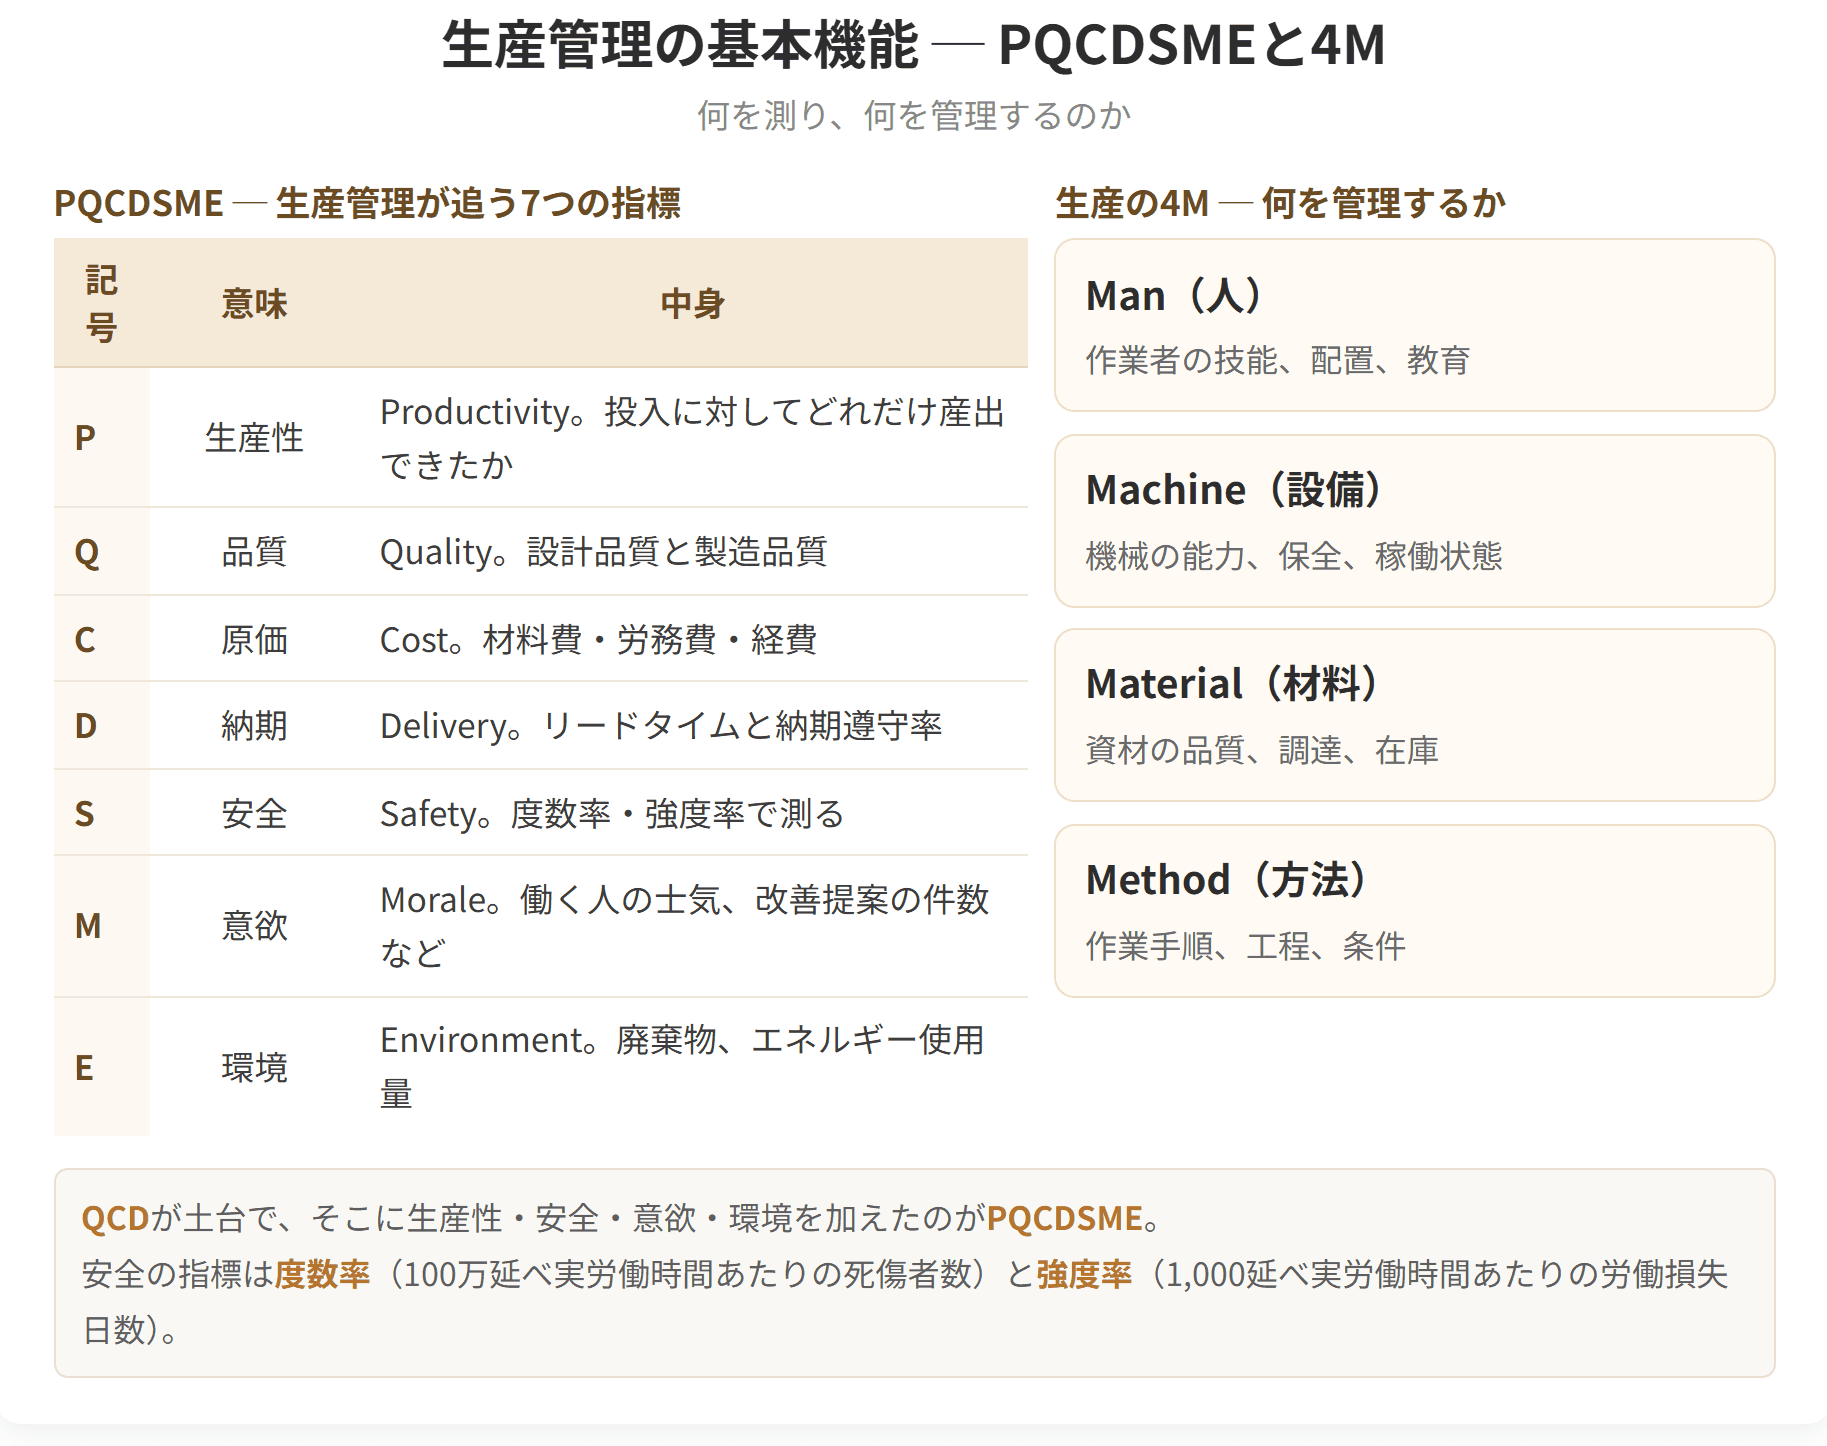
PQCDSMEと生産の4M
試験のポイント
生産管理の目的は、QCDを満たすために生産の4Mを合理的に運用すること です。
生産の4M とは、生産管理が対象とする次の4つの構成要素を指します。
| 文字 | 英語 | 中身 |
|---|---|---|
| M | Material | 原材料・部品 |
| M | Machine | 機械設備 |
| M | Man | 作業者 |
| M | Method | 作業方法 |
4Mには言い換えや拡張があります。
所定のQCDへ届かせるには、生産管理を駆使して、各生産活動のなかで4Mを効果的・効率的に使い切る ことが必要です。
「効率的に」とは、具体的には ムダなく、ムラなく、ムリなく ということ。この3つの「ム」は、以降の章でくり返し出てきます。
具体例
自動車メーカーでは、①新車のデザインと仕様を決める「設計」、②鉄板やタイヤなどの部品を仕入れる「調達」、③工場のラインで組み立てる「作業」の3段階を経て車が完成します。各段階で4M(作業者の技能、材料の品質、ロボット設備、組立手順)の最適化が図られます。
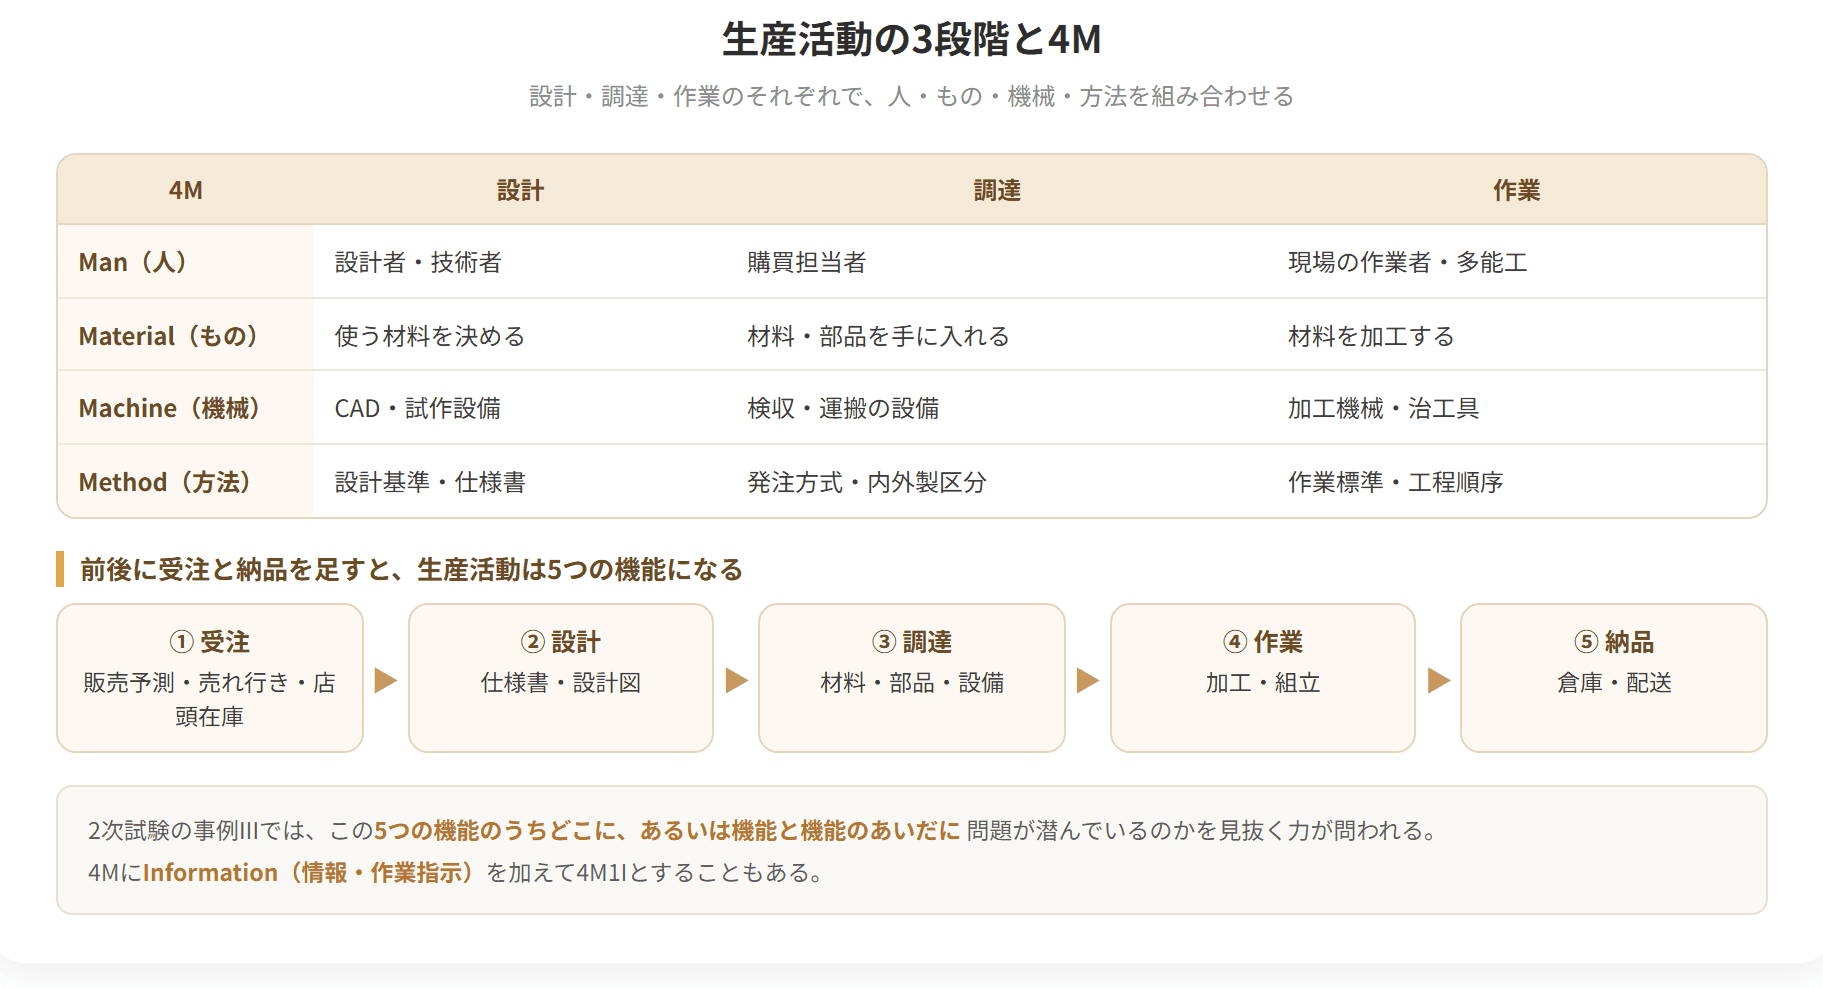
生産の4Mと設計・調達・作業
試験のポイント
| 単純化 | Simplification | 設計、品種構成、構造、組織、手法、職務、システムなどの 複雑さを減らす |
| 専門化 | Specialization | 生産工程、生産システム、工場、企業を対象に 特定の機能へ特化する |
3つはばらばらではありません。単純にしてから標準を決め、標準が決まったところへ特化していく ── そういう順の結びつきがあります。
5S とは、職場の管理の前提となる整理・整頓・清掃・清潔・しつけ(躾) について、日本語のローマ字表記から頭文字をとったものです(JIS Z 8141-5603)。いずれもSで始まることから5Sと呼ばれます。
| 名称 | ひとことで言えば | 中身 | |
|---|---|---|---|
| ① | 整理 | 捨てる | 必要なものと不必要なものを区別し、不必要なものを捨てる |
| ② | 整頓 | 一目で分かるようにする | 必要なものを必要なときに使えるよう、決めた場所に備えておく |
| ③ | 清掃 | きれいにする | 職場や設備を掃除し、同時に異常を見つける |
| ④ | 清潔 | 保つ | ①〜③の状態を維持する |
| ⑤ | しつけ | 習慣にする | 決めたことを守り続ける風土をつくる |
製造現場の5Sを見れば、その工場の生産性や信頼性が分かる といわれるほど重視されています。
理由は、5Sが 結果として表に出てくる ものだからです。整理整頓された現場は、ものの置き場が決まっており、探す時間がなく、異常にすぐ気づけます。逆に乱れた現場は、その奥で管理も乱れていることが多い。
| 対象 | 性格 | |
|---|---|---|
| 3S | 設計、品種、組織、工程といった 仕組み | 考え方・方針 |
| 5S | 職場そのもの | 日々の実践 |
名前が似ているので混同しやすいところですが、3Sは仕組みを整える話、5Sは現場を整える話 だと分けておけば取り違えません。
具体例
5Sを実施する手順としては、まず整理(不要品を分別)→整頓(必要品を定位置管理)→清掃(清掃で問題点を顕在化)→清潔(きれいな状態の維持)→しつけ(ルールの習慣化)の順で進めるのが一般的です。
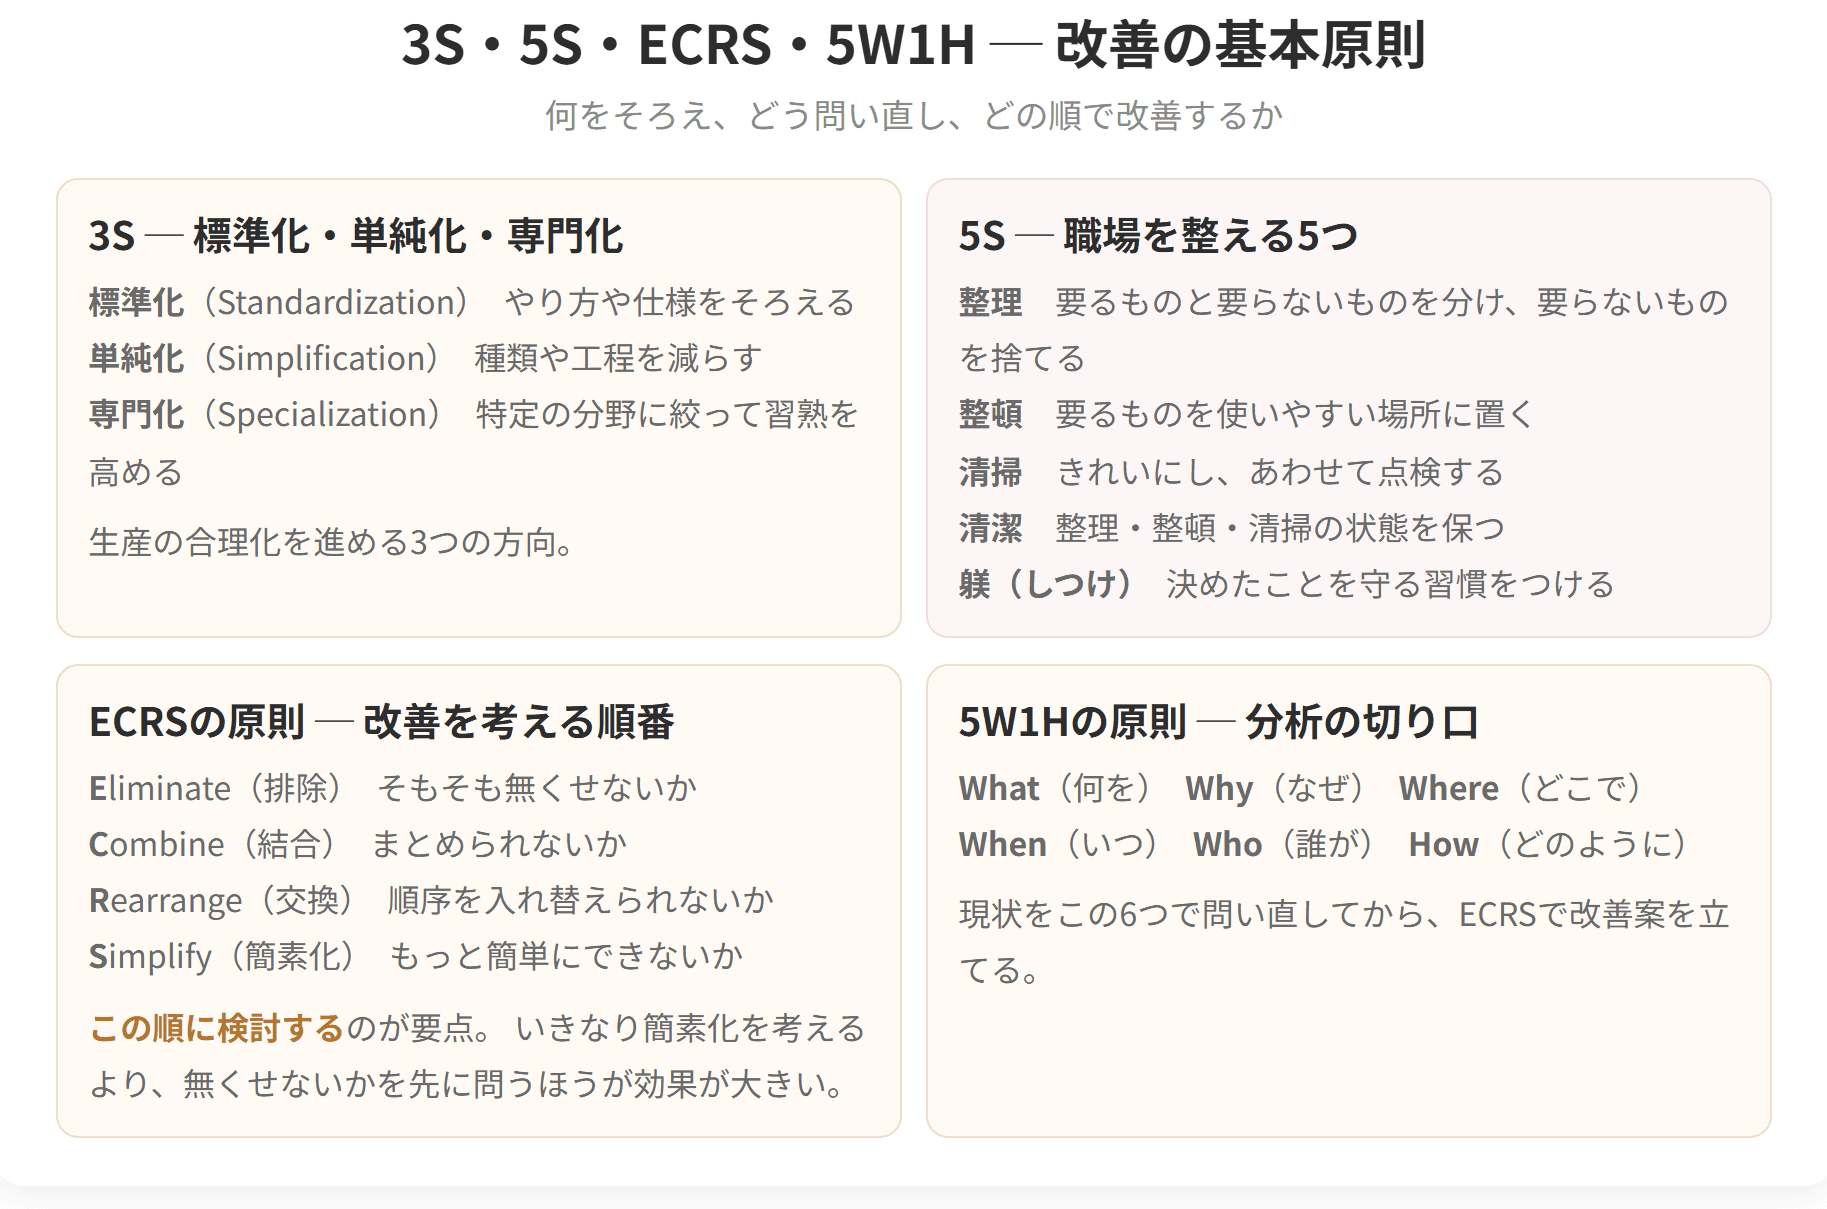
3S・5SとECRS・5W1Hの原則
試験のポイント
| 排除 ── そもそもやめられないか |
| ② | C | Combine | 結合 ── ひとつにまとめられないか |
| ③ | R | Rearrange | 交換 ── 順序や場所を入れ替えられないか |
| ④ | S | Simplify | 簡素化 ── もっと簡単にできないか |
4つの中身を覚えるだけでは足りません。この順に検討する ところに意味があります。
なぜEが先頭なのか。作業そのものを無くせれば、効果がいちばん大きい からです。やめてしまえば、その作業にかかっていた時間も費用もまるごと消えます。
逆にSの簡素化から入ると、本来やめられたはずの作業を、上手にやる工夫をしてしまいます。手際は良くなりますが、ムダはムダのまま残ります。
| 順 | 何が起きるか | 効き目 |
|---|---|---|
| E 排除 | 作業が消える | 最大 |
| C 結合 | 作業の数が減る | 大きい |
| R 交換 | 作業は残るが流れが良くなる | 中くらい |
| S 簡素化 | 作業は残り、やり方だけ軽くなる | 小さい |
改善の提案を評価するときも、この物差しが使えます。「それはEではなくSではないか」 と問えば、まだ上の段階が残っていないかを確かめられます。
具体例
製品検査工程の改善でECRSを適用する場合、まず「その検査自体をなくせないか(E)」→「他の工程と一緒にできないか(C)」→「検査の順番を変えられないか(R)」→「検査手順を簡素化できないか(S)」の順で検討します。
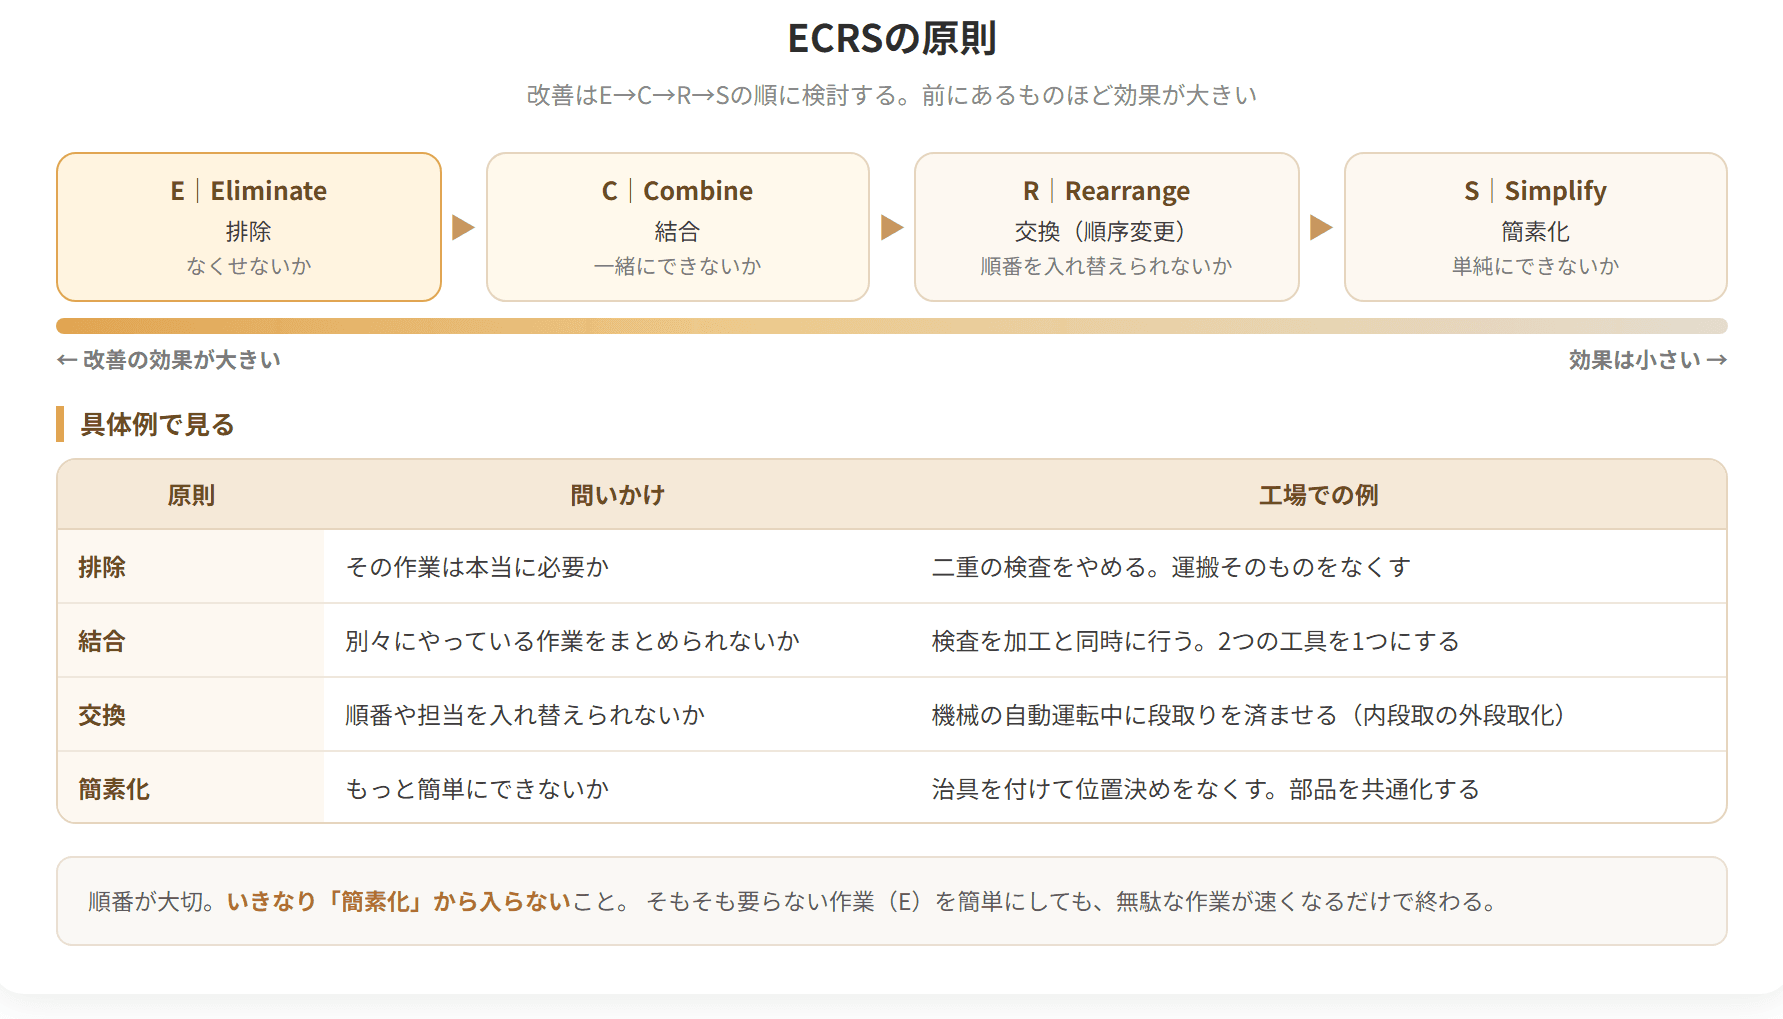
ECRSの原則
試験のポイント
| 何を |
| 対象は正しいか |
| Where | どこで | 場所は適切か |
| When | いつ | タイミングは適切か |
| Who | だれが | 担当は適切か |
| How | どのように | 方法は適切か |
6つのうち、Whyが筆頭に来る のが要点です。
ほかの5つは「どう変えるか」を問うものですが、Whyだけは「そもそもやるべきか」を問います。ここで「要らない」と答えが出れば、残りの5つを考える必要はありません。
ECRSの原則でEが先頭だったのと、同じ理屈です。
2つの原則は、役割が違います。
| 役割 | |
|---|---|
| 5W1H | 改善の 対象を見つける(どこに問題があるか) |
| ECRS | 見つけた対象を どう直すか決める |
5W1Hで洗い出し、ECRSで手を決める ── この順で使うのが基本の形になります。
たとえば「なぜこの検査をしているのか(Why)」と問うて答えが曖昧なら、ECRSのE(排除)が候補に挙がります。「なぜここで検査するのか(Where)」なら、R(交換)で場所を移すことが候補になります。
具体例
製品の検品作業について5W1Hを適用すると、「この検品は必要か(What)」→「このタイミングでなければダメか(When)」→「この人がやる必要があるか(Who)」→「この場所で行う必要があるか(Where)」→「もっと簡単なやり方はないか(How)」と順に問いかけて改善点を洗い出します。
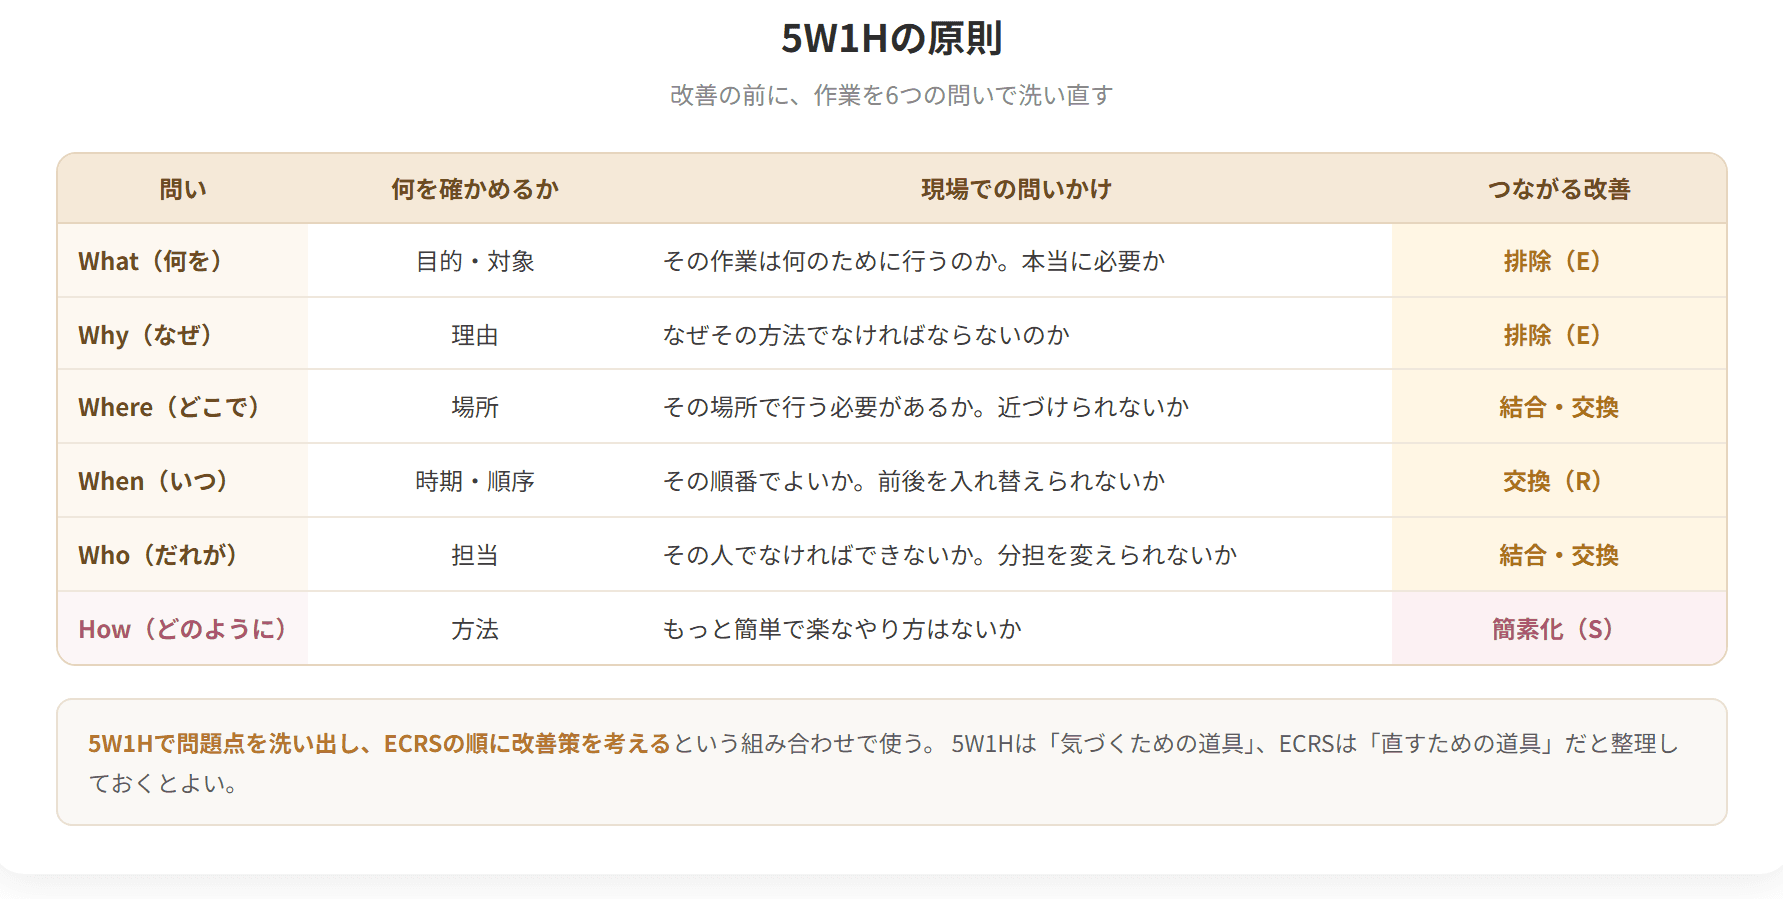
5W1Hの原則
試験のポイント
| 中身 |
|---|
| 小集団 | 同じ職場の数名で組む |
| 自主的 | 上からの命令ではなく、自分たちで決めて動く |
| 継続的 | 一度きりではなく、活動を続ける |
| 全員参加 | 一部の優秀な人だけでなく、職場の全員が関わる |
ねらいは、問題を解決すること自体だけではありません。
| ねらい | 中身 |
|---|---|
| 職場の改善 | 品質や能率が上がる |
| 人の育成 | 手法を学び、問題を見る目が育つ |
| 意欲の向上 | 自分で決めたことが形になる手応えが得られる |
PQCDSMEの M(モラール=意欲) に効く活動でもある、ということです。
現場の問題をいちばんよく知っているのは、そこで働いている人です。どこで手が止まるか、どこで迷うか は、外から見ても分かりません。
また、自分たちで決めた改善は 続きます。押し付けられた手順は守られなくなりますが、自分で考えたやり方なら守る理由があるからです。
TPMの「全員参加」も、自主保全も、根にあるのは同じ考え方です。
具体例
ある製造工場では、生産ラインの作業者5~6名でQCサークルを結成し、月1回のミーティングで不良率低減をテーマに改善活動を行っています。データを集めてパレート図で分析し、主要な不良原因を特定して対策を実施したところ、不良率が30%低減しました。
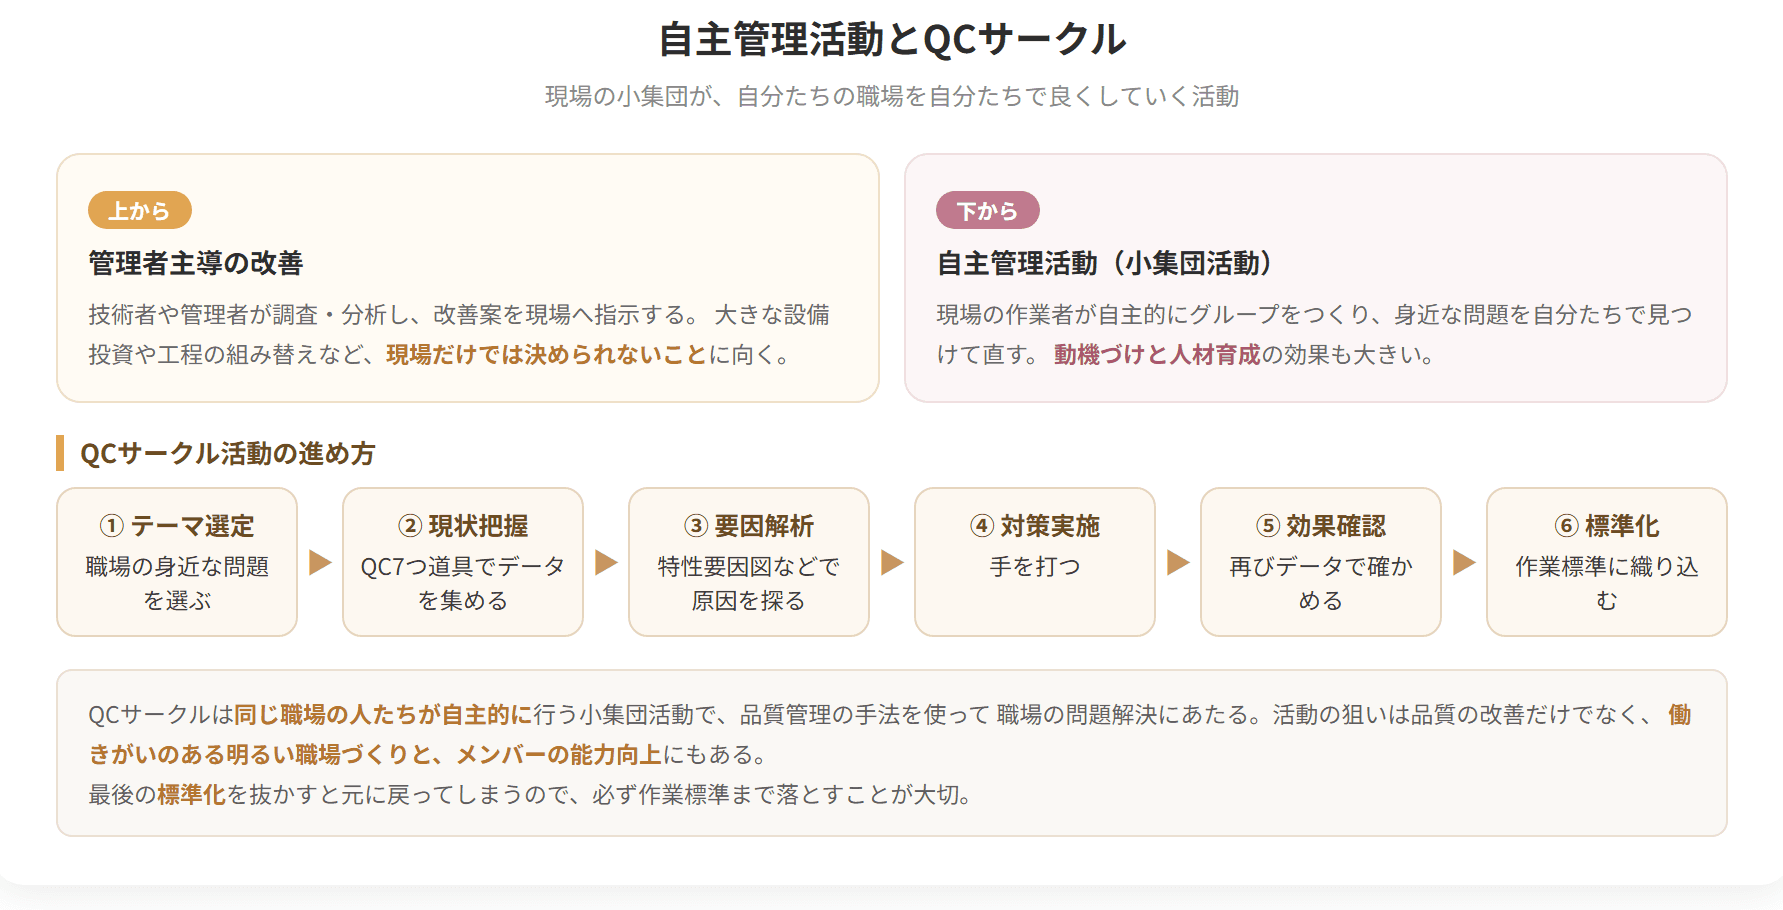
自主管理活動とQCサークル
試験のポイント
| 設備の並べ方 |
|---|
| 中身 |
|---|
| 多台もち | 機能別配置 | 同じ種類の機械を複数台、ひとりが受け持つ |
| 多工程もち | 工程順の配置 | 違う種類の機械を工程順に並べ、ひとりが全工程を担当する |
多工程もち のイメージは、1つのラインに工程①旋盤1台、工程②フライス盤1台、工程③ボール盤1台を置き、ひとりの作業者が①から③まですべてを担当する というものです。
受け持ち台数を増やせば稼働率は上がりますが、際限なく増やせるわけではありません。
機械干渉 が起きるからです。ある機械の手扱いをしているあいだに、別の機械が加工を終えて止まってしまう ── この待ちが、台数を増やすほど増えていきます。
| 台数を増やすと | |
|---|---|
| 作業者の稼働率 | 上がる |
| 機械干渉 | 増える(機械が止まる時間が増える) |
ちょうどよい台数を探る ことを、担当機械台数の適正化といいます。これは後の章の連合作業分析で詳しく扱います。
具体例
自動車部品工場では、旋盤・フライス盤・ボール盤の3工程を1人の多能工が順に担当する「多工程もち」を採用しています。一方、プレス工場では1人の作業者がプレス機3台を担当する「多台もち」を採用しています。
複数台もち作業
試験のポイント
| 課業(task) | 道具、装置その他の手段を用いて、特定の目的のために行う人間の活動又は作業。科学的管理法では、標準の作業速度に基づいて設定された、1日の公正な仕事量(JIS Z 8141-1225) |
工数は「要する時間」、負荷は「課せられる量」。似ていますが、工数が仕事そのものの大きさを指すのに対し、負荷は 誰に・どの機械に乗っているか まで含んだ言い方になります。
| 用語 | 定義 |
|---|---|
| 能率 | 単位時間に処理される仕事量を測る尺度(JIS Z 8141-1208) |
| 稼働率 | 就業時間に対する人の正味作業時間の比率(JIS Z 8141-1237) |
能率が 速さ を見るのに対し、稼働率は 働いていた割合 を見ます。速く働いていても手待ちが多ければ稼働率は上がりませんし、ずっと手を動かしていても遅ければ能率は上がりません。
同期化 とは、生産において分業した各工程(作業)の生産速度、稼働時間、それに対する材料の供給時刻などをすべて一致させ、仕掛品の滞留や工程の遊休が生じないようにすること です。
作業時間、移動時間、生産の開始・終了時刻、材料がいつ届くか ── これらがすべてそろって初めて、ものはなめらかに流れます。どこか1つがずれれば、そこで溜まるか、そこで待つかのどちらかが起きます。
ジャストインタイムと同義語として用いられることがあります。
これらはばらばらの語句ではありません。
工数 で仕事の大きさを測り、それを人や機械へ割り当てたものが 負荷。1日分として公正に定めたものが 課業。そして、割り当てた結果どれだけ働けたかを見るのが 稼働率、どれだけ速かったかを見るのが 能率 です。
同期化 は、これら全体をそろえる話だということになります。
具体例
ある製品の製造で、原材料の発注から工場に届くまでの期間(調達リードタイム)が5日、工場で加工開始から完成までの期間(生産リードタイム)が3日とすると、合計のリードタイムは8日になります。
生産管理の基礎用語
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
