第4章 設備の管理
下の動画はこの節の解説ではありません。 解説動画の雰囲気を知っていただくための見本として、「JITシステム」の動画を再生します。
この節の解説動画はプレミアム限定です。プレミアムなら全科目・全節が見放題!
プレミアムで見る工場のどこに何を置くかを、勘ではなく手順で決める。それがSLP(システマティックレイアウトプランニング)です。出発点は「何をどれだけ作るか」。そこから物の流れと部門どうしの近さを調べ、面積を当てはめ、最後に案としてまとめます。この6段階は、順番そのものが問われます。どの段階で何を使い、何が出てくるのか。1つずつ確かめていきましょう。


簡単にいうと
SLPの出発点は「何を、どれだけ、どうやって作るのか」という情報です。この情報をPQRSTという5つの頭文字で整理するところから始まります。
工場で効率を上げようとすると、行き着く先は配置の問題です。建物、設備、機械、人員、材料、倉庫、事務所 ── こうした要素をSLPでは アクティビティ と呼びます。
やるべきことは2つ。アクティビティどうしの位置関係を最も良い形にすること、そしてそこを通る 物と人の動きに無駄を出さないこと です。
SLP(Systematic Layout Planning)は、日本語では「体系的配置計画」にあたり、JISで「施設における配置される対象をアクティビティと定義し、そのアクティビティ間の物の流れと関連性の強さ(アクティビティ相互関係)とに基づいてレイアウトを設計する手法」(JIS Z 8141-6702)と定義されます。
言い直すと、物がどう流れるか と どれだけ近くに置くべきか ── この2つを数字で押さえながら配置を組み立てる手法だ、ということになります。
この 2本の柱 は、以降の手順で繰り返し顔を出します。どちらの話をしているのかを意識しながら読み進めてください。
SLPを始めるには、次の5つの情報が要ります。
| 記号 | 情報項目 | 問いの形 | 関連するSLP手法 |
|---|---|---|---|
| P | Product:製品または材料 | 対象は何か | P-Q分析、物の流れ分析 |
| Q | Quantity:量または額 | 量はどれほどか | P-Q分析、アクティビティ相互関係図表 |
| R | Route:経路 | どんな道筋をたどるか | 物の流れ分析 |
| S | Supporting Service:補助サービス |
Tは他の4項目(PQRS)すべてに関連する項目です。時間はどの分析にもついてまわるので、単独の手法とは結びつきません。ここはそのまま問われます。
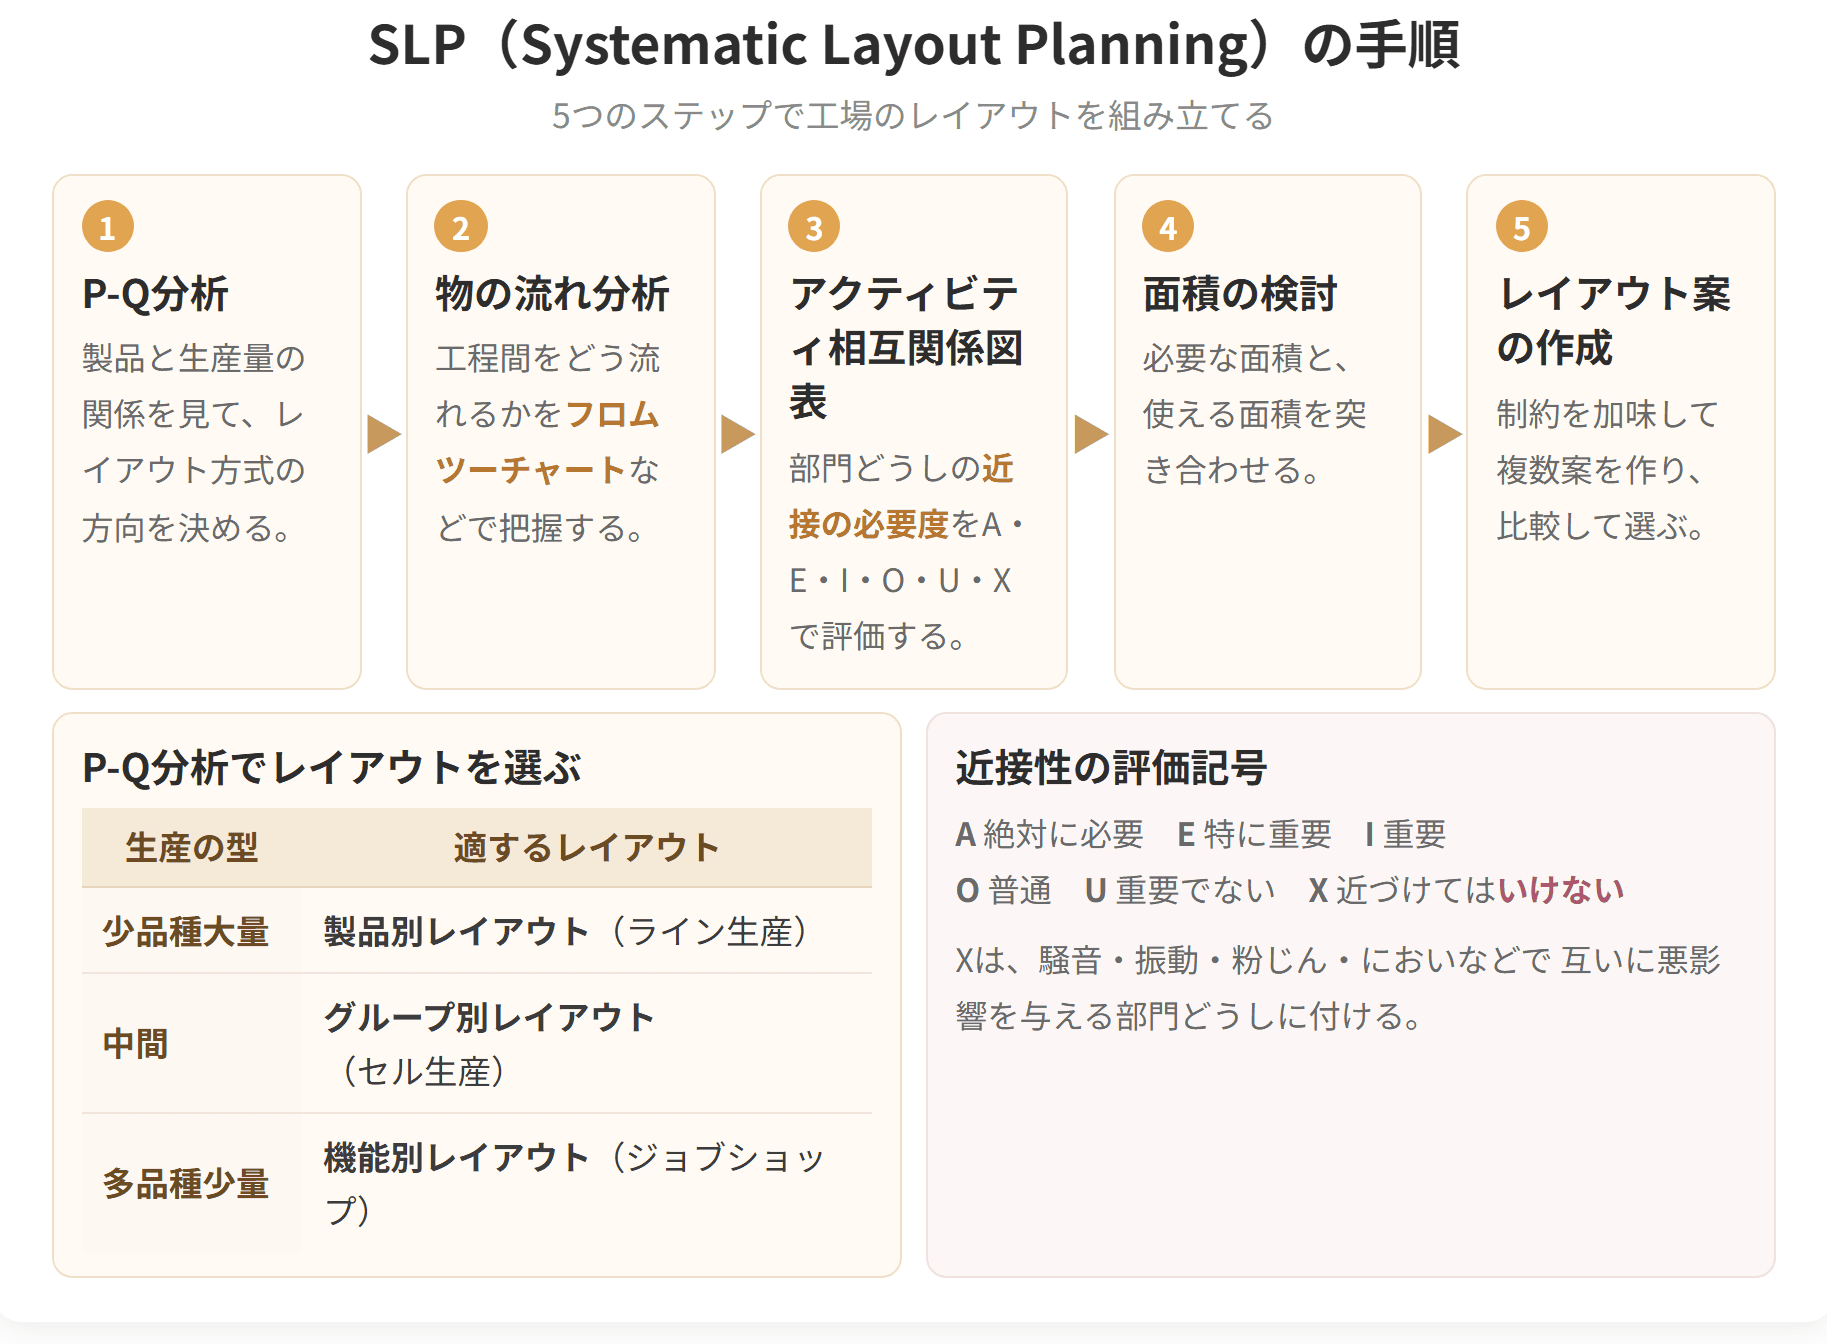
SLPは次の順序で進みます。この順番が最重要です。
| ステップ | 内容 | 使うインプット |
|---|---|---|
| ① | P-Q分析 | P(何を)とQ(どれだけ) |
| ② | 物の流れ分析 | P(何を)とR(どうやって) |
| ③ | アクティビティ相互関係図表 | Q(どれだけ)とS(何で支えられて) |
| ④ | アクティビティ相互関係ダイアグラム | ②と③を統合 |
| ⑤ | 面積(スペース)相互関係ダイアグラム |
最後に複数のレイアウト案から決定プランを選びます。
②と③は並行して進み、④で合流する形になっています。「物の流れ(②)」と「関連性の強さ(③)」という2本の柱が、④のダイアグラムで1つになる、という構図です。
具体例
SLPの実施手順を問う問題は、そのままの形でよく出ます。次の4つを正しい順に並べてみましょう。
正解は b → d → a → c です。
| 順 | 記号 | 対応するステップ |
|---|---|---|
| 1 | b | ① P-Q分析(生産品目Pと生産数量Qの関係) |
| 2 | d | ②③④ 物の流れ分析とアクティビティ相互関係 |
| 3 | a |
SLPの手順

試験のポイント

簡単にいうと
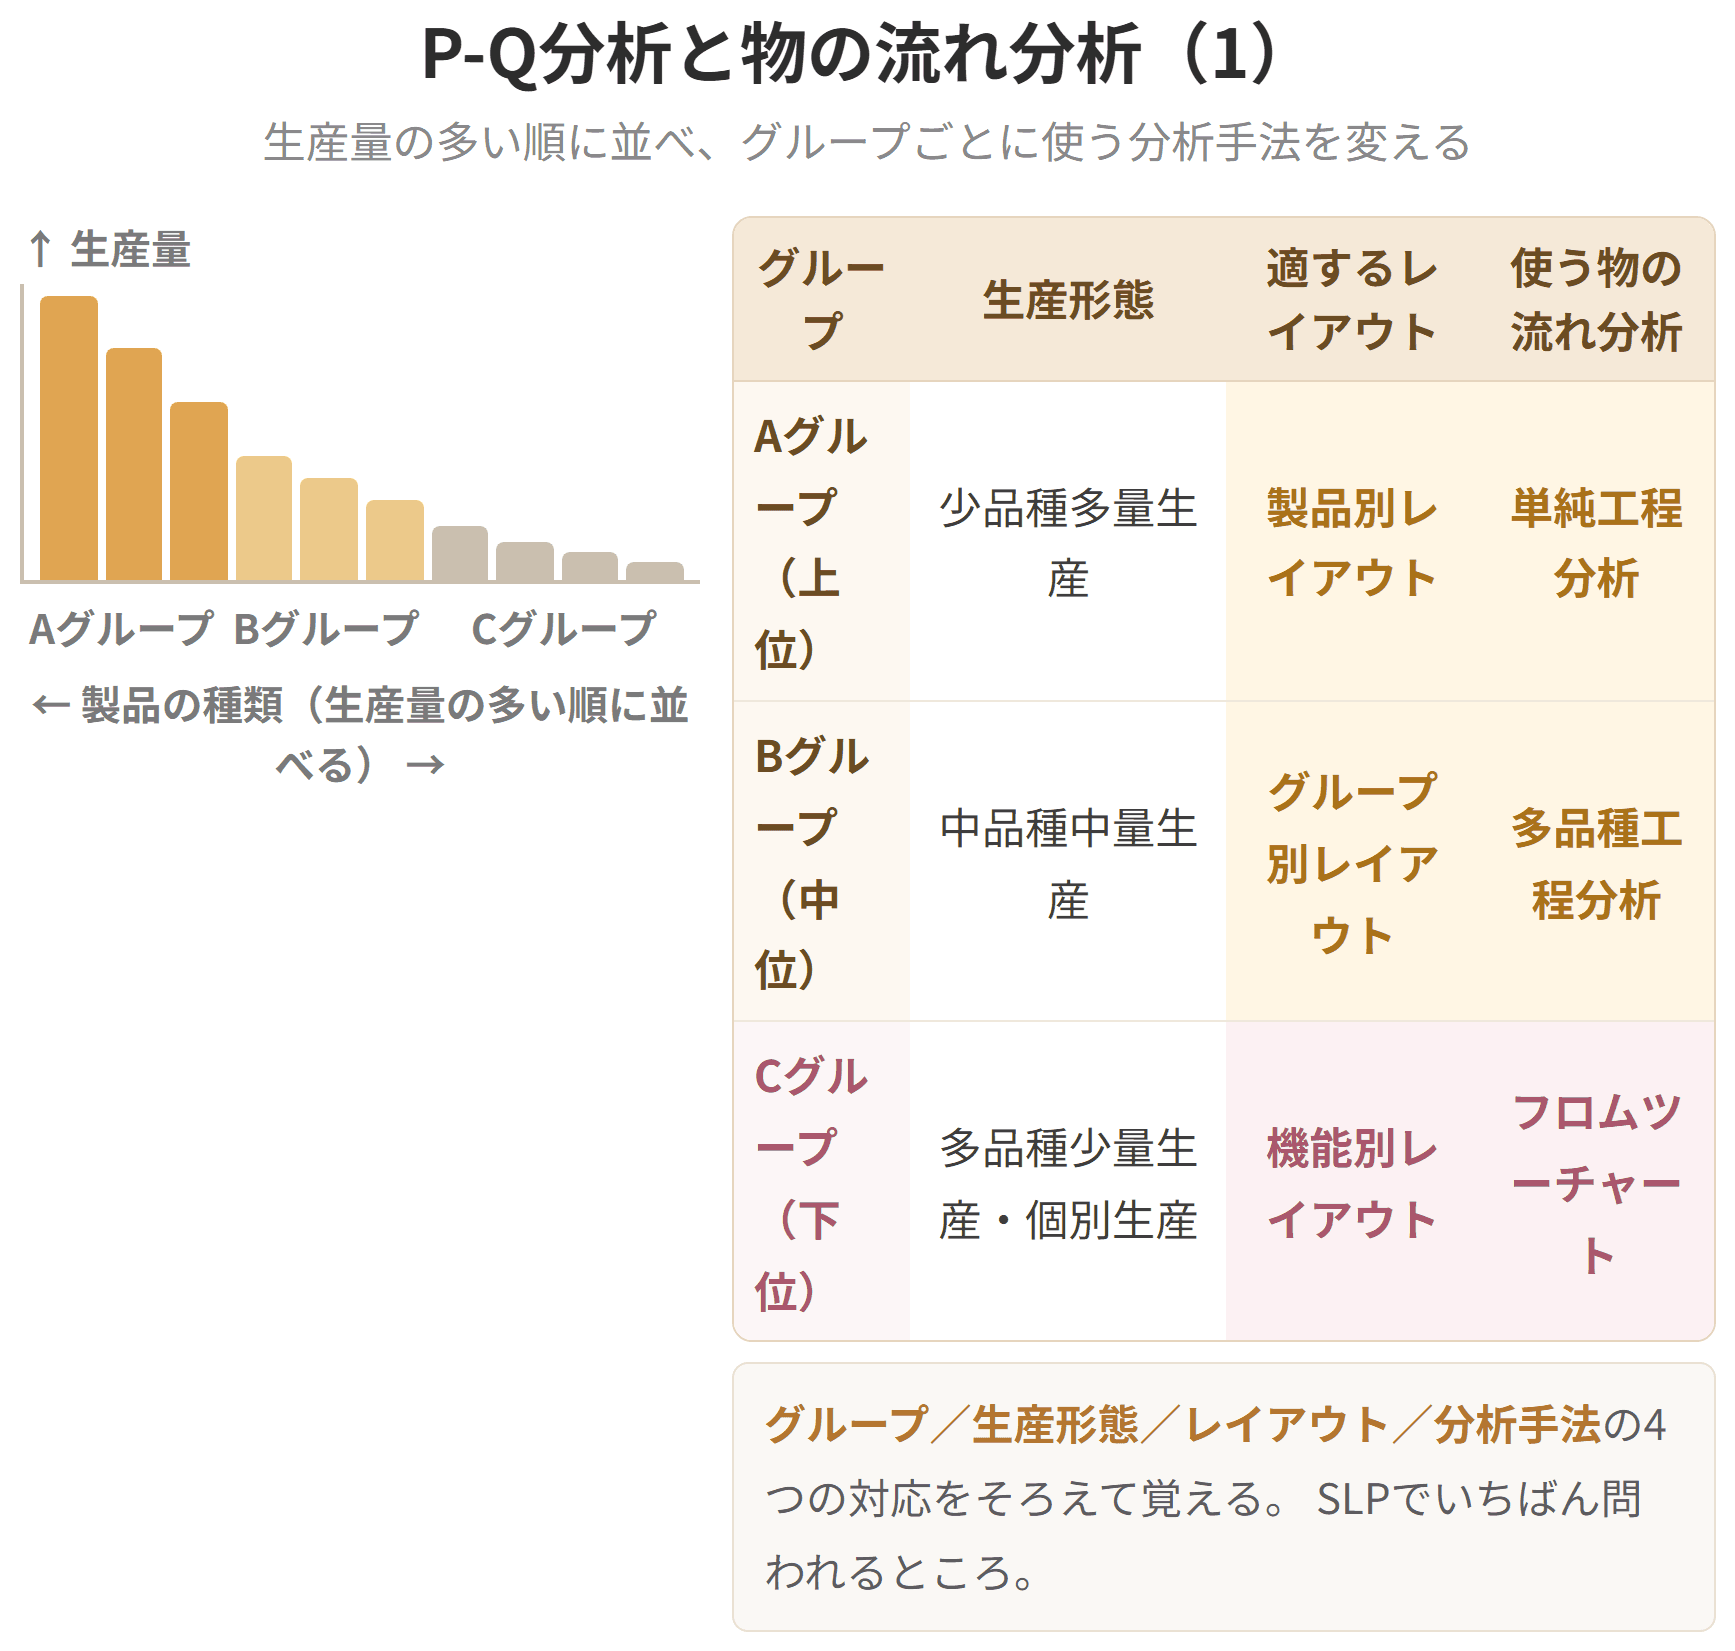
製品を生産量の多い順に並べると、たいてい階段状のグラフになります。上位・中位・下位で、向いているレイアウトも、使うべき分析手法も違う。この振り分けがSLPの第一歩です。
SLPで工場レイアウトを考える第一歩は、どの製品をどれだけ作るかを正確につかむことです。これをP-Q分析で整理します。
横軸に製品の種類(P)、縦軸に生産量(Q)を取り、左から生産量の多い順に並べたチャートを描きます。すると、生産量の多い上位グループ、中位グループ、少量多品種の下位グループに分かれます。
| グループ | 生産形態 | 適するレイアウト | 使う物の流れ分析 |
|---|---|---|---|
簡単にいうと
物の流れだけではレイアウトは決まりません。事務所と工具室のように、物は流れないけれど近くにあってほしい部門もあります。その「近さの要求」をA・E・I・O・U・Xの6段階で表すのが相互関係図表です。
前のテーマで扱った物の流れが1本目の柱なら、こちらが2本目の柱にあたります。
アクティビティ相互関係図表 は、生産にかかわるアクティビティどうしについて 近くに置くべきか、むしろ離すべきか を見定めるための道具です。物が流れていなくても近づけたい組み合わせ(事務所と会議室など)や、流れていても離したい組み合わせ(塗装と精密加工など)を拾えるところに意味があります。
アクティビティは、次の2つに分類できます。
| 分類 | 例 |
|---|---|
| 床面積を取るもの |

動画・テキスト・過去問・AI添削まですべて網羅!
予備校代の1/10以下で、独学の不安をまるごと解決できます

 全7科目536節の解説動画539本・合計約41時間が見放題。連続再生・ブックマーク再生で、移動中も1本5分前後で進められます。プレミアム限定
 令和3〜7年度の1次過去問1,116問を、科目別・年度別に無制限で演習。問題の図・表と解説つきで、間違えた問題はマイページに残ります。プレミアム限定
 2次は事例I〜IVの114設問に何度でも書いて出せます。AIが設問ごとの基準で採点し、改善点は「どう書き直すか」の例と模範解答つき。プレミアム限定
 科目別のテキストPDFをダウンロードできます。印刷して書き込む、タブレットで持ち歩くなど、好きな使い方で。プレミアム限定
| アクティビティ相互関係図表 |
| T | Time:時間またはタイミング | いつ手をつけるか | (他の4項目すべてに関連する) |
| 必要スペースと利用可能スペースを調整 |
| ⑥ | レイアウト案の作成(複数) | 修正条件と実際上の制限を加味 |
| 4 | c | ⑥ レイアウト案の作成 |
SLPでは、最初にP-Q分析を用いて「何を(P:生産品目)」「どれだけ(Q:生産数量)」生産するのかを明らかにしたうえで、物の流れとアクティビティの相互関係を分析します。
間違えやすいのは、スペースの検討をどこに置くかです。「まず使える面積を確認してから」と考えたくなりますが、SLPはそうしません。関係性を先に決めて、面積はその後です。面積から入ると、置きやすい場所に置くだけのレイアウトになってしまうからです。
| Aグループ(上位) |
| 少品種多量生産 |
| 製品別レイアウト |
| 単純工程分析 |
| Bグループ(中位) | 中品種中量生産 | グループ別レイアウト | 多品種工程分析 |
| Cグループ(下位) | 多品種少量生産または個別生産 | 機能別レイアウト | フロムツーチャート |
この表が、SLPでいちばん問われるところです。グループ/生産形態/レイアウト/分析手法の4つの対応をそろえて覚えてください。
グループ別レイアウトでは、設計や加工工程が似ている製品をまとめて共通ライン化し、生産の流れをスムーズにするのが狙いです。
物の流れ分析 が答えようとするのは「どうやって作るか」です。工程をたどる経路と、物が動く順序について、最も無駄のない並びを決める ために行います。
では無駄のない流れとは何か。遠回りも後戻りもせず、完成品に向かって一方向に進み続ける 状態です。工程と工程のあいだを行ったり来たりしていれば、そのたびに運ぶ手間と時間が積み上がります。
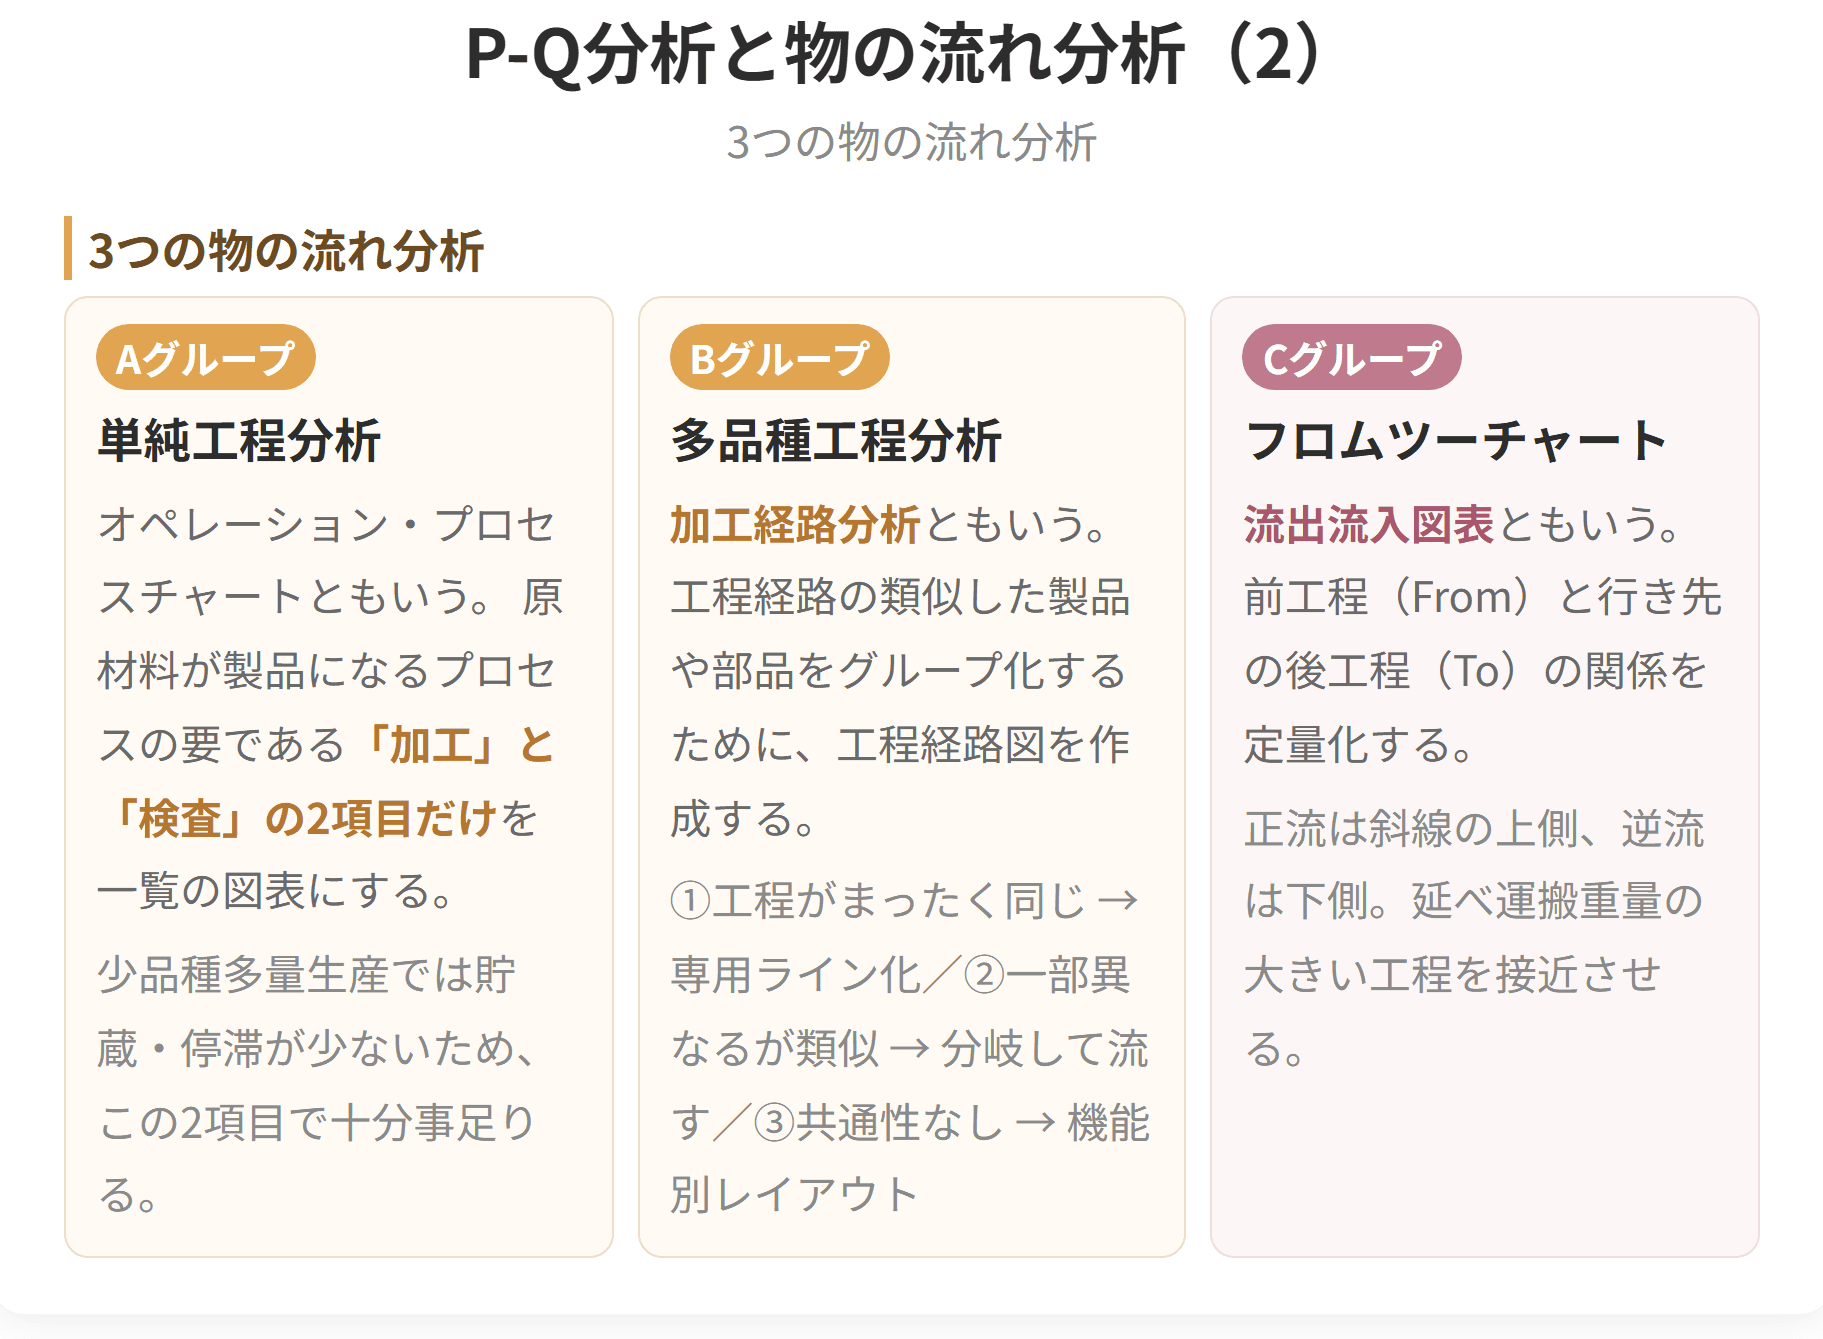
P-Q分析の結果、グループごとに次の3つの手法を使い分けます。
Aグループのように、製品ごとの生産量が多く、専用や兼用ラインが多い製品の物の流れ分析に適しています。
単純工程分析 は、原材料や部品が投入される地点と、そこから先の作業・検査の並びを図表にして調べる手法です。
特徴は思い切った割り切りにあります。材料が製品へ変わっていく過程のうち、「加工」と「検査」の2つだけを拾い上げ、運搬や停滞の記号は図から落としてしまいます。
なぜそれで足りるのか。少品種多量生産では貯蔵も停滞もほとんど起きない からです。起きないものを描いても図が煩雑になるだけなので、思い切って省く ── そういう設計になっています。
Bグループである中品種中量生産の場合に適している手法です。
多品種工程分析 は 加工経路分析 とも呼ばれます。ねらいは、たどる工程の似ている製品や部品を同じ組にまとめること です。そのために工程経路図を作って見比べます。
作り方は単純です。縦に製品名、横に工程名(普通旋盤、ターレット旋盤、ボール盤…)を並べた表を用意し、製品ごとに通る順番を①②③…と書き入れていきます。番号の並び方が似たものどうしが、同じ組の候補になります。
そして、主に次の3つの基準で製品ごとに分類し、レイアウトを検討します。
| 基準 | 検討すること |
|---|---|
| ① 工程がまったく同じもの | 専用ライン化を検討する |
| ② 一部異なるがほとんどの工程が類似しているもの | 同類工程グループはロット作業を流れ作業化したり、一部異なる工程のみを分岐(複線化)して流すことを検討する |
| ③ ほとんどの工程に共通性のないもの | 機能別レイアウトを検討する |
フロムツーチャート は 流出流入図表 とも呼ばれ、Cグループ、つまり 多品種少量生産の職場 で機械や作業場所の置き場所を決めるときに使います。
見ているのは どこからどこへ、どれだけ運んでいるか です。送り出す側を From(前工程)、受け取る側を To(後工程) として、その間のやりとりを数字に置き換えます。
SLPの中では、アクティビティどうしがどれだけ近くにあるべきかを見定めるために使われます。
作り方は次の順になります。
| 順 | やること |
|---|---|
| ① | 縦と横の見出しに、工程(設備)を いま並んでいるレイアウトの順 で書く |
| ② | 製品がその順どおりに流れることを 正流、さかのぼることを 逆流 と呼ぶ |
| ③ | FromとToの交わるマスに、延べ運搬距離または延べ運搬重量 を書き込む |
| ④ | 表の対角線を境に、正流は上側、逆流は下側 に現れるよう配置する |
| ⑤ | 延べ運搬重量の大きい工程どうしを近づけ、延べ運搬距離を縮める |
④の仕掛けが効いてきます。対角線の 下側に数字が溜まっていれば、それだけ逆流が多い ということ。レイアウトの並び順が物の流れと噛み合っていない、という診断がその場で下せます。
具体例
フロムツーチャートを読んでみましょう。工程A・B・C・Dがこの順に並んでいる職場です。
| From \ To | A | B | C | D |
|---|---|---|---|---|
| A | − | 30kg(1m) | ||
| B | − | 20kg(10m) | ||
| C | − | 15kg(2m) | ||
| D | 15kg(3m) | − |
読み取れること
このケースでは、B工程→C工程の移動距離を短くすることが課題です。20kgという重量が10mも運ばれており、延べ運搬重量×距離が飛び抜けて大きいからです。「延べ運搬重量の大きい工程を接近させる」という原則に従えば、まずBとCを近づける配置を考えることになります。
A→Bは30kgと最も重いものの、距離が1mしかないので負荷は小さくて済んでいます。重さだけ、距離だけを見るのではなく、掛け合わせで見るのがこのチャートの使い方です。
P-Q分析と物の流れ分析(1)
P-Q分析と物の流れ分析(2)
試験のポイント
| 床面積を取らないもの | 出入口の位置、明かりの採り方 |
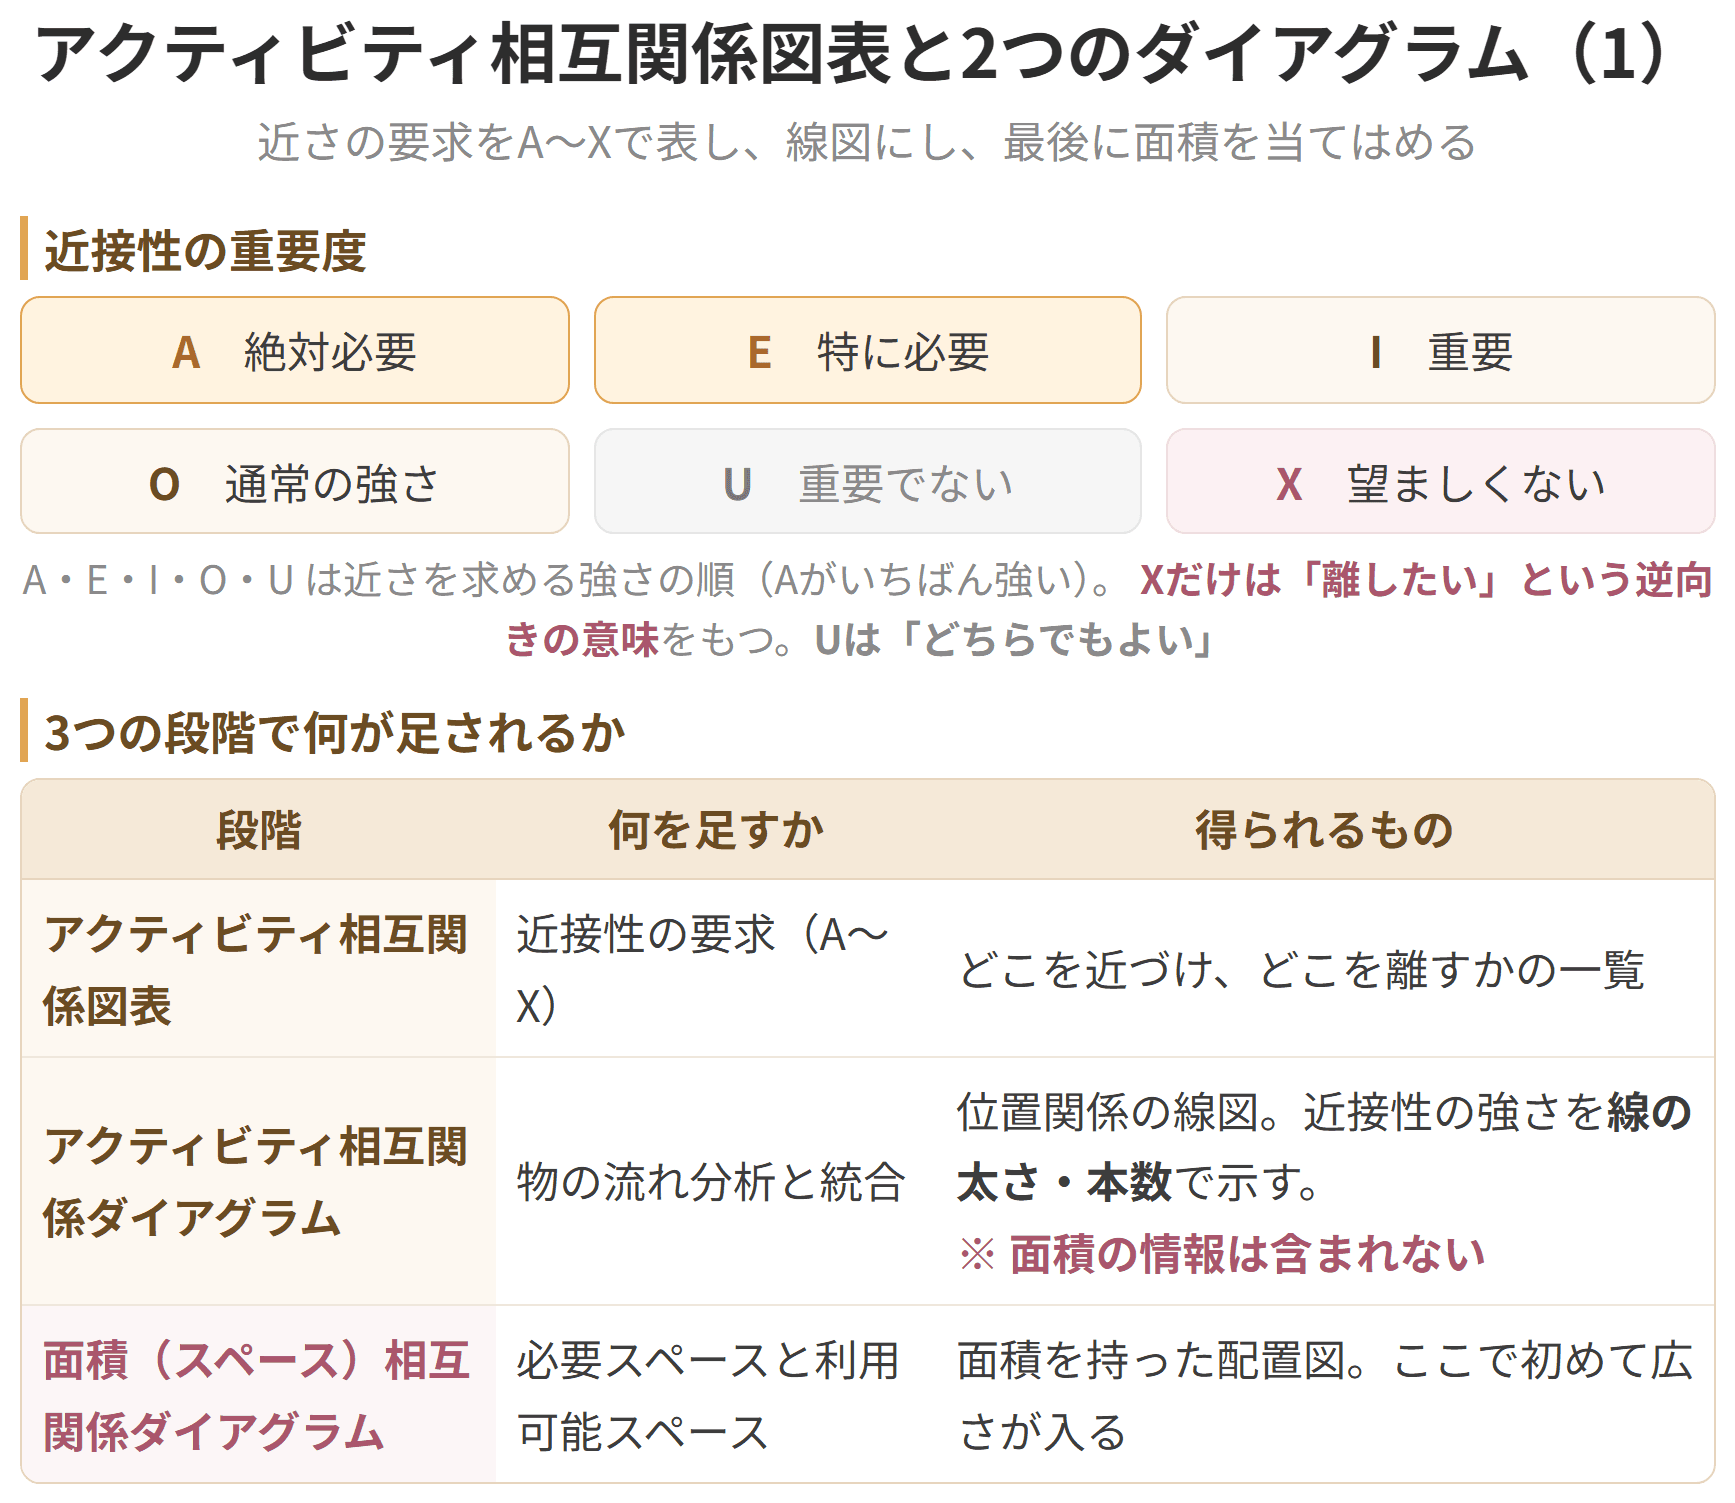
近さの要求は、次の6段階の記号で表します。この記号と意味はそのまま出題されます。
| 値 | 近接性 |
|---|---|
| A | 絶対必要 |
| E | 特に必要 |
| I | 重要 |
| O | 通常の強さ |
| U | 重要でない |
| X | 望ましくない |
A・E・I・O・U は近さを求める強さの順(Aがいちばん強い)で、Xだけは「離したい」という逆向きの意味を持ちます。この点が引っかけどころです。
図表は、アクティビティを縦に並べ、そこからひし形のマス目を斜めに伸ばした独特の形(三角形の表)で描きます。各マスに、そのアクティビティ同士の近接性の記号を入れていきます。
次の段階は、アクティビティ相互関係ダイアグラムです。ここまでに作った「物の流れ分析」と「アクティビティ相互関係図表」を材料に、アクティビティと工程を線でつないだ図に起こし、並ぶ順番と近さの要求を、そのまま位置関係として置き直したものです。
近さの要求がどれだけ強いかは、線を太くするか、線を何本も引くかで描き分けるのがふつうのやり方です。近接性の強いアクティビティ同士を極力近づけ、線が重なり合わないようにすることが重要になります。
ここで大事な注意があります。アクティビティ相互関係ダイアグラムには、面積に関する情報は含まれていません。面積は次の段階の「面積(スペース)相互関係ダイアグラム」で把握することになります。この点は試験でよく問われます。
次の段階は、面積相互関係ダイアグラムの作成です。
アクティビティ相互関係ダイアグラムの各アクティビティの必要な面積を見積り、それを図に組み入れると面積(スペース)相互関係ダイアグラムとなります。この段階で、さらに利用可能なスペースの調整を行い、レイアウト案に盛り込むべき面積を決定するという流れになります。
つまり、「必要スペース」と「利用可能スペース」という2つの情報が、このステップで初めて入ってくるわけです。
最後の段階はレイアウト案の作成です。面積相互関係ダイアグラムに基づき、ひとつの理想的なレイアウト案が作成されることになりますが、複数の代替案を作成して検討するのが一般的です。
ここには「修正条件」と「実際上の制限」が加わります。柱の位置、天井の高さ、法規制、予算といった現実の制約を織り込んで、理想案を実行できる形に落としていく段階です。そして複数案のなかから決定プランを選びます。
具体例
ある工場の9つのアクティビティについて、相互関係図表を作ったとします。①出入口、②搬入口、③原材料・部品倉庫、④仕掛品倉庫、⑤加工、⑥組立、⑦製品倉庫、⑧工具室、⑨事務所の9つです。
記号から読み取れること
「U」は「離すべき」という意味ではない、という点に注意してください。どちらでもよい=他の条件を優先してよい、という意味です。離したいなら「X」を使います。
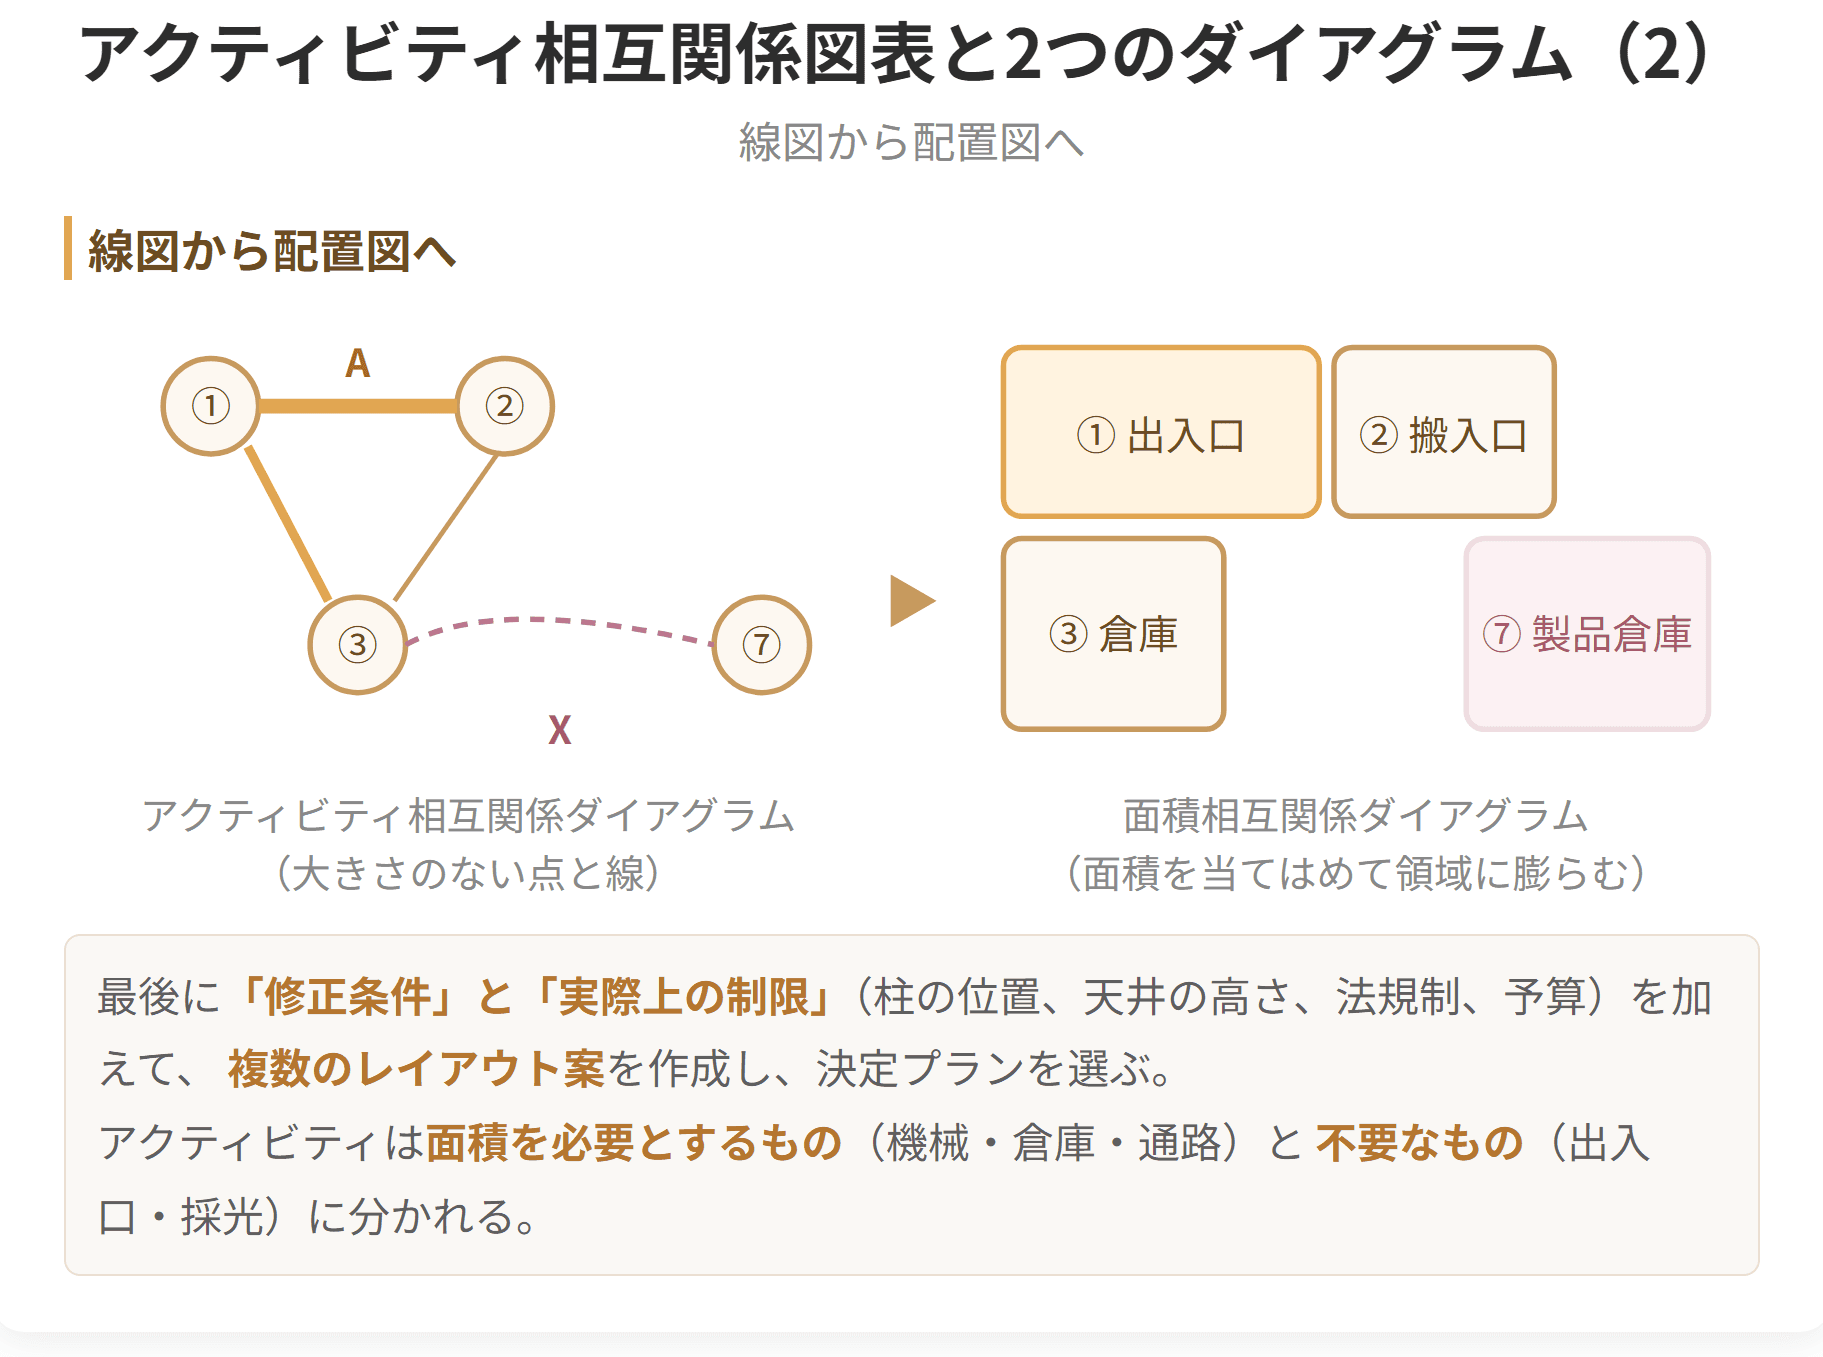
この相互関係図表と、物の流れ分析の結果を合わせて線図に展開すると、アクティビティ相互関係ダイアグラムになります。「A」の関係は太い線(あるいは4本線)、「E」は3本線、「I」は2本線、「O」は1本線、「U」は線なし、「X」は波線というように描き分けるのが一般的です。
この段階の図は、まだ大きさのない点と線の図です。①出入口と②搬入口が隣り合っている、⑦製品倉庫と⑧工具室は対角線上に離れている、という位置関係だけが示されます。
そこへ「加工場は200㎡、製品倉庫は150㎡」という面積を当てはめると、面積相互関係ダイアグラムになります。点が四角い領域に膨らみ、図がぐっと現実のレイアウト図に近づきます。ここで「全部足すと使える面積を超えている」と分かれば、どこかを削る調整が入ることになります。
アクティビティ相互関係図表と2つのダイアグラム(1)
アクティビティ相互関係図表と2つのダイアグラム(2)
試験のポイント

 科目別の正答率と連続学習日数がマイページに出るので、次にどの科目をやるかで迷いません。プレミアム限定
プレミアムプラン
¥9,800〜/ 買い切り・自動更新なし(税込)
決済はStripe(世界最高水準・PCI-DSS準拠)で安全に処理されます。カード情報は当サービスに保存されません。
